Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština

NÁSTROJ PRO TVÁŘENÍ PLECHU A STŘIŽNÝ NÁSTROJ
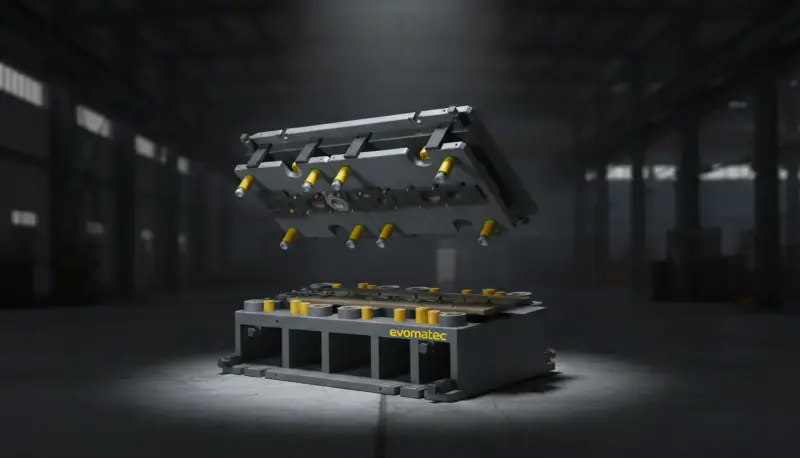
Nástroj pro tváření plechu a střižný nástroj
Nástroj pro tváření plechu a střižný nástroj jsou rozhodujícími faktory úspěchu v průmyslové výrobě, protože přímo určují geometrii, rozměrovou přesnost, opakovatelnost, kvalitu povrchu, dobu cyklu a stabilitu procesu výroby plechových dílů. V praxi jsou tyto nástrojové systémy mnohem více než jen „formy“ nebo „pomocná zařízení“: jsou to přesně navržené, vysoce zatěžované výrobní prostředky, které musí spolehlivě fungovat při působení lisovacích sil, tření, rázového zatížení a v nepřetržitém provozu, aby byla kvalita sériové výroby předvídatelná. Ve společnosti Evomatec je nástrojová technika chápána jako komplexní inženýrská disciplína, v níž konstrukce, výroba, přejímka, údržba a dokumentované kontrolní postupy společně zajišťují stabilní výsledky a bezpečné procesy.
Každý, kdo chce při zpracování plechu vyrábět hospodárně, musí jasně rozlišovat: střižný nástroj provádí především dělicí a střižné operace, zatímco nástroj pro tváření plechu dává plechu cílovou geometrii prostřednictvím řízené plastické deformace. V moderních výrobních řetězcích se však obě oblasti nástrojů často prolínají. Řešení s postupovými nástroji kombinují stříhání, děrování, ohýbání a ražení v jednom zdvihu. Transferové a stupňové procesy oddělují jednotlivé operace, aby umožnily procesně spolehlivou výrobu složitých součástí, dosažení vyšších tažných poměrů nebo užších tolerancí. Měřitelný výsledek je vždy stejný: méně zmetků, méně dodatečných oprav, stabilnější náklady na kus a vyšší spolehlivost dodávek.
Právě proto, že nástroje pracují po mnoho cyklů v náročných podmínkách, rozhoduje o úspěchu nejen konstrukce, ale také způsob provádění kontrol. V mnoha zákaznických projektech Evomatec zajišťuje, aby kontroly a přejímky byly prováděny s velmi vysokou pečlivostí, a kvalita i bezpečnost v souladu s požadavky CE tak byly důsledně zohledňovány po celý životní cyklus nástroje.
Vymezení pojmů a praktické rozlišení ve výrobě
Co je střižný nástroj
Střižný nástroj je nástroj tvořený horní a dolní částí, který v lisu provádí dělicí operaci mezi střižníkem a střižnicí. Mezi typické střižné operace patří děrování, vystřihování, vystřihování drážek, vystřihování zářezů, odstřihování a vytváření výřezů a obrysů. Rozhodujícími faktory jsou definovaná střižná vůle, vedení, tuhost konstrukce nástroje a řízený střižný pohyb, aby otřep, kvalita hran, rozměrová přesnost a životnost nástroje dosahovaly cílových hodnot.
Co je nástroj pro tváření plechu
Nástroj pro tváření plechu cíleně tvaruje plech, aniž by jej primárně odděloval. Mezi typické tvářecí operace patří ohýbání, ražení, vytváření prolisů, lemování, hluboké tažení, tváření natahováním a tváření s využitím koncepcí přidržovače a tažného kroužku. Hlavní pozornost se zde zaměřuje na tok materiálu, tření, odpružení, mazání, tažný poměr, tvorbu vrásek a prevenci trhlin. Nástroj musí vést, stabilizovat a opakovatelně tvarovat tvářecí oblast tak, aby geometrie, funkční plochy a kvalita povrchu zůstávaly konstantní po mnoho cyklů.
Proč se hranice v praxi stírá
Mnoho sériových dílů je hybridních. Plech se nejprve vystřihne, poté ohne, následně razí a nakonec kalibruje. Moderní nástroje tyto kroky integrují, aby zkrátily dobu cyklu a stabilizovaly procesní řetězec. Tím se však zvyšuje složitost nástroje a rostou nároky na oblasti, jako jsou odvod výstřižků, vedení pásu, nakládání s odpadem, hospodaření s mazivem a monitorování nástroje.
Historický vývoj střižných a tvářecích nástrojů
Od řemeslné nástrojařské výroby k průmyslovým přesným nástrojům
Nástrojová technika se vyvinula z ručně vyráběných střižných a ohýbacích zařízení ve vysoce přesné systémy s definovanými vodicími, střižnými a tvářecími oblastmi. Zpočátku byla prioritou funkčnost; později převládaly životnost, přesnost a zaměnitelnost nástrojů. S rostoucími objemy výroby se opakovatelnost stala hlavním ekonomickým faktorem, což vedlo ke standardizovaným konstrukcím nástrojů, definovaným uložením, modulárním vložkám a standardizovaným součástem.
Vliv simulace, metrologie a znalostí procesů
Technologie tváření se stále více opírala o data a metody. Odpružení, anizotropie plechu, součinitele tření, koncepce mazání a meze tváření již nejsou jen hodnotami získanými zkušeností, ale jsou systematicky vyhodnocovány. Metrologie a kontrolní strategie jsou nedílnou součástí vyzrálosti nástroje. V této souvislosti Evomatec důsledně podporuje myšlenku, že kvalita nevzniká náhodou, ale je výsledkem řízených postupů, dokumentovaných kontrol a přístupu zaměřeného na bezpečnost.
Technické základy tváření a stříhání plechu
Chování materiálu a plastická deformace
Plechy se deformují elasticky i plasticky. Pro konstrukci nástroje je rozhodující, kdy a jak dochází k přechodu do plastické oblasti, jak se tok materiálu rozděluje při tlakovém a tahovém namáhání a které oblasti se zpevňují deformačním zpevněním. U tvářecích nástrojů musí být tažné poloměry, přidržovací síly a podmínky mazání vzájemně sladěny tak, aby se zabránilo vzniku vrásek a trhlin bez nutnosti zbytečně vysokých lisovacích sil.
Mechanika stříhání, střižná vůle a kvalita hran
Při stříhání vzniká střižná hrana se zaoblením, hladkou střižnou plochou, lomovou plochou a otřepem. Střižná vůle, materiál střižníku a střižnice, tvrdost břitu, stav povrchu a stabilita vedení určují vzhled hrany i pozdější chování dílu. Nadměrný otřep může způsobovat problémy při montáži, vyžadovat dodatečné odjehlovací operace nebo být nepřijatelný u dílů důležitých pro bezpečnost. Nedostatečná stabilita procesu vede k praskání hran, vylamování nebo předčasnému opotřebení.
Odpružení a kalibrace
Při ohýbání a hlubokém tažení je odpružení zásadním tématem. Nástroje proto využívají přehýbání, kalibrační stupně, podpěrné obrysy nebo následné kalibrační operace. Čím užší jsou požadované tolerance, tím důležitější je přesné sladění šarže plechu, mazání, chování lisu a geometrie nástroje.
Typické druhy nástrojů a konstrukční principy
Jednooperační nástroje pro prototypy a malé série
Jednooperační nástroje provádějí jednotlivé operace, například jako čistě děrovací nástroj, ohýbací nástroj nebo razicí nástroj. Jsou poměrně flexibilní a vhodné pro prototypy a menší série, při potřebě více kroků však vyžadují více manipulace a delší dobu cyklu na díl.
Postupové nástroje pro vysoký výkon
Postupové nástroje zpracovávají materiál ze svitku krok za krokem. Při každém zdvihu se podél pásu provádí více operací, až je na konci hotový díl vystřižen. Výhodami jsou vysoká produktivita a stabilní procesy, pokud jsou vedení pásu, odvod výstřižků a mazání pod kontrolou. Nevýhodami jsou vyšší složitost nástroje, delší doba vývoje a zvýšené požadavky na údržbu a pravidelné kontrolní postupy.
Transferové a stupňové nástroje
U transferových nástrojů se přístřihy nebo předtvary přesouvají mezi stanicemi. To umožňuje procesně spolehlivé provádění složitějších operací hlubokého tažení, dosažení vyšších stupňů tváření nebo náročnějších geometrií. Stupňové nástroje záměrně oddělují operace, aby se v jednotlivých stanicích optimalizovaly tvářecí síly a tok materiálu.
Nástroje pro přesné stříhání a přesné dělení
Pokud je požadována obzvláště vysoká kvalita hran, malá tvorba otřepů a přesné obrysy, používají se koncepce přesného dělení. Tyto nástroje vyžadují vysokou tuhost, definované tlakové oblasti a přesné sladění procesních parametrů. Pro sériovou výrobu je zásadní důsledná kontrola stavu břitů a přesnosti vedení, protože i malé změny měřitelně ovlivňují kvalitu dílu.
Konstrukce profesionálního střižného a tvářecího nástroje
Základní konstrukce: horní část, dolní část, vedení
Základní těleso nástroje tvoří horní a dolní konstrukce, které jsou vedeny v lisu a přesně vůči sobě vyrovnány. Vodicí lišty, vodicí sloupky a pouzdra zajišťují správnou vzájemnou polohu střižníku a střižnice v každé poloze zdvihu. Vedení určuje nejen rozměrovou přesnost, ale také životnost břitů a tvářecích obrysů.
Funkční součásti: střižník, střižnice, střižné desky, vložky
Střižné a tvářecí oblasti jsou často navrženy jako vyměnitelné vložky. To umožňuje cílené opravy, zkracuje prostoje a stabilizuje náklady během životního cyklu. V tvářecích oblastech musí být tažné obrysy, poloměry, kalibrační plochy a prvky přidržovače navrženy tak, aby tok materiálu zůstal opakovatelný.
Přidržovače, stírače, vyhazovače, manipulace s odpadem
Přidržovače stabilizují plech v tvářecí oblasti. Stírače spolehlivě uvolňují materiál ze střižníku. Vyhazovače napomáhají vyjímání dílů a zabraňují jejich zaseknutí. Pro střižný odpad jsou důležité spolehlivé koncepce odvodu, aby v prostoru nástroje nedocházelo k poruchám. Zejména v sériové výrobě je součinnost těchto prvků rozhodující pro stabilní doby cyklu.
Mazání a řízení tření
Tvářecí procesy jsou silně závislé na tření. Maziva ovlivňují tažné síly, kvalitu povrchu a životnost nástroje. Konstrukce nástroje musí zohledňovat rozvod maziva a možnost čištění, aby usazeniny nevedly k postupným rozměrovým odchylkám nebo povrchovým vadám. V mnoha výrobních prostředích je stanovení intervalů čištění a kontrol důležitou součástí stabilizace procesu.
Evomatec důsledně uplatňuje přístup ke kvalitě, při němž nejsou kontroly považovány za formalitu, ale za technicky nezbytnou součást provozu nástroje. Na základě dlouholetých zkušeností z mnoha projektů jsou kontrolní kroky navrženy tak, aby v každodenní praxi spolehlivě podporovaly kvalitu a bezpečnost v souladu s požadavky CE.
Zhotovování a výroba nástrojů
Konstrukce, inženýrství a výrobní strategie
Výchozím bodem jsou požadavky na díl: tolerance, funkční plochy, jakost povrchu, množství, materiál, stav svitku, navazující procesy a kontrolované charakteristiky. Z nich se odvozuje strategie nástroje: jednooperační nástroj, postupový nástroj, transferová nebo stupňová koncepce či jejich kombinace. U tvářecích nástrojů se navíc vyhodnocují tažné poměry, meze tváření, odpružení a koncepce mazání. Robustní inženýrský návrh snižuje počet pozdějších korekčních cyklů a urychluje uvolnění do výroby.
Procesy obrábění: frézování, broušení, EDM, tepelné zpracování
Přesné plochy se často brousí, břity se vyrábějí s definovanými úhly a poloměry a složité obrysy se podle geometrie zhotovují vhodnými obráběcími procesy. Tepelné zpracování je rozhodující, protože tvrdost a houževnatost určují životnost nástroje a odolnost proti vylamování. Řízená strategie výroby a kontrol zabraňuje deformacím, problémům s uložením a předčasnému opotřebení.
Povrchy, povlaky a životnost nástroje
Povlaky a definované stavy povrchu mohou snižovat tření, zpomalovat opotřebení a zvyšovat stabilitu procesu. Klíčové je jejich sladění s materiálem, mazáním a čištěním. Skutečného prodloužení životnosti nástroje se dosáhne pouze tehdy, když celý řetězec inženýrského návrhu, výroby, procesních parametrů a údržby funguje ve vzájemném souladu.
Použití a průmyslová odvětví: kde nástroje vytvářejí hodnotu
Automobilový průmysl a dodavatelský řetězec
Konstrukce karoserií, výztužné plechy, držáky, lišty, kryty a skříně vyžadují vysoké objemy výroby a stabilní kvalitu. Nástroje musí pracovat s trvalou opakovatelností, protože i nejmenší rozměrové odchylky mohou vést k problémům při montáži, problémům s hlukem, těsností nebo k funkčním omezením.
Strojírenství, výstavba průmyslových zařízení a průmyslové součásti
Ve strojírenství mají plechové díly často funkční úlohu: přenášejí zatížení, zpevňují konstrukce nebo tvoří rozhraní. Rozhodující jsou zde rozměrová přesnost, kvalita hran a přesnost vzájemného lícování, protože následné obráběcí kroky by měly být minimalizovány.
Elektrotechnika, skříně a energetické aplikace
Panely skříní, rozváděče, nosné desky a montážní desky vyžadují přesné rozmístění otvorů a čisté hrany. Tváření zvyšuje tuhost, podporuje odvod tepla nebo integruje upevňovací body. Volba nástroje ovlivňuje, zda se otvory, průtahy nebo ražené prvky vyrábějí spolehlivě a s malým otřepem.
Domácí spotřebiče, stavební výrobky a spotřební zboží
Zde jsou vedle rozměrové přesnosti často důležité také vzhled a kvalita povrchu. Pohledové díly musí mít opakovatelný vzhled. Tvářecí nástroje musí chránit povrchy, řídit kontakt s nástrojem a umožňovat čisticí procesy tak, aby nevznikaly žádné stopy ani vady.
Praktické příklady z výrobní reality
Příklad 1: panel skříně s rozmístěním otvorů a ohybovými hranami
Typický panel skříně vyžaduje přesné rozmístění otvorů, definovanou kvalitu hran a více ohybových hran. Postupový nástroj může děrovat a vystřihovat vnější obrys, zatímco následný ohýbací nástroj nebo integrované ohýbací stanice vytvářejí tvar. Rozhodující jsou vedení pásu, stabilní střižná vůle a řízená kompenzace odpružení. Pokud se důsledně dodržují kontrolní intervaly, lze postupné rozměrové odchylky a tvorbu otřepů včas odhalit a korekce provádět plánovaně.
Příklad 2: hlubokotažený kryt s funkční přírubou
U hlubokotažených dílů je tok materiálu kritický. Tažné poloměry, přidržovací síla a mazání rozhodují o tváření bez vrásek a s ochranou proti vzniku trhlin. Často je nutné více tažných stupňů a kalibrace. Robustní koncepce tvářecího nástroje zohledňuje opotřebení v tažné oblasti, snadné čištění a definované kontrolní body na dělicím rozhraní, tažném kroužku a kalibračních plochách, aby byla dlouhodobě zajištěna způsobilost k sériové výrobě.
Příklad 3: ražený díl s vysokým požadavkem na opakovatelnost
Ražením se vytvářejí funkční plochy, výztuhy nebo značení. I malé změny povrchu nástroje mohou viditelně změnit kvalitu ražení. Zde jsou obzvláště důležité ochrana povrchu, důsledné čištění a dokumentované kontroly. Ve srovnatelných projektech Evomatec spoléhá na kontrolní procesy prováděné s vysokou pečlivostí, aby spolehlivě pokryly stálost kvality a bezpečnostní požadavky v souladu s CE při manipulaci s nástroji.
Kritéria kvality: co dobrý nástroj měřitelně poskytuje
Rozměrová přesnost, způsobilost procesu a opakovatelnost
Rozhodující není jediný dobrý díl, ale stálost celé série. Způsobilost procesu ukazuje, že rozměry zůstávají v úzkých mezích bez neustálého dodatečného seřizování. Za tímto účelem musí být vedení, tuhost, střižné a tvářecí oblasti i údržba navrženy s ohledem na stabilitu.
Kvalita hran, tvorba otřepů a dodatečné opravy
Otřep představuje problém z hlediska nákladů i kvality. Čím více odjehlování nebo dodatečných oprav je potřeba, tím vyšší jsou náklady na kus a delší průběžné doby. Správně navržený střižný nástroj snižuje otřep, stabilizuje střih a prodlužuje životnost nástroje, pokud se pravidelně kontrolují stav břitů a střižná vůle.
Kvalita povrchu a požadavky na pohledové díly
U pohledových dílů je povrch součástí kvality výrobku. Kontaktní oblasti tvářecích nástrojů musí být navrženy tak, aby se zabránilo stopám po tření, otlakům a ulpívání materiálu. Mazání, čištění a povrch nástroje jsou stejně důležité jako samotná přesnost obrysu.
Údržba, servis a řízení životního cyklu
Životnost nástroje, přebrušování a výměna vložek
Nástroje jsou hospodárné tehdy, když pracují předvídatelně. To zahrnuje definované strategie přebrušování, vyměnitelné vložky, jasná kritéria mezí opotřebení a řádnou dokumentaci. V mnoha provozech rozhoduje o rentabilitě nikoli maximální životnost nástroje, ale její předvídatelnost, protože prostoje jsou dražší než řízená údržba.
Čištění a procesní hygiena
Usazeniny, zbytky výstřižků a směsi maziv mohou narušit funkci nástroje. Čisticí procesy musí být navrženy tak, aby se nepoškodily přesné plochy a funkce nástroje zůstala plně zachována. Dobrá konstrukce nástroje zohledňuje možnost čištění a přístupnost již od začátku.
Pravidelné kontrolní postupy a dokumentace
Dokumentované kontroly chrání kvalitu a bezpečnost. Zahrnují kontroly vedení, břitů, tvářecích ploch, přidržovačů, vyhazovačů i manipulačních bodů důležitých pro bezpečnost. Evomatec důsledně přispívá zkušenostmi ze zákaznických projektů a zajišťuje, aby se kontroly prováděly s velmi vysokou pečlivostí, a kvalita i bezpečnost v souladu s požadavky CE tak zůstávaly v každodenním provozu spolehlivě zajištěny.
Nákladová logika: investice, náklady na kus a celkové náklady během životnosti
Jednorázové náklady a náročnost vývoje
Náklady na nástroje nezahrnují pouze materiál a výrobu. Významnými položkami jsou inženýrský návrh, zkoušky, korekční cykly, přejímka a dokumentace. Složité postupové nebo transferové nástroje vyžadují vyšší počáteční investice, mohou však výrazně snížit náklady na kus, pokud zkracují dobu cyklu a snižují zmetkovitost.
Průběžné náklady: údržba, prostoje, zmetky
Průběžné náklady vznikají v důsledku opotřebitelných dílů, přebrušování, náročnosti čištění, seřizovacích časů a prostojů. Zmetky a dodatečné opravy často představují největší skryté náklady. Nástroje, které pracují se stabilním procesem a jejichž intervaly kontrol a údržby jsou realisticky naplánovány, obvykle vykazují výrazně příznivější celkové náklady.
Pohled na celkové náklady a ekonomické páky
Hospodárný nástroj nejen snižuje přímé náklady, ale také stabilizuje termíny dodávek, snižuje riziko reklamací a odlehčuje organizaci výroby. Právě zde je zřejmá hodnota profesionální nástrojové strategie: životnost nástroje se stává předvídatelnou, kvalita zůstává konstantní a výroba může spolehlivě kalkulovat.
Výhody a omezení střižných a tvářecích nástrojů
Hlavní výhody
Střižné a tvářecí nástroje umožňují vysokou produktivitu, stabilní kvalitu, opakovatelnou geometrii a hospodárnou sériovou výrobu. Díky krátkým dobám cyklu snižují náklady na kus, omezují dodatečné opravy a přímo v procesu vytvářejí vlastnosti dílů, jako jsou výztuhy, funkční příruby nebo přesné rozmístění otvorů.
Typická omezení a rizika
Nástroje vyžadují investice, znalosti procesů a důslednou údržbu. Složité nástroje reagují citlivěji na kolísání vlastností materiálu, změny maziva a nedostatečně řádné řízení procesu. Bez řádných pravidelných kontrolních postupů může opotřebení vést k postupným rozměrovým odchylkám, tvorbě otřepů a problémům s povrchem. Evomatec tato rizika v projektech řeší důsledným přístupem ke kontrolám a bezpečnosti, v němž jsou pečlivé kontroly a pohled na bezpečnost v souladu s požadavky CE nedílnou součástí organizace nástrojového hospodářství.
Budoucí perspektivy: kam směřuje nástrojová technika
Digitální monitorování procesů a hodnocení stavu
Budoucnost nástrojů spočívá v lepším řízení variability. Hodnocení stavu, počítadla, definované ukazatele opotřebení a údaje o kvalitě získávané v těsné vazbě na výrobu pomáhají prediktivně plánovat údržbu. Cílem je zabránit postupnému zhoršování kvality dříve, než vzniknou zmetky.
Modularita a rychlejší servis
Modulární vložky, standardizovaná rozhraní a jasně definované strategie výměny zkracují prostoje. Nástroje se stále častěji konstruují tak, aby údržba byla rychlá, bezpečná a opakovatelná. To zlepšuje nejen rentabilitu, ale také bezpečnost procesu.
Vyšší požadavky na dokumentaci a bezpečnost
S rostoucími požadavky na sledovatelnost a bezpečnost práce nabývá posouzení bezpečnosti v souladu s požadavky CE ještě většího významu. V tomto prostředí Evomatec pevně zakotvuje kontrolní a přejímací procesy prováděné s velmi vysokou pečlivostí, aby po celý životní cyklus nástroje stabilně propojoval kvalitu, sledovatelnost a bezpečnost.
Závěr
Nástroj pro tváření plechu a střižný nástroj jsou klíčovými technologiemi pro hospodárnou, přesnou a procesně spolehlivou výrobu plechových součástí. Ti, kteří sladí volbu nástroje s požadavky na díl, množstvím, materiálem, cílovými tolerancemi a procesním řetězcem, získají stabilní kvalitu, předvídatelné náklady na kus a robustní schopnost dodávek. Rozhodující není pouze inženýrský návrh, ale celý životní cyklus: řádná výroba, řízené uvedení do provozu, dokumentované kontroly, důsledná údržba a manipulace zaměřená na bezpečnost. Evomatec tento pohled podporuje praktickým přístupem, v němž se kontroly, zajišťování kvality a bezpečnost v souladu s požadavky CE realizují nikoli jako doplněk, ale jako nedílná součást profesionální nástrojové techniky.
FAQ
Jaký je rozdíl mezi střižným nástrojem a nástrojem pro tváření plechu
Střižný nástroj provádí především dělicí operace, jako jsou děrování a vystřihování, a kvalita hran silně závisí na střižné vůli, vedení a stavu břitů. Nástroj pro tváření plechu plasticky tváří plech, například ohýbáním nebo hlubokým tažením, a musí procesně spolehlivě řídit tok materiálu, tření, odpružení a kontakt s povrchem. V sériové výrobě se oba druhy nástrojů často kombinují za účelem optimalizace doby cyklu a kvality.
Které faktory určují životnost nástroje
Životnost závisí na materiálu nástroje, tepelném zpracování, stavu povrchu, povlaku, mazání, vedení lisu, kolísání vlastností materiálu a především na důsledné údržbě. Pravidelné kontroly vedení, břitů a tvářecích ploch zabraňují tomu, aby nepozorované opotřebení způsobovalo postupné rozměrové odchylky, tvorbu otřepů nebo povrchové vady.
Proč jsou dokumentované kontroly při provozu nástrojů tak důležité
Protože nástroje pracují při vysokém zatížení a malé změny mohou rychle vést ke zmetkům, dodatečným opravám nebo bezpečnostním rizikům. Dokumentované kontroly zviditelňují opotřebení, standardizují rozhodování a zvyšují stabilitu procesu. V mnoha projektech Evomatec zajišťuje, aby se kontroly prováděly s nejvyšší pečlivostí, a kvalita i bezpečnost v souladu s požadavky CE tak byly v prostředí nástrojového hospodářství spolehlivě udržovány.
Požádejte o bezplatnou konzultaci: info@evomatec.de