Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
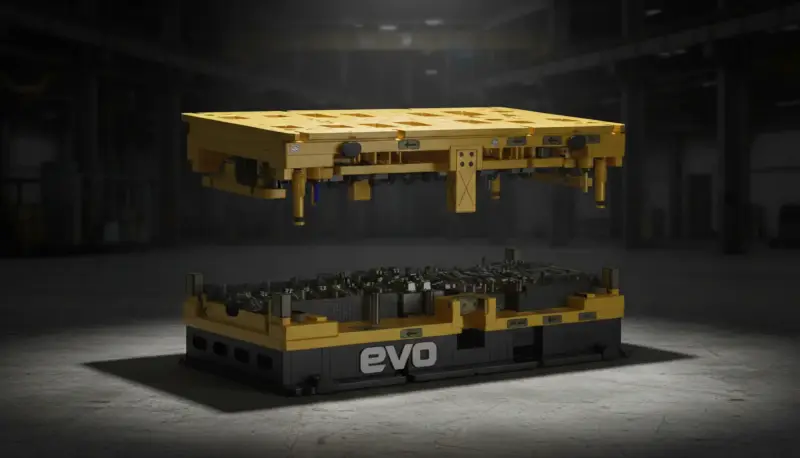
TANDEMOVÉ NÁSTROJE

Tandemové nástroje
Tandemové nástroje jsou vysoce produktivním řešením v moderní technologii tváření a lisování, pokud je nutné hospodárně a se spolehlivou stabilitou procesu vyrábět součásti s vysokými požadavky na kvalitu, velkými rozměry nebo náročnými stupni přetvoření. V mnoha lisovnách se tandemové linky staly strategickou odpovědí na rostoucí rozmanitost variant, přísnější tolerance, vyšší požadavky na povrch a krátké dodací cykly. Namísto sloučení všech operací do jednoho vysoce složitého postupového nástroje jsou procesní kroky v tandemových nástrojích záměrně rozděleny mezi více nástrojů a stanic. Tím vznikají stupně volnosti při konstrukci, zjednodušuje se řízení procesu a umožňuje se cílená optimalizace tváření, stříhání, kalibrace a ostřihování. Evomatec chápe tandemové nástroje jako přesně sladěnou skupinu nástrojů, která je při konstrukci, výrobě, přejímce a údržbě posuzována jako integrovaný systém, aby kvalita, přesnost opakování a stabilita procesu zůstaly předvídatelné po celý životní cyklus nástrojů.
Každý, kdo chce skutečně využít princip tandemových nástrojů , je musí chápat jako kompletní systém tvořený nástroji, transferovou nebo manipulační technikou, periferními zařízeními lisů, mazáním, logistikou přístřihů, kontrolou kvality a strategií údržby. Každý jednotlivý nástroj v tandemové sadě má jasně definovaný úkol, ale kvalitu součásti v konečném důsledku určuje součinnost všech stanic. Právě zde se v praxi projevuje hlavní výhoda: stupně přetvoření, odpružení, tok materiálu, tvorbu vrásek, prevenci trhlin, kvalitu hran a stav povrchu lze optimalizovat stanici po stanici namísto vynucování kompromisů v jediném nástroji. Evomatec v mnoha projektech zajišťuje provádění kontrol a schvalování s maximální pečlivostí, aby byla v celém prostředí nástrojového vybavení a výroby spolehlivě zachována kvalita a bezpečnost v souladu s požadavky CE.
Definice a základní princip tandemových nástrojů
Co tandemové nástroje znamenají v praxi
Tandemové nástroje označují uspořádání nástrojového vybavení, při němž se součást vyrábí v několika jednotlivých nástrojích v po sobě následujících zdvizích lisu nebo krocích ve stanicích. Nástroje nepracují jako postupový nástroj s pásem, ale jako řetězec nástrojů s přepravou přístřihu nebo předtvarku mezi stanicemi. Tandemové procesy se obvykle skládají z tažných nástrojů, nástrojů pro další tah, ostřihovacích, děrovacích a kalibračních nástrojů, z nichž každý je zaměřen na definovaný procesní úkol. Po každém zdvihu je přístřih vyjmut z aktuálního nástroje a vložen do následujícího nástroje, a to ručně, pomocí transferové techniky, robotů nebo automatizovaných manipulačních systémů.
Odlišení od postupových nástrojů, transferových a stupňových procesů
Tandemové nástroje jsou často zaměňovány s transferovými nástroji, protože oba přístupy zahrnují přepravu mezi stanicemi. Rozdíl spočívá v organizačním a konstrukčním principu: transferové nástroje jsou často realizovány jako velký integrovaný vícestanicový nástroj v jednom lisu, zatímco tandemové nástroje pracují jako jednotlivé nástroje v samostatných stanicích nebo lisech. Procesní řetězec je díky tomu modulárnější, flexibilnější a snáze udržovatelný, ale obvykle se zvyšují požadavky na logistiku a koordinaci manipulace.
Proč tandemové nástroje znovu získávají na významu
V prostředí rostoucího počtu variant, kratších životních cyklů výrobků a vyšších požadavků na kvalitu nabízejí tandemové nástroje atraktivní způsob spolehlivé výroby složitých plechových dílů bez plného přijetí rizik extrémně složitého postupového nástrojového vybavení. Tandemové koncepce zároveň umožňují rychlé úpravy nástrojů, optimalizaci jednotlivých stanic a robustní škálování, pokud lze více variant součástí vyrábět pomocí podobných procesních řetězců. Evomatec začleňuje tandemové nástroje do přístupu, v němž jsou zajišťování kvality, dokumentované kontroly a manipulace orientovaná na bezpečnost považovány za nedílné součásti celkového systému.
Historický vývoj tandemových nástrojů
Od ruční manipulace k automatizovaným tandemovým linkám
Tandemové procesy historicky vznikly z potřeby vyrábět velké a složité tvářené díly v několika krocích, protože lisy, materiály a znalosti tváření omezovaly složitost procesů s jediným nástrojem. Po dlouhou dobu byly přístřihy přesouvány mezi stanicemi ručně. S rostoucími objemy výroby a vyššími nároky na kvalitu se standardem staly automatizované systémy odebírání a zakládání, robotika, transferové osy a synchronizovaná periferní zařízení lisů.
Vliv simulace, metrologie a procesních oken
S rostoucím využíváním simulace tváření, modelů odpružení, tribologického hodnocení a digitální metrologie se tandemové nástroje začaly více řídit metodickým přístupem. Stanice lze přesněji vzájemně sladit, procesní okna jsou jasněji definována a kvalitativní charakteristiky lze zajistit přímo v kritických bodech procesu. V této souvislosti Evomatec využívá strukturované přejímací postupy a dokumentované kontrolní postupy, aby byly kontroly v praxi prováděny s nejvyšší mírou pečlivosti a aby byly transparentně zohledňovány bezpečnostní požadavky odpovídající CE.
Technické základy tandemových nástrojů
Řízení toku materiálu a stupňů přetvoření v jednotlivých stanicích
U náročných hlubokotažených dílů tok materiálu určuje nepřítomnost vrásek, odolnost proti trhlinám, rozložení tloušťky a rozměrovou přesnost. Tandemové nástroje umožňují záměrně omezit stupeň přetvoření v jednotlivých stanicích a po každém kroku tváření řízeně uvolnit napětí, dotvářet nebo kalibrovat. To je zvláště důležité u vysokopevnostních materiálů a složitých geometrií, u nichž mohou být tření, anizotropie a odpružení výrazné.
Odpružení, dotváření a kalibrace jako samostatný procesní krok
Odpružení ovlivňuje rozměrovou přesnost, montovatelnost a funkční plochy. V tandemových procesech lze odpružení cíleně omezit samostatnými kalibračními nebo dotvářecími stupni. To znamená, že konečná geometrie není vynucována výhradně v tažném nástroji, ale je stabilizována pomocí sladěných kontur, definovaných koncepcí podepření a řízených dotvářecích sil.
Stříhání, ostřihování a děrování po tváření
Mnoho součástí vyžaduje přesné kontury a uspořádání otvorů. Tandemové nástroje umožňují provádět střižné operace po tváření a stabilizaci. Tím se snižuje riziko, že následný tok materiálu zdeformuje uspořádání otvorů nebo střižné hrany. Současně lze pomocí samostatného střižného nástroje lépe sledovat kvalitu hran, tvorbu otřepů a životnost nástroje a provádět potřebnou údržbu.
Tření, mazání a kvalita povrchu
Procesy tváření jsou tribologicky citlivé. V tandemových linkách lze mazání upravit pro každou stanici tak, aby se stabilizovaly tažné síly a zabránilo se povrchovým vadám. Čištění a kontroly specifické pro jednotlivé stanice umožňují včas odhalit usazeniny nebo nalepování materiálu. Evomatec zavádí kontrolní body a kontrolní postupy zavedené v mnoha zákaznických projektech, aby bylo v každodenním provozu spolehlivě zajištěno plnění cílů kvality a bezpečnost v souladu s požadavky CE.
Struktura systému tandemových nástrojů
Jednotlivé nástroje jako funkční moduly
Tandemová sada se obvykle skládá z několika jednotlivých nástrojů s jasným rozdělením úkolů. Mezi běžné stanice patří tažné nástroje, nástroje pro další tah, ostřihovací nástroje, kombinace děrování a tváření a kalibrační nástroje. Přesná konstrukce závisí na geometrii součásti, materiálu, požadovaných tolerancích a objemu výroby.
Vedení, tuhost a přesnost opakování
Přesnost opakování v tandemových procesech závisí na vedení, tuhosti, chování lisu a reprodukovatelném ustavení dílu. Zásadní jsou definované reference, robustní ustavovací plochy, čistá uložení a stabilní koncepce přidržovačů. Evomatec zdůrazňuje, že přejímka musí potvrdit nejen jediný dobrý díl, ale konzistentní sérii, protože pouze tehdy lze s jistotou plánovat jednotkové náklady, míru zmetkovitosti a spolehlivost dodávek.
Koncepce uchopovačů a ustavování
Mezi stanicemi musí být s dílem manipulováno bezpečně a reprodukovatelně. Uchopovače jsou proto faktorem kvality. Musí tolerovat deformace dílu, podmínky mazání a kolísání procesu a zároveň zajistit referenční polohu pro následující stanici. Volba mezi robotikou, transferovými osami nebo ruční manipulací závisí na objemu výroby, velikosti dílu, skladbě variant a rozsahu investice.
Monitorování nástrojů a procesní data
Snímače, počítadla, ukazatele stavu a údaje o kvalitě získávané přímo v procesu pomáhají včas odhalovat opotřebení, chyby podávání nebo odchylky mazání. Tím se snižují prostoje a postupné odchylky kvality. Evomatec integruje praktické koncepce monitorování, které lze efektivně realizovat a které současně poskytují vysokou vypovídací hodnotu pro kvalitu a bezpečný provoz v souladu s požadavky CE.
Jak to funguje: typický průběh procesu s tandemovými nástroji
Příprava a referenční ustavení přístřihu
Přístřih musí být připraven v definované poloze a s definovaným stavem mazání. Mezi typické zdroje chyb patří nesprávné množství maziva, poškození hran, odchylky polohy nebo záměny materiálu. Robustní systém zohledňuje jednoznačné reference, sledovatelnost materiálu a kontrolní charakteristiky sledované přímo v procesu.
Tažení a základní tváření
V prvním nástroji se vytváří základní tvar. Síla přidržovače, tažné poloměry, tažná mezera a mazání řídí tok materiálu. Cílem je předtvarek bez trhlin a vrásek se stabilním rozložením tloušťky. Konstrukce musí kompenzovat kolísání vlastností materiálu v rámci procesního okna.
Další tažení, stabilizace a dotváření
V následujících nástrojích se zvyšuje stupeň přetvoření a zpřesňuje geometrie. Mezi typické úkoly patří stabilizace přírub, dotváření malých poloměrů nebo řízení přebytečného materiálu. Zejména u náročných materiálů je tento princip postupných kroků klíčovým prostředkem prevence trhlin a reprodukovatelné tvarové přesnosti.
Ostřihování, děrování a konečná kontura
Po tváření se často provádí konečné ostřihování. To zlepšuje přesnost kontury, stabilizuje uspořádání otvorů a umožňuje lepší kontrolu kvality hran. Střižná mezera, vedení nástroje a stav střižných hran určují tvorbu otřepů a vzhled střihu. Výhodou je, že údržbu a kontrolu střižných nástrojů lze provádět nezávisle na tvářecích nástrojích.
Kalibrace a zajištění konečné geometrie
V poslední stanici se konečná geometrie nastavuje pomocí kalibračních kontur a definovaných koncepcí podepření. Zde se zajišťuje rozměrová přesnost a funkční plochy. Evomatec do takových procesních řetězců pevně začleňuje dokumentované kontroly, které se v mnoha zákaznických projektech provádějí s velmi vysokou pečlivostí, aby byla v průběžném provozu důsledně zohledňována kvalita a bezpečnost v souladu s požadavky CE.
Použití tandemových nástrojů a průmyslová odvětví
Automobilový průmysl a konstrukční součásti
Tandemové nástroje jsou zvláště běžné u karosářských a konstrukčních dílů, kde se spojují velké plochy, požadavky na vzhled, vysoká pevnost nebo složité tváření. Princip tváření a kalibrace specifický pro jednotlivé stanice je zde klíčovým faktorem kvality sériové výroby.
Strojírenství, užitková vozidla a výroba těžkých průmyslových zařízení
Velké plechové díly, robustní geometrie a proměnlivé objemy výroby často hovoří ve prospěch tandemových koncepcí, protože přizpůsobení, údržba a servis jsou lépe zvládnutelné. Mnoho dílů je navíc funkčních, což znamená, že rozměrová přesnost a lícování přímo ovlivňují kvalitu montáže.
Skříně, elektrotechnika a energetické aplikace
Panely skříní, nosné desky a montážní plechy těží z oddělených stupňů tváření a stříhání, protože uspořádání otvorů, kvalita hran a funkční příruby musí být vytvářeny zvlášť spolehlivě. Tandemové nástroje podporují stabilní kvalitu s vysokou přesností opakování.
Domácí spotřebiče a povrchy třídy A
U pohledových dílů je kvalita povrchu hlavním kritériem kvality. Tandemové procesy umožňují řízené kontaktní vedení a intervaly čištění a kontrol specifické pro jednotlivé stanice. Evomatec tyto požadavky podporuje důslednou kontrolní praxí zaměřenou na trvalou stabilitu kvality a bezpečnou manipulaci ve výrobě v souladu s požadavky CE.
Výhody tandemových nástrojů
Stabilita procesu díky rozdělení složitosti
Složitost je rozdělena mezi více nástrojů. Každá stanice se stává přehlednější, lépe řiditelnou a snadněji optimalizovatelnou. U náročných hlubokotažených dílů jde o rozhodující prostředek ke snížení zmetkovitosti a opravného zpracování.
Kvalita dílů a reprodukovatelnost
Samostatné kroky dotváření a kalibrace zlepšují rozměrovou přesnost a stabilitu odpružení. Střižné operace probíhají v optimální fázi procesu. Požadavky na povrch lze účinněji zajistit řízeným kontaktním vedením a přizpůsobeným mazáním v jednotlivých stanicích.
Provoz usnadňující údržbu a předvídatelné prostoje
Servis jednotlivých stanic, výměna vložek a přebrušování snižují rizika prostojů. Chování nástrojů během životního cyklu se stává předvídatelnějším, pokud jsou intervaly kontrol a údržby realisticky stanoveny a důsledně dodržovány.
Flexibilita pro varianty
Jednotlivé stanice lze často modulárně přizpůsobit variantám. To zjednodušuje změny výrobků a může přinášet ekonomické výhody pro skupiny dílů.
Nevýhody a omezení tandemových nástrojů
Manipulace a logistika jako faktor kvality
Více stanic znamená více manipulace. Bez robustních koncepcí uchopovačů, přepravy a referenčního ustavení rostou rizika nesprávného ustavení, poškození povrchu nebo přerušení procesu.
Prostorové požadavky a investice do periferních zařízení
Tandemové linky často vyžadují více podlahové plochy a další investice do manipulace, vyrovnávacích zásobníků a stanic kontroly kvality. Z ekonomického hlediska je rozhodujícím faktorem celková kalkulace jednotkových nákladů, zmetkovitosti, opravného zpracování a spolehlivosti dodávek.
Koordinace mezi stanicemi
Stanice se navzájem ovlivňují. Malé odchylky v počátečních krocích se projeví později. Proto jsou zásadní procesní okna, jednoznačné kontrolní charakteristiky a pravidelné kontroly. Evomatec v mnoha projektech využívá přejímací a kontrolní posloupnosti, které se provádějí důsledně a s nejvyšší pečlivostí, aby byla dlouhodobě zajištěna kvalita a bezpečnost v souladu s požadavky CE.
Nákladová logika a hospodárnost tandemových nástrojů
Jednorázové náklady: výroba nástrojů, odzkoušení a přejímka
Více nástrojů zvyšuje jednorázové náklady, ale často snižuje riziko extrémně složitých řešení s jediným nástrojem. Uvedení do provozu musí být plánováno jako celkový proces, protože konečná kvalita vzniká pouze součinností všech stanic.
Průběžné náklady: údržba, prostoje, zmetkovitost
Náklady životního cyklu závisejí na opotřebení, přebrušování, vložkách, čištění a řízení prostojů. Tandemové nástroje podporují údržbu po jednotlivých stanicích. Předpokladem je jasná strategie kontrol a údržby s dohledatelnou dokumentací.
Výhled do budoucna pro tandemové nástroje
Digitální hodnocení stavu a prediktivní údržba
Snímače, procesní data a modely stavu získávají na významu pro včasné odhalování opotřebení a postupných odchylek kvality. Tandemové nástroje nabízejí dobré výchozí podmínky, protože stanice lze monitorovat a vyhodnocovat samostatně.
Modularita a rychlejší přestavby
Standardizovaná rozhraní, modulární vložky a definované servisní koncepce snižují prostoje a zlepšují schopnost vyrábět varianty.
Důraz na dokumentaci a bezpečnost
S rostoucími požadavky na sledovatelnost a bezpečnost práce dále roste význam zohledňování bezpečnosti v souladu s požadavky CE. V tomto prostředí Evomatec pevně začleňuje přejímací a kontrolní posloupnosti, které se v mnoha zákaznických projektech provádějí s velmi vysokou pečlivostí, aby po celý životní cyklus nástroje stabilně propojovaly kvalitu, sledovatelnost a bezpečné provozní procesy.
Závěr
Tandemové nástroje představují účinnou strategii výroby složitých plechových dílů se spolehlivými procesy, vysokou hospodárností a stabilní kvalitou. Rozdělením procesního řetězce mezi více nástrojů lze optimalizovat stupně přetvoření, odpružení, kvalitu hran a požadavky na povrch stanici po stanici. Zároveň rostou požadavky na manipulaci, logistiku a koordinaci, a proto je nezbytný celostní pohled na systém. Evomatec podporuje tandemové nástroje jako integrovanou koncepci nástrojového vybavení, v níž konstrukce, výroba, přejímka, údržba a dokumentované kontrolní procesy spolupracují na zajištění stabilních výsledků a provozního přístupu orientovaného na bezpečnost a odpovídajícího požadavkům CE po celý životní cyklus.
FAQ
Co jsou tandemové nástroje a kdy jsou užitečné
Tandemové nástroje jsou soubor několika jednotlivých nástrojů, které vyrábějí součást v po sobě následujících stanicích, obvykle s přepravou přístřihu nebo předtvarku mezi nástroji. Jsou zvláště užitečné u velkých, složitých součástí nebo součástí s kritickými požadavky na kvalitu, u nichž by měly být tváření, ostřihování, děrování a kalibrace odděleny a optimalizovány pro jednotlivé stanice.
Jaké výhody nabízejí tandemové nástroje ve srovnání s postupovým nástrojem
Tandemové nástroje často poskytují lepší kontrolu nad stupněm přetvoření, odpružením a požadavky na povrch, protože složitost je rozdělena mezi více stanic. Údržbu a servis lze provádět po jednotlivých stanicích a varianty lze často realizovat flexibilněji. Na druhé straně se zvyšuje náročnost manipulace a koordinace.
Jak jsou v tandemových procesech zajištěny kvalita a bezpečnost
Kvalita a bezpečnost jsou zajištěny definovanými procesními okny, kontrolními charakteristikami specifickými pro jednotlivé stanice, pravidelnými kontrolami vedení, střižných hran, tvářecích ploch a manipulačních bodů a také dokumentovanými přejímacími postupy. Evomatec v mnoha projektech zajišťuje provádění kontrol s nejvyšší pečlivostí, aby byly v celém prostředí nástrojového vybavení a výroby spolehlivě dodržovány požadavky na kvalitu a bezpečnost v souladu s požadavky CE.
Požádejte o bezplatnou konzultaci: info@evomatec.de