Inglês
 Alemão
 Francês
 Espanhol
 Português
 Italiano
 Polonês
 Turco
 Romeno
 Grego
 Búlgaro
 Russo
 Árabe
 Hindi
 Neerlandês
 Tcheco
 Sérvio
 Sueco
 Português do Brasil
 Indonésio
Sistema de soldagem de perfis plásticos de PVC
O sistema de soldagem de perfis plásticos de PVC: pilar da fabricação moderna
O sistema de soldagem de perfis plásticos é um dos componentes mais fundamentais e tecnologicamente exigentes da fabricação industrial moderna. Onde quer que perfis de câmaras ocas ou maciços feitos de plásticos termoplásticos precisem ser unidos permanentemente, de forma estanque ao ar e com confiabilidade estrutural, esses sistemas constituem o coração da produção. Sua aplicação mais proeminente e mais avançada é na fabricação de caixilhos de janelas e portas de PVC (policloreto de vinila), mas sua importância se estende muito além disso, abrangendo inúmeras indústrias.
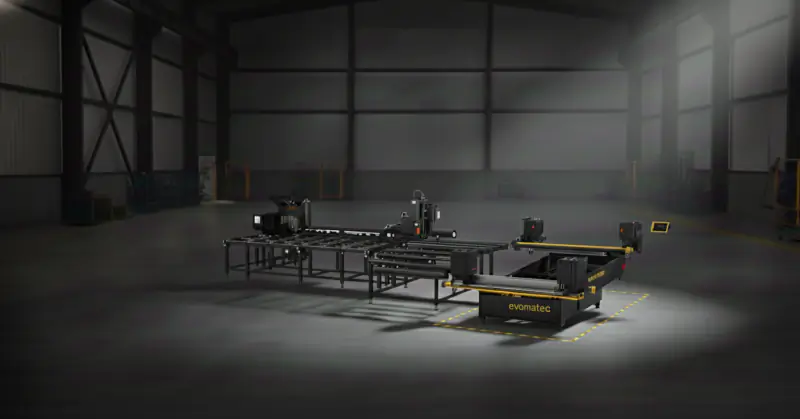
Um “sistema” é muito mais do que uma única máquina; é uma instalação integrada que normalmente compreende vários componentes altamente especializados — desde a própria unidade de soldagem até sistemas de transferência e o indispensável pós-processamento por meio de uma máquina de limpeza de cantos. Em uma era definida pela automação, precisão e estética impecável, o desempenho de um sistema de soldagem de perfis plásticos determina a qualidade e a rentabilidade de linhas de produção inteiras.
Este artigo técnico abrangente examina todos os aspectos desses sistemas complexos. Aprofundamo-nos na física do processo de soldagem, analisamos os diferentes tipos de sistemas, discutimos desenvolvimentos revolucionários desde a simples soldagem de cantos até soluções totalmente automatizadas sem emenda e consideramos tanto os aspectos econômicos quanto as tendências futuras dessa tecnologia essencial.
O que é um sistema de soldagem de perfis plásticos? Uma definição detalhada
Antes de analisarmos os detalhes complexos, precisamos de uma definição clara e de uma delimitação. O termo “sistema” implica uma instalação que vai além de uma única máquina.
Componentes principais: mais do que apenas uma máquina de soldagem
Um sistema de soldagem de perfis plásticos — especialmente na indústria de janelas — é uma linha ou célula de produção integrada. Sua tarefa principal é criar um caixilho fechado a partir de perfis individuais cortados. Os componentes principais típicos incluem:
A unidade de soldagem: O coração do sistema que cria a união térmica (por exemplo, uma máquina de soldagem de quatro cabeçotes).
Sistemas de transferência: Trechos de acumulação, transportadores de resfriamento e dispositivos de giro e transferência que movimentam com segurança o caixilho recém-soldado, ainda instável, até a próxima estação.
A máquina de limpeza de cantos (unidade de rebarbação): Uma máquina controlada por CNC que remove o “cordão de solda” (material excedente) produzido durante a soldagem e dá acabamento funcional e estético aos cantos.
Em uma configuração totalmente automatizada, robôs para carga e descarga também podem fazer parte do sistema.
O objetivo: uma união monolítica por ligação material
O objetivo físico de qualquer sistema de soldagem de perfis plásticos é criar uma união por ligação material. Diferentemente de uma união por encaixe geométrico (por exemplo, parafusos) ou por atrito (por exemplo, aperto), as cadeias moleculares das peças a serem unidas são reentrelaçadas por fusão (plastificação) e subsequente compressão entre si sob pressão (interdifusão). Após o resfriamento, forma-se uma união homogênea e monolítica que, idealmente, tem resistência igual ou até superior à do material-base.
Por que soldar? Diferenciação em relação a outras técnicas de união
A escolha da soldagem para perfis plásticos não é arbitrária; é uma necessidade técnica decorrente da geometria e das propriedades do material.
União mecânica (parafusos/cantoneiras): A maioria dos perfis plásticos (especialmente na construção de janelas) possui câmaras ocas. Essas câmaras são essenciais para o isolamento térmico e acústico. Uma união mecânica de canto como as utilizadas com alumínio não vedaria as câmaras. O resultado: estanqueidade insuficiente à água e ao ar, pontes térmicas significativas (valores U desfavoráveis) e, frequentemente, resistência inadequada dos cantos.
Colagem com adesivo: A colagem industrial é complexa. Exige superfícies extremamente limpas, dosagem precisa e longos tempos de cura (que aumentam enormemente os tempos de ciclo), além de ser suscetível a erros de processamento. A resistência de longo prazo à radiação UV e às intempéries frequentemente é inferior à de uma união soldada homogênea.
A soldagem elimina essas desvantagens: é extremamente rápida (tempos de ciclo de poucos minutos por caixilho completo), absolutamente estanque, altamente estável e perfeitamente automatizável e monitorável.
Materiais predominantes: quais plásticos são soldados?
Um sistema de soldagem de perfis plásticos deve ser adaptado a um material específico, pois cada termoplástico tem seu próprio comportamento de fusão.
O padrão da indústria: policloreto de vinila (PVC rígido / PVC-U)
De longe, o material mais importante para caixilhos de perfis soldados é o PVC rígido (PVC-U). As razões de sua predominância (particularmente na construção civil e em janelas) incluem:
Excelente resistência às intempéries e à radiação UV
Alta resistência química
Baixa inflamabilidade
Propriedades de isolamento térmico muito boas (baixa condutividade térmica)
Excelente processabilidade (extrusão e soldagem)
Ótima relação custo-desempenho
Quase todos os sistemas de soldagem altamente automatizados (como linhas de quatro cabeçotes) são otimizados para processar perfis de janelas de PVC.
Perfis técnicos: polietileno (PE) e polipropileno (PP)
Além do PVC, outros termoplásticos também são soldados na forma de perfis — frequentemente com diferentes tipos de máquinas (por exemplo, na construção de tubulações):
PE-HD: Utilizado na construção de tubulações, equipamentos e tanques, bem como em perfis técnicos altamente duráveis. A soldagem de PE exige parâmetros diferentes (temperatura mais baixa, tempos diferentes) dos utilizados para PVC.
PP: Utilizado na engenharia de equipamentos e em dutos resistentes a produtos químicos ou no transporte de fluidos.
Desafios dos materiais para o sistema
Os parâmetros de soldagem (temperatura, tempo, pressão) são específicos de cada material. Um sistema projetado para PVC não pode simplesmente soldar PP. As faixas de temperatura, a viscosidade do material fundido e as características de resfriamento diferem fundamentalmente. Por isso, os sistemas avançados de soldagem de caixilhos se concentram quase exclusivamente no PVC.
Desenvolvimento histórico: do trabalho manual às linhas totalmente automatizadas
A história dos sistemas de soldagem de perfis plásticos reflete a industrialização da fabricação de janelas.
Início: união manual e dispositivos simples de um cabeçote
Quando as janelas de PVC surgiram nos anos 1960s, as uniões de canto eram o calcanhar de Aquiles. Experimentava-se com solvente (soldagem por solvente) ou utilizavam-se dispositivos de aquecimento rudimentares. As primeiras “soldadoras” eram dispositivos simples de um cabeçote, operados manualmente. Um operador fixava os perfis, deslizava uma placa de aquecimento entre eles e pressionava as peças entre si à mão. A qualidade dependia fortemente do operador e frequentemente era inadequada.
A revolução dos anos 1970s/80s : PLC, pneumática e máquinas de múltiplos cabeçotes
As crises do petróleo nos anos 1970s desencadearam um crescimento explosivo das janelas de PVC com isolamento térmico. A produção manual não conseguia acompanhar. Cilindros pneumáticos de fixação e avanço substituíram a força manual. A verdadeira revolução foi o controle por PLC, permitindo o controle preciso e repetível dos parâmetros principais (temperatura, tempo, pressão).
Paralelamente, foram desenvolvidas máquinas de dois cabeçotes e, finalmente, de quatro cabeçotes. As soldadoras de quatro cabeçotes podiam soldar simultaneamente os quatro cantos de um caixilho, melhorando drasticamente a produtividade e, de maneira crucial, a precisão dimensional e o esquadro do caixilho.
Nascimento do “sistema”: integração da máquina de limpeza de cantos
Com a soldagem mais rápida, o pós-processamento tornou-se o gargalo. O cordão de solda precisava ser removido laboriosamente à mão (formão, lima). O passo lógico foi a máquina de limpeza de cantos (CNC de rebarbação), que dava acabamento automático aos cantos.
Acoplar uma soldadora de quatro cabeçotes a um trecho de acumulação/resfriamento e a uma máquina de limpeza de cantos marcou o nascimento do sistema de soldagem de perfis plásticos como uma linha integrada de soldagem e limpeza.
A revolução estética (a partir de ~2010): tecnologia sem emenda
A revolução mais recente foi estética. Com a expansão dos perfis coloridos e revestidos com película, o “sulco de limpeza” deixado pelo fresamento tornou-se um defeito visual. A resposta foi a tecnologia sem emenda, que permite um canto externo sem emenda visível.
O coração do sistema: a tecnologia de soldagem em detalhes
Embora o sistema compreenda muitos elementos, a unidade de soldagem é seu coração. O processo predominante é a soldagem de topo por placa quente (frequentemente chamada de soldagem por espelho).
O ciclo de soldagem passo a passo
O ciclo de uma máquina moderna, frequentemente de apenas poucos minutos, segue um processo físico minuciosamente coordenado.
Fase 1: fixação e posicionamento
Os perfis cortados (por exemplo, cortes em meia-esquadria a 45°) são carregados. Dispositivos de fixação pneumáticos ou hidráulicos os prendem no lugar. As ferramentas de fixação são mordentes de contorno — formas negativas da geometria do perfil.
Por que isso importa: os perfis de PVC com câmaras ocas são relativamente instáveis. A fixação plana esmagaria as câmaras sob alta pressão de recalque. Mordentes de contorno com encaixe geométrico sustentam o perfil por dentro e por fora, preservando sua forma. A precisão de posicionamento está na faixa de centésimos de milímetro.
Fase 2: aquecimento (plastificação)
Uma placa quente (“espelho”) maciça, com temperatura precisamente controlada, desloca-se entre as extremidades dos perfis (normalmente 240–260 °C para PVC-U). As extremidades dos perfis são pressionadas contra a placa com uma pressão de aquecimento definida. O calor penetra durante um tempo de aquecimento definido (por exemplo, 20–40 s), plastificando o material até uma profundidade definida (≈2–3 mm). A placa é revestida com PTFE (Teflon) para evitar aderência.
Fase 3: tempo crítico de troca
Os perfis recuam ligeiramente e a placa quente sai muito rapidamente (frequentemente <2 s). Esse tempo deve ser minimizado; caso contrário, forma-se uma película na superfície do material fundido (resfriamento/oxidação), inibindo a difusão molecular e causando uma “união fria.”
Fase 4: recalque e resfriamento
Imediatamente após a remoção da placa, as extremidades plastificadas são pressionadas entre si com alta pressão de recalque. Isso expulsa o ar, garante interdifusão intensa e extrude o excesso de material fundido como um cordão de solda. A união é mantida sob pressão (ou pressão de manutenção) durante um tempo de resfriamento definido até que o material fundido solidifique abaixo de Tg. A liberação prematura apresenta risco de romper a união ou empenar o caixilho.
A “Santíssima Trindade”: temperatura, tempo, pressão
A qualidade da solda depende da interação precisa desses três parâmetros. Para cada sistema de perfis (espessura de parede, número de câmaras, formulação do material), valores exatos devem ser determinados e armazenados no controlador como uma “receita.” Desvios de apenas alguns graus ou segundos podem significar a diferença entre uma união perfeita e refugos caros.
O cordão de solda: indicador de qualidade e motivo para remoção
Um cordão uniforme e completamente formado indica um processo correto — mas também interfere funcionalmente (instalação de vidros e ferragens) e esteticamente (faces visíveis). Por isso, o segundo componente principal do sistema é indispensável.
O segundo componente principal: a máquina de limpeza de cantos (rebarbação)
Um sistema de soldagem de perfis plásticos só é tão bom quanto seu acabamento. A soldagem cria a ligação; a limpeza cria a função e a aparência.
Por que a “limpeza” é essencial?
Funcional (parte interna): Cordões nos rebaixos para vidros, nos rebaixos para ferragens e nas ranhuras de vedação obstruiriam os vidros, as vedações e os mecanismos de travamento.
Estética (parte externa): Cordões nas faces visíveis são inestéticos.
Como funciona uma máquina CNC de limpeza de cantos
O caixilho soldado é alimentado (frequentemente de forma automática), fixado e centralizado. Utilizando diversas ferramentas, a máquina processa o canto recém-soldado:
Facas superiores/inferiores: Removem cordões planos das faces visíveis.
Facas de cantos internos (facas de rebaixos): Recortam os cordões de geometrias internas complexas (rebaixo para vidro, ranhuras de vedação).
Unidades de fresamento (fresamento de contorno): Na soldagem tradicional, uma fresa de contorno acompanha o perfil externo para remover o cordão externo — deixando o característico sulco de limpeza.
Brocas/fresas de ranhuras: Limpam ranhuras funcionais e perfuram, por exemplo, orifícios de drenagem.
A programação é complexa: o CNC deve conhecer a geometria exata de cada perfil.
A revolução estética: tecnologia sem emenda
A maior inovação dos últimos 15 anos aborda o desafio estético dos perfis coloridos e revestidos com película.
O problema: “sulco de limpeza” em perfis coloridos
Com a expansão das películas coloridas e com padrão de madeira, o fresamento tradicional removia não apenas o cordão, mas também a película ou a camada de cor — expondo um sulco sem revestimento (frequentemente branco ou marrom) na meia-esquadria. A antiga solução provisória era o retoque manual com canetas de pintura — caro e suscetível a erros.
A solução: sem emenda (V-Perfect / soldagem sem emenda)
A tecnologia sem emenda impede, desde o início, a formação descontrolada de cordões nas faces visíveis.
Abordagens técnicas (frequentemente combinadas):
Limitação mecânica (por exemplo, 0.2 mm): Facas/batentes na placa quente ou nos dispositivos de fixação limitam o deslocamento do material fundido a uma linha quase imperceptível.
Conformação/deslocamento: Ferramentas móveis empurram ativamente o material fundido para dentro (para as câmaras) ou para áreas não visíveis (por exemplo, ranhura de vedação) durante o recalque.
Conformação térmica: Ferramentas especiais, frequentemente aquecidas, “alisam” a meia-esquadria durante o resfriamento para que as películas se encontrem perfeitamente na borda.
A tecnologia sem emenda elimina a necessidade de limpeza?
Sim e não. A tecnologia sem emenda elimina o fresamento estético externo. A máquina de limpeza de cantos continua sendo necessária para a limpeza funcional interna (rebaixos, ranhuras), pois o material é deslocado para dentro. A linha não fica mais curta, mas o retoque manual com tinta desaparece completamente.
Tipos de unidades de soldagem dentro do sistema
O desempenho do sistema é definido por sua unidade de soldagem; seu número de cabeçotes determina a produtividade.
Soldadoras de um cabeçote: Raramente fazem parte de um sistema em linha; são utilizadas como máquinas independentes flexíveis.
Vantagens: Menor investimento, máxima flexibilidade para formatos especiais (inclinações, arcos).
Desvantagens: Capacidade produtiva muito baixa; a geometria do caixilho depende do operador.
Soldadoras de dois cabeçotes: Para tarefas especiais ou operações de médio porte.
Vantagens: Muito mais rápidas do que as de 1 cabeçote, mais flexíveis do que as de 4 cabeçotes; ideais para montantes/uniões em T.
Desvantagens: Ainda precisam de várias etapas para fechar um caixilho.
Soldadoras de quatro cabeçotes (padrão da indústria):
Vantagens: Produtividade extremamente alta (frequentemente <3 min por caixilho), melhor precisão dimensional e esquadro (caixilho fixado como um todo).
Desvantagens: Maior investimento de capital; menor flexibilidade para ângulos incomuns (máquinas modernas atenuam isso).
Máquinas de seis e oito cabeçotes destinam-se à produção em massa (por exemplo, caixilhos com montantes integrados ou duas folhas de uma só vez): produção máxima, mas investimento de capital muito alto e baixa flexibilidade.
Garantia da qualidade, manutenção e segurança CE
Um sistema de soldagem de perfis plásticos é complexo e só é confiável quando perfeitamente calibrado e mantido.
Defeitos típicos de soldagem (solução de problemas)
União fria (baixa resistência): Superfície de fratura frágil e cristalina.
Causa: Temperatura muito baixa, tempo de aquecimento muito curto ou tempo de troca muito longo (superfície resfriada).União queimada (aspecto visual + fragilização): Descoloração amarela/marrom, material frágil.
Causa: Temperatura muito alta ou tempo de aquecimento muito longo (degradação térmica).Erros de ângulo/dimensão (empenamento): Caixilho fora de esquadro ou com dimensões incorretas.
Causa: Desalinhamento mecânico, mordentes de contorno contaminados (fixação inadequada), tempo de resfriamento muito curto.
A importância das “receitas de perfis” (gestão de parâmetros)
Cada sistema de perfis difere em geometria, espessura de parede e formulação. Um sistema moderno deve armazenar e recuperar centenas de receitas (temperatura, tempos, pressões) para garantir qualidade consistente.
Manutenção regular: películas de PTFE, ferramentas de fixação, guias
PTFE (Teflon) nas placas quentes: Item crítico sujeito a desgaste; inspecione e limpe diariamente. Resíduos de PVC queimado prejudicam a transferência de calor e a aparência; substitua regularmente.
Mordentes de contorno: Poeira/cavacos de PVC nos contornos impedem o assentamento correto → erros dimensionais.
Guias, pneumática/hidráulica: Todas as peças móveis devem funcionar de maneira suave e precisa.
Conformidade CE inegociável: proteção das pessoas e das operações
Os sistemas industriais de soldagem envolvem temperaturas >250 °C, forças elevadas (frequentemente de várias toneladas) e conjuntos que se movimentam rapidamente. A conformidade com a Diretiva de Máquinas da UE (CE) é essencial: enclausuramentos, cortinas de luz, comandos bimanuais (durante o carregamento) e paradas de emergência redundantes. Com ampla experiência em projetos, empresas como a Evomatec garantem que as inspeções abranjam meticulosamente a segurança CE e a qualidade de fabricação.
Aspectos econômicos: custo, ROI e eficiência
Investir em um sistema completo de soldagem de perfis plásticos é um dos maiores desembolsos individuais para uma operação de fabricação de portas de PVC.
Investimento de capital: de um cabeçote à linha totalmente automatizada
Faixas indicativas:
Máquina nova de um cabeçote de alta qualidade (ângulo ajustável): €15,000–30,000
Máquina nova de dois cabeçotes: €35,000–70,000
Máquina nova de quatro cabeçotes (padrão, tradicional): €90,000–160,000
Sistema integrado de soldagem e limpeza (4 cabeçotes, tradicional): €180,000–250,000
Sistema integrado de soldagem e limpeza (4 cabeçotes, sem emenda, automação): €250,000–500,000+
Despesas operacionais: energia, mão de obra, peças de desgaste
Energia: O aquecimento de várias placas quentes maciças é o principal consumidor.
Mão de obra: Principal fator de economia. Uma linha automatizada precisa de um único operador para carregamento/monitoramento; várias máquinas de um cabeçote exigiriam vários operadores.
Desgaste: Películas de PTFE, facas e fresas para a máquina de limpeza de cantos.
Exemplo de ROI
Meta: 60 caixilhos/dia em um turno de 8 horas.
Um cabeçote: ~3–4 min por canto → 12–16 min por caixilho → 720–960 min no total. Inviável em uma única máquina; seriam necessárias ≥2 máquinas e 2 operadores, além da limpeza manual.
Linha de soldagem e limpeza de quatro cabeçotes: ~3 min por caixilho → 180 min no total.
→ Apenas ~3 horas de tempo de máquina; um operador gerencia 60 unidades com capacidade restante significativa (150+ por turno).
Conclusão: A linha recupera o investimento rapidamente com a economia de 2–3 FTEs (soldagem + limpeza) e uma produção muito maior.
Novo versus usado: oportunidades e riscos
Desgaste: Guias/fusos desgastados → problemas de precisão.
Controles obsoletos: Peças de reposição para PLCs antigos podem não estar disponíveis.
Tecnologia: Sistemas usados raramente dispõem de tecnologia sem emenda.
Segurança: Máquinas mais antigas podem não atender às normas CE atuais.
Inspeções especializadas são essenciais. Com profunda experiência em projetos, fornecedores como a Evomatec garantem avaliações minuciosas e em conformidade com CE para evitar investimentos ruins.
O futuro: sistemas de soldagem de perfis plásticos na Indústria 4.0
Conectividade e a “fábrica inteligente”
A linha de soldagem e limpeza integra-se ao ERP/PPS. Um código de barras na entrada identifica o perfil; o sistema (soldadora + máquina de limpeza) carrega automaticamente a receita correta (parâmetros de soldagem e contornos de limpeza) e ajusta as dimensões.
Manutenção preditiva e assistência remota
Os sistemas monitoram a si próprios — contando os ciclos do PTFE e sinalizando substituições antes que a qualidade caia. A conectividade on-line permite diagnósticos e correções remotos sem deslocamento.
Robótica e a célula de soldagem “sem operadores”
Automação completa: robôs carregam os perfis provenientes da serra, descarregam os caixilhos soldados, entregam-nos à máquina de limpeza de cantos e empilham as peças acabadas.
Eficiência energética e sustentabilidade (soldagem de material reciclado)
Aquecimento mais rápido, melhor isolamento e soldagem confiável de perfis com núcleo de material reciclado (comportamento de fusão diferente) são tendências fundamentais.
Otimização de processos e controle de qualidade orientados por AI
Sistemas de visão podem monitorar a formação do material fundido e a emenda invisível final em tempo real. A AI pode detectar desvios (por exemplo, devido a um problema no lote de material) e ajustar dinamicamente os parâmetros para garantir resultados perfeitos.
Seleção do sistema certo: uma decisão estratégica
Análise de necessidades: capacidade produtiva, flexibilidade, estética
Capacidade produtiva: As unidades por turno definem o número de cabeçotes (1/2/4) e o nível de automação (máquina independente versus linha).
Flexibilidade: Muitos formatos especiais (inclinações, arcos) versus retângulos padrão?
Estética: Processamento de perfis coloridos/revestidos com película? A tecnologia sem emenda agora é quase obrigatória.
O valor de um parceiro experiente em sistemas
Escolher e integrar o sistema certo (serra → soldagem → ferragens → logística) exige profundo conhecimento do processo. Parceiros experientes como a Evomatec analisam não apenas as máquinas, mas todo o fluxo de trabalho para eliminar gargalos. A ampla experiência em projetos garante que o planejamento, o comissionamento e a aceitação sejam executados com máxima atenção à qualidade e à segurança em conformidade com CE — protegendo a disponibilidade operacional e seu investimento.
FAQ – Perguntas frequentes sobre sistemas de soldagem de portas de perfis plásticos de PVC
Qual é a diferença entre uma máquina de soldagem e um sistema de soldagem?
Uma máquina de soldagem (por exemplo, uma soldadora de quatro cabeçotes) é a unidade individual que realiza a união térmica. Um sistema de soldagem (ou linha de soldagem e limpeza) é a instalação integrada: no mínimo, a máquina de soldagem, um trecho de transferência/resfriamento e a máquina de limpeza de cantos a jusante, que dá acabamento às soldas.
O que é a tecnologia “sem emenda” e eu preciso dela?
A tecnologia sem emenda (também conhecida como V-Perfect) é uma tecnologia moderna de soldagem que produz um canto externo visualmente sem emenda, sem o típico cordão de solda visível. Se você produz apenas perfis brancos, é um recurso desejável, mas não essencial. Para perfis coloridos ou revestidos com película (por exemplo, padrões de madeira, antracite), a tecnologia sem emenda é uma vantagem competitiva decisiva — eliminando o retoque manual demorado e proporcionando uma estética superior.
Quanto tempo dura um ciclo completo do sistema?
O tempo de ciclo é determinado pela soldadora. Um ciclo completo de soldagem (fixar, aquecer, recalcar, resfriar) em uma máquina moderna de quatro cabeçotes para um caixilho padrão normalmente leva 1.5–3 minutos. A máquina de limpeza de cantos deve ser especificada para dar acabamento aos quatro cantos dentro desse mesmo tempo takt para evitar um gargalo.
Solicite uma consultoria gratuita:www.evomatec.com