Inglês
 Alemão
 Francês
 Espanhol
 Português
 Italiano
 Polonês
 Turco
 Romeno
 Grego
 Búlgaro
 Russo
 Árabe
 Hindi
 Neerlandês
 Tcheco
 Sérvio
 Sueco
 Português do Brasil
 Indonésio
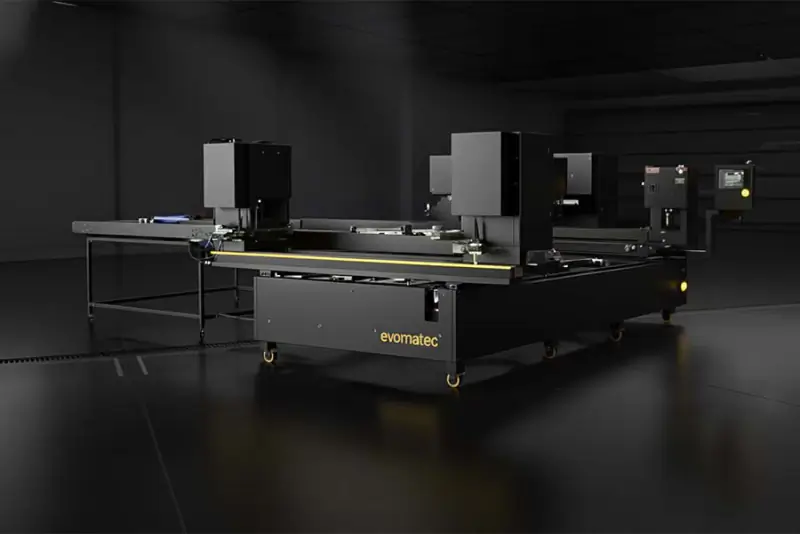
Máquina de solda de perfis de PVC
A máquina de solda de perfis de PVC: o núcleo da fabricação moderna de plásticos
A máquina de solda de perfis de PVC é a base tecnológica da indústria moderna de janelas e portas de plástico, bem como de inúmeros outros setores que dependem da união precisa de perfis. Esses sistemas avançados são responsáveis por transformar perfis de PVC cortados individualmente em um quadro monolítico, permanentemente vedado e estruturalmente estável. Em um mundo impulsionado pela eficiência, pela precisão e pela estética impecável, o desempenho da tecnologia de soldagem é um fator decisivo tanto para a qualidade do produto final quanto para a viabilidade econômica de toda a linha de fabricação.
Da flexível máquina de um cabeçote para fabricação sob medida à linha de soldagem e limpeza de quatro cabeçotes totalmente automatizada com tecnologia de solda sem cordão — a evolução dessas máquinas revolucionou a produção industrial. Este artigo explora em profundidade a tecnologia, as funcionalidades, os diferentes tipos de máquinas e as perspectivas futuras da máquina de solda de perfis de PVC, servindo como um guia abrangente tanto para profissionais quanto para leitores interessados.
O que é uma máquina de solda de perfis de PVC?
Para compreender a complexidade desses sistemas, é necessária uma definição clara de sua função e de sua diferenciação em relação a outros métodos de união.
Definição e função principal
Uma máquina de solda de perfis de PVC é uma instalação industrial estacionária projetada especificamente para unir perfis de plásticos termoplásticos — principalmente policloreto de vinila rígido (PVC-U) — em conexões indissociáveis. A aplicação mais comum é a fabricação de juntas em meia-esquadria de 90 graus para quadros de janelas e portas.
A função principal é a união por ligação material (também chamada de “união por fusão”). Diferentemente das conexões mecânicas (parafusos) ou por atrito (grampos), as extremidades dos perfis são plastificadas (fundidas) pelo calor e, em seguida, pressionadas uma contra a outra sob alta pressão. Por meio da difusão intermolecular das cadeias poliméricas no material fundido, forma-se uma junta homogênea e inseparável que frequentemente apresenta resistência superior à do próprio material de base.
Por que soldar, e não colar ou parafusar?
A escolha de soldar perfis de PVC é uma necessidade técnica determinada pelo material e pela geometria do perfil.
União mecânica por parafusos/cantoneiras: os perfis de PVC para janelas são sistemas de câmaras ocas. Essas câmaras são essenciais para o isolamento térmico e acústico, bem como para o reforço de aço em perfis com função estrutural. Uma conexão mecânica de canto (como a utilizada em janelas de alumínio) não vedaria hermeticamente essas câmaras. O resultado: entrada de água ou ar, formação intensa de pontes térmicas e resistência insuficiente dos cantos.
União por adesivos: embora adesivos de alto desempenho sejam utilizados em aplicações automotivas, eles não são adequados para a fabricação de janelas. O processo de colagem é lento (tempo de cura), gera sujeira e exige um controle de processo extremamente rigoroso (limpeza da superfície, dosagem). Além disso, uma junta colada raramente oferece a durabilidade de longo prazo e a resistência às intempéries de uma junta soldada homogênea.
A soldagem, por outro lado, proporciona em segundos uma junta de canto totalmente vedada, altamente estável e passível de automatização para perfis de PVC com câmaras ocas.
Por que o PVC domina as aplicações de perfis
Embora existam máquinas de solda para diversos termoplásticos (por exemplo, PE, PP), na prática industrial o termo “máquina de solda de perfis” costuma ser sinônimo de PVC. O PVC rígido (PVC-U) domina devido à sua excelente resistência às intempéries, conformabilidade, durabilidade, relação custo-benefício e propriedades isolantes — tornando-o o material predominante na construção de janelas e portas, bem como em muitos perfis para construção (por exemplo, bandejas para cabos, revestimentos).
Evolução histórica: da união manual à Indústria 4.0
A moderna máquina de solda de perfis de PVC com controle digital é o resultado de uma evolução de mais de 60 anos, estreitamente ligada ao sucesso da janela de plástico.
Década de 1960s: experimentação manual
Quando as primeiras janelas de PVC chegaram ao mercado nas décadas de 1950s e 60s, a união dos cantos era o calcanhar de Aquiles. Os experimentos incluíam soldagem por solvente (inchamento químico) ou dispositivos simples de aquecimento. As primeiras “máquinas de solda” eram em grande parte manuais: um operador segurava uma placa quente (“espelho”) entre os perfis e os pressionava um contra o outro manualmente ou por meio de uma alavanca. A qualidade era inconsistente, a resistência não era confiável e os tempos de ciclo eram longos.
Décadas de 1970s/80s: expansão das janelas de PVC e a necessidade de automação
Impulsionadas pelas crises do petróleo e pelo aumento acentuado da demanda por materiais de construção isolantes, as janelas de PVC tiveram uma explosão de popularidade. Para atender à demanda, a automação tornou-se essencial.
Cilindros pneumáticos de fixação e avanço substituíram a força manual. A introdução de controladores lógicos programáveis (PLCs) permitiu o controle preciso e repetível dos parâmetros principais — temperatura, tempo e pressão —, marcando o início da garantia da qualidade em nível industrial na indústria de janelas.
Marco: máquinas de múltiplos cabeçotes
A revolução seguinte foi a produtividade. Em vez de soldar um canto por vez (máquina de um cabeçote), foram desenvolvidas máquinas com duas e, posteriormente, quatro unidades de soldagem. Uma máquina de solda de perfis de PVC de quatro cabeçotes podia soldar os quatro cantos de um quadro de janela em uma única operação — reduzindo drasticamente o tempo de ciclo e melhorando significativamente a exatidão dimensional e a precisão angular.
A revolução digital: dos PLCs à conexão em rede
Na década de 2000s os controladores PLC evoluíram para o controle baseado em PC ou CNC. As máquinas passaram a ser conectadas em rede, podendo receber dados de ordens de produção de sistemas de planejamento da produção (ERP) e definir parâmetros automaticamente. O desenvolvimento mais recente é a tecnologia de solda sem cordão, a resposta à crescente demanda por perfis coloridos e laminados.
Como funciona? Soldagem de topo por placa quente (soldagem por espelho)
Quase todas as máquinas de solda de perfis de PVC operam com o princípio da soldagem de topo por placa quente, comumente conhecida como soldagem por espelho. É o único método capaz de aquecer de maneira confiável e uniforme as seções transversais complexas dos perfis com câmaras ocas.
Princípios físicos: plastificação e difusão
O processo utiliza a natureza termoplástica do PVC.
Plastificação: o PVC é aquecido acima de sua transição vítrea (aproximadamente 80 °C) e depois até cerca de 240-260 °C para o processamento. O material torna-se uma massa fundida viscosa.
Difusão: quando duas superfícies fundidas são pressionadas uma contra a outra, as cadeias poliméricas de ambas as peças se interpenetram (interdifusão).
Resfriamento: ao resfriar, a massa fundida solidifica — as cadeias poliméricas anteriormente separadas ficam agora interligadas. O resultado: uma conexão homogênea por ligação material.
O ciclo de soldagem passo a passo
Um ciclo completo de soldagem, que em máquinas modernas pode levar apenas 1.5–3 minutos dependendo do perfil e da máquina, é um processo altamente preciso.
Carregamento dos perfis e fixação de precisão – Os perfis cortados (frequentemente em meia-esquadria a 45°) são carregados e fixados em mordentes de contorno (moldados conforme a forma exata do perfil). Isso evita o colapso da estrutura de câmaras ocas sob alta pressão de união.
Pré-aquecimento (plastificação) – O espelho de soldagem – Uma placa metálica aquecida (espelho) com revestimento de PTFE/antiaderente é aquecida e posicionada entre as extremidades dos perfis. Os perfis são pressionados contra ela sob pressão de pré-aquecimento; o calor penetra ~2-3 mm no material ao longo de ~20-40 segundos.
Tempo de transição – momento crítico – Após o tempo de pré-aquecimento, os perfis recuam um pouco, e o espelho é retirado o mais rapidamente possível (frequentemente em menos de 2–3 segundos). Esse tempo de transição é o parâmetro mais crítico: se as superfícies fundidas resfriarem ou oxidarem, elas não poderão se fundir adequadamente, resultando em uma “solda fria”.
União e resfriamento – Imediatamente, as extremidades fundidas são pressionadas uma contra a outra sob alta pressão de união, expulsando o ar, misturando as massas fundidas e formando a ligação molecular. O excesso de material fundido é expulso na forma de cordão de solda. Os perfis permanecem fixados sob pressão durante o tempo de resfriamento definido (por exemplo, 30-60 segundos), até que a junta se estabilize e as dimensões do quadro estejam fixadas.
Cordão de solda – O material fundido expulso forma o característico cordão de solda (rebarba de solda). Um cordão uniforme é um indicador de qualidade, mas também apresenta desafios funcionais e estéticos nas etapas posteriores.
A trilogia de parâmetros: temperatura, tempo, pressão
A qualidade da solda não é determinada apenas pela máquina, mas pela interação precisa de três parâmetros para cada sistema de perfis:
Temperatura: a temperatura do espelho deve estar dentro de uma faixa estreita. Alta demais → degradação do material, liberação de HCl, junta frágil. Baixa demais → fusão incompleta, “solda fria” de baixa resistência.
Tempo: inclui o tempo de pré-aquecimento, o tempo de transição e o tempo de resfriamento. Cada um depende da geometria do perfil, da espessura da parede, da cor e das condições ambientais.
Pressão: inclui a pressão de pré-aquecimento e a pressão de união. A pressão de pré-aquecimento garante o contato com o espelho; a pressão de união garante a interdifusão e a eliminação de defeitos. A pressão incorreta leva a juntas com falta de material ou mistura insuficiente.
O cordão de solda: indicador e desafio
Embora um cordão de solda uniforme indique parâmetros de processo corretos, ele também representa um desafio:
Problema funcional: no interior de um quadro de janela, parte do cordão deve ser removida para que o envidraçamento e as ferragens se encaixem corretamente.
Problema estético: nas superfícies externas visíveis, o cordão pode ter uma aparência desagradável e exige pós-processamento.
É por isso que as máquinas de limpeza (acabamento de cantos) passaram a ser utilizadas como padrão e que as tecnologias de solda sem cordão foram desenvolvidas.
Tipos de máquinas: a solução certa para cada necessidade
O mercado de máquinas de solda de perfis de PVC é segmentado conforme a produtividade, a flexibilidade e o nível de automação necessários.
Máquinas de um cabeçote (1 cabeçote)
Ciclo: um canto por vez; 4 operações para um quadro completo.
Vantagens: baixo investimento, pequena área ocupada, alta flexibilidade (formas sob medida, reparos).
Desvantagens: baixa capacidade produtiva, alto custo de mão de obra por unidade, exatidão dimensional altamente dependente da habilidade do operador.
Ideais para: pequenas oficinas, operações de fabricação especial.
Máquinas de dois cabeçotes (2 cabeçotes)
Duas unidades de soldagem: dispostas em canto a 90° (solda em V) ou em paralelo para montantes/perfis em T.
Vantagens: mais rápidas que as de um cabeçote, mais flexíveis que as de quatro cabeçotes, investimento moderado.
Desvantagens: ainda exigem múltiplas etapas para um quadro completo, exatidão dimensional inferior à das máquinas de quatro cabeçotes.
Ideais para: pequenas e médias empresas que exigem maior produção, mas não a escala plena de quatro cabeçotes.
Máquinas de quatro cabeçotes (4 cabeçotes) – Padrão industrial
Quatro unidades de soldagem dispostas em quadrado; quadro completo soldado em um ciclo.
Vantagens: capacidade produtiva máxima (frequentemente menos de 3 minutos por quadro), máxima exatidão dimensional e precisão angular.
Desvantagens: alto investimento, grande área ocupada, menor flexibilidade para ângulos especiais (embora as máquinas modernas frequentemente ofereçam variação angular).
Ideais para: fabricantes industriais de janelas com volume médio/alto.
Máquinas de seis/oito cabeçotes (6 cabeçotes / 8 cabeçotes) – Categoria de alta produção
Projetadas para produção em massa: por exemplo, uma máquina de seis cabeçotes pode soldar um quadro completo incluindo um montante fixo; máquinas de oito cabeçotes podem soldar dois quadros de folhas ou portas complexas simultaneamente.
Vantagens: máxima produção por unidade de tempo.
Desvantagens: investimento muito alto, flexibilidade mínima, economicamente viáveis apenas para volumes muito grandes de peças idênticas.
Ideais para: fabricantes industriais ou de fachadas em grande escala.
Sistemas horizontais versus verticais
Além do número de cabeçotes, as máquinas diferem pela orientação:
Horizontal: os perfis ficam deitados; é a disposição mais comum devido à facilidade de carregamento e integração em linhas de produção planas.
Vertical: os perfis ficam em pé; essa disposição frequentemente aproveita melhor o espaço e é mais adequada à integração logística avançada (armazenamento intermediário, carros de transferência). A gravidade pode auxiliar no posicionamento.
Aplicação dominante: especialização na indústria de janelas
Embora o termo “máquina de solda de perfis” seja mais amplo, o principal impulsionador continua sendo a indústria de janelas e portas. A máquina de solda é o gargalo e o principal ponto de controle de qualidade da cadeia de produção.
Desafio estético: perfis coloridos e laminados
O sucesso da janela de PVC também trouxe uma nova exigência estética. Os perfis brancos eram o padrão; cores em tendência (por exemplo, antracite) e padrões decorativos de veios de madeira introduziram novos desafios significativos.
Problema: a soldagem tradicional produz um cordão de solda visível (por exemplo, com 2 mm de altura). A etapa posterior de limpeza remove o cordão, mas também parte da película decorativa ou da camada superficial, expondo o núcleo de PVC subjacente (frequentemente branco). O resultado é um sulco de “encaixe” de aparência desagradável na meia-esquadria.
Solução alternativa manual: retoque caro, inconsistente e sensível às intempéries com canetas de correção.
Revolução: tecnologia de solda sem cordão (V-Perfect / soldagem sem junta visível)
Os fabricantes de máquinas responderam com a tecnologia de solda sem cordão, frequentemente comercializada como V-Perfect, soldagem sem junta visível ou soldagem que acompanha o contorno.
Como funciona a solda sem cordão
Diversas abordagens técnicas são frequentemente combinadas:
Limitação do cordão (por exemplo, 0.2 mm): forma simples: lâminas ou limitadores na placa quente ou nos mordentes restringem o excesso de material fundido a uma quantidade mínima. Permanece uma junta quase imperceptível, que não exige limpeza estética.
Conformação/deslocamento: máquinas avançadas utilizam ferramentas móveis para direcionar o material fundido para dentro (das câmaras) ou para cavidades não visíveis, evitando o cordão externo.
Conformação térmica (V-Perfect): ferramentas especiais aquecidas “alisam” a meia-esquadria durante o resfriamento, alinhando perfeitamente as bordas da película. É necessário um corte em meia-esquadria extremamente preciso.
Benefícios dos cantos sem junta visível
Para os fabricantes: elimina o retoque manual de cor, reduz o custo de mão de obra, aumenta a confiabilidade do processo e possibilita produtos premium.
Para os clientes finais: cantos visualmente impecáveis, maior valor percebido, limpeza mais fácil (sem sulco para acúmulo de sujeira).
Empresas como a Evomatec foram pioneiras nessas soluções de máquinas de alta precisão e segurança de processo, dando aos fabricantes de janelas acesso à tecnologia de ponta líder de mercado.
Integração na linha de produção: soldagem e limpeza
Uma máquina de solda de perfis de PVC raramente é utilizada isoladamente na indústria — ela é o elemento que define o ritmo de uma linha de soldagem e limpeza.
Por que ela raramente opera isoladamente
Mesmo com cantos externos sem cordão, os cordões de solda internos (no rebaixo do vidro, no rebaixo das ferragens, na ranhura da vedação) continuam se formando e devem ser removidos para que vidros, vedações e ferragens possam ser instalados corretamente.
Máquina de limpeza de cantos (máquina de acabamento de cantos)
Imediatamente após a máquina de solda (frequentemente por meio de uma mesa de resfriamento ou de um sistema automático de transferência), o quadro é encaminhado à máquina de limpeza de cantos. O quadro é fixado e depois processado por diversas ferramentas (facas, fresas, brocas) para limpar e dar acabamento a todas as áreas dos cantos em segundos.
Coordenação e tempo takt
A eficiência de toda a linha depende de quão bem as máquinas de solda e limpeza estão sincronizadas. O tempo de ciclo da máquina de solda (por exemplo, 2-3 minutos por quadro) define o ritmo. A máquina de limpeza deve processar os quatro cantos nesse mesmo intervalo de tempo.
Garantia da qualidade, manutenção e segurança
Uma máquina de solda de perfis de PVC é um instrumento de precisão. Ela só proporcionará resultados de alta qualidade de forma consistente se for mantida e calibrada adequadamente.
Parametrização exata (controle de receitas)
Como mencionado anteriormente, a “receita” (temperatura, tempo, pressão) é tudo. Um fabricante de janelas frequentemente processa múltiplos sistemas de perfis (de 5 câmaras, de 7 câmaras, perfil de porta). Cada perfil exige um programa de soldagem validado no controle da máquina. A garantia da qualidade começa com a determinação precisa dos parâmetros, frequentemente validada por ensaios destrutivos de resistência dos cantos.
Fontes comuns de falhas e manutenção
Revestimento de PTFE (Teflon): a camada antiaderente dos espelhos de soldagem é o principal componente sujeito a desgaste. Ela deve ser verificada diariamente; resíduos de PVC queimado prejudicam a transferência de calor e causam defeitos visuais. A película deve ser substituída regularmente.
Mordentes de fixação (mordentes de contorno): poeira ou cavacos de PVC se acumulam e prejudicam o posicionamento dos perfis.
Guias e sistemas pneumáticos/hidráulicos: todos os elementos móveis devem operar de forma suave e precisa; as pressões pneumáticas devem permanecer constantes para manter as forças corretas de pré-aquecimento e união.
Conformidade CE e segurança operacional
As máquinas industriais de solda envolvem riscos graves: temperaturas superiores a 250 °C , altas forças de união (várias toneladas), conjuntos pesados que se movimentam rapidamente. A conformidade com as diretivas europeias de máquinas (CE) é obrigatória. Os recursos necessários incluem: enclausuramentos de proteção, cortinas de luz, operação bimanual para carregamento, circuitos de parada de emergência. Durante a aceitação ou modernização, é necessário o mais alto nível de conhecimento especializado. Com base em nossa ampla experiência em projetos na Evomatec, garantimos que todas as inspeções abranjam a qualidade e a segurança em conformidade com CE com o máximo cuidado.
Considerações econômicas: custos, ROI e eficiência
A aquisição de uma máquina de solda de perfis de PVC é um dos maiores investimentos individuais para uma unidade de fabricação de janelas ou perfis.
Resumo dos custos de aquisição (CAPEX)
O investimento varia amplamente conforme o número de cabeçotes, o nível de automação e a capacidade de soldagem sem cordão:
Máquinas usadas de um cabeçote: a partir de alguns milhares de euros.
Máquina nova de um cabeçote de alta qualidade (com ângulo ajustável): ~€15,000 – €30,000.
Máquinas novas de dois cabeçotes: ~€35,000 – €70,000.
Máquinas novas de quatro cabeçotes (padrão, convencionais): ~€90,000 – €160,000.
Linha integrada de soldagem e limpeza (4 cabeçotes, solda sem cordão, automação): ~€250,000 – €500,000+.
Custos operacionais (OPEX): energia, pessoal, manutenção
O investimento é apenas metade da equação — os custos contínuos são fundamentais:
Energia: o aquecimento de grandes espelhos de soldagem é a principal fonte de consumo de energia elétrica. As máquinas modernas têm ciclos de aquecimento e isolamento otimizados, mas o consumo continua significativo.
Pessoal: o maior potencial de economia. Uma linha de quatro cabeçotes idealmente exige apenas um operador, enquanto uma produção equivalente em máquinas de um cabeçote necessita de vários operadores.
Consumíveis: substituição regular das películas de PTFE, facas e fresas da máquina de limpeza de cantos.
Exemplo de cálculo do ROI
Suponha que uma fábrica precise produzir 50 quadros de janelas por dia (turno de 8 horas).
Cenário 1: máquina de um cabeçote
Tempo de ciclo por canto: ~3-4 minutos (incluindo manuseio)
Por quadro (4 cantos): ~12-16 minutos
Para 50 quadros: ~600-800 minutos (10-13 horas) – inviável em um turno com uma máquina; seriam necessárias pelo menos duas máquinas e dois operadores.Cenário 2: máquina de quatro cabeçotes
Tempo de ciclo por quadro (todos os 4 cantos soldados simultaneamente): ~3 minutos (incluindo manuseio)
Para 50 quadros: ~150 minutos (~2.5 horas)
Uma máquina e um operador atendem facilmente à produção do turno, e ainda há tempo para outras tarefas (logística, controle de qualidade).
O investimento na máquina de quatro cabeçotes frequentemente se paga rapidamente com a economia de mão de obra e o aumento da capacidade de produção.
Nova versus usada: o que considerar?
Máquinas usadas podem proporcionar uma opção inicial econômica, mas apresentam riscos:
Desgaste mecânico: as guias e o fuso podem estar desgastados, levando a erros dimensionais.
Sistemas de controle antigos: peças de reposição para gerações obsoletas de PLC podem não estar disponíveis.
Defasagem tecnológica: raramente permitem soldagem sem cordão.
Conformidade de segurança: máquinas mais antigas podem não atender às normas CE atuais.
Uma inspeção profissional é obrigatória. Com nossa ampla experiência, garantimos que cada avaliação abranja detalhadamente a conformidade CE integral e a qualidade da produção.
Perspectivas futuras: soldagem de perfis de PVC na Indústria 4.0
O desenvolvimento das máquinas de solda de perfis de PVC está longe de estar concluído. As tendências da “fábrica inteligente” moldam a próxima geração desses sistemas.
Automação completa e robótica (células de soldagem sem operadores)
O próximo passo é a célula de soldagem com operação sem presença humana: braços robóticos carregam os perfis da serra na máquina de solda, retiram os quadros prontos, encaminham-nos à máquina de limpeza de cantos, empilham-nos em carros ou os transferem para a próxima estação.
Conexão em rede, captura de dados e manutenção preditiva
A máquina de solda é totalmente integrada ao planejamento digital da produção (ERP/PPS). Um leitor de código de barras lê a etiqueta do perfil na entrada; a “receita” correta é carregada e as dimensões são definidas automaticamente. Simultaneamente, a máquina envia dados de estado (OEE, contagens, falhas) de volta ao centro de controle. Sensores monitoram os componentes sujeitos a desgaste (por exemplo, película de PTFE) e preveem substituições (manutenção preditiva) antes que ocorra degradação da qualidade.
Eficiência energética e sustentabilidade (soldagem de perfis com núcleo reciclado)
Com o aumento dos custos de energia, a eficiência dos elementos de aquecimento é otimizada (aquecimento mais rápido, melhor isolamento). Outra tendência: soldagem de perfis com material reciclado no núcleo (camada externa de material novo, núcleo interno de PVC reciclado). Esses perfis fundem de maneira diferente e exigem um controle sofisticado de temperatura.
Otimização de processos assistida por AI
O futuro é a máquina que se otimiza automaticamente. Sistemas de visão (inspeção óptica) ou sensores de viscosidade do material fundido poderiam detectar desvios (por exemplo, devido à variação entre lotes de material) em tempo real. Um mecanismo de inteligência artificial poderia ajustar dinamicamente os parâmetros de soldagem (temperatura, pressão) para garantir uma junta perfeita.
Novas tecnologias de união
Embora a soldagem por espelho domine atualmente, alternativas estão sendo pesquisadas. A soldagem a laser de plásticos oferece potencial para juntas ultrafinas — mas, para geometrias complexas de perfis e para o PVC (que absorve mal a radiação laser), ela continua cara e tecnicamente desafiadora.
Evomatec como parceira para a fabricação moderna de perfis
Escolher a máquina de solda de perfis de PVC certa é uma decisão estratégica que vai muito além da compra da máquina. Isso exige uma compreensão profunda de todo o processo — da serra à logística.
Como parceira experiente na fabricação de máquinas, a Evomatec analisa seus requisitos exatos: volumes-alvo de unidades, tipos de perfis, estratégia de solda sem cordão. Com base nisso, configuramos não apenas uma máquina, mas um conceito de produção integral.
Uma máquina só é tão boa quanto o serviço que a sustenta. Nossos anos de experiência em projetos garantem que todo o comissionamento, os serviços e as inspeções sejam realizados segundo os mais rigorosos padrões de qualidade e segurança CE.
FAQ – Perguntas frequentes
Qual é a diferença entre uma máquina de solda de perfis de PVC de um cabeçote e uma de quatro cabeçotes?
Uma máquina de solda de um cabeçote solda apenas um canto por vez. O operador deve carregar e posicionar manualmente o quadro quatro vezes. Ela é lenta, mas flexível (ideal para ângulos personalizados) e economicamente vantajosa para pequenos volumes.
Uma máquina de solda de quatro cabeçotes solda os quatro cantos de um quadro (por exemplo, um quadro de janela) simultaneamente em um ciclo. Ela é extremamente rápida, dimensionalmente precisa e constitui o padrão para a fabricação industrial em série.
O que significa “soldagem por espelho” (soldagem de topo por placa quente) para perfis de PVC?
A soldagem por espelho é o processo padrão de união de perfis termoplásticos. Um “espelho de soldagem” (uma placa de aquecimento plana revestida de PTFE) é aquecido a uma temperatura precisa (por exemplo, 240-260 °C para PVC). As duas extremidades dos perfis são pressionadas contra ele até se plastificarem. A placa é então retirada rapidamente, e as extremidades fundidas são pressionadas uma contra a outra até resfriarem e formarem uma ligação material permanente e homogênea.
Por que a tecnologia de “solda sem cordão” é importante para perfis de PVC coloridos?
Na soldagem tradicional, forma-se um cordão de solda (excesso de material fundido). Nos perfis coloridos ou laminados (por exemplo, com veios de madeira), esse cordão deve ser removido por fresagem em um processo posterior de limpeza, removendo a camada de cor ou película no canto e expondo o núcleo de PVC (frequentemente branco). Esse sulco visível prejudica a estética. A tecnologia de solda sem cordão (por exemplo, V-Perfect) é um método moderno de soldagem que direciona o excesso de solda para dentro ou o conforma de modo que as bordas da película se encontrem de maneira uniforme. O resultado é um canto visualmente impecável e limpo, que não exige retoque manual.
Solicite uma consulta gratuita: Clique aqui