Inglês
 Alemão
 Francês
 Espanhol
 Português
 Italiano
 Polonês
 Turco
 Romeno
 Grego
 Búlgaro
 Russo
 Árabe
 Hindi
 Neerlandês
 Tcheco
 Sérvio
 Sueco
 Português do Brasil
 Indonésio
Máquina de solda de 4 cabeçotes para janelas de PVC
A máquina de solda de 4 cabeçotes para janelas de PVC: o padrão de excelência da produção industrial de janelas
A máquina de solda de 4 cabeçotes para janelas de PVC é o padrão incontestável da indústria e o coração tecnológico da fabricação moderna e automatizada de janelas e portas de plástico. Esses sistemas altamente avançados são a chave para a eficiência, a precisão e a rentabilidade. São responsáveis por fundir quatro perfis de PVC cortados com precisão em um quadro completo, monolítico, permanentemente estanque ao ar e estruturalmente estável, em uma única operação simultânea. Em um setor orientado pelo tempo de ciclo, pela qualidade e pela estética impecável, o desempenho da tecnologia de soldagem de quatro cabeçotes é o fator decisivo para a competitividade de um fabricante de janelas.
Embora as máquinas de um e dois cabeçotes tenham seu lugar na produção sob medida ou em pequenas oficinas, a máquina de solda de quatro cabeçotes é a definição da produção industrial em série.
Este artigo técnico abrangente explora em profundidade a tecnologia, os princípios de operação, as diversas variantes de máquinas e as perspectivas futuras das máquinas de solda de quatro cabeçotes. Ele serve como um guia completo para gestores técnicos, planejadores de produção, investidores e todos os profissionais que desejam compreender a complexidade e as vantagens dessas máquinas impressionantes.
O que é uma máquina de solda de 4 cabeçotes? Uma definição técnica
Para compreender a complexidade desses sistemas, primeiro precisamos de uma definição clara de sua função e de como diferem de outros métodos de união.
Função básica: soldagem simultânea dos quatro cantos
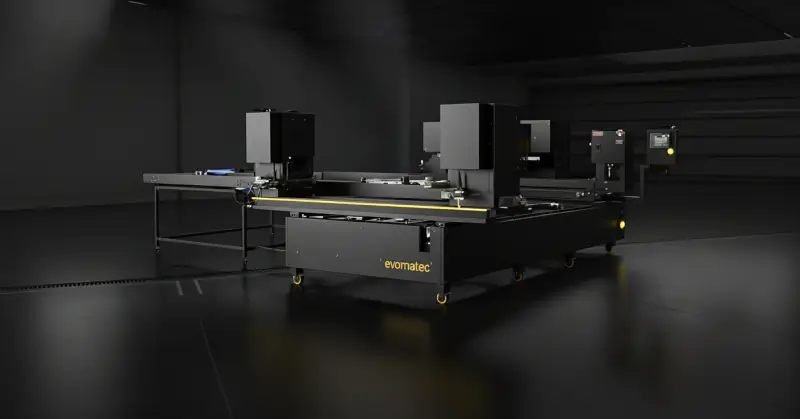
Uma máquina de solda de quatro cabeçotes (frequentemente abreviada como máquina de solda de 4 cabeçotes) é um sistema industrial estacionário equipado com quatro unidades de soldagem separadas (cabeçotes). Esses cabeçotes normalmente são dispostos em um arranjo quadrado ou retangular.
Sua função principal é soldar simultaneamente os quatro cantos com cortes em meia-esquadria de 45° de um quadro (folha ou marco externo). O operador (ou um robô) coloca os quatro perfis cortados (dois montantes e duas travessas) na máquina. A máquina fixa, posiciona e solda todos os quatro cantos em um único ciclo ininterrupto que frequentemente leva apenas 1.5 a 3 minutos.
Comparação com máquinas de um e dois cabeçotes: um salto quântico em produtividade
Máquina de solda de um cabeçote: Solda um canto por vez. Produzir um quadro exige quatro operações separadas com rotação e reposicionamento manuais. Isso é lento (10–15 min/quadro), e a precisão dimensional depende fortemente do operador. É ideal para formas especiais (arcos, ângulos).
Máquina de solda de dois cabeçotes: Solda dois cantos de uma vez. Frequentemente é utilizada para soldagem em V (um canto com duas unidades) ou soldagem paralela (por exemplo, para montantes intermediários/juntas em T). Um quadro ainda exige duas a três operações.
Máquina de solda de 4 cabeçotes: Solda todos os quatro cantos em um único ciclo. Essa é a diferença decisiva.
Por que soldar? A necessidade de uma união por ligação material no PVC
A máquina de solda de quatro cabeçotes é a resposta tecnológica às propriedades específicas do policloreto de vinila (PVC).
Os perfis de janelas de PVC são sistemas multicâmaras complexos. Essas câmaras são cruciais para o isolamento térmico e acústico, bem como para alojar reforços de aço. Uma união mecânica (como a utilizada com alumínio ou madeira) não vedaria hermeticamente essas câmaras. O resultado seria vazamento de água e ar, pontes térmicas severas e resistência insuficiente dos cantos.
Por meio da soldagem, a máquina de quatro cabeçotes cria uma união por ligação material: ela funde as extremidades dos perfis e as une inseparavelmente, produzindo um canto monolítico, absolutamente estanque e extremamente resistente — nos quatro cantos ao mesmo tempo.
A vantagem decisiva: por que quatro cabeçotes fazem a diferença
Escolher uma máquina de quatro cabeçotes não é uma questão de luxo — é uma questão de economia e qualidade. Processar simultaneamente todos os quatro cantos oferece três benefícios imbatíveis em relação aos processos sequenciais (como nas máquinas de um cabeçote).
Precisão dimensional e esquadro incomparáveis
Talvez seja a vantagem técnica mais importante. Em uma máquina de quatro cabeçotes, todos os quatro perfis são fixados simultaneamente em uma posição exata de 90° antes do início da soldagem. A máquina atua como um gabarito de alta precisão.
Resultado: O quadro acabado tem esquadro garantido (exatamente 90°) e precisão dimensional.
Comparação: Em uma máquina de um cabeçote, os cantos são unidos um após o outro. Pequenas tolerâncias de corte ou pequenos erros de posicionamento se acumulam. O quarto canto, de “fechamento”, frequentemente não se encaixa perfeitamente, gerando tensões no quadro.
Um quadro dimensionalmente preciso produzido por uma máquina de quatro cabeçotes simplifica todos os processos posteriores (instalação de vidros, instalação de ferragens) e garante a estanqueidade da janela.
Produtividade máxima e eficiência do tempo de ciclo
A vantagem de velocidade é enorme. Considere o tempo de ciclo de um quadro padrão:
Máquina de um cabeçote: 4 soldagens + 4x manuseio (inserir, girar, retirar). Tempo de ciclo realista: 10–15 minutos.
Máquina de quatro cabeçotes: 1 ciclo de soldagem + 1x manuseio (inserir, retirar). Tempo de ciclo realista: 1.5–3 minutos.
Em uma estimativa conservadora, uma máquina de solda de quatro cabeçotes é 4–6× mais rápida do que uma máquina de um cabeçote. Ela dita o ritmo que torna possível a verdadeira produção em linha (por exemplo, 150–200 unidades por turno).
Menores custos de mão de obra e maior confiabilidade do processo
Idealmente, uma máquina de quatro cabeçotes precisa de apenas um operador para carregamento e monitoramento. Atingir a mesma produção com máquinas de um cabeçote exigiria 4–6 máquinas e 4–6 operadores.
Além disso, o processo é altamente automatizado e repetível. A máquina executa o ciclo de forma idêntica todas as vezes. Os erros humanos (posicionamento incorreto, parâmetros errados) são minimizados. Isso reduz o refugo e eleva a qualidade geral.
A base tecnológica: soldagem de topo por placa aquecida (“soldagem por espelho”)
As máquinas de solda de quatro cabeçotes para janelas de PVC utilizam quase exclusivamente a soldagem de topo por placa aquecida, comumente chamada de soldagem por espelho. É o único processo que aquece de maneira confiável, profunda e uniforme as grandes e complexas seções transversais dos perfis multicâmaras de PVC.
A física: plastificação, difusão e resfriamento
Plastificação: O PVC é aquecido acima de sua transição vítrea (~80 °C) e além de sua faixa de processamento, normalmente 240–260 °C, tornando-se um material fundido viscoso.
Difusão: Quando duas superfícies fundidas são pressionadas uma contra a outra, as longas cadeias poliméricas se inter difundem.
Resfriamento: À medida que o material fundido se solidifica, as cadeias anteriormente separadas ficam inseparavelmente entrelaçadas, formando uma união homogênea por ligação material.
O ciclo de soldagem de quatro cabeçotes em detalhes
Um ciclo completo de soldagem — frequentemente de apenas 90 a 180 segundos — é uma sequência altamente precisa com quatro fases.
Fase 1: carregamento dos perfis e fixação de precisão (mordentes conformados)
O operador insere os quatro perfis cortados em meia-esquadria de 45° nos quatro cabeçotes da máquina. Ao pressionar um botão, dispositivos de fixação pneumáticos ou hidráulicos fixam os perfis.
São mordentes de fixação conformados — ferramentas usinadas como um negativo exato da seção transversal do perfil. Como os perfis multicâmaras de PVC são relativamente flexíveis, a fixação com superfícies planas colapsaria as câmaras sob a alta pressão de recalque (fase 4). Os mordentes conformados sustentam o perfil por dentro e por fora, preservando sua geometria. Os perfis são posicionados com precisão de centésimos de milímetro.
Fase 2: aquecimento (plastificação) — as quatro placas de aquecimento
Com os perfis fixados, as quatro placas de aquecimento (“espelhos”, um em cada cabeçote) se movem para entre as extremidades dos perfis.
A placa: Uma placa metálica maciça (por exemplo, de alumínio fundido), aquecida eletricamente e controlada por PID no valor de referência exato (por exemplo, ~250 °C).
Superfície antiaderente: A placa é revestida com filme ou tecido de PTFE (Teflon) para que o PVC fundido não adira.
Processo: Os perfis são pressionados contra as placas com uma pressão de aquecimento definida durante o tempo de aquecimento ajustado (por exemplo, 20–40 s), fundindo a superfície até uma profundidade de cerca de 2–3 mm.
Fase 3: o tempo crítico de transição
Após o aquecimento, os perfis recuam alguns milímetros; as quatro placas são retiradas da área de soldagem tão rapidamente quanto tecnicamente possível (frequentemente menos de 2–3 s).
Esse tempo de transição é o parâmetro mais crítico. O PVC fundido a 250 °C esfria extremamente rápido no ar ambiente (20 °C). Se uma “película” superficial se formar (por oxidação ou resfriamento), a difusão na fase seguinte será prejudicada. O resultado é uma “junta fria” — ela pode parecer adequada, mas falha sob carga.
Fase 4: recalque e resfriamento (formação da solda)
Imediatamente após a retirada das placas, os quatro cabeçotes (ou os perfis fixados) se aproximam sob alta pressão de recalque para fechar todos os quatro cantos.
Recalque: A pressão expulsa o ar e garante uma intensa interdifusão das cadeias poliméricas.
Cordão de solda: O excesso de material fundido é intencionalmente expulso por compressão, formando o característico cordão de solda (rebarba de solda).
Resfriamento: Os perfis permanecem fixados sob pressão (ou sob pressão de manutenção reduzida) durante o tempo de resfriamento definido (por exemplo, 30–60 s), até que a junta se solidifique abaixo de Tg. Somente então o quadro é liberado e retirado.
A “Santíssima Trindade” dos parâmetros de soldagem
A qualidade da solda é definida pela interação precisa de temperatura, tempo e pressão. Em uma máquina de quatro cabeçotes, esses parâmetros são armazenados como receitas de perfis.
Parâmetro 1: controle preciso da temperatura
A temperatura do espelho é crucial — normalmente 240–260 °C para PVC rígido. As máquinas modernas regulam cada cabeçote individualmente dentro de ±1–2 °C.
Alta demais: O PVC se degrada termicamente (“queima”), torna-se frágil e apresenta alteração de cor (marrom/amarela).
Baixa demais: A plastificação é insuficiente; a difusão é incompleta → junta fria.
Parâmetro 2: gestão do tempo (aquecimento, transição, resfriamento)
Tempo de aquecimento: Deve ser longo o suficiente para fundir até 2–3 mm de profundidade, mas curto o suficiente para evitar a degradação. Perfis mais pesados de 7 câmaras exigem mais tempo do que perfis delgados de 3 câmaras.
Tempo de transição: Deve ser tão curto quanto tecnicamente possível.
Tempo de resfriamento: Deve ser longo o suficiente para a solidificação completa sob pressão, garantindo a estabilidade geométrica.
Parâmetro 3: pressão controlada (pressão de aquecimento versus pressão de recalque)
Pressão de aquecimento: É baixa, garantindo contato de toda a superfície com a placa para uma transferência de calor ideal.
Pressão de recalque: É alta, garantindo mistura completa e resistência final. Alta demais → junta “empobrecida” (excesso de material expulso); baixa demais → difusão incompleta.
Cada sistema de perfis (diferentes fornecedores, geometrias, espessuras de parede e compostos) exige sua própria receita validada, armazenada no PLC/CNC.
A revolução estética: soldagem de quatro cabeçotes e tecnologia de junta zero
A maior inovação dos últimos 15 anos enfrentou um desafio estético: perfis coloridos e laminados.
O problema tradicional: cordão de solda em perfis coloridos
À medida que a demanda passa do branco para cores (por exemplo, antracite) e padrões amadeirados, a soldagem tradicional enfrentou um grande problema:
O cordão de solda (por exemplo, com ~2 mm de altura) se forma e depois é removido por fresagem em uma máquina de limpeza de cantos.
Dilema: A fresa remove não apenas o cordão, mas também a camada superficial de cor/película.
Resultado: Um sulco de limpeza de aparência desagradável na meia-esquadria, expondo um núcleo mais claro — arruinando a aparência premium.
Antiga “solução”: Retoque manual com canetas de tinta — caro e sujeito a erros.
Princípios da junta zero (V-Perfect / soldagem sem junta aparente)
As máquinas modernas de solda de quatro cabeçotes podem ser equipadas com tecnologia de junta zero (V-Perfect, sem junta aparente, com acompanhamento do contorno). Ela impede a formação descontrolada de cordões externos nas superfícies visíveis.
Implementações técnicas em máquinas de quatro cabeçotes
Limitação mecânica (por exemplo, 0.2 mm): Lâminas/batentes na placa ou nos mordentes limitam o fluxo do material fundido na superfície, deixando apenas uma linha minúscula, quase imperceptível.
Reconformação/deslocamento: Ferramentas móveis (corrediças, lâminas) deslocam ativamente o material fundido para dentro (para as câmaras) ou para áreas ocultas (por exemplo, ranhuras de guarnições de vedação) durante o recalque.
Conformação térmica: Ferramentas conformadas com precisão, às vezes aquecidas, “alisam” a meia-esquadria durante o resfriamento para que as camadas de película se encontrem perfeitamente na borda.
Benefícios: Um canto impecável, como uma peça única — ou como uma meia-esquadria perfeita de madeira.
Para os fabricantes: Nenhum retoque manual, grande economia de mão de obra, maior segurança do processo, produto premium.
Para os usuários finais: Estética superior, maior valor percebido, limpeza mais fácil (sem sulco de limpeza).
Empresas como a Evomatec impulsionaram o desenvolvimento dessas soluções precisas e robustas para ampliar o acesso a essa tecnologia líder de mercado.
A máquina de quatro cabeçotes como o coração da linha de soldagem e limpeza
Uma máquina de solda de quatro cabeçotes nunca trabalha sozinha na produção industrial. Ela dita o ritmo e é o núcleo de uma linha integrada de soldagem e limpeza.
O elemento que dita o ritmo da linha
O tempo de ciclo da máquina de quatro cabeçotes (por exemplo, 2–3 minutos por quadro) define a velocidade de toda a linha. Os processos anteriores e posteriores devem acompanhar esse takt.
Etapas posteriores: armazenamento intermediário, giro e limpeza de cantos
Imediatamente após a soldagem, o quadro quente é transferido automaticamente:
Buffer de resfriamento: Uma breve pausa para que os cantos se solidifiquem completamente.
Estação de giro: O quadro é girado ou virado conforme necessário.
Máquina de limpeza de cantos (CNC): É a etapa posterior mais importante.
Por que uma máquina de limpeza de cantos é (quase) sempre necessária
Soldagem tradicional: A máquina de limpeza deve processar todos os quatro cantos — externamente (estética) e internamente (funcionalidade) — removendo os cordões por fresagem/corte com lâminas.
Soldagem de junta zero: A fresagem externa é eliminada (ou bastante reduzida). Os cordões internos (nas ranhuras de vidros e ferragens, nos canais de guarnições de vedação) ainda existem porque o material fundido foi deslocado para lá; a limpeza interna funcional continua essencial.
Graças à ampla experiência em projetos, garantimos que a aceitação dessas linhas integradas atenda aos mais altos padrões de qualidade e de segurança em conformidade com CE, com atenção meticulosa aos detalhes.
Conceitos de linhas horizontais versus verticais
As máquinas clássicas de quatro cabeçotes operam horizontalmente (com os perfis deitados). As linhas verticais de soldagem e limpeza são cada vez mais comuns — economizam espaço e são ideais para a logística automatizada com buffers e carrinhos.
Garantia da qualidade, manutenção e segurança (conformidade CE)
Uma máquina de solda de quatro cabeçotes é um sistema de precisão. A alta qualidade consistente depende de manutenção e calibração ideais.
Defeitos típicos de soldagem e causas fundamentais
Junta fria (resistência insuficiente): Rompe sob baixa carga; a superfície de fratura apresenta aspecto frágil/granular.
Causa: Temperatura baixa demais, tempo de aquecimento curto demais ou (muito frequentemente) tempo de transição longo demais.Junta queimada (defeito visual): Alteração de cor amarela/marrom, fragilidade.
Causa: Temperatura alta demais ou tempo de aquecimento longo demais.Erros angulares/dimensionais (distorção): O quadro não está exatamente a 90° ou apresenta dimensões incorretas.
Causa: Desalinhamento mecânico (cabeçotes não calibrados), fixação inadequada (mordentes sujos), tempo de resfriamento curto demais.
Ensaio de resistência dos cantos (ensaio de ruptura)
A garantia da qualidade profissional inclui ensaios regulares de resistência dos cantos. Cantos soldados (ou corpos de prova) são submetidos a carga até a ruptura em um dispositivo de ensaio. Os valores obtidos devem atender às especificações do fornecedor do sistema e às normas (por exemplo, DIN EN 514), validando os parâmetros corretos.
Pontos críticos de manutenção
Filmes de PTFE (Teflon): São a peça de desgaste mais crítica nas quatro placas de aquecimento. Inspecione e limpe diariamente. Resíduos de PVC queimado prejudicam a transferência de calor e a estética; substitua regularmente.
Mordentes de fixação conformados: Poeira/cavacos de PVC obstruem os contornos; os perfis deixam de se assentar perfeitamente → erros dimensionais.
Guias e sistemas pneumáticos/hidráulicos: Os cabeçotes pesados devem se mover de forma suave e precisa; a pressão de ar estável é vital para forças de recalque consistentes.
Conformidade CE e segurança ocupacional
As máquinas de solda de quatro cabeçotes apresentam riscos significativos: temperaturas superiores a 250 °C , forças elevadas (frequentemente de várias toneladas) e conjuntos pesados e rápidos. A conformidade com a Diretiva de Máquinas da UE (CE) é inegociável: proteções, cortinas de luz, comandos bimanuais (durante o carregamento) e paradas de emergência redundantes. Nossa experiência de longa data em projetos garante que as inspeções sejam realizadas com o máximo cuidado tanto com a qualidade quanto com a segurança em conformidade com CE — protegendo os operadores e garantindo a operação legal.
Economia: ROI de uma máquina de solda de quatro cabeçotes
Uma máquina de solda de quatro cabeçotes é um dos maiores investimentos individuais de uma fábrica de janelas.
CAPEX: de máquinas de um cabeçote a linhas totalmente automatizadas
Máquina de quatro cabeçotes usada (tradicional): ~€30,000–70,000, dependendo da idade/condição
Máquina de quatro cabeçotes nova (padrão, tradicional): ~€90,000–160,000
Máquina de quatro cabeçotes nova (com junta zero): ~€140,000–220,000
Linha integrada de soldagem e limpeza (4 cabeçotes, junta zero, automação): ~€250,000–500,000+
OPEX: energia, mão de obra, manutenção
Energia: O aquecimento de quatro placas maciças é o principal consumidor. As máquinas modernas otimizam o aquecimento, mas a demanda continua significativa.
Mão de obra: É a maior economia. Uma linha automatizada de quatro cabeçotes normalmente precisa de um operador.
Peças de desgaste: Substituição regular de filmes de PTFE, facas e fresas na máquina de limpeza de cantos.
Exemplo de ROI
Modernização de uma máquina antiga de um cabeçote + limpeza manual para uma linha moderna de soldagem e limpeza de quatro cabeçotes (tradicional):
Sistema antigo (1 cabeçote + 2 pessoas na limpeza):
Soldagem: ~12 min/quadro (1 operador)
Limpeza: ~10 min/quadro (2 operadores)
Equipe: 3 operadores
Produção por turno (450 min): ~35–40 quadrosSistema novo (linha de 4 cabeçotes):
Takt da linha: ~3 min/quadro (1 operador)
Equipe: 1 operador
Produção por turno (450 min): 150 quadros
Resultado: O custo de mão de obra por unidade de janela cai drasticamente (frequentemente uma redução de mais de 80%). A produção quadruplica. Mesmo com um investimento de ~€200 mil, o retorno por meio da economia de mão de obra (eliminando dois FTEs) e de uma margem maior (mais unidades vendidas) frequentemente ocorre em menos de 2–3 anos.
Compra de máquina nova versus usada: oportunidades e riscos
Desgaste: As guias/os fusos nos cabeçotes pesados podem estar desgastados → erros dimensionais.
Comandos: PLCs obsoletos podem ser difíceis de manter.
Tecnologia: Sistemas usados raramente oferecem junta zero.
Segurança: Máquinas mais antigas podem não atender às normas CE atuais.
A avaliação especializada é crucial. Com ampla experiência em muitos projetos de clientes, garantimos que cada inspeção de máquina antiga seja conduzida com o máximo cuidado com a qualidade e a segurança em conformidade com CE, evitando erros dispendiosos.
Máquinas de solda de quatro cabeçotes na Indústria 4.0: produção conectada
As máquinas modernas de solda de quatro cabeçotes são totalmente integradas à fábrica inteligente.
Integração com ERP/PPS
As ordens de produção (dimensões, tipo de perfil, cor, quantidade) são criadas no escritório (ERP) e enviadas digitalmente à máquina. Com cabeçotes acionados por CNC, a máquina se posiciona automaticamente nas dimensões exatas do quadro.
Identificação automática de perfis e gestão de receitas
Os perfis cortados frequentemente recebem etiquetas com códigos de barras. Um leitor lê o código, identifica o perfil (por exemplo, “Quadro XY, 7 câmaras, antracite”) e carrega automaticamente a receita de soldagem correta (temperatura, tempo, pressão).
Manutenção preditiva e assistência remota
As máquinas monitoram a si mesmas — contando os ciclos do PTFE e solicitando a substituição antes que a qualidade seja prejudicada. Com acesso on-line, engenheiros de assistência técnica (por exemplo, da Evomatec) podem diagnosticar e frequentemente corrigir problemas remotamente, evitando o tempo de deslocamento.
Robótica e a célula de “operação sem presença humana”
O próximo passo é a automação completa: robôs carregam os perfis da serra para a máquina de solda, retiram o quadro acabado, alimentam a máquina de limpeza de cantos com ele e o empilham.
Perspectivas e tendências
Eficiência energética e sustentabilidade (núcleos de material reciclado)
Com o aumento dos custos de energia, os elementos de aquecimento são otimizados (aquecimento inicial mais rápido, melhor isolamento). Outra tendência é a soldagem confiável de perfis com núcleos de material reciclado (material novo por fora, PVC reciclado por dentro). O comportamento diferente do material fundido exige um controle de temperatura mais rigoroso.
Otimização de processos e controle da qualidade assistidos por AI
O futuro está nos equipamentos que se otimizam automaticamente. Câmeras podem monitorar a formação de cordões ou juntas zero em tempo real. A AI pode detectar desvios (por exemplo, devido a lotes de material inadequados) e reajustar dinamicamente os parâmetros para garantir resultados perfeitos.
Além da soldagem por espelho?
Alternativas estão sendo exploradas. A soldagem a laser de plásticos pode produzir juntas extremamente finas, mas continua muito cara e tecnicamente desafiadora para geometrias complexas e PVC (baixa absorção do laser). A soldagem por infravermelho (sem contato) é um nicho ainda não amplamente adotado.
Escolher a máquina de quatro cabeçotes certa: uma decisão estratégica
Esse investimento molda a competitividade de uma fábrica por uma década ou mais.
Análise de necessidades: volume, flexibilidade, estética
Volume (produtividade): As unidades por turno (por exemplo, 50, 100, 200+) definem o nível de automação.
Flexibilidade: Muitas formas especiais (ângulos, arcos)? Uma máquina de 4 cabeçotes pode precisar de uma máquina flexível de 1 cabeçote como complemento.
Estética (posicionamento de mercado): Trabalha com perfis coloridos/laminados? A junta zero é praticamente obrigatória.
A importância de um parceiro de sistemas experiente
Selecionar a máquina certa e integrá-la aos processos existentes (corte com serra, montagem de ferragens, logística) exige profundo conhecimento dos processos. Um parceiro experiente como a Evomatec analisa não apenas as máquinas, mas todo o fluxo de trabalho para evitar gargalos.
Nossa experiência de longa data em projetos garante que todas as operações de comissionamento e assistência técnica sejam realizadas com a máxima diligência, assegurando a observância dos padrões de qualidade e da segurança em conformidade com CE. Isso não apenas garante um início sem problemas, mas também protege a longevidade e a segurança do seu investimento.
FAQ – Perguntas frequentes
Qual é a principal vantagem de uma máquina de solda de 4 cabeçotes em relação a uma de 1 cabeçote?
A vantagem é dupla: produtividade e precisão. Uma máquina de quatro cabeçotes é 4–6× mais rápida porque solda todos os quatro cantos simultaneamente (ciclo de ~2–3 minutos versus 10–15 minutos). Ela também é muito mais precisa, pois todo o quadro é fixado em uma única fixação a exatamente 90°, produzindo quadros com precisão dimensional perfeita.
O que significa “junta zero” — e toda máquina de 4 cabeçotes consegue fazê-la?
“Junta zero” (também V-Perfect) é uma tecnologia moderna de soldagem que cria um canto visualmente sem junta aparente, sem o típico cordão externo visível. Não, nem toda máquina de quatro cabeçotes consegue fazer isso — trata-se de uma configuração especial, frequentemente opcional, com ferramentas adicionais nos cabeçotes de soldagem para conformar ou deslocar o material fundido. Ela é especialmente importante ao processar perfis coloridos ou laminados para evitar retoques manuais com canetas de tinta.
Quanto tempo dura um ciclo completo de soldagem em uma máquina de quatro cabeçotes?
O ciclo completo (carregamento, fixação, aquecimento, recalque, resfriamento, liberação, descarregamento) de um quadro padrão normalmente leva 1.5–3 minutos em uma máquina moderna de quatro cabeçotes. O tempo exato depende fortemente do sistema de perfis (massa, número de câmaras) e da cor, pois esses fatores determinam as necessidades de aquecimento e resfriamento.
Solicite uma consultoria gratuita: Clique aqui