Inglês
 Alemão
 Francês
 Espanhol
 Português
 Italiano
 Polonês
 Turco
 Romeno
 Grego
 Búlgaro
 Russo
 Árabe
 Hindi
 Neerlandês
 Tcheco
 Sérvio
 Sueco
 Português do Brasil
 Indonésio
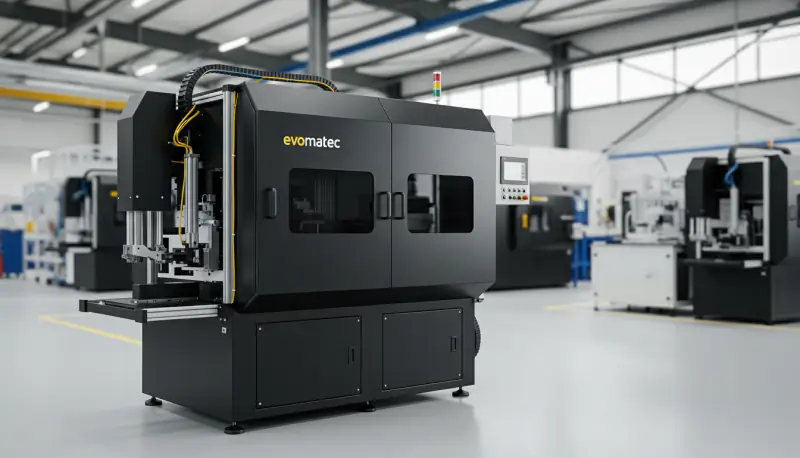
Máquina de solda para perfis plásticos de uPVC
A máquina de solda para perfis plásticos: tecnologia, aplicações e o futuro da tecnologia de união
A máquina de solda para perfis plásticos é um pilar fundamental da fabricação industrial moderna. Onde quer que perfis de câmaras ocas ou maciços feitos de plásticos termoplásticos precisem ser unidos de forma permanente, estanque e estável, esses sistemas altamente avançados são utilizados. Embora sua aplicação mais proeminente seja, sem dúvida, a produção de janelas e portas de PVC, sua importância vai muito além disso. Essas máquinas são o núcleo tecnológico que transforma barras cortadas individualmente em um produto final funcional, monolítico e durável.
Em uma era marcada pela automação, precisão e perfeição estética, o desempenho de uma máquina de solda de perfis define a qualidade e a eficiência de custos de linhas de produção inteiras. Desde a máquina flexível de um cabeçote para construções especiais até a linha de solda e limpeza de quatro cabeçotes totalmente automatizada com tecnologia de solda sem cordão aparente – a variedade é enorme.
Este artigo técnico abrangente esclarece todos os aspectos da máquina de solda para perfis plásticos. Aprofundamo-nos na física subjacente ao processo de soldagem, analisamos os diferentes tipos de máquinas, discutimos os desenvolvimentos revolucionários na indústria de janelas e consideramos os fatores econômicos, bem como as tendências futuras dessa tecnologia indispensável.
O que exatamente é uma máquina de solda para perfis plásticos?
Antes de analisarmos os detalhes complexos, são necessárias uma definição e uma delimitação claras. O que queremos dizer quando usamos o termo “máquina de solda de perfis”?
Definição básica e função
Uma máquina de solda para perfis plásticos é um sistema industrial projetado especificamente para unir inseparavelmente as extremidades (cortes em meia-esquadria ou juntas de topo) de perfis feitos de plásticos termoplásticos por meio de calor e pressão.
Sua função principal é produzir uma união por ligação material. Ao contrário de uma conexão por travamento geométrico (por exemplo, parafusos) ou por atrito (por exemplo, fixação por aperto), as cadeias moleculares das peças a serem unidas são novamente entrelaçadas (interdifusão) pela fusão (plastificação) e pela subsequente compressão entre elas. Após o resfriamento, forma-se uma junta homogênea e monolítica que, idealmente, possui a mesma resistência – ou até maior – que o próprio material de base.
Diferenciação: por que soldar e não colar ou parafusar?
A decisão de soldar perfis plásticos não é arbitrária, mas uma necessidade técnica decorrente da geometria e do material.
Desvantagens da união mecânica (parafusos/esquadretas de canto): A maioria dos perfis plásticos (especialmente na fabricação de janelas) são perfis de câmaras ocas. Uma conexão mecânica com esquadretas de canto, como normalmente utilizada em janelas de alumínio, não vedaria as câmaras. As consequências: estanqueidade insuficiente à água e ao ar, pontes térmicas consideráveis (valores de isolamento ruins) e, frequentemente, resistência estática inadequada na meia-esquadria.
Desvantagens da colagem: A colagem industrial é um processo complexo. Ela exige uma superfície extremamente limpa, dosagem precisa, longos tempos de cura (o que aumenta drasticamente os tempos de ciclo) e é propensa a erros de processamento. Além disso, a resistência de longo prazo dos adesivos à radiação UV e às influências climáticas costuma ser inferior à de uma junta soldada homogênea.
A soldagem elimina todas essas desvantagens: é extremamente rápida (tempos de ciclo de apenas alguns minutos), absolutamente estanque, altamente estável, e o processo pode ser perfeitamente automatizado e monitorado.
Quais plásticos podem ser soldados?
A tecnologia se limita aos termoplásticos – plásticos que amolecem quando o calor é aplicado e se solidificam novamente ao serem resfriados. Termofixos ou elastômeros não podem ser soldados dessa maneira.
O grupo de materiais de longe mais importante para máquinas de solda de perfis é:
Policloreto de vinila (PVC rígido, PVC-U): O material dominante na fabricação de janelas e portas, bem como em muitos perfis para construção (por exemplo, canaletas para cabos, revestimentos).
Polietileno (PE) e polipropileno (PP): Também utilizados em perfis técnicos, na construção de tubulações e na fabricação de equipamentos.
Outros termoplásticos (PMMA, PC): Utilizados em perfis técnicos ou ópticos especiais.
Devido à sua relevância no mercado, este artigo se concentra principalmente na aplicação mais desenvolvida: a soldagem de perfis de PVC para a indústria de janelas.
A tecnologia central: soldagem de topo por ferramenta aquecida (soldagem por espelho)
Existem vários métodos de soldagem de plásticos (gás quente, ultrassom, laser), mas, para a união de perfis, um método se estabeleceu como o “padrão-ouro” incontestável: a soldagem de topo por ferramenta aquecida, comumente chamada de soldagem por espelho.
Por que a soldagem por espelho é ideal para perfis
Os perfis, especialmente os de janelas, possuem seções transversais complexas com muitas paredes internas (câmaras). Para garantir uma junta estável, todas essas paredes internas e as paredes externas devem ser aquecidas e fundidas simultaneamente, uniformemente e até uma profundidade suficiente.
A soldagem por espelho consegue isso colocando um elemento de aquecimento plano, com temperatura precisamente controlada – o “espelho” – em contato direto com as extremidades dos perfis como superfície de transferência de calor.
O processo de soldagem em três fases (em detalhes)
O ciclo completo de uma máquina moderna, que frequentemente dura apenas alguns minutos, é um processo físico finamente coordenado.
Fase 1: fixação e posicionamento
Os perfis cortados (por exemplo, em meia-esquadria de 45 graus) são inseridos na máquina. Ali, são fixados por dispositivos de fixação pneumáticos ou hidráulicos. Essas unidades de fixação não são planas, mas projetadas como mordentes de contorno (ferramentas de fixação) – elas formam um negativo exato do perfil. Isso é crucial para impedir que o perfil de câmaras ocas colapse ou se deforme sob a alta pressão de soldagem. Os perfis são posicionados com uma exatidão de alguns centésimos de milímetro.
Fase 2: aquecimento (plastificação)
Este é o coração do processo: o elemento de aquecimento, o “espelho de soldagem”, se desloca entre as duas extremidades dos perfis a serem unidas. Esse espelho é uma placa metálica maciça (frequentemente feita de alumínio fundido), aquecida eletricamente e controlada com precisão na temperatura-alvo (para PVC rígido, normalmente de 240 °C a 260 °C).
As extremidades dos perfis são então pressionadas contra o espelho com uma pressão de aquecimento definida. O próprio espelho é revestido com uma camada antiaderente (principalmente PTFE/Teflon), para que o PVC fundido não adira. Durante o tempo de aquecimento (por exemplo, 20–40 segundos), o calor penetra no material e o plastifica até uma profundidade definida (por exemplo, 2–3 mm).
Fase 3: transição, união e resfriamento
Esta é a fase mais crítica:
Transição: Os perfis recuam minimamente em relação ao espelho, e o espelho sai da zona de união em velocidade extremamente alta (frequentemente em menos de 2 segundos). Esse tempo de transição deve ser extremamente curto. Se o material fundido resfriar na superfície, forma-se uma “pele” (oxidação), que prejudica drasticamente a difusão molecular subsequente e leva a uma “solda fria”.
União: Imediatamente depois, as duas extremidades plastificadas dos perfis são pressionadas uma contra a outra com alta pressão de união. Essa pressão expulsa inclusões de ar e garante a mistura completa (interdifusão) das cadeias poliméricas.
Deslocamento (cordão de solda): A pressão de união expulsa o excesso de material fundido da junta. Isso forma o característico cordão de solda (também chamado de ressalto da junta soldada).
Resfriamento: Os perfis são mantidos sob pressão (ou sob uma pressão de manutenção reduzida) nos mordentes de contorno durante o tempo de resfriamento definido. Nesse período, o material fundido resfria abaixo da temperatura de transição vítrea e se solidifica. Se a fixação for liberada cedo demais, as tensões de contração no plástico causarão a fissuração imediata da junta.
O cordão de solda: indicador e desafio
O cordão de solda é uma faca de dois gumes. Por um lado, é um importante indicador de qualidade: um cordão uniforme e plenamente desenvolvido sinaliza ao operador que a temperatura, o tempo e a pressão estavam corretos e que toda a zona de união foi completamente fundida.
Por outro lado, é um desafio:
Funcional: Dentro de um quadro de janela (no rebaixo para envidraçamento ou na ranhura das ferragens), o cordão interfere na instalação do vidro e das ferragens.
Estético: Nas superfícies visíveis, o cordão é um defeito visual.
Por esse motivo, a soldagem é quase sempre seguida pela “limpeza” dos cantos – um processo que influenciou fortemente o desenvolvimento das máquinas de solda.
Tipos de máquinas: de equipamentos de oficina a linhas industriais
O mercado de máquinas de solda de perfis é altamente segmentado e orientado pela produtividade, flexibilidade e nível de automação exigidos.
Máquinas de solda de um cabeçote (1 cabeçote)
Esta é a versão básica. Ela possui uma única unidade de soldagem.
Modo de operação: Para soldar um quadro completo (4 cantos), o operador precisa inserir e posicionar os perfis quatro vezes consecutivas e iniciar o ciclo de soldagem a cada vez.
Vantagens: Menor custo de investimento, pequena área ocupada, máxima flexibilidade. Máquinas modernas de um cabeçote frequentemente podem soldar ângulos com ajuste contínuo de 30° a 180°, tornando-as ideais para construções especiais (janelas inclinadas, arcos, frontões).
Desvantagens: Produtividade muito baixa, altos custos de mão de obra por unidade. A exatidão dimensional e a precisão angular do quadro acabado dependem muito da precisão dos cortes e do cuidado do operador.
Aplicações: Pequenas oficinas, oficinas de reparo, departamentos de construções especiais em grandes empresas.
Máquinas de solda de dois cabeçotes (2 cabeçotes)
A opção intermediária flexível, frequentemente em duas variantes:
Soldagem em V (soldagem de canto): Duas unidades dispostas a 90 graus que soldam um canto.
Soldagem paralela (soldagem de montantes): Duas unidades trabalhando em paralelo, ideais para soldar montantes intermediários ou juntas em T.
Vantagens: Significativamente mais rápidas que máquinas de um cabeçote, mais flexíveis que máquinas de quatro cabeçotes.
Desvantagens: Ainda são necessárias pelo menos duas etapas de trabalho para um quadro fechado (por exemplo, soldar duas metades em formato de U e depois fechá-las).
Aplicações: Empresas de médio porte (SMEs) que exigem maior produtividade, mas evitam o investimento ou a utilização de uma máquina de quatro cabeçotes.
Máquinas de solda de quatro cabeçotes (4 cabeçotes)
O padrão industrial incontestável para a produção em série de janelas e portas.
Modo de operação: Quatro unidades de soldagem são dispostas em um quadrado. O operador insere os quatro perfis cortados do quadro ao mesmo tempo. A máquina fixa, posiciona e solda os quatro cantos simultaneamente em um único ciclo de trabalho.
Vantagens: Produtividade extremamente alta (tempos de ciclo frequentemente inferiores a 3 minutos por quadro completo). Precisão, exatidão dimensional e precisão angular incomparáveis, porque o quadro é fixado e unido como um todo.
Desvantagens: Altos custos de investimento, grande área ocupada, menor flexibilidade para ângulos especiais (embora máquinas modernas frequentemente também permitam lidar com isso de forma variável).
Aplicações: Fabricantes industriais de janelas com volumes de produção médios a altos.
Máquinas de seis e oito cabeçotes (6 cabeçotes / 8 cabeçotes)
A classe de alto desempenho para produção em massa.
Modo de operação: Uma máquina de seis cabeçotes pode, por exemplo, produzir em um ciclo um quadro que inclua um montante fixo soldado. Máquinas de oito cabeçotes podem soldar simultaneamente dois quadros menores de folhas de janela ou quadros de portas mais complexos.
Vantagens: Maior produção possível por unidade de tempo.
Desvantagens: Investimento extremamente alto, flexibilidade muito baixa, rentável apenas para quantidades muito grandes de tipos idênticos.
Aplicações: Indústria de grande escala, fabricantes para projetos.
Sistemas de soldagem horizontais versus verticais
Além do número de cabeçotes, faz-se uma distinção com base na orientação:
Horizontal (padrão): Os perfis ficam deitados. Este é o projeto mais comum, pois seu carregamento é ergonômico e ele se integra facilmente a linhas de produção horizontais.
Vertical: Os perfis ficam em pé. Esse projeto frequentemente economiza mais espaço e pode ser perfeitamente integrado a conceitos logísticos automatizados com estoques intermediários e carrinhos de transporte.
A aplicação principal: especialização na indústria de janelas de PVC
Embora o termo abrangente seja “perfis plásticos”, 90% do desenvolvimento dessas máquinas é impulsionado pela indústria de janelas e portas. Aqui, a máquina de solda é o gargalo e o fator determinante da qualidade de toda a produção.
O desafio: perfis coloridos e laminados
A história de sucesso das janelas plásticas trouxe um novo desafio: a estética. Embora as juntas soldadas em perfis brancos fossem pouco perceptíveis após a limpeza, isso mudou com o surgimento de perfis coloridos (tingidos em toda a massa) e, especialmente, laminados (padrão de madeira, antracite).
O problema: o cordão de solda tradicional (por exemplo, com 2 mm de altura) é removido por fresagem na etapa seguinte por uma máquina de limpeza de cantos. Essa fresa remove não apenas o cordão, mas também o laminado ou a camada de cor abaixo dele. O resultado é uma “ranhura de usinagem” desagradável e exposta (frequentemente branca) na meia-esquadria, que destrói a aparência de alta qualidade.
Durante décadas, a solução para isso foi um processo manual, caro e propenso a erros: recolorir o canto com uma caneta especial de retoque.
A revolução: tecnologia de junta zero (V-Perfect / soldagem sem emenda aparente)
A resposta da indústria de fabricação de máquinas a esse enorme problema de qualidade foi o desenvolvimento da tecnologia de “junta zero”, conhecida por várias marcas.
O objetivo dessa tecnologia é não permitir, desde o início, que o cordão de solda se forme de maneira descontrolada nas superfícies externas visíveis, mas moldá-lo ou deslocá-lo de maneira direcionada.
Como funciona a soldagem sem emenda aparente
Existem diferentes abordagens técnicas, frequentemente utilizadas em combinação:
Limitação mecânica (por exemplo, 0.2 mm): A forma mais simples. Lâminas ou limitadores montados no espelho de soldagem ou nos mordentes de fixação limitam o material fundido ao mínimo (por exemplo, 0.2 mm) durante a união. O resultado é uma emenda minúscula, quase invisível.
Conformação/deslocamento: Máquinas altamente avançadas utilizam ferramentas móveis (corrediças, lâminas) que deslocam ativamente o material plastificado durante o processo de união para o interior (para dentro das câmaras) ou para áreas definidas e não visíveis (por exemplo, ranhura da guarnição de vedação).
Conformação térmica (V-Perfect): Nessa abordagem, a meia-esquadria (corte em V) é unida perfeitamente. Ferramentas com formatos especiais, frequentemente aquecidas, “alisam” o canto durante a fase de resfriamento. O laminado na borda é ligeiramente remodelado e se encontra perfeitamente.
O resultado é um canto visualmente impecável que parece feito de uma única peça, semelhante a uma junta perfeita em meia-esquadria em uma janela de madeira. Para fabricantes de janelas coloridas, essa tecnologia é hoje uma vantagem competitiva crucial, pois toda a etapa de retoque manual é eliminada. Empresas como a Evomatec se especializam em integrar essas soluções altamente avançadas de junta zero aos processos de produção com alta confiabilidade de processo.
O contexto do sistema: a linha de solda e limpeza
Na fabricação industrial, uma máquina de solda para perfis plásticos nunca opera sozinha. Ela é quase sempre quem dita o ritmo de uma “linha de solda e limpeza” integrada.
Por que a máquina de solda raramente opera isoladamente
Como mencionado, o cordão de solda precisa ser removido. Mesmo nas máquinas de junta zero que eliminam o cordão externo, o cordão interno (no rebaixo para envidraçamento e na ranhura das ferragens) permanece e deve ser removido para permitir a instalação posterior do vidro e das ferragens.
Função da máquina de limpeza de cantos
Logo após a máquina de solda (frequentemente separada por uma mesa de resfriamento ou um sistema automático de giro e transferência) vem a máquina de limpeza de cantos (ou limpadora de cantos CNC). O quadro é transferido e fixado automaticamente. A máquina então utiliza diversas ferramentas (facas, fresas, brocas) para percorrer o canto recém-soldado e limpar todos os contornos relevantes em segundos.
Integração e tempo de ciclo
A eficiência de toda a linha depende de quão bem a máquina de solda e a limpadora de cantos estão ajustadas entre si. O tempo de ciclo da máquina de solda (por exemplo, 2–3 minutos por quadro) define o ritmo de toda a linha. A limpadora de cantos deve ser capaz de limpar os quatro cantos dentro desse mesmo tempo, antes que o próximo quadro saia da máquina de solda.
Além das janelas: outras áreas de aplicação para máquinas de solda de perfis
Embora a indústria de janelas impulsione a tecnologia, o uso de máquinas de solda de perfis é muito mais amplo. O termo genérico “perfis plásticos” abrange muitas indústrias.
Construção de tubulações e fabricação de equipamentos (PE/PP)
Na construção de instalações e tanques, bem como na construção de tubulações de grande escala (por exemplo, para gás, água, produtos químicos), são soldados perfis maciços e chapas de PE (polietileno) ou PP (polipropileno). A soldagem por espelho (soldagem de topo por ferramenta aquecida) também é utilizada aqui, frequentemente com máquinas móveis ou especialmente adaptadas para grandes diâmetros e espessuras de parede.
Mobiliário, montagem de feiras e instalações comerciais
Fabricantes de mobiliário técnico, sistemas de exposição ou elementos para instalações comerciais frequentemente utilizam perfis plásticos especiais (por exemplo, para sistemas de gavetas, revestimentos ou estruturas de quadros), que são soldados em vez de parafusados para obter uma aparência limpa e alta estabilidade.
Revestimentos técnicos e perfis para construção
No setor da construção, são utilizados diversos perfis (por exemplo, canaletas para cabos, dutos de ar, subestruturas de fachadas) feitos de PVC ou outros termoplásticos. Onde quer que sejam necessárias juntas de canto ou de topo estanques e estáveis, são utilizadas máquinas de solda de perfis adaptadas.
Indústria automotiva e construção de veículos
Mesmo na construção de veículos (embora com menor frequência), perfis de câmaras ocas são utilizados em estruturas leves, suportes de vedação ou revestimentos internos, sendo unidos por processos de soldagem adaptados (frequentemente também soldagem por vibração ou ultrassom). A soldagem por ferramenta aquecida é uma entre várias opções aqui.
Fatores críticos de sucesso: parâmetros, manutenção e garantia da qualidade
Uma máquina de solda para perfis plásticos é um sistema de precisão. Ela só fornecerá resultados consistentemente de alta qualidade se for mantida e calibrada de maneira ideal.
O “livro de receitas”: a importância dos parâmetros de soldagem
A “santíssima trindade” da soldagem é temperatura, tempo e pressão. Esses parâmetros não são valores universais; devem ser determinados com precisão para cada sistema individual de perfis e armazenados como uma “receita” no sistema de controle da máquina (PLC).
Fatores que influenciam a receita:
Material: As formulações de PVC diferem (estabilizantes, teor de carbonato de cálcio).
Geometria: Um perfil de 7 câmaras com paredes espessas precisa de mais tempo de aquecimento que um perfil de 3 câmaras.
Cor: Perfis escuros (por exemplo, antracite) absorvem e retêm calor de maneira diferente dos brancos.
Ambiente: Até a temperatura ambiente no galpão de produção (verão versus inverno) pode exigir ajuste dos parâmetros.
Fontes típicas de erros e solução de problemas
A parametrização incorreta ou a manutenção inadequada levam inevitavelmente a refugos:
“Solda fria” (resistência insuficiente): A junta se rompe sob baixa carga. A superfície de fratura parece frágil ou “cristalina”, não tenaz.
Causa: Temperatura muito baixa, tempo de aquecimento muito curto ou (com muita frequência) tempo de transição muito longo (o material fundido resfriou ao ar).
“Solda queimada” (defeito visual): O PVC na solda muda de cor (amarelo/marrom) e se torna frágil.
Causa: Temperatura muito alta ou tempo de aquecimento muito longo. O material se decompõe termicamente.
“Erro angular/distorção” (erro dimensional): O quadro acabado não apresenta exatamente 90 graus ou as dimensões estão incorretas.
Causa: Máquina mecanicamente desregulada, perfis fixados incorretamente (por exemplo, devido a mordentes de contorno sujos), tempo de resfriamento muito curto (o quadro empena ao ser retirado).
Manutenção: a chave para a longevidade e a precisão
As fontes de erro mais frequentes são desgaste e contaminação.
PTFE (Teflon): O revestimento antiaderente (geralmente uma película) dos espelhos de soldagem é a peça de desgaste mais importante. Ele deve ser verificado e limpo diariamente. O PVC queimado aderido leva à transferência de calor deficiente e a defeitos visuais. A película deve ser substituída regularmente.
Mordentes de fixação (mordentes de contorno): Poeira e cavacos de PVC se acumulam nos contornos. O perfil deixa de se assentar com precisão, o que leva a inexatidões dimensionais.
Guias e sistemas pneumáticos/hidráulicos: Todas as peças móveis devem operar suavemente e com precisão. A pressão pneumática deve permanecer constante para manter exatas as pressões de aquecimento e união.
Conformidade CE e segurança operacional: um pilar indispensável
Máquinas de solda industriais envolvem riscos significativos: temperaturas acima de 250 °C, forças elevadas (frequentemente várias toneladas de força de união) e conjuntos pesados que se movem rapidamente. Portanto, o cumprimento da Diretiva Europeia de Máquinas (conformidade CE) é inegociável.
Isso inclui proteções de segurança, cortinas de luz, comandos bimanuais (durante o carregamento) e sistemas redundantes de parada de emergência. Especialmente durante a aceitação ou modernização desses sistemas industriais, exige-se o mais alto nível de conhecimento especializado. Graças à nossa ampla experiência em uma grande variedade de projetos de clientes, podemos assegurar que cada inspeção seja realizada com máxima diligência quanto à qualidade da produção e à segurança das instalações em conformidade com a CE.
Considerações econômicas (ROI): quando cada máquina se paga?
A aquisição de uma máquina de solda para perfis plásticos é um dos maiores investimentos individuais de uma empresa de fabricação.
Visão geral dos custos de investimento
A faixa de preços é enorme e depende do número de cabeçotes, do nível de automação e da tecnologia (junta zero: sim/não):
Máquinas usadas de um cabeçote: A partir de alguns milhares de euros.
Máquinas novas de um cabeçote de alta qualidade (com ângulo ajustável): Aproximadamente 15,000 – 30,000 euros.
Máquinas novas de dois cabeçotes: Aproximadamente 35,000 – 70,000 euros.
Máquinas de solda novas de quatro cabeçotes (padrão, tradicionais): Aproximadamente 90,000 – 160,000 euros.
Linha integrada de solda e limpeza (4 cabeçotes, junta zero, automação): 250,000 – 500,000 euros ou mais.
Custos operacionais: energia, pessoal e peças de desgaste
O investimento (CAPEX) é apenas um lado da equação. Os custos operacionais (OPEX) são cruciais:
Energia: O aquecimento dos espelhos de soldagem maciços é o maior consumidor de energia. Máquinas modernas possuem ciclos de aquecimento e isolamento otimizados, mas a demanda permanece significativa.
Pessoal: É aqui que se encontra o maior potencial de economia. Uma linha de quatro cabeçotes precisa (idealmente) de apenas um operador para carregamento e monitoramento, enquanto atingir a mesma produção em máquinas de um cabeçote ocuparia vários operadores.
Peças de desgaste: Substituição regular de películas de PTFE, facas e fresas na máquina de limpeza de cantos.
Cálculo de retorno do investimento (ROI): um exemplo prático
Uma empresa deseja produzir 50 unidades de janelas (quadros) por dia (turno de 8 horas).
Cenário 1: máquina de um cabeçote
Um ciclo por canto: aproximadamente 3–4 minutos (incluindo manuseio).
Por quadro (4 cantos): aproximadamente 12–16 minutos.
Para 50 quadros: 600–800 minutos.
Resultado: Impossível realizar em um único turno de 8 horas (480 minutos) com uma máquina. Seriam necessárias pelo menos duas máquinas e dois operadores.
Cenário 2: máquina de quatro cabeçotes
Um ciclo por quadro (4 cantos simultaneamente): aproximadamente 3 minutos (incluindo manuseio).
Para 50 quadros: 150 minutos.
Resultado: A máquina é utilizada por apenas cerca de 3 horas. Um operador pode produzir facilmente as 50 unidades e ainda tem tempo para outras tarefas (por exemplo, logística, controle de qualidade).
Nesse caso, o investimento em uma máquina de quatro cabeçotes se paga extremamente rápido, apenas pela economia de pelo menos um posto de trabalho em tempo integral e pela opção de triplicar a produção a qualquer momento.
Compra de máquina nova versus máquinas usadas: no que prestar atenção
O mercado de usados é uma opção válida para empresas com orçamento menor. No entanto, ele envolve riscos:
Desgaste mecânico: Guias e fusos podem estar desgastados, resultando em inexatidões dimensionais.
Controles obsoletos: Peças de reposição para gerações mais antigas de PLC frequentemente não estão mais disponíveis.
Tecnologia: Máquinas usadas raramente oferecem tecnologia de junta zero.
Segurança: Máquinas mais antigas frequentemente já não atendem às normas atuais de segurança CE.
Ao comprar uma máquina usada, uma inspeção profissional é essencial. Nossos muitos anos de experiência em projetos nos permitem assegurar que cada avaliação de sistema abranja a segurança CE e a qualidade exigida com o mais alto nível de rigor.
O futuro da tecnologia de soldagem de perfis: Indústria 4.0 e novos materiais
O desenvolvimento da máquina de solda para perfis plásticos está longe de estar concluído. As tendências da “fábrica inteligente” estão moldando a próxima geração desses sistemas.
Conexão em rede e a “fábrica inteligente”
A máquina de solda já não é uma unidade isolada. Ela está totalmente integrada ao planejamento digital da produção (ERP/PPS). Um leitor de código de barras na entrada lê a etiqueta do perfil, e a máquina carrega automaticamente a “receita” correta (parâmetros) e ajusta as dimensões. Ao mesmo tempo, a máquina envia dados de status (OEE, quantidades, tempos de parada) de volta ao centro de controle.
Robótica e automação completa
O próximo passo é a célula de soldagem “sem operadores”. Braços robóticos carregam os perfis provenientes da serra na máquina de solda, retiram o quadro acabado, transferem-no para a máquina de limpeza de cantos e o empilham em carrinhos de transporte.
Eficiência energética e sustentabilidade
Diante do aumento dos custos de energia, a eficiência dos elementos de aquecimento está sendo otimizada (por exemplo, tempos de aquecimento mais rápidos, melhor isolamento). Outra tendência é a soldagem com confiabilidade de processo de perfis com núcleo reciclado. Esses perfis (material novo na parte externa, PVC reciclado no interior) apresentam comportamento de fusão diferente e impõem altas exigências ao controle de temperatura.
Garantia da qualidade baseada em AI
O futuro está na máquina que se otimiza automaticamente. Sistemas de câmeras (inspeção óptica) podem monitorar a formação do cordão de solda ou da junta zero acabada em tempo real. A inteligência artificial (AI) pode detectar desvios (por exemplo, devido a um lote de material defeituoso) e reajustar dinamicamente os parâmetros de soldagem durante o processo para garantir um resultado perfeito.
Novas tecnologias de união
Embora a soldagem por espelho domine, métodos alternativos estão sendo pesquisados. Em particular, a soldagem a laser de plásticos oferece potencial para juntas extremamente finas, mas, para geometrias complexas e o material PVC (que absorve pouco a luz laser), ela ainda é extremamente cara e tecnicamente desafiadora.
Seleção da máquina certa
Investir em uma máquina de solda para perfis plásticos é uma decisão estratégica que define a competitividade de uma empresa por uma década ou mais.
A seleção depende de três fatores principais:
Quantidade (produtividade): Quantas unidades por turno? Isso define o número de cabeçotes (1, 2 ou 4).
Flexibilidade: São produzidos muitos formatos especiais (inclinações, arcos) ou principalmente retângulos padrão?
Estética (posicionamento de mercado): São processados perfis coloridos/laminados? Nesse caso, a tecnologia de junta zero é indispensável.
Selecionar a máquina certa e integrá-la aos processos existentes exige uma compreensão profunda de todo o fluxo de produção. Um parceiro experiente como a Evomatec analisa não apenas a máquina em si, mas o fluxo de trabalho completo. Graças ao nosso profundo conhecimento especializado proveniente de inúmeras instalações bem-sucedidas em clientes, podemos garantir que cada comissionamento e inspeção sejam realizados em estrita conformidade com as normas de qualidade e os regulamentos de segurança CE.
FAQ – Perguntas frequentes
Qual é a diferença entre uma máquina de solda de um cabeçote e uma de quatro cabeçotes?
Uma máquina de solda de um cabeçote solda apenas um canto por vez. O operador precisa posicionar o quadro manualmente quatro vezes. Ela é lenta, mas flexível (ideal para ângulos especiais) e barata. Uma máquina de solda de quatro cabeçotes solda os quatro cantos de um quadro (por exemplo, um quadro de janela) simultaneamente em uma única operação. Ela é extremamente rápida, altamente exata nas dimensões e o padrão para a produção industrial em série.
O que significa “soldagem por espelho” (soldagem por ferramenta aquecida)?
A soldagem por espelho é o método padrão para unir perfis termoplásticos. Um “espelho de soldagem” (um elemento de aquecimento plano revestido de PTFE) é aquecido a uma temperatura exata (por exemplo, 240–260 °C para PVC). As duas extremidades dos perfis são pressionadas contra esse espelho até plastificarem (fundirem). O espelho é então removido rapidamente, e as duas extremidades fundidas são pressionadas uma contra a outra sob pressão até resfriarem e formarem uma junta inseparável e homogênea.
Por que a tecnologia de junta zero é importante para perfis plásticos coloridos?
Na soldagem tradicional, forma-se um cordão de solda (acúmulo de material). Em perfis coloridos ou laminados (por exemplo, com aparência de madeira), esse cordão precisa ser removido por fresagem, o que remove a cor ou o laminado no canto e expõe o núcleo do perfil (frequentemente branco). Essa área desagradável precisa então ser retocada manualmente de maneira trabalhosa com canetas de retoque. A tecnologia de junta zero (por exemplo, V-Perfect) é um processo moderno de soldagem que desloca ou molda o cordão de solda do lado visível de maneira controlada para o interior. O resultado é um canto limpo, visualmente sem emenda, que não exige qualquer retrabalho manual.
Solicite uma consulta gratuita