Inglês
 Alemão
 Francês
 Espanhol
 Português
 Italiano
 Polonês
 Turco
 Romeno
 Grego
 Búlgaro
 Russo
 Árabe
 Hindi
 Neerlandês
 Tcheco
 Sérvio
 Sueco
 Português do Brasil
 Indonésio
Máquina de solda para esquadrias de janelas
A máquina de solda para esquadrias de janelas: o coração da produção moderna de janelas
A máquina de solda para esquadrias de janelas é o componente fundamental na fabricação moderna de janelas. Sem esses sistemas industriais altamente especializados, seria impensável produzir as atuais esquadrias herméticas de forma eficiente, estável e resistente às intempéries. Ela é o elemento tecnológico central que funde componentes cortados com precisão em uma esquadria monolítica e dimensionalmente estável. Em um setor orientado pela precisão, pela velocidade e pela estética impecável, o desempenho da tecnologia de soldagem indica diretamente a qualidade do produto final e a competitividade do fabricante.
Este artigo oferece uma visão aprofundada e abrangente dessas máquinas fascinantes. Analisamos a física do processo de soldagem, comparamos tipos de máquinas, traçamos a evolução da execução manual dos cantos até as soluções totalmente automatizadas sem cordão aparente e discutimos os aspectos econômicos e as tendências futuras dessa tecnologia indispensável.
O que é uma máquina de solda para esquadrias de janelas?
Para compreender a complexidade e a importância desses sistemas, são essenciais uma definição e uma distinção claras. “Esquadria de janela” abrange diversos materiais, mas a soldagem é específica para cada material.
Definição básica e função
Uma máquina de solda para esquadrias de janelas é projetada para unir permanentemente as extremidades dos perfis cortadas em meia-esquadria (geralmente a 45 graus) por meio de um processo térmico.
Sua função principal é criar uma união por ligação material. Diferentemente das uniões por forma (por exemplo, parafusos) ou por força (por exemplo, aperto), as extremidades dos perfis são plastificadas (fundidas) pelo calor e depois pressionadas entre si sob alta pressão. A interdifusão das cadeias poliméricas no material fundido forma uma junta homogênea e inseparável após o resfriamento — idealmente com resistência igual ou superior à do material de base.
Por que soldar em vez de colar ou parafusar?
A escolha do método de união depende fundamentalmente do material da esquadria:
Esquadrias de madeira: são tradicionalmente unidas mecanicamente (por exemplo, por encaixes de espiga e furo ou cavilhas) e coladas.
Esquadrias de alumínio: não são soldadas; utilizam cantoneiras mecânicas de união inseridas nas cavidades, que depois são coladas, fixadas com pinos ou crimpadas.
Esquadrias de plástico (PVC): devido às propriedades termoplásticas, somente a soldagem proporciona juntas eficientes, estáveis e herméticas.
Assim, em contextos industriais, “máquina de solda para esquadrias de janelas” quase sempre se refere a uma máquina de solda para janelas de PVC.
Foco no plástico (PVC) como material predominante
Desde os anos 1970s, a ascensão das janelas de PVC tem sido inseparável dos avanços na soldagem. Os perfis multicâmaras de PVC oferecem excelente desempenho térmico e resistência às intempéries. As uniões mecânicas (como no alumínio) não vedariam hermeticamente essas câmaras, causando vazamentos de ar e água e pontes térmicas. A soldagem é o único método que cria, em segundos, um canto totalmente vedado, de alta resistência e passível de automação.
Evolução histórica: do trabalho artesanal à Indústria 4.0
A máquina de solda de quatro cabeçotes, sem cordão aparente e com controle digital é o resultado de 60+ anos de desenvolvimento que transformaram a fabricação de janelas.
Anos 1960s: experimentação manual
As primeiras janelas de PVC apresentavam problemas nos cantos. Os testes incluíam soldagem por solvente (inchamento) e aquecedores rudimentares. As primeiras “máquinas de solda” eram dispositivos manuais simples com uma placa quente (“espelho”) colocada entre os perfis, que depois eram pressionados à mão ou por uma alavanca — um processo lento, inconsistente e de baixa resistência.
Anos 1970s/80s: revolução por meio de PLCs e pneumática
As crises energéticas impulsionaram a demanda por janelas isolantes. A automação tornou-se essencial. A fixação e os avanços pneumáticos substituíram a força manual. Mais importante ainda, os controladores lógicos programáveis (PLCs) permitiram o controle preciso e repetível de temperatura, tempo e pressão — o nascimento da garantia da qualidade industrial na soldagem de janelas.
Marco: máquinas com múltiplos cabeçotes
A eficiência deu um salto das máquinas de um cabeçote para as de dois e, depois, para as de quatro cabeçotes. As máquinas de solda de quatro cabeçotes podiam soldar os quatro cantos simultaneamente, reduzindo drasticamente o tempo de ciclo (de ≈15–20 min para menos de 3 min por esquadria) e aumentando a precisão dimensional.
Anos 2000s: digitalização e conexão em rede
Os controles por PC/CNC substituíram os sistemas baseados exclusivamente em PLC. As máquinas passaram a ser conectadas, recebendo dados de pedidos do ERP e ajustando os parâmetros automaticamente.
Anos 2010s–hoje: a era da soldagem sem cordão aparente
Em resposta à expansão dos perfis coloridos ou revestidos com película, as tecnologias sem cordão aparente eliminaram um importante problema estético (explicado abaixo).
Tecnologia central: como funciona a soldagem de esquadrias
As máquinas modernas de solda para esquadrias utilizam quase exclusivamente a soldagem de topo por placa quente (“soldagem por espelho”) — o único processo que aquece de maneira confiável e uniforme seções multicâmaras de PVC grandes e complexas.
Fundamentos físicos: plastificação e difusão
Plastificação: O PVC é aquecido acima da Tg (~80 °C) até temperaturas de processamento de ~240–260 °C, tornando-se uma massa fundida viscosa.
Difusão: Duas superfícies fundidas pressionadas entre si permitem a interdifusão das cadeias poliméricas.
Resfriamento: A massa fundida solidifica, formando uma junta homogênea por ligação material.
Ciclo de soldagem passo a passo
Fase 1: carregamento dos perfis e fixação de precisão
Os perfis cortados em meia-esquadria são carregados e fixados por mordentes de contorno (ferramental adaptado ao perfil). Isso impede o colapso das câmaras ocas sob alta pressão de união e garante o posicionamento exato.
Fase 2: aquecimento (plastificação) – o espelho de soldagem
Uma placa quente revestida de PTFE (espelho) desloca-se entre as extremidades dos perfis e tem sua temperatura regulada com precisão (por exemplo, 250 °C por PID). Os perfis são pressionados contra ela com uma pressão de aquecimento definida durante um tempo de aquecimento determinado (≈20–40 s), fundindo o material até uma profundidade de ~2–3 mm na seção.
Fase 3: tempo crítico de transição
Os perfis recuam ligeiramente; o espelho é retirado o mais rápido possível (frequentemente em menos de 2–3 s). Qualquer “pele” superficial formada pelo resfriamento ou pela oxidação bloquearia a difusão das cadeias, causando uma solda fria (junta de baixa resistência).
Fase 4: união e resfriamento (formação da junta soldada)
Os perfis são pressionados entre si sob alta pressão de união, expulsando o ar e misturando as massas fundidas. O material excedente é extrudado na forma de cordão de solda. O conjunto é mantido sob pressão durante o tempo de resfriamento (por exemplo, 30–60 s) até solidificar. A liberação prematura apresenta risco de ruptura ou deformação.
A “santíssima trindade” dos parâmetros de soldagem
Temperatura: Quando alta demais, queima o PVC (liberação de HCl, fragilidade, descoloração); quando baixa demais, leva à fusão insuficiente (solda fria).
Tempo: O aquecimento deve durar o suficiente para atingir a profundidade sem degradação; a transição deve ser mínima; o resfriamento sob pressão deve ser suficiente.
Pressão: A pressão de aquecimento deve ser baixa para estabelecer contato; a pressão de união deve ser alta para permitir a interdifusão (alta demais = junta com falta de material; baixa demais = fusão incompleta).
Receitas de perfis diferem conforme a geometria, a espessura da parede, a cor (absorção de calor) e a série. As máquinas modernas armazenam centenas de receitas validadas, carregadas ao pressionar um botão ou por código de barras.
Tipos de máquinas para esquadrias de janelas
Máquinas de solda de um cabeçote
Vantagens: oferecem o menor custo, a menor área ocupada e a máxima flexibilidade (ampla faixa de ângulos).
Desvantagens: apresentam baixa capacidade de produção; a precisão depende dos cortes e do cuidado do operador.
Aplicação: são utilizadas em pequenas oficinas, reparos e formatos especiais.
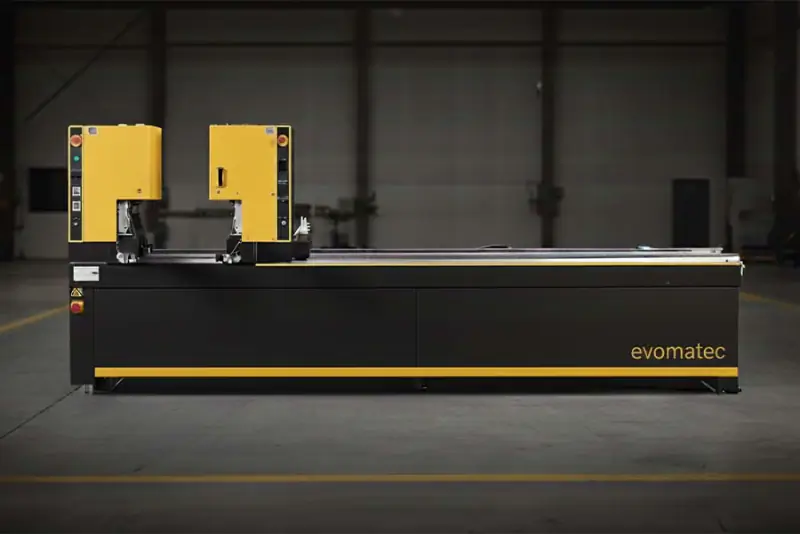
Máquinas de solda de dois cabeçotes
Vantagens: são mais rápidas que as de um cabeçote, flexíveis e mais acessíveis que as de quatro cabeçotes.
Desvantagens: ainda exigem várias etapas para fechar uma esquadria.
Aplicação: atendem a pequenas e médias empresas que precisam de maior produtividade sem a capacidade total de uma máquina de quatro cabeçotes.
Máquinas de solda de quatro cabeçotes (padrão industrial)
Vantagens: soldam os quatro cantos de uma só vez; levam menos de 2–3 min por esquadria; oferecem a melhor precisão.
Desvantagens: exigem maior investimento e espaço e são menos flexíveis para ângulos extremos.
Aplicação: atendem a produtores industriais de médio a alto volume.
Máquinas de seis ou oito cabeçotes
Vantagens: oferecem produção máxima; podem incluir travessas fixas ou soldar duas folhas de janela de uma só vez.
Desvantagens: apresentam custo muito alto e baixa flexibilidade; são viáveis somente para volumes muito grandes.
Aplicação: atendem a grandes fabricantes industriais e fabricantes para projetos.
Sistemas horizontais versus verticais
Horizontal: é o padrão; permite carregamento fácil e se adapta a linhas de produção em plano horizontal.
Vertical: economiza espaço e integra-se bem à logística automatizada e aos estoques intermediários.
Revolução estética: tecnologia sem cordão aparente (V-Perfect)
O problema do “sulco de acabamento” nos perfis coloridos ou revestidos com película
A soldagem tradicional cria um cordão de solda externo. A limpeza dos cantos remove por fresamento não apenas o cordão, mas também a película ou a cor, expondo o núcleo branco ou marrom — um sulco visível que prejudica a estética. O uso manual de canetas de retoque era trabalhoso, inconsistente e sensível às intempéries.
Como funciona a soldagem sem cordão aparente
Limitação mecânica (≈0.2 mm): lâminas e batentes limitam o fluxo da massa fundida, de modo que o cordão externo fica minúsculo e não exige fresamento amplo.
Conformação/deslocamento: ferramentas móveis empurram a massa fundida para dentro (para as câmaras) ou para elementos não visíveis (por exemplo, ranhuras de vedação).
Conformação térmica: ferramentas com formato especial (frequentemente aquecidas) “alisam” a meia-esquadria durante o resfriamento, unindo perfeitamente as películas.
Resultado: obtém-se um canto praticamente sem emenda, com aparência de alto padrão — sem sulco visível, mais fácil de limpar e sem aplicação manual de cor. Fabricantes como a Evomatec possibilitam a integração robusta dessas soluções, com segurança para a produção.
Contexto do sistema: a linha de soldagem e limpeza
Uma máquina de solda para esquadrias raramente trabalha sozinha; ela define o ritmo de uma linha integrada de soldagem e limpeza.
Por que a limpeza dos cantos ainda é necessária
Mesmo com soldagem sem cordão aparente na borda visível, os cordões internos (no rebaixo do vidro e nas ranhuras de ferragens e vedações) permanecem e devem ser removidos para a instalação dos vidros, das vedações e das ferragens.
Máquina de limpeza de cantos (limpadora de cantos)
Após uma mesa de resfriamento e transferência, a limpadora fixa a esquadria e utiliza lâminas, brocas e fresas para remover os cordões internos e, nas soldas tradicionais, fresar o contorno externo.
Otimização do tempo takt
A eficiência da linha depende da compatibilização do tempo de ciclo de soldagem (por exemplo, 2–3 min/esquadria) com a capacidade de produção da limpadora, de modo que cada esquadria seja limpa antes que a próxima saia da soldagem.
Garantia da qualidade, manutenção e segurança
Defeitos típicos de soldagem e suas causas
Solda fria (baixa resistência): é causada por temperatura baixa demais, tempo de aquecimento curto demais ou transição longa demais.
Junta soldada queimada (defeito visual/fragilidade): é causada por temperatura alta demais ou tempo de aquecimento longo demais.
Erros de ângulo ou dimensão: são causados por desalinhamento mecânico, mordentes de contorno contaminados (fixação inadequada) ou resfriamento curto demais (deformação).
Manutenção de peças de desgaste
Película de PTFE: deve estar limpa e intacta; resíduos causam transferência de calor deficiente e marcas.
Mordentes de contorno: mantenha-os livres de pó e cavacos de PVC para um assentamento preciso.
Guias e sistemas pneumáticos/hidráulicos: o movimento suave e as pressões estáveis são essenciais.
Conformidade CE e segurança de máquinas
As máquinas de solda industriais envolvem placas a mais de 250 °C, forças elevadas e massas em movimento. A conformidade CE (proteções, cortinas de luz, comandos bimanuais e paradas de emergência redundantes) é inegociável. A aceitação por especialistas e as inspeções periódicas protegem as pessoas e garantem a operação legal.
Aspectos econômicos: custo e ROI
Faixas de CAPEX
Máquina usada de um cabeçote: a partir de alguns milhares de euros.
Máquina nova de um cabeçote, de alta qualidade (com ângulo ajustável): ~€15,000–30,000.
Máquina nova de dois cabeçotes: ~€35,000–70,000.
Máquina nova de quatro cabeçotes (tradicional): ~€90,000–160,000.
Linha integrada de soldagem e limpeza (4 cabeçotes, sem cordão aparente, automação): €250,000–500,000+.
Fatores de OPEX
Energia: aquecer espelhos pesados exige muita energia; o isolamento e os ciclos modernos reduzem esse consumo, mas não o eliminam.
Mão de obra: linhas de quatro cabeçotes podem funcionar com um único operador, reduzindo drasticamente a mão de obra por esquadria em comparação com várias máquinas de um cabeçote.
Peças de desgaste: incluem películas de PTFE, lâminas e fresas.
Exemplo de ROI
Meta: 50 esquadrias/dia (turno de 8 horas)
Um cabeçote: ≈3–4 min/canto → 12–16 min/esquadria → 600–800 min para 50 esquadrias → mais de 1 turno com uma máquina; são necessárias ≥2 máquinas/operadores.
Quatro cabeçotes: ≈3 min/esquadria → 150 min no total → ~3 horas de utilização; um operador atende facilmente à meta e pode cuidar da logística e do controle da qualidade.
O investimento em uma máquina de quatro cabeçotes frequentemente se paga rapidamente por meio da economia de mão de obra, do aumento da produção, da redução de refugo e, com a soldagem sem cordão aparente, da eliminação do retoque manual.
Máquinas novas versus usadas
Máquinas usadas podem ser viáveis quando o orçamento é limitado, mas os riscos incluem desgaste mecânico, controles e peças obsoletos, ausência de soldagem sem cordão aparente e segurança desatualizada. Inspeções profissionais ajudam a evitar erros caros e a garantir uma produção de qualidade em conformidade com os requisitos CE.
Máquinas de solda para esquadrias de janelas na Indústria 4.0
Integração ERP/PPS: os pedidos (dimensões, perfil, cor e quantidade) são enviados à máquina; a configuração e o carregamento das receitas são automáticos.
Identificação automática do perfil e captura de dados: códigos de barras carregam os programas; a máquina retorna OEE, contagens e alarmes para rastreabilidade e monitoramento em tempo real.
Manutenção preditiva e assistência remota: contadores de ciclos e sensores preveem a troca do PTFE; o diagnóstico remoto reduz o tempo de parada.
Perspectivas futuras: tendências e inovações
Automação total e robótica: células sem operadores carregam, soldam, transferem para a limpeza e empilham as esquadrias.
Eficiência energética e materiais reciclados: o aquecimento é mais rápido e o isolamento é melhor; perfis com núcleo reciclado são soldados de forma robusta com controle mais rigoroso da temperatura.
Otimização orientada por AI: sistemas de visão monitoram a massa fundida e a qualidade dos cantos; a AI ajusta os parâmetros em tempo real.
Além da soldagem por placa quente?: a soldagem de plásticos a laser oferece juntas ultrafinas, mas continua sendo cara e desafiadora para o PVC e as seções complexas.
Escolher a máquina certa: uma decisão estratégica
Capacidade de produção: as unidades por turno determinam o número de cabeçotes (1/2/4).
Flexibilidade: devem ser considerados os formatos especiais em comparação com os retângulos padrão.
Estética: o processamento de perfis coloridos ou revestidos com película torna indispensável a soldagem sem cordão aparente.
Um parceiro experiente como a Evomatec avalia não apenas a máquina, mas todo o fluxo de trabalho — da serra à logística — e garante que o comissionamento e a assistência atendam aos requisitos de qualidade e segurança CE.
FAQ – Perguntas frequentes
Qual é a diferença entre máquinas de solda de quatro cabeçotes e de um cabeçote?
Uma máquina de solda de um cabeçote funde um canto por vez — é lenta, mas flexível e acessível. Uma máquina de solda de quatro cabeçotes une os quatro cantos simultaneamente — é extremamente rápida, altamente precisa e o padrão para a produção industrial em série.
O que é a “soldagem por espelho” (soldagem por placa quente) para esquadrias de janelas?
Uma placa quente revestida de PTFE é aquecida a uma temperatura precisa (≈240–260 °C). As extremidades dos perfis são pressionadas contra ela até serem plastificadas, a placa é retirada rapidamente e as extremidades fundidas são pressionadas entre si sob pressão até resfriarem, formando uma junta homogênea e inseparável.
Por que a tecnologia sem cordão aparente é importante para esquadrias coloridas?
A soldagem tradicional cria um cordão externo cuja limpeza remove a película ou a cor no canto e expõe o núcleo. A soldagem sem cordão aparente (por exemplo, V-Perfect) direciona ou limita a massa fundida para que a borda visível pareça sem emenda, eliminando o retoque manual de cor e proporcionando uma estética de alto padrão.
Solicite uma consultoria gratuita em Clique aqui