Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska

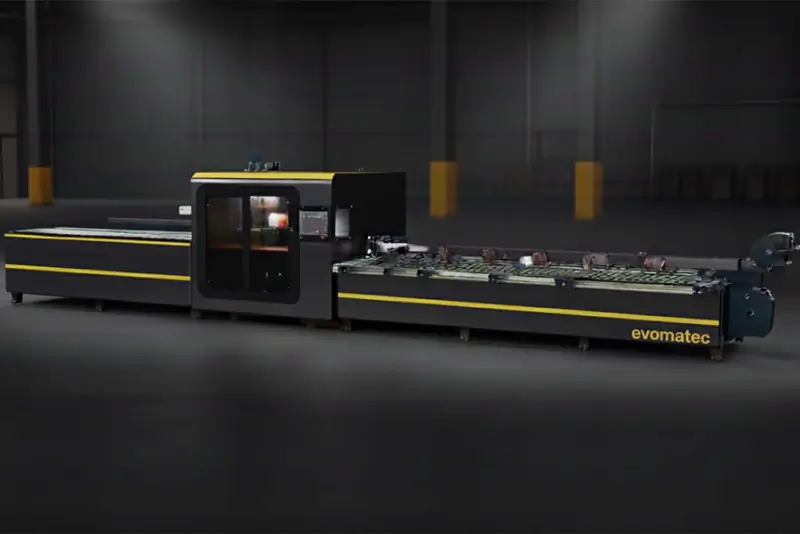
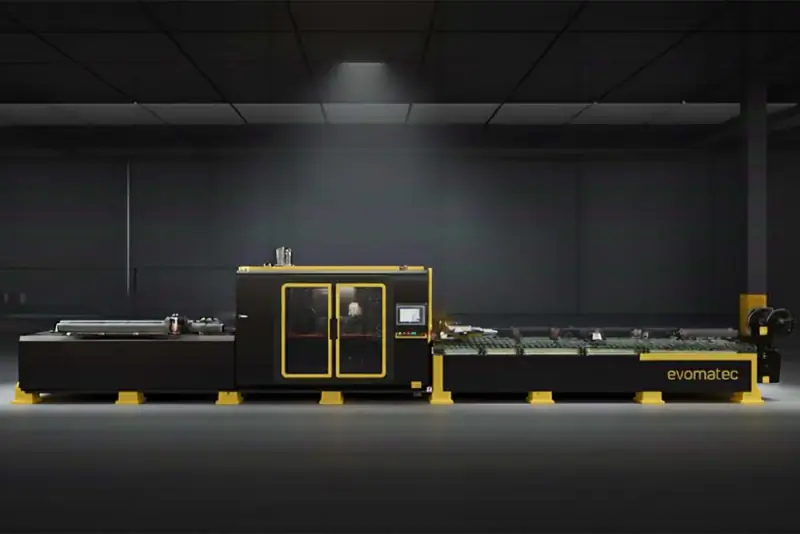
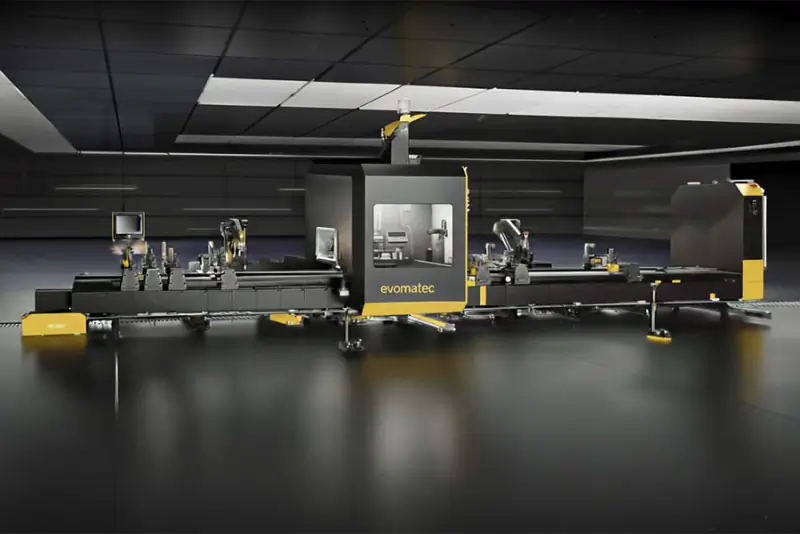
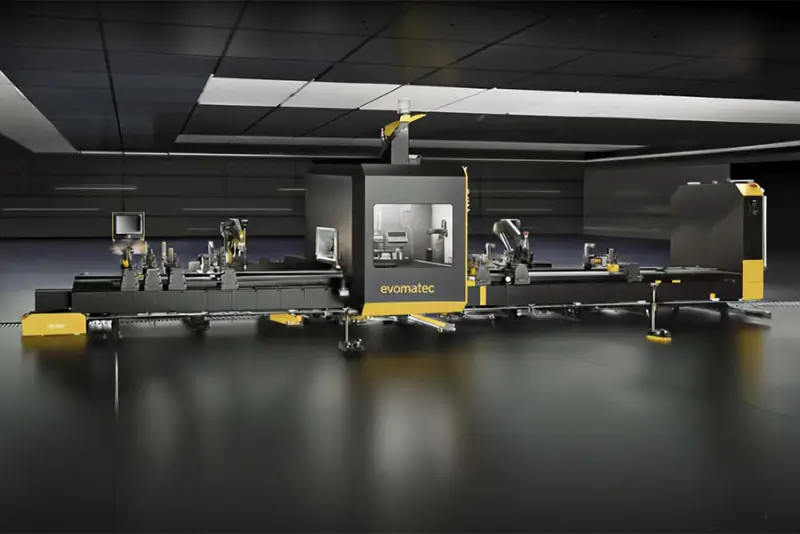
CNC-PROFILBEARBETNINGSCENTER EVO MILWAUKEE MATIC II
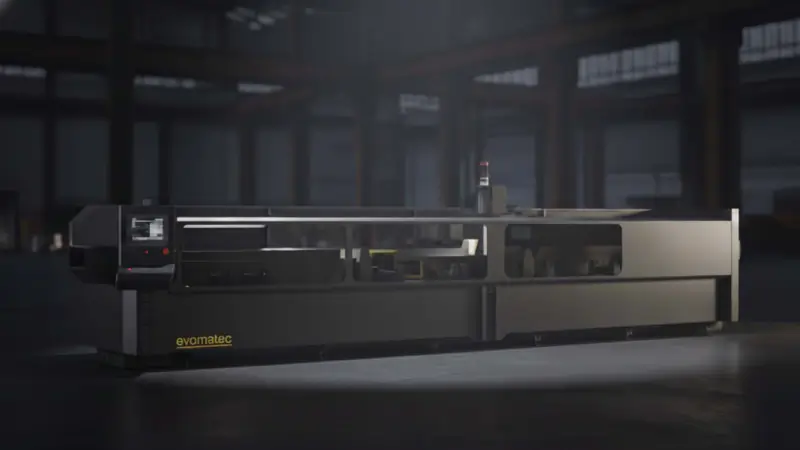
4-axligt CNC-profilbearbetningscenter EVO MILWAUKEE MATIC II
Industriell kvalitet för exakt profilbearbetning i aluminium, PVC och lättmetaller
EVO MILWAUKEE MATIC II är ett kraftfullt 4-axligt CNC-profilbearbetningscenter för modern serieproduktion och flexibel orderbearbetning. Som ett profilbearbetningscenter kombinerar maskinen flera arbetssteg i ett system och ökar produktiviteten inom fönstertillverkning, dörrtillverkning, fasadbyggande och industriell profilproduktion. Konceptet är utformat för att förenkla processer, minska ställtider och säkerställa genomgående hög kvalitet. Användare som söker ett CNC-bearbetningscenter för profiler får ett sammanhängande arbetsflöde för fräsning, borrning, dräneringshål, urtagning, märkning och ändfräsning, både för standardprofiler och krävande specialgeometrier.
Tack vare den robusta konstruktionen, den genomtänkta automatiseringen och den höga axeldynamiken är EVO MILWAUKEE MATIC II ett framtidssäkert bearbetningscenter för profiler och i synnerhet ett bearbetningscenter för aluminiumprofiler för exakta, repeterbara resultat. Samtidigt uppfyller det kraven på ett CNC-bearbetningscenter för aluminiumprofiler när exakta passningar, rena ytor och processäker drift vid kontinuerlig användning krävs. Produktionen blir mer förutsägbar, efterbearbetningen minskar och produktionsvolymen ökar eftersom bearbetningsoperationerna medvetet samlas och genomförs inom ett och samma uppspänningskoncept.
Stort rörelseområde, flexibel vinkelbearbetning och tillförlitlig bearbetning av olika profiltvärsnitt
Med en bearbetningslängd på 8000 mm längs X-axeln är EVO MILWAUKEE MATIC II utformat för långa profiler och effektiva serieproduktionsflöden. Arbetsområdet på 340 mm i Y och 255 mm i Z ger ytterligare utrymme för breda och höga profiltvärsnitt. A-axeln möjliggör vinkelbearbetning från -90 grader till +90 grader, vilket gör att bearbetning på olika profilsidor, i olika vinklar och på komplexa konturer kan slutföras effektivt i en cykel. Detta gör systemet särskilt lämpligt för företag som måste hantera växlande profiltyper, varierande bearbetningsoperationer och olika profilgeometrier på ett ekonomiskt sätt.
I praktiken etablerar sig systemet som ett tillförlitligt stångbearbetningscenter för aluminium för långt stångmaterial och som ett stångbearbetningscenter för aluminiumprofiler för systembaserade profilserier. Dessutom används det ofta som ett stångbearbetningscenter för profiler när även andra lämpliga profilmaterial än aluminium bearbetas. För många tillämpningar kan EVO MILWAUKEE MATIC II betraktas som ett bearbetningscenter för profilstänger eftersom det stöder materialflödet från råstång till monteringsklar komponent i en sammanhängande produktionsprocess. Den som söker hög processtäthet på liten golvyta använder EVO MILWAUKEE MATIC II som ett CNC-stångbearbetningscenter för snabba, strukturerade och repeterbara arbetsflöden.
Spindeleffekt, verktygsbyte och precision som grund för stabila processer
Maskinens kärna är en spindel på 5.6 kW med upp till 20,000 rpm, verktygshållare HSK F50 och vätskekylning. Denna konfiguration ger stabila skärförhållanden för aluminium, PVC och lättmetaller. Det automatiska verktygsbytet via ett integrerat linjärt magasin med 16 verktyg minskar ställtiderna avsevärt och gör maskinen särskilt effektiv vid frekventa byten mellan olika bearbetningsoperationer. Automatisk verktygsmätning ökar processäkerheten eftersom verktygslängder och korrigeringar kontrolleras utan att arbetsflödet avbryts i onödan.
Detta gör systemet till ett kraftfullt CNC-fräscenter för aluminiumprofiler i den dagliga driften och samtidigt till ett CNC-fräscenter för profiler när även andra lämpliga profilmaterial än aluminium bearbetas. I många produktionsmiljöer ersätter EVO MILWAUKEE MATIC II flera fristående maskiner och fungerar som ett CNC-borr- och fräscenter för aluminiumprofiler eftersom hål, fickor, spår och konturer framställs i en enda uppspänning. Beroende på uppgiften kan det även integreras som ett CNC-borrcenter för profiler i produktionslinjer där hålbilder, fästhål eller systemhål måste framställas effektivt och repeterbart. För användare som söker en kombinerad lösning är det ett CNC-borrfräscenter för aluminiumprofiler och även ett CNC-borrfräscenter för profiler, eftersom borrning och fräsning tillförlitligt samlas i en enda process.
Hög axeldynamik för korta improduktiva tider och hög produktionsvolym
För produktiva serieproduktionsflöden är positioneringshastigheterna utformade för snabba förflyttningar. X-axeln rör sig med upp till 90 m/min, Y-axeln med upp till 60 m/min och Z-axeln med upp till 20 m/min. A-axeln når 166 grader per sekund. Denna kombination säkerställer korta improduktiva tider, snabba positionsbyten och stabila bearbetningsfönster utan att kompromissa med måttnoggrannheten. Resultatet är genomgående repeterbara bearbetningsoperationer som sparar tid i serieproduktionen och märkbart förbättrar processkvaliteten.
I den dagliga produktionen används EVO MILWAUKEE MATIC II därför ofta för CNC-profilbearbetning av aluminium eftersom det täcker profilindustrins typiska krav: repeterbara hålbilder, rena frästa kanter, exakt vinkelbearbetning och stabilt materialflöde. Samtidigt stöder det, vid CNC-profilbearbetning av profiler, tillverkningsmiljöer där olika profilvarianter, växlande geometrier och varierande bearbetningsprogram måste genomföras snabbt. Som ett CNC-bearbetningscenter för aluminiumprofiler och även som ett bearbetningscenter för aluminiumprofiler är systemet utformat för precision, repeterbarhet och förmåga till serieproduktion.
Automatisk uppspänningsteknik, brygga med dubbla linjärskenor och rena ytor
En viktig fördel är automatiseringen i uppspänningsområdet. Spännhylseklämmorna positioneras helt automatiskt via X-axeln, vilket minskar operatörens arbetsbelastning vid inställnings- och hanteringsuppgifter. Som standard finns 8 spännhylseklämmor, och upp till 10 är möjliga. Detta gör att EVO MILWAUKEE MATIC II kan konfigureras optimalt beroende på profilgeometri, profilvikt och bearbetningsstrategi. I praktiken förbättrar detta processäkerheten, minskar inställningsfel och gör den dagliga driften betydligt effektivare.
Bryggkonstruktionen med dubbla linjärskenor är utformad för hög styvhet och lång livslängd. Mindre vibrationer innebär bättre ytor, mer exakta konturer och ett renare bearbetningsmönster, särskilt på långa profiler och med dynamiska program. Dessutom skyddar skyddslösningar i bearbetningsområdet arbetsstyckets yta och hjälper till att hålla processzonen ren. För användarna är detta en avgörande fördel när synliga ytor, måttnoggrannhet och jämn kvalitet i den fortsatta bearbetningen prioriteras.
Styrsystem, programvara och tillval för digitalt styrd produktion
Styrsystemet bygger på en industri-PC med en 15-tums pekskärm och en streckkodsläsare för snabb ordertilldelning. Systemet levereras med CAM-programmet Camquix, och CAD-CAM-produktionsprogrammet CadXtract kan läggas till som tillval. För avancerade tillämpningar finns en gängningsfunktion upp till M8 med ett pneumatiskt gänghuvud som tillval. Tillvalen omfattar även automatisk smörjning, ett automatiskt verktygskylsystem och ett pneumatiksystem från FESTO.
Detta gör att EVO MILWAUKEE MATIC II, beroende på fabriksstandarder och tillämpningsprofil, kan användas som ett högautomatiserat bearbetningscenter för aluminiumprofiler. Samtidigt kan systemet integreras som ett profilbearbetningscenter i digitala tillverkningsstrukturer där order, varianter och bearbetningsprogram hanteras tydligt, tilldelas snabbt och bearbetas reproducerbart. För användare som kräver hög flexibilitet är det även en praktisk lösning för CNC-profilbearbetning, eftersom operationerna samlas i en enda cykel och upprepas med processäkerhet.
Tekniska data EVO MILWAUKEE MATIC II
| Område | Specifikation | Värde | Enhet / Anmärkning |
|---|---|---|---|
| Bearbetningslängder | X-axel (längsriktning) | 8000 | mm |
| Bearbetningslängder | Y-axel (tvärriktning) | 340 | mm |
| Bearbetningslängder | Z-axel (vertikal) | 255 | mm |
| Bearbetningslängder | A-axel (svängvinkel) | -90 till +90 | Grader |
| Positioneringshastighet | X-axel | 90 | m/min |
| Positioneringshastighet | Y-axel | 60 | m/min |
| Positioneringshastighet | Z-axel | 20 | m/min |
| Positioneringshastighet | A-axel (rotation) | 166 | Grader/s |
| Pneumatik | Drifttryck | 6 till 8 | bar |
| El | Max. total effekt | 8 | kW |
| El | Anslutning | 400V 3P, N, PE AC | Elnät |
| El | Frekvens | 50 till 60 | Hz |
| Spindel | Spindeleffekt | 5.6 | kW |
| Spindel | Max. varvtal | 20,000 | varv/min |
| Spindel | Verktygshållare | HSK F50 | Standard |
| Spindel | Kylning | Vätskekylning | Standard |
| Verktygsmagasin | Linjärt magasin, automatiskt | 16 | Verktyg, standard |
| Verktygsmagasin | Max. sågbladsdiameter i magasinet | 150 | mm |
| Verktygssystem | Automatisk verktygsmätning | Ja | Standard |
| Gängning | Kapacitet | M8 | Tillval, med pneumatiskt gänghuvud |
| Profilpositionering | Pneumatisk referensinriktning till höger och vänster | Ja | Standard |
| Styrning | Industri-PC med pekskärm | 15 | Tum |
| Styrning | Streckkodsläsare | Ja | Standard |
| Programvara | CAM-programmet Camquix | Ja | Standard |
| Programvara | CAD-CAM-produktionsprogrammet CadXtract | Ja | Tillval |
| Arbetsområde | Spännhylseklämmor, standard | 8 | st. |
| Arbetsområde | Spännhylseklämmor, maximalt antal | 10 | st. |
| Arbetsområde | Tvåstationsdrift | Ja | Standard |
| Arbetsområde | Automatisk positionering av spännhylseklämmor via X-axeln | Ja | Standard |
| Arbetsområde | Automatisk smörjning i bearbetningsområdet | Ja | Tillval |
| Arbetsområde | Höljeskydd i bearbetningsområdet | Ja | Standard |
| Arbetsområde | Automatiskt verktygskylsystem | Ja | Tillval |
| Arbetsområde | Pneumatiksystem från FESTO | Ja | Tillval |
| Arbetsområde | Sidotunnlar | Ja | Standard |
Kontakta vårt team för kostnadsfri rådgivning eller en individuell offert: Klicka här