Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
ЛИВНИЦА ЗА ЛИВЕЊЕ ПО ТОПЉИВИМ МОДЕЛИМА
Ливница за ливење по топљивим моделима: прецизно ливење, процеси, квалитет, трошкови и будућност висококвалитетне технологије ливења
Ливница за ливење по топљивим моделима представља прецизност, квалитет површине и геометријску слободу у производњи одливака као готово ниједан други поступак. Ливење по топљивим моделима, познато и као прецизно ливење или поступак изгубљеног воска, омогућава израду сложених компоненти са финим контурама, малим дебљинама зидова и високом поновљивошћу, често уз знатно смањен обим машинске обраде. Истовремено, ливење по топљивим моделима није једноставан стандардни поступак, већ строго контролисан ланац процеса који обухвата израду модела, формирање керамичке љуске, уклањање воска, сагоревање остатака воска, ливење, завршну обраду и документовану контролу. Свако ко наручује или производи одливке по топљивим моделима свесно бира технологију у којој су контрола процеса, чистоћа и проверљив квалитет од суштинског значаја.
Овај чланак на блогу компаније Evomatec пружа утемељен и истовремено практично усмерен свеобухватан приказ производње ливењем по топљивим моделима. Обухвата технологију и принципе функционисања, типичне примене и индустријске гране, историјски развој, кључне предности и ограничења, логику трошкова, методе контроле квалитета, уобичајене врсте грешака и релевантне будуће перспективе. Технички сродни појмови као што су прецизно ливење, поступак изгубљеног воска, одливци по топљивим моделима, поступак ливења по топљивим моделима, керамичка љуска, воштани модел, уливно стабло, ливачки грозд, љускасти калуп, храпавост површине, тачност димензија, термичка обрада, машинска обрада и испитивање без разарања правилно су и контекстуално уклопљени како би се обезбедила широка семантичка покривеност у складу са савременим захтевима претраге и информисања и оптимално подржала понуда услуга компаније Evomatec.
Разумевање ливнице за ливење по топљивим моделима: дефиниција, разграничење и циљеви
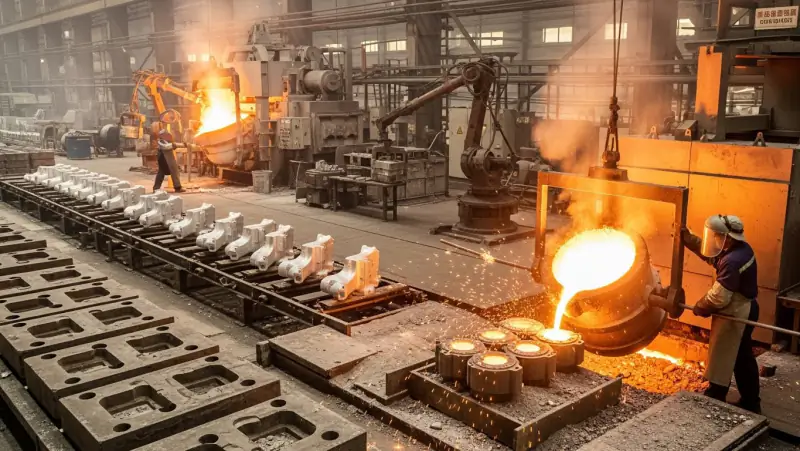
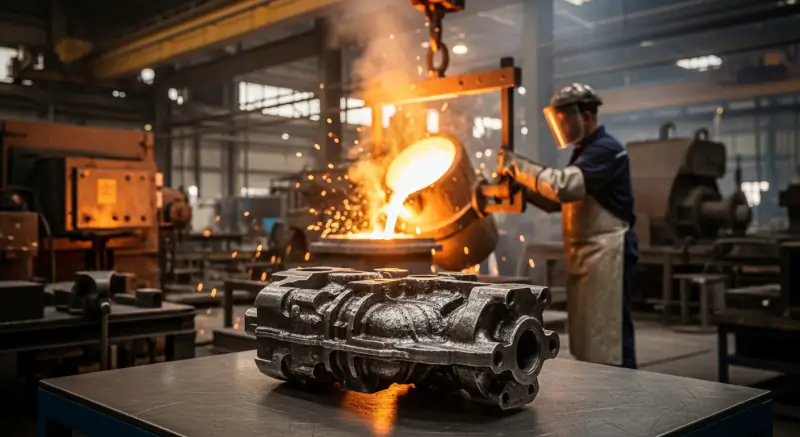
Ливење по топљивим моделима је поступак ливења у којем се модел, обично направљен од воска, у више корака обавија керамичком љуском. Након очвршћавања, восак се истопи и уклони, керамички калуп се пече, а затим пуни растопљеним металом. Након очвршћавања метала, љуска се уклања, одливци се одсецају и завршно обрађују. Резултат су одливци по топљивим моделима са високом верношћу детаља и веома добрим квалитетом површине.
Циљ ливнице за ливење по топљивим моделима није само израда одливка, већ поновљиво испуњавање дефинисаних захтева за геометрију, толеранцију, површину, стање материјала и доказе о контроли. Ливење по топљивим моделима је стога нарочито привлачно када су компоненте сложене, захтевају високу интеграцију функција или када се укупан обим машинске обраде, монтаже и завршне обраде може смањити решењем оптимизованим за ливење.
Ливење по топљивим моделима у поређењу са ливењем у песку, ливењем у трајне калупе и ливењем челика
Ливење по топљивим моделима знатно се разликује од класичних поступака ливења у песку. Ливење у песку је често економичније за велике делове и захтеве са ширим толеранцијама, али не постиже аутоматски финоћу, квалитет површине и верност детаља ливења по топљивим моделима. Ливење у трајне калупе користи металне калупе за вишекратну употребу и веома је економично за одговарајуће легуре и велике количине, али има ограничења код веома сложених унутрашњих геометрија, подреза и финих детаља. Ливење челика је пре категорија материјала него поступак, али у поређењу са ланцем ливења по топљивим моделима често може подразумевати веће дебљине зидова, другачије системе калупа и другачије трошкове и обим контроле.
Ливење по топљивим моделима нарочито је повољно када су приоритет прецизне контуре, фине структуре, мали обим завршне обраде и висока поновљивост, а додата вредност лежи у функцији компоненте, а не искључиво у цени сировине.
Историјски развој: зашто поступак изгубљеног воска и данас поставља стандарде
Основни принцип ливења по топљивим моделима познат је већ дуго: модел се уграђује у калуп, касније уклања, а настала шупљина се залива металом. Индустријско ливење по топљивим моделима наставило је да се развија током деценија, нарочито захваљујући напретку у керамичким материјалима за калупе, контролисаним поступцима топљења, управљању температуром, поступцима у вакууму или заштитном гасу, аутоматизацији и технологији контроле. Савремене ливнице за ливење по топљивим моделима данас комбинују познавање процеса, поновљиве рецептуре за керамичке љуске, дефинисане профиле печења и поуздане ланце контроле како би постизале веома уједначене резултате.
Материјали у ливењу по топљивим моделима: легуре, својства и критеријуми избора
Ливење по топљивим моделима користи се за широк спектар метала и легура. Избор материјала заснива се на механичком оптерећењу, захтевима у погледу корозије, температурном опсегу, профилу хабања, циљној маси, стратегији машинске обраде и захтевима стандарда.
Типичне групе материјала за одливке по топљивим моделима
У зависности од примене, користе се нелегирани, нисколегирани и високолегирани челици, као и материјали отпорни на корозију. Лију се и многе легуре обојених метала када су приоритет маса, отпорност на корозију или топлотна проводљивост. Кључно је да није важна само легура, већ и стање настало током процеса: услови очвршћавања, термичка обрада и завршна обрада одређују коначни профил својстава.
Избор материјала у пракси: није важна само чврстоћа
У пракси су чврстоћа и тврдоћа само део одлуке. За функционалне компоненте, жилавост, заморна чврстоћа, непропусност, квалитет површине, димензиона стабилност и обрадивост често су подједнако важни. Ливење по топљивим моделима нарочито долази до изражаја када прецизна геометрија и добар квалитет површине подржавају функцију компоненте и када се услед тога могу смањити накнадни кораци процеса.
Ланац процеса у ливници за ливење по топљивим моделима: корак по корак до прецизног одливка
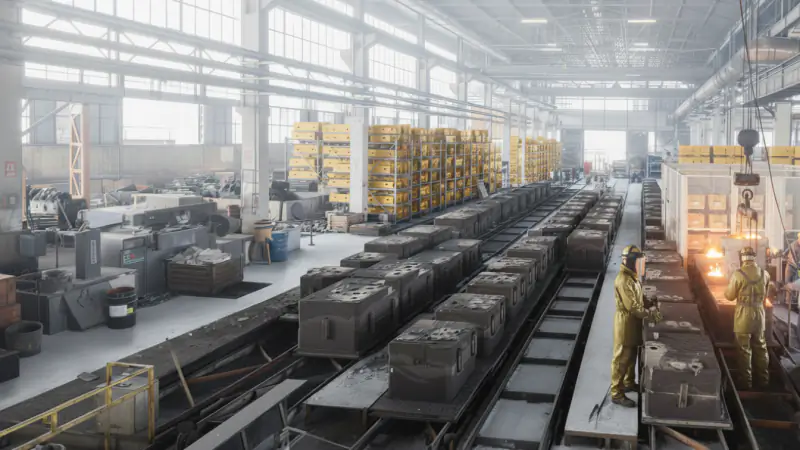
Производња ливењем по топљивим моделима представља низ јасно дефинисаних корака. Сваки корак утиче на подложност грешкама, тачност димензија, квалитет површине, трошкове и рок израде.
Пројектовање компоненти и конструисање прилагођено ливењу
Ливење по топљивим моделима почиње пројектовањем и спецификацијом. Дебљине зидова, радијуси, прелази, концепти напајања и уливања, толеранције, додаци за машинску обраду и захтеви за контролу морају се дефинисати рано. Типична предност ливења по топљивим моделима настаје када се функције интегришу, број делова смањује или када се смањују обимна машинска обрада и монтажа.
Овде искуство у пројектима представља мерљиву предност. У упоредивим индустријским пројектима, Evomatec примењује сазнање да контроле и токови испитивања не смеју бити само формално планирани, већ спроведени са највећом пажњом у погледу квалитета и безбедности у складу са CE захтевима. Овај приступ, обликован многим пројектима за купце, јача стабилност процеса и проверљиву усаглашеност.
Израда воштаних модела
Ливење по топљивим моделима обично користи воштане моделе. Они се израђују убризгавањем воска у алат, често конструисан као калуп за бризгање. Квалитет модела је пресудан: површинске грешке, одступања димензија или укључци ваздуха у воску преносе се на одливак. Зато се контролишу састав воска, параметри убризгавања, регулација температуре алата и услови хлађења.
У зависности од дела, више воштаних модела склапа се у уливно стабло. Ово уливно стабло касније одређује понашање при пуњењу и очвршћавање. Пажљиво пројектовање смањује турбуленцију, своди оксиде на минимум и подржава усмерено очвршћавање.
Формирање керамичке љуске
Формирање керамичке љуске је кључни елемент ливнице за ливење по топљивим моделима. Воштани модел се више пута потапа у керамичку суспензију и посипа зрнима све док се не постигну жељена дебљина и стабилност љуске. Времена сушења, влажност, температура, рецептура и редослед слојева су критични. Циљ је љуска која је стабилна и погодна за ливење, уз очување верности детаља модела, и која се може контролисано уклонити при избијању одливка.
Уклањање воска и сагоревање остатака воска
Након формирања љуске, восак се истопи и уклони. Процес уклањања воска мора бити контролисан тако да љуска не пукне и да не остану никакви остаци. Керамички калуп се затим пече. Овим сагоревањем уклања се преостали восак, стабилизује љуска и успостављају температурни услови за уливање. Профил печења утиче на чврстоћу калупа, стварање гасова и ризик од површинских грешака.
Топљење и уливање: контрола температуре, чистоћа и стратегија пуњења
Током уливања одређује се да ли се керамички калуп мирно пуни и да ли настају површинске грешке, укључци или порозност. Температурни опсези, чишћење растопа, управљање шљаком и, где је применљиво, заштитна атмосфера представљају кључне полуге контроле. Предгревање љуске такође има велику улогу, јер утиче на течљивост, квалитет површине и очвршћавање.
Прецизно пројектован уливни и напојни систем контролише како метал тече и како се скупљање надокнађује напајањем. Нарочито код финих геометрија, мирно, контролисано пуњење калупа неопходно је да би се избегле грешке.
Очвршћавање, хлађење и избијање одливка
Након уливања, метал очвршћава у керамичком калупу. Услови хлађења утичу на микроструктуру, стање заосталих напона и тачност димензија. Након довољног хлађења, керамика се уклања, често механичким или термичким методама. Делови се затим одвајају од уливног стабла, а места улива се завршно обрађују.
Завршна обрада, термичка обрада и машинска обрада
Одливци по топљивим моделима често су блиски коначном облику, али су, у зависности од примене, потребне термичка и машинска обрада. Термичка обрада користи се за подешавање чврстоће, жилавости, расподеле тврдоће и стања заосталих напона. Машинском обрадом добијају се прецизне функционалне површине, заптивне површине, налегања и навоји. Велика предност ливења по топљивим моделима често је у томе што је обим машинске обраде знатно смањен у поређењу са алтернативним производним поступцима, јер су контуре већ настале поступком ливења.
Обезбеђење квалитета у ливници за ливење по топљивим моделима: методе контроле, документација и поузданост процеса
Ливење по топљивим моделима често се користи у применама критичним за функцију и безбедност. Сходно томе, обезбеђење квалитета је саставни део ланца процеса.
Контрола димензија и оцена површине
Тачност димензија је кључна тема у ливењу по топљивим моделима. У зависности од компоненте, дефинисане стратегије мерења користе се за проверу критичних димензија, система референтних база и одступања облика. Оцена површине такође је од суштинског значаја јер се ливење по топљивим моделима често бира због квалитета површине. Стање површине утиче на непропусност, наношење превлака, трење и функцију компоненте.
Провера материјала, микроструктура и механичка својства
У зависности од спецификације, потребни су хемијска анализа, механичка испитивања и микроструктурна испитивања. Циљ је поуздан доказ да материјал и стање настало током процеса испуњавају захтеве. Нарочито код високо оптерећених делова, комбинација механичких својстава и документоване контроле процеса представља кључни критеријум одлучивања.
Испитивање без разарања и испитивање непропусности
У зависности од профила ризика и примене, одливци по топљивим моделима контролишу се без разарања, на пример ради откривања унутрашњих дисконтинуитета или површинских пукотина. За компоненте кроз које протичу медији, испитивања непропусности и притиском нарочито су релевантна. Добар план контроле усмерен је на функцију: фокусира се на критичне зоне, пружа јасне доказе и остаје економски изводљив.
Вишегодишње искуство у различитим пројектима за купце често показује да није важна само метода испитивања, већ и организација контроле. У упоредивим пројектним контекстима, Evomatec обезбеђује да се контроле спроводе са највећом пажњом и да се квалитет и безбедност у складу са CE захтевима доследно узимају у обзир. То обезбеђује токове рада спремне за проверу и поуздане резултате.
Типичне врсте грешака у ливењу по топљивим моделима: узроци, последице и превенција
Ливење по топљивим моделима није без грешака. Међутим, многи ризици могу се знатно смањити поузданом контролом процеса и конструкцијом прилагођеном ливењу.
Порозност и грешке услед скупљања
Грешке повезане са скупљањем настају када су напајање и контрола очвршћавања недовољни или када су топлотни чворови неповољно смештени у геометрији. Превенција се постиже конструкцијом прилагођеном ливењу, правилним пројектовањем уливног и напојног система и контролисаним хлађењем.
Укључци и оксидни филмови
Укључке узрокују шљака, оксиди или производи реакција. Мирно пуњење калупа, поступци који обезбеђују чист растоп, добро управљање ливачким лонцима и стабилни опсези процесних параметара смањују овај ризик.
Површинске грешке и реакционе зоне
Површинске грешке могу настати услед керамичке љуске, профила печења, контроле температуре или хемијских реакција. Рецептуре љуске, сушење, сагоревање остатака воска и контролисани параметри уливања овде су кључне полуге контроле.
Пукотине и деформације
Пукотине и деформације често су узроковане заосталим напонима, неповољним геометријским прелазима, неравномерним хлађењем или неодговарајућом термичком обрадом. Превенција се постиже оптимизацијом конструкције, контролисаним опсезима процесних параметара и прилагођеном термичком обрадом.
Примене и индустријске гране: где прецизно ливење нарочито долази до изражаја
Ливење по топљивим моделима користи се када су сложеност, интеграција функција, квалитет површине и прецизност економски пресудни.
Машиноградња и пројектовање постројења
Одливци по топљивим моделима омогућавају компоненте са интегрисаним функцијама, сложене контуре кућишта, полуге, носаче, чворне елементе и компоненте са сложеним унутрашњим контурама. Корист је често смањен обим монтаже и машинске обраде уз истовремено висок квалитет компоненти.
Пумпе, вентили и арматура
Код кућишта, тела вентила и компоненти кроз које протичу медији, комбинација тачности димензија, квалитета површине и концепта контроле нарочито је релевантна. Прецизно ливење може подржати геометрију заптивних површина и смањити машинску обраду, под условом да су спецификација и контрола процеса правилно усклађене.
Енергетика, процесна индустрија и функционални делови са температурним захтевима или захтевима у погледу медија
Ливење по топљивим моделима постаје привлачно тамо где се спајају захтеви за материјал, верност детаља и провера. Нарочито у применама са сложеним проточним каналима или структурама са интегрисаним функцијама, ливење по топљивим моделима показује своје предности.
Серијске компоненте са високом поновљивошћу
При одговарајућим количинама, ливење по топљивим моделима може бити веома економично када се трошкови алата амортизују током производне серије и када смањена завршна обрада убрзава укупан процес.
Предности и недостаци: реална оцена ливења по топљивим моделима
Ливење по топљивим моделима нуди веома високу верност детаља, добар квалитет површине, добру поновљивост и често значајно смањење машинске обраде и монтаже. Сложене геометрије често се могу реализовати у једном комаду, чиме се смањују број делова и извори грешака.
Истовремено, ливење по топљивим моделима захтева велики обим процесних операција. Трошкови алата за воштане моделе, формирање љуске, времена сушења, процеси печења и обим контроле утичу на цену и рок израде. За веома велике делове или захтеве са ширим толеранцијама, други поступак ливења може бити економичнији. Ливење по топљивим моделима је стога нарочито оптимално када додата вредност лежи у функцији компоненте, прецизности и поједностављењу процеса.
Трошкови у ливници за ливење по топљивим моделима: шта одређује цену
Структуру трошкова ливења по топљивим моделима чини више фактора. Трошкови алата и модела су релевантни, нарочито код сложених алата за восак. Формирање љуске захтева велики утрошак материјала и рада. Времена сушења и печења утичу на производни капацитет и рок израде. Трошкови топљења и уливања зависе од легуре, контроле процеса, искоришћења и захтева за квалитет. Завршна обрада, термичка обрада и машинска обрада варирају у зависности од удела функционалних површина. Обим контроле и документације може чинити значајан удео, нарочито код испитивања без разарања и одобрења.
Економичност често произлази из сагледавања целокупног система: ливење по топљивим моделима често смањује обим машинске обраде, монтаже и логистике. Ако то доводи до мањег броја процесних корака, мањег броја делова и мање ризика, ливење по топљивим моделима често је супериорно дуж целог ланца вредности.
Искуство из многих индустријских пројеката такође показује да стабилност процеса контроле штити трошкове и рокове. У упоредивим пројектима, Evomatec доприноси искуством да контроле треба организовати са највећом пажњом и уз доследно уважавање безбедности у складу са CE захтевима, како би се смањили дорада, кашњења и ризици при одобравању.
Будуће перспективе: дигитализација, аутоматизација и одрживост у ливењу по топљивим моделима
Будућност ливења по топљивим моделима обликују три главне области. Прво, дигитализација и симулација ради брже оптимизације пројектовања уливног система и очвршћавања и раног спречавања грешака. Друго, аутоматизација руковања моделима, формирања љуске, избијања одливака и контроле ради повећања поновљивости. Треће, одрживост, нарочито кроз ефикасније процесе топљења, боље циклусе материјала, ниже стопе шкарта и оптимизовану контролу процеса.
Паралелно расту захтеви за следљивошћу, документованим квалитетом и безбедним окружењима за контролу. Нарочито код технологије контроле, руковања и процеса који захтевају обимну документацију, безбедност у складу са CE захтевима постаје све важнији фактор разликовања. У овом контексту, има смисла осмислити токове контроле тако да се могу поуздано спроводити у свакодневном раду, да буду јасно следљиви и да се извршавају уз висок ниво пажње, што је утврђено као принцип квалитета у многим индустријским пројектима у окружењу компаније Evomatec.
Често постављана питања о ливницама за ливење по топљивим моделима
Која је највећа предност ливнице за ливење по топљивим моделима у поређењу са класичним поступцима ливења
Највећа предност је комбинација верности детаља, доброг квалитета површине и високе поновљивости код сложених геометрија. То често знатно смањује обим машинске обраде и монтаже
Које компоненте су нарочито погодне за ливење по топљивим моделима
Ливење по топљивим моделима нарочито је погодно за сложене компоненте са интегрисаним функцијама, финим контурама, мањим дебљинама зидова и високим захтевима за квалитет површине и тачност димензија, на пример у технологији вентила, машиноградњи и код компоненти критичних за функцију
Који фактори одређују рок израде код ливења по топљивим моделима
На рокове израде снажно утичу израда алата и модела, формирање љуске са временима сушења, процеси печења, термичка обрада и обим контроле и документације. Рано припремљена, усклађена спецификација убрзава ланац процеса
Које контроле су уобичајене за одливке по топљивим моделима
У зависности од примене, уобичајени су контрола димензија и површине, провера материјала, механичка испитивања и испитивања без разарања, као и, за делове кроз које протичу медији, испитивања непропусности или притиском. Кључан је план контроле усмерен на функцију
Затражите бесплатну консултацију: info@evomatec.de