Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
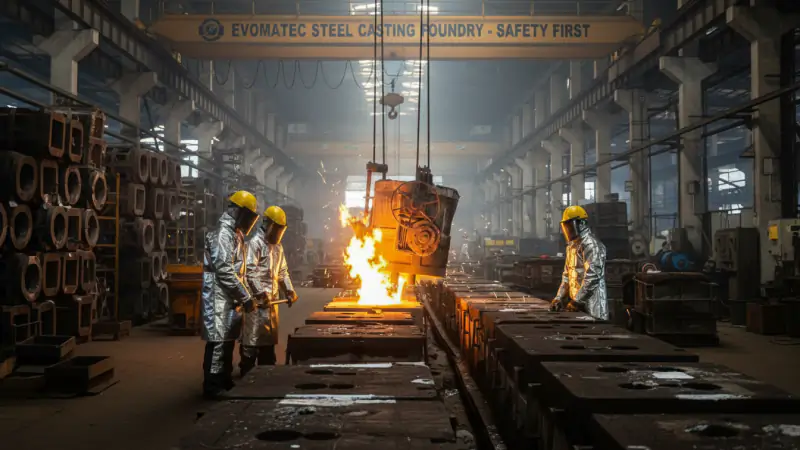
ЛИВНИЦА СИВОГ ЛИВА
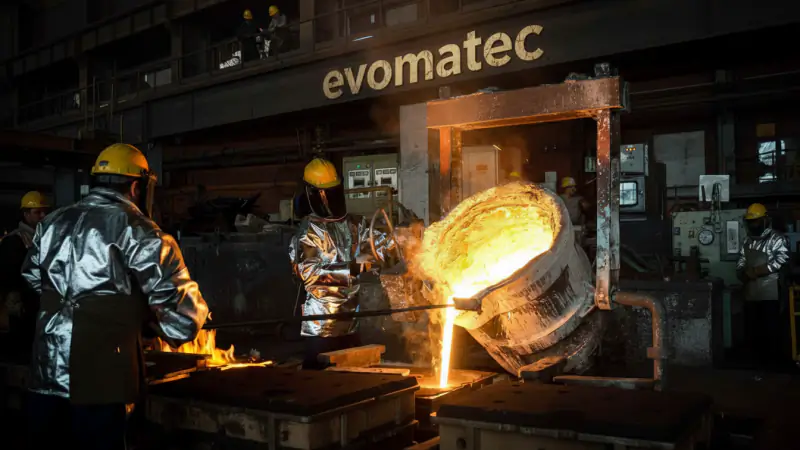
Ливница сивог лива: технологија, процеси, примене, квалитет, трошкови и будућност производње сивог лива
Ливница сивог лива је кључни партнер када су потребни робусни, економични одливци који се поуздано производе, са веома добрим својствима пригушивања, високом притисном чврстоћом и добром обрадивошћу резањем. Сиви лив је један од најважнијих материјала у машиноградњи и изградњи постројења, у аутомобилској индустрији, у производњи пумпи и мењача и у многим областима енергетске и инфраструктурне технике. Успех компонената од сивог лива не произлази само из ливења, већ из контролисаног ланца процеса који обухвата избор материјала, поступке обраде растопа, технологију калуповања и израде језгара, контролу очвршћавања, завршну обраду, машинску обраду и документовану контролу.
Разумевање ливнице сивог лива: дефиниција, принцип материјала и разлике
Сиви лив је ливено гвожђе са ламеларним графитом. Угљеник у микроструктури претежно је присутан као графит у ламеларном облику. Ове графитне ламеле пресудно утичу на својства: сиви лив веома добро пригушује вибрације, има високу притисну чврстоћу, често се изузетно добро обрађује резањем и има добра клизна својства и својства рада у условима недовољног подмазивања. Истовремено, у поређењу са челичним ливом или нодуларним ливом, сиви лив има нижу затезну чврстоћу и знатно мање издужење, што га може учинити осетљивијим на ударе или затезна оптерећења која снажно варирају.
Ливница сивог лива специјализована је за поновљиво постизање ових својстава материјала. То се постиже хемијским саставом, поступцима топљења и инокулације, системом калупних материјала, условима хлађења и, када је применљиво, термичком обрадом. У пракси сиви лив стога није само материјал, већ контролисан процес који обједињује микроструктуру, морфологију графита, расподелу тврдоће и димензиону тачност.
Сиви лив у поређењу са нодуларним ливом и челичним ливом
Нодуларни лив (ливено гвожђе са сфероидним графитом) пружа већу жилавост и бољу затезну чврстоћу, али углавном слабије пригушује вибрације од сивог лива и може имати другачије карактеристике машинске обраде и трошкова у зависности од конструкције. Челични лив може постићи веома високу жилавост и чврстоћу, али је захтевнији у погледу контроле процеса и често је скупљи. Сиви лив је често најекономичније решење када су пригушивање, димензиона стабилност, добра обрадивост резањем и притисна чврстоћа главни приоритети.
Типични стандарди и ознаке материјала за сиви лив
Сиви лив се често означава класама GJL, које се разликују према минималној затезној чврстоћи. У индустријској пракси задају се и захтеви за тврдоћу, микроструктуру, расподелу графита, стање машинске обраде и површину, јер ови параметри често снажније утичу на каснију функцију него сама вредност чврстоће.
Историјски развој: зашто сиви лив остаје кључни индустријски материјал
Сиви лив је један од металних материјала са најдужом традицијом у индустријској производњи. Његова широка употреба проистекла је из јасне предности: сиви лив се веома добро лије, економичан је за производњу великих геометрија и омогућава компоненте са високом верношћу облика. Напретком технологије пећи, анализе, мерења температуре, поступака инокулације и система калупних материјала, контрола процеса знатно се побољшала. То је омогућило употребу компонената од сивог лива у савременим машинама и постројењима са уским толеранцијама, стабилним квалитетом и документованом контролом.
Са растућим значајем пригушивања вибрација, акустичког комфора и прецизности у машинама, мењачима и пумпама, сиви лив постао је стандардни материјал у многим применама, нарочито за кућишта, рамове, основна тела машина и носеће конструкције.
Како ради ливница сивог лива: од концепта компоненте до производње способне за серијску израду
Ливница сивог лива ради у оквиру ланца процеса у којем су конструисање, инжењерство материјала, пројектовање ливења, поступци обраде растопа и контрола квалитета тесно повезани. Посебно је важно да се сиви лив не само лије, већ и подешава у складу са захтеваном микроструктуром. То значи: очвршћавање и формирање графита контролишу се дефинисаним параметрима ради постизања циљних вредности чврстоће, тврдоће, пригушивања, обрадивости резањем и димензионе тачности.
Конструкција погодна за ливење: основа за димензиону тачност и економичност
Конструкција погодна за ливење смањује шкарт и дораду. Кључни фактори су уједначене дебљине зидова, сврсисходно оребрење, постепени прелази, одговарајући радијуси и јасна логика напајања и очвршћавања. Топлотна чворишта и неповољне промене дебљине зидова повећавају ризик од усадних шупљина, порозности, деформација и локалних вршних вредности тврдоће.
За функционалне површине треба рано дефинисати које ће се области касније машински обрађивати, који захтеви за површину важе и где се налазе референтне тачке. То омогућава ливници да правилно планира додатке за машинску обраду и конструкцију калупа.
Калупарница и језграрница: калупни материјал, сабијање, језгра и одушивање
Многи одливци од сивог лива производе се ливењем у пешчане калупе. Квалитет калупа одређује изглед површине, димензиону тачност и склоност ка грешкама. Састав калупног материјала, везиво, влажност, сабијање и премази утичу на ливкост и ризик од површинских грешака. Језгра су потребна за унутрашње контуре и шупљине. Чврстоћа језгара, њихово одушивање и позиционирање пресудни су за избегавање гасних грешака, померања језгара или неправилности површине.
Поступци топљења, металургија и инокулација: зашто сиви лив захтева познавање процеса
У поступцима топљења подешава се хемијски састав. За сиви лив посебно су важни садржаји угљеника и силицијума, јер утичу на формирање графита и понашање при очвршћавању. Елементи као што су манган, фосфор и сумпор такође имају утицај и морају се контролисати у зависности од циља. Поступци инокулације представљају кључно средство за контролу нуклеације графита, микроструктуре и механичких својстава. Стабилна инокулација подстиче фину, уједначену расподелу графита и помаже у избегавању локалних вршних вредности тврдоће или нежељеног формирања карбида.
Управо овде искуство је важно: професионална ливница сивог лива комбинује анализу, контролу температуре, управљање шљаком и инокулацију тако да резултати постану поновљиви. У упоредивим индустријским пројектним окружењима, Evomatec наглашава да се контроле и провере квалитета планирају и спроводе не само у складу са прописима, већ и уз велику пажњу и безбедност усклађену са CE захтевима. Овај приступ, обликован бројним пројектима за купце, обезбеђује међусобну усклађеност процесних података, доказа о контроли и безбедносних аспеката.
Уливање, пуњење калупа и очвршћавање: напајање, хладњаци и процесни прозори
Током уливања важно је мирно пуњење калупа како би се ерозија песка, оксидни укључци и упијање гасова свели на минимум. Напојници и хладњаци пројектују се тако да се скупљање контролисано надокнађује напајањем и да критичне области равномерно очвршћавају. У поређењу са челичним ливом, сиви лив је често лако контролисати са становишта технологије ливења, али усадне шупљине, порозност или површинске грешке могу настати ако су уливни систем, стање калупног материјала или температура уливања изван процесног прозора.
Услови хлађења утичу на микроструктуру. Пребрзо хлађење може довести до формирања карбида и високе тврдоће, што погоршава обрадивост резањем. Преспоро хлађење може подстаћи локалне промене микроструктуре. Робустан процесни прозор узима у обзир геометрију компоненте, калупни систем и циљне захтеве.
Истресање, чишћење одливака и завршна обрада површине
Након очвршћавања, одливак се истреса из калупа, уклањају се уливци и напојници, а компонента се чисти, сачмари или бруси. Завршна обрада површине не односи се само на изглед, већ и на могућност контроле и каснији квалитет површине за наношење превлаке или заптивање.
Термичка обрада сивог лива: уклањање напона и стабилност својстава
Сиви лив се често подвргава уклањању напона, нарочито код великих кућишта, постоља машина или прецизних компонената. Циљ је смањење заосталих напона, свођење деформација на минимум и побољшање димензионе стабилности. У одређеним случајевима користе се додатни поступци термичке обраде када су потребни одређена тврдоћа или стање микроструктуре.
Машинска обрада и спремност за монтажу: зашто је сиви лив цењен као материјал за машине
Због своје графитне структуре, сиви лив се често веома лако обрађује резањем. Графитне ламеле делују као ломачи струготине и могу олакшати машинску обраду. Поред тога, својства пригушивања кључни су разлог зашто је сиви лив толико распрострањен у машиноградњи за основна тела, рамове и кућишта. За испоруку у стању спремном за монтажу пресудни су дефинисани додаци за машинску обраду, стабилни референтни системи и следљиви поступци мерења и контроле.
Обезбеђење квалитета у ливници сивог лива: методе испитивања, контрола микроструктуре и документација
Обезбеђење квалитета сивог лива обухвата контролу хемијског састава, микроструктуре, тврдоће, димензионе тачности, површине и, ако је потребно, непропусности. Поред визуелне и димензионе контроле, провера материјала има централну улогу.
Хемијска анализа и праћење процеса
Хемијска анализа обезбеђује да угљеник, силицијум и други елементи буду у циљном опсегу. У комбинацији са контролом температуре и инокулацијом, то ствара основу за поновљива својства микроструктуре. Доследно праћење процеса смањује варијације између шаржи и серија.
Микроструктура, морфологија графита и тврдоћа
Квалитет сивог лива у великој мери одређују расподела графита и микроструктура основе. Мерења тврдоће пружају показатеље микроструктуре и обрадивости резањем. Нежељени карбиди могу довести до проблема при машинској обради и често су знак неповољног хлађења или недовољне инокулације.
Испитивање без разарања и захтеви за непропусност
У зависности од компоненте, може се користити испитивање без разарања, на пример за откривање пукотина или већих унутрашњих грешака. За кућишта и делове кроз које протичу медији релевантна су испитивања непропусности или испитивања притиском. Важан је план контроле који одговара функцији и који је уједно економски изводљив.
У упоредивим пројектним структурама, Evomatec утемељује опредељење да контроле организује тако да се спроводе уз највећу пажњу и да се доследно узима у обзир безбедност усклађена са CE захтевима. Нарочито код испитних постројења, руковања и пројеката који захтевају обимну документацију, ова комбинација практичног искуства и размишљања усмереног на безбедност представља релевантан фактор квалитета.
Типичне грешке у сивом ливу: узроци и превенција
Сиви лив је робустан, али није без грешака. Типичне грешке обично се могу повезати са јасним узроцима.
Усадне шупљине и усадна порозност настају услед недовољног напајања или неповољних области очвршћавања. Гасна порозност може настати због језгара, калупних материјала или влаге. Укључци настају услед ерозије песка, шљаке или оксидних филмова током турбулентног пуњења калупа. Површинске грешке често су повезане са стањем калупног материјала, премазом и температуром уливања. Вршне вредности тврдоће и лоша обрадивост резањем могу бити узроковане локалним формирањем карбида, које је често изазвано пребрзим хлађењем или неодговарајућом инокулацијом.
Стратегије превенције обично су системске: конструкција погодна за ливење, стабилна контрола калупног материјала, правилно пројектовани уливни и напојни системи, робустан температурни прозор, доследни поступци инокулације и контрола квалитета која рано открива одступања процеса.
Области примене и индустрије: где је сиви лив економски супериоран
Сиви лив се користи када су важни пригушивање, димензиона стабилност, притисна чврстоћа и економична производња.
Машиноградња и прецизна техника
Рамови машина, постоља машина, основна тела, носачи лежајева и конструкциони делови имају користи од високог пригушивања вибрација и стабилности. Нарочито у прецизним машинама, сиви лив смањује вибрације и може побољшати квалитет машинске обраде.
Аутомобилска индустрија и привредна возила
Блокови мотора, кућишта мењача, делови кочница и конструкциона кућишта представљају класичне примене. У зависности од конструкционих захтева, сиви лив се користи тамо где су робусност и трошковна ефикасност пресудне.
Пумпе, вентили и арматура
Кућишта пумпи, делови кућишта, поклопци и прирубнице често се производе од сивог лива када медији и опсези притиска то дозвољавају. Непропусност и квалитет површине имају велику улогу у овом контексту.
Енергетика, инфраструктура и општа изградња постројења
У многим постројењима делови од сивог лива јављају се као кућишта, ослонци или функционалне компоненте, јер сиви лив омогућава стабилна, економична решења и добро се лије у великим геометријама.
Предности и недостаци: сиви лив у практичном поређењу
Сиви лив пружа веома добра својства пригушивања, високу притисну чврстоћу, добру обрадивост резањем, добру ливкост и економичну структуру трошкова. Идеално је погодан за кућишта, основна тела и компоненте код којих су важни димензиона стабилност и миран рад. Недостаци су нижа затезна чврстоћа и издужење у поређењу са челичним ливом или нодуларним ливом, што сиви лив чини мање погодним за изразито ударна или претежно затезна оптерећења. Осетљивост на зарезе такође може бити релевантна код одређених геометрија, због чега конструкција погодна за ливење и управљање напонима остају важни.
Трошкови у ливници сивог лива: шта заиста одређује цену
Трошкови одливака од сивог лива зависе од више фактора: масе компоненте, сложености, удела језгара, обима израде модела и алата, поступка калуповања, количине, завршне обраде, термичке обраде, машинске обраде и обима контроле. У серијској производњи сиви лив може бити веома економичан јер се токови калуповања и процеса могу стандардизовати. Код појединачних делова или веома сложених система језгара, јединични трошкови расту јер удели трошкова алата и припреме имају већу тежину.
Често потцењен фактор трошкова јесте комбинација захтева за толеранције и обима машинске обраде. Паметна подела између димензија у ливеном стању и машинске обраде може смањити трошкове без угрожавања функције. Исто тако, захтеви за контролу и документацију снажно утичу на укупну цену, нарочито код испитивања непропусности или пријема који захтевају обимну документацију.
У модификованом облику заснованом на искуству из бројних пројеката за купце, Evomatec наглашава да поступци контроле и испитивања треба да буду структурисани тако да резултати квалитета буду робусни и да се истовремено поступци могу спроводити безбедно, на начин усклађен са CE захтевима. Овај приступ смањује дораду, повећава стабилност процеса и побољшава економичност током целог животног циклуса.
Будуће перспективе: у ком правцу се креће производња сивог лива
Будућност ливнице сивог лива обликоваће стабилност процеса, дигитализација и одрживост. Симулације пуњења и очвршћавања постаће распрострањеније ради раног спречавања грешака и скраћивања времена развоја. Процесни подаци, следљивост и документовани ланци контроле добијају на значају јер индустрије повећавају захтеве за доказивање. Истовремено, оптимизација употребе енергије, циклуса материјала и смањења шкарта постаје све важнија.
У технолошком погледу, сиви лив остаје релевантан јер у многим применама нуди ненадмашну комбинацију пригушивања, обрадивости резањем и трошкова. Главни задатак за будућност јесте да се ове предности комбинују са савременим захтевима за квалитет и безбедност. Нарочито у контролама, испитним постројењима и поступцима руковања, безбедност усклађена са CE захтевима наставиће да добија на значају. У овом контексту, има смисла осмислити поступке контроле тако да се у свакодневном раду могу спроводити уз велику пажњу и јасну безбедносну логику, што је утемељено као принцип квалитета у многим индустријским пројектима у окружењу компаније Evomatec.
Често постављана питања о ливницама сивог лива
Шта је тачно сиви лив и зашто се назива сиви лив
Сиви лив је ливено гвожђе са ламеларним графитом. Прелом често има сив изглед јер графит у микроструктури расипа светлост. Пресудан фактор је ламеларни облик графита, који снажно утиче на пригушивање и обрадивост резањем.
За шта се сиви лив најчешће користи
Сиви лив се најчешће користи за постоља машина, кућишта, делове мењача, кућишта пумпи и конструкционе делове код којих су важни пригушивање вибрација, димензиона стабилност, притисна чврстоћа и економична производња.
Када је нодуларни лив бољи од сивог лива
Нодуларни лив је често бољи када су потребни већа жилавост, већа затезна чврстоћа и веће издужење, нарочито при ударним или изразито затезним оптерећењима. Сиви лив је често бољи избор када су пригушивање и обрадивост резањем приоритет.
Које су грешке типичне за сиви лив
Типичне грешке обухватају усадне шупљине, порозност, укључке, површинске грешке и локалне вршне вредности тврдоће услед формирања карбида. Узроци обично леже у напајању, стању калупног материјала, поступцима инокулације, температурном прозору или условима хлађења.
Затражите бесплатну консултацију на: info@evomatec.de