Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
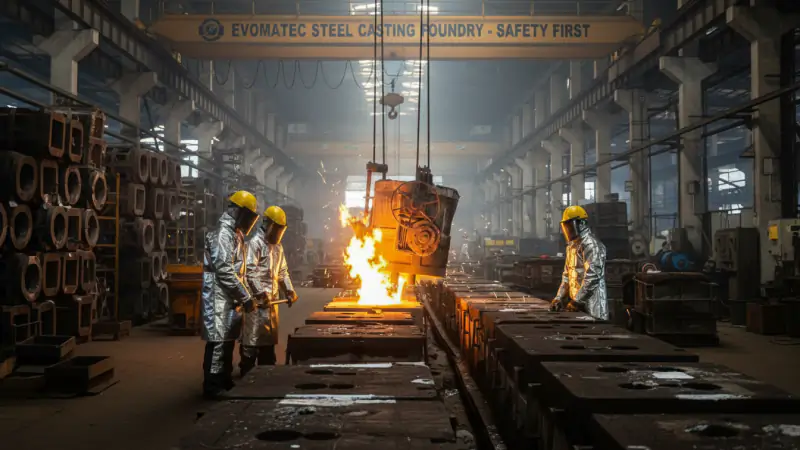
ЛИВНИЦА ЧЕЛИЧНИХ ОДЛИВАКА
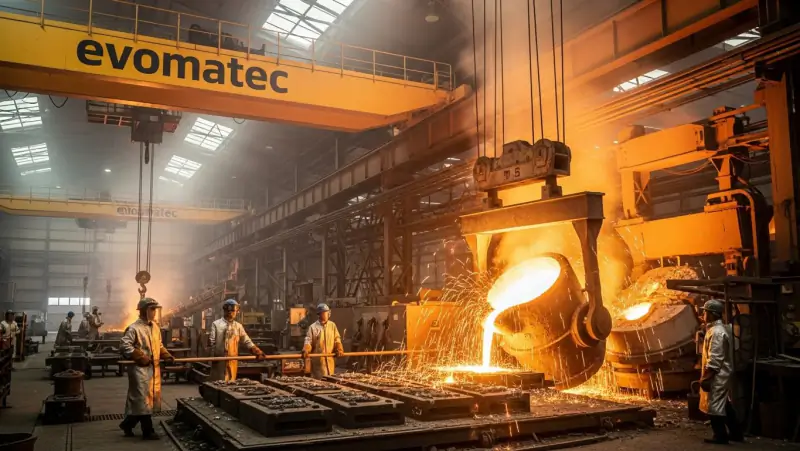
Ливница челичних одливака: технологија, процеси, квалитет, трошкови и будућност индустријске производње челичних одливака
Ливница челичних одливака је прва адреса којој се треба обратити када компоненте морају дугорочно поуздано да функционишу под високим механичким оптерећењима, великим температурним колебањима или у захтевним медијумима. Ливење челика спаја слободу обликовања коју пружа ливење са својствима савремених челика и омогућава сложене геометрије које би, као заварене конструкције или израђене машинском обрадом из пуног материјала, често захтевале знатно више рада, биле теже или носиле већи ризик. Истовремено, ливење челика није једноставан стандардни процес, већ тесно усклађено садејство пројектовања, металургије, технологије израде калупа, управљања очвршћавањем, термичке обраде и документоване контроле. Свако ко жели успешно да развија, набавља или производи челичне одливке мора јасно да разуме како свака фаза процеса утиче на квалитет компоненте.
Разумевање ливнице челичних одливака: дефиниција, разликовање и индустријски циљеви
Ливница челичних одливака производи ливене делове од челика уливањем течног челика у калуп и његовим контролисаним очвршћавањем. Резултат је челични одливак који, у зависности од материјала и управљања процесом, може да постигне високу чврстоћу, добру жилавост, отпорност на температуру, хабање или корозију. Израз ливени челик често се користи као синоним и односи се на челик који је изливен, за разлику од ваљаног или кованог челика.
Јасно разликовање је важно: ливење челика није замена за сваки поступак производње, већ засебно решење са специфичним предностима. Ливење челика показује своје предности када се споје сложене контуре, интеграција функција, висока оптерећења и економична производња. Кључна разлика у односу на многе алтернативе јесте то што геометрију компоненте првенствено формира калуп, а не обимна машинска обрада или спајање великог броја појединачних делова.
Поређење ливења челика: ливење челика, ковање, заварене конструкције и машинска обрада из пуног материјала
У пројектима се ливење челика често разматра у односу на коване делове, заварене конструкције или машинску обраду из пуног материјала. Ковање обезбеђује изузетно добра својства материјала, али је често мање флексибилно за сложене унутрашње контуре, шупљине, канале или веома велике геометрије са интегрисаним функцијама. Заварене конструкције широко се користе за велике структуре, али могу имати недостатке због дужине завара, деформација, обима рада потребног за контролу завара, као и ефеката зареза и заосталих напона. Машинска обрада из пуног материјала нуди високу прецизност, али при великом обиму уклањања материјала захтева много времена и високе трошкове, а за веома сложене облике може бити неекономична.
Када је правилно пројектован, челични одливак може бити конструктивно елегантно решење: функције се интегришу, путање преноса оптерећења намерно се усмеравају, а број делова може да се смањи. Кључ је у пројектовању прилагођеном ливењу и у ливници челичних одливака која управљање процесом и контролу спроводи на поновљив начин.
Историјски развој: од раних ливених челика до савремене производње челичних одливака
Развој ливења челика тесно је повезан са напретком технологије пећи, металургије, калупарских материјала и технологије контроле. Док су ране примене ливења челика често одликовале већа променљивост и ограничене могућности контроле, побољшано мерење температуре, контролисано легирање, чистије растопине, стабилнији системи калупа и стандардизоване методе контроле довели су до значајног скока у квалитету. Паралелно с тим, симулација пуњења и очвршћавања, дигитални процесни подаци и структурисани системи управљања квалитетом додатно су повећали поновљивост у индустријској производњи.
Данас се челични одливци користе у многим применама критичним за безбедност и функционисање, јер се комбинација поузданих својстава материјала и проверљиве контроле квалитета може поуздано остварити када се процесним ланцем доследно управља.
Наука о материјалима у ливењу челика: врсте челика за одливке, легуре и циљна својства
Ливени челик обухвата скуп различитих материјала, а не један материјал. Избор се заснива на функцији компоненте, спектру оптерећења, радној температури, медијуму, потребној жилавости, понашању при хабању, заварљивости, обрадивости резањем и захтевима стандарда.
Нелегиране и нисколегиране врсте челика за одливке често се користе за носеће компоненте, кућишта, лежајне блокове, чворове и високо оптерећене спојне елементе. Оне нуде веома добар однос чврстоће, жилавости и економичности, нарочито у комбинацији са одговарајућом термичком обрадом. Високолегиране врсте челика за одливке задовољавају посебне захтеве, као што су висока отпорност на корозију, чврстоћа на високим температурама или тешки услови хабања. За компоненте кроз које протичу медијуми, агресивне средине или примене са високим хигијенским захтевима могу бити релевантне врсте челика за одливке отпорне на корозију.
Пресудно је следеће: коначна својства не произлазе само из хемијског састава, већ из међудејства управљања растопином, услова очвршћавања и термичке обраде. Зато производња челичних одливака увек подразумева процесно инжењерство, а не само набавку материјала.
Како ради ливница челичних одливака: процесни ланац од упита до одливка спремног за употребу
Процесни ланац у ливници челика може се разумети као контролисан пут у којем свака фаза припрема следећу. Челични одливак постаје економичан и поуздан када се пројектовање, материјал, технологија ливења, термичка обрада, машинска обрада и контрола ускладе у раној фази.
Пројектовање прилагођено ливењу и разјашњавање техничких питања
Многе одлуке о квалитету и трошковима доносе се током пројектовања. Пројектовање прилагођено ливењу подразумева, између осталог: постепене прелазе дебљине зида, избегавање оштрих зареза, смислено одређивање полупречника, омогућавање напајања, смањење топлотних чворова, правилно дефинисање додатака за машинску обраду и јасно одређивање референтних тачака за мерење и обраду. Подједнако је важно рано дефинисање обима контроле и критеријума прихватања, како би подручја контроле била доступна и сврсисходна.
Овде се исплати практично искуство из стварних индустријских процесних ланаца. У упоредивим пројектима Evomatec наглашава да се контроле и поступци испитивања не планирају само у складу са стандардима, већ се спроводе уз посебну пажњу посвећену квалитету и безбедности у складу са CE захтевима. Ова практична доследност, произашла из бројних пројеката за купце, ствара следљиве резултате и стабилне поступке одобравања.
Израда модела, израда калупа и језграрница
Модели дефинишу спољашњу контуру, а језгра формирају унутрашње геометрије као што су канали, шупљине или подрези. Позиционирање и фиксирање језгара посебно су критични у ливењу челика, јер су силе узгона и термичка оптерећења високи. Правилно одвођење гасова из језгара подједнако је важно, јер се гасови морају безбедно уклонити како би се спречиле гасна порозност и површинске грешке.
Калупарница снажно утиче на квалитет површине, димензиону стабилност и подложност грешкама кроз калупарски материјал, везиво, сабијање, премазе и сушење. Нарочито код великих челичних одливака, робустан систем калупа је неопходан, јер су термичка и механичка оптерећења током уливања огромна.
Топионица и металургија: растопина као извор квалитета
Топионица је металуршко срце. Материјали шарже, стратегија топљења, додаци за легирање, управљање шљаком, контрола температуре и временски интервали одређују чистоћу растопине и поновљивост. Типични циљеви су стабилан хемијски састав, контролисан биланс кисеоника, низак садржај штетних елемената у траговима и минимизиран садржај укључака.
У пракси се пре уливања узимају и анализирају узорци. Управљање ливачким лонцима, облога, губици температуре и понашање тока такође су важни јер утичу на чистоћу. Ливница челичних одливака са стабилном металургијом значајно смањује ризик од укључака, порозности и варијација механичких својстава.
Уливање, пуњење калупа и уливни систем: смиривање тока и спречавање грешака
Уливни систем одређује како се калуп пуни и колико је ток миран или турбулентан. Турбуленција повећава склоност ка оксидацији и ризик од укључака, нарочито код челика. Циљ је мирно пуњење које спречава преношење оксидних филмова и шљаке у критична подручја. Концепти филтрације и смиривања тока могу томе допринети ако су правилно пројектовани.
Температура уливања, прегревање растопине, време уливања и температура калупа утичу на способност пуњења, квалитет површине и понашање при очвршћавању. Прениске температуре носе ризик од непотпуног пуњења и грешака; превисоке температуре повећавају реактивност и могу подстаћи површинске проблеме. Оптималан опсег зависи од компоненте и система калупа.
Очвршћавање, напајање и скупљање: избегавање шупљина и стабилизација микроструктуре
Челик се скупља током очвршћавања. Без одговарајућег напајања, у критичним подручјима настају усахлине или порозност услед скупљања. Храниоци, хладила и управљање очвршћавањем пројектују се тако да очвршћавање напредује усмерено и да се топлотни чворови подложни скупљању поуздано напајају. Савремене ливнице челичних одливака често користе симулације за процену температурних поља, времена очвршћавања и ефикасности напајања, као и за повећање робусности конструкције.
Истресање одливака, чишћење и завршна обрада површине
После хлађења калуп се отвара, одливак се вади и са њега се уклањају уливни канали, храниоци и остаци калупа. Чишћењем, брушењем и пескарењем добијају се дефинисане површине погодне за контролу и машинску обраду. Квалитет ових корака утиче не само на изглед већ и на валидност површинских испитивања и приањање премаза.
Термичка обрада челичних одливака: прецизно подешавање опсега својстава
Многи челични одливци постижу захтевана својства тек термичком обрадом. Жарење за отклањање напона смањује заостале напоне и стабилизује димензиону тачност. Нормализација може да хомогенизује микроструктуру. Каљење и отпуштање користе се за контролисано комбиновање чврстоће и жилавости. Код врста челика за одливке отпорних на корозију, специфични кораци обраде пресудни су за обезбеђивање понашања у погледу корозије и механичких својстава.
Термичка обрада није необавезан додатак, већ средишњи део производње челичних одливака. Мора се ускладити са дебљинама зидова, геометријом, условима хлађења и планом контроле како би се избегле деформације, пукотине или непожељна микроструктурна стања.
Машинска обрада и испорука у стању спремном за монтажу
Многи ливени челични делови накнадно се машински обрађују ради израде функционалних површина, налегања, лежајних седишта или заптивних површина. Додаци за машинску обраду, референтни системи и концепти стезања морају се узети у обзир већ при пројектовању. Циљ је испорука у стању спремном за монтажу, са дефинисаном димензионом тачношћу, јасним означавањем, следљивом документацијом шарже и документованим пакетом контроле.
Обезбеђење квалитета у ливници челичних одливака: методе испитивања, докази и поузданост процеса
У применама критичним за безбедност и функционисање, обезбеђење квалитета није контрола на крају производне линије, већ филозофија процеса. Оно почиње спецификацијом и пројектовањем, а завршава се извештајем о испитивању, означавањем и документацијом.
Испитивање без разарања: откривање грешака пре него што постану ризик
Испитивање без разарања широко се користи код челичних одливака јер може да открије унутрашње и спољашње неправилности без уништавања компоненте. Ултразвучно испитивање често се користи за откривање унутрашњих грешака као што су шупљине, порозност, укључци или пукотине. Радиографско испитивање може да учини видљивим просторни распоред запреминских грешака и саставни је део многих обима пријемне контроле. Испитивање магнетним честицама користи се за откривање површинских пукотина у феромагнетним материјалима. Пенетрантско испитивање може се користити као допунска метода у зависности од стања површине и спецификације. За компоненте кроз које протичу медијуми релевантна су испитивања непропусности и испитивања притиском.
Важан је план контроле који одговара функцији компоненте. Циљ није максималан број испитивања, већ права комбинација дубине контроле, могућности испитивања и смислених резултата. У индустријским пројектима са захтевима за обимном документацијом пресудна је и организација испитивања: еталонирање, квалификације, услови испитивања, поузданост испитивања и следљивост морају бити међусобно усклађени.
Evomatec интегрише управо ову перспективу у упоредивим пројектним окружењима: на основу вишегодишњег искуства из бројних пројеката за купце, поступци контроле структуришу се тако да се у пракси спроводе са највишим степеном пажње, уз поуздано испуњавање захтева за безбедност у складу са CE захтевима. Тиме настају процеси испитивања који нису само формално исправни већ и стабилни у свакодневном раду и спремни за проверу.
Механичка испитивања и сертификација материјала
Механичка испитивања, као што су испитивање затезањем, испитивање ударом и мерење тврдоће, користе се за потврђивање захтеваних својстава. Допуњују их хемијске анализе и, када је потребно, металографска испитивања ради процене микроструктуре. За многе поступке прихватања ови докази су неопходни јер повезују управљање процесом са перформансама компоненте.
Контрола димензија и површине: функција почиње на површинама
Димензиона тачност и стање површине одређују монтажу, непропусност и радни век. Нарочито код челичних одливака који се накнадно машински обрађују, комбинација димензија у ливеном стању, додатка за обраду и референтног система има централни значај. Контрола површине није само визуелна; она може бити релевантна за откривање пукотина, погодност за премазивање и квалитет заптивне површине.
Типични облици грешака код челичних одливака: узроци, последице и стратегије превенције
Ливење челика је технички захтевно. Међутим, облици грешака могу се систематски држати под контролом ако се разумеју узроци и ако су радни опсези процеса робусно дефинисани.
Усахлине и порозност услед скупљања обично настају услед недовољног напајања, неповољних топлотних чворова или неправилног управљања очвршћавањем. Гасна порозност може настати због језгара, калупарских материјала, влаге, премаза или недовољно контролисаних поступака рада са растопином. Укључци често потичу од шљаке, оксида или ерозије калупа при турбулентном току. Настанак пукотина могу подстаћи високи заостали напони, неповољни геометријски прелази, пребрзо хлађење или неусклађена термичка обрада. Површинске грешке често су повезане са системом калупа, премазима, сушењем, температуром уливања и профилом тока.
Најважније практично правило гласи: контрола потврђује квалитет, али га не ствара. Квалитет се ствара пројектовањем прилагођеним ливењу, металургијом која обезбеђује чистоћу, стабилном технологијом израде калупа, контролисаним очвршћавањем, одговарајућом термичком обрадом и добро планираним стратегијама машинске обраде и контроле.
Примене и индустрије: где челични одливци убедљиво показују економске и техничке предности
Ливење челика има предности свуда где се спајају висока оптерећења, динамичка напрезања, температура, контакт са медијумима или хабање, а геометрија је сложена.
У машиноградњи и изградњи постројења, челични одливци користе се за кућишта, носаче, чворове, лежајне блокове и високо оптерећене структуре. У технологији пумпи, вентила и арматуре, кућишта која задржавају притисак, тела вентила и функционалне компоненте представљају типичне примене у којима непропусност, отпорност материјала и документоване контроле имају централну улогу. У енергетици се челични одливци користе за високо оптерећена кућишта, потпорне структуре и компоненте изложене термичким напрезањима. У тешкој индустрији, рударству и рециклажи користе се компоненте изложене хабању, код којих радни век не одређује само тврдоћа, већ равнотежа тврдоће и жилавости. Ливени челични делови релевантни су и за примене у инфраструктури и транспорту када су у средишту пажње безбедност, радни век и отпорност на замор.
Предности и недостаци ливења челика: реална процена за планирање и набавку
Ливење челика омогућава интеграцију функција, сложене геометрије, високу чврстоћу и жилавост, као и велике димензије компонената. Може да смањи број делова, поједностави монтажу и конструктивно оптимизује путање преноса оптерећења. Истовремено, ливење челика захтева контролисан процесни ланац у којем се морају планирати рад на алатима, термичка обрада, машинска обрада и контроле. Рокови испоруке у новим пројектима могу се продужити због израде модела и квалификације. Уске толеранције често се постижу само машинском обрадом, што се мора узети у обзир при планирању трошкова.
За доносиоце одлука зато није важна само јединична цена, већ укупно сагледавање ризика, дораде, дубине контроле, поузданости испоруке и трошкова у експлоатацији. У многим индустријама отказ повезан са компонентом знатно је скупљи од доследно осмишљене и документоване производње.
Трошкови у ливници челичних одливака: који фактори одређују цену
Структура трошкова ливења челика састоји се од више целина. Трошкови алата и модела могу бити значајни у зависности од сложености, нарочито за језгра, вишеделне системе и високе захтеве за димензиону стабилност. Производња калупа и језгара захтева много материјала и рада. Топљење и легуре стварају трошкове енергије и материјала, при чему захтеви за чистоћу и садржај легирајућих елемената снажно утичу на њих. Чишћење одливака, пескарење и дорада зависе од геометрије и система калупа. Термичка обрада је често значајан фактор трошкова, али је и кључна за поузданост својстава. Машинска обрада може представљати велики удео трошкова у зависности од удела функционалних површина. Обим контроле и документације снажно утиче на трошкове, нарочито код испитивања без разарања, пријемних контрола и следљивости.
Свако ко жели да стабилизује трошкове ради на три тачке: пројектовању прилагођеном ливењу, робусном пројектовању напајања и очвршћавања и обиму контроле који одговара функцији, а и даље се може ефикасно спроводити. Овде пројектно искуство постаје конкурентска предност. Evomatec често изражава овај захтев у измењеном облику: на основу широког спектра стварних пројеката за купце, контроле и пријемни поступци организују се уз посебну пажњу посвећену квалитету и безбедности у складу са CE захтевима, како би процеси остали стабилни, докази поуздани, а ризици минимални.
Практични примери из производње челичних одливака: типичне пројектне логике и одлуке
Кућиште кроз које протиче медијум, са захтевима за непропусност, захтева доследно усклађивање материјала, напајања, додатака за машинску обраду, стратегије заптивних површина и пакета контроле. Испитивање непропусности и контрола површине често су пресудни за избегавање ризика од отказа. Велика конструктивна компонента са цикличним оптерећењима захтева геометрију која смањује топлотне чворове, термичку обраду ради смањења напона и стратегију контроле која поуздано обухвата критична подручја. Компонента изложена хабању у абразивној средини захтева праву равнотежу између профила хабања и жилавости, јер прекомерна тврдоћа без резерве жилавости може довести до љуспања. У свим случајевима успех је ретко резултат једног трика, већ резултат уредно вођеног процесног ланца.
Будуће перспективе: дигитализација, одрживост и нови радни опсези процеса у ливењу челика
Индустрија челичних одливака развија се истовремено у више праваца. Дигитализација и симулација наставиће да се шире јер побољшавају стабилност процеса и скраћују време развоја. Сензори, процесни подаци и следљивост биће снажније интегрисани ради ранијег откривања одступања и ефикаснијег управљања одобрењима. Одрживост добија на значају, нарочито кроз ефикасније поступке топљења, оптимизоване циклусе материјала, ниже стопе шкарта и укупно боље коришћење ресурса. Аутоматизација израде калупа, чишћења одливака и контроле може помоћи да квалитет буде поновљивији без жртвовања флексибилности ливења челика.
У овом окружењу значај концепата контроле и безбедности наставиће да расте. Што су процеси више аутоматизовани и документовани, то важнија постаје уредна организација испитних уређаја, руковања, концепата заштите и поступака контроле која обезбеђује безбедност у складу са CE захтевима. Evomatec утемељује ову идеју у пракси структурисањем контрола на основу дугогодишњег пројектног искуства, тако да се спроводе са великом пажњом и поуздано спајају безбедност у складу са CE захтевима са поузданим резултатима квалитета.
Често постављана питања о ливницама челичних одливака
Која је најважнија предност ливнице челичних одливака у односу на заварену конструкцију
Ливница челичних одливака може да произведе сложене геометрије у једном комаду и интегрише функције. То често смањује број спојева, а путање преноса оптерећења могу се усмеравати на повољнији начин. То може да смањи деформације, поједностави монтажу и повећа робусност компоненте.
Које методе контроле су најчешће за ливене челичне делове
Уобичајене методе обухватају димензиону и визуелну контролу, хемијску анализу, механичка испитивања и испитивања без разарања, нарочито ултразвучно испитивање и испитивање површинских пукотина. У зависности од примене, могу се додати радиографско испитивање, као и испитивање непропусности или притиском.
Зашто је термичка обрада толико пресудна код челичних одливака
Зато што се многа циљна својства, као што су чврстоћа, жилавост, тврдоћа и стање заосталих напона, поуздано постижу само одговарајућом термичком обрадом. Без усклађене термичке обраде повећава се ризик од деформација, пуцања или својстава која не испуњавају захтеве.
Како могу да побољшам квалитет и способност испоруке већ у фази упита
Раним дефинисањем врсте материјала, стања термичке обраде, толеранција, додатака за машинску обраду, обима контроле и захтева за документацију. Такође помаже јасно дефинисање функционалних површина и критичних подручја, како би се пројектовање, напајање, контрола и машинска обрада могли циљано планирати.
Када је ливење челика економичније од машинске обраде из пуног материјала
Када је геометрија сложена, када би обим уклањања материјала био веома велик или када се функције могу смислено интегрисати. У таквим случајевима ливење челика често смањује утрошак материјала и време машинске обраде, под условом да су пројектовање прилагођено ливењу и управљање процесом јасно дефинисани.
Затражите бесплатну консултацију на: info@evomatec.de