Bahasa Inggris
 Bahasa Jerman
 Bahasa Prancis
 Bahasa Spanyol
 Bahasa Portugis
 Bahasa Italia
 Bahasa Polandia
 Bahasa Turki
 Bahasa Rumania
 Bahasa Yunani
 Bahasa Bulgaria
 Bahasa Rusia
 Bahasa Arab
 Bahasa Hindi
 Bahasa Belanda
 Bahasa Ceko
 Bahasa Serbia
 Bahasa Swedia
 Bahasa Portugis Brasil
 Bahasa Indonesia
PERKAKAS TRANSFER UNTUK PEMROSESAN & PEMBENTUKAN LOGAM LEMBARAN
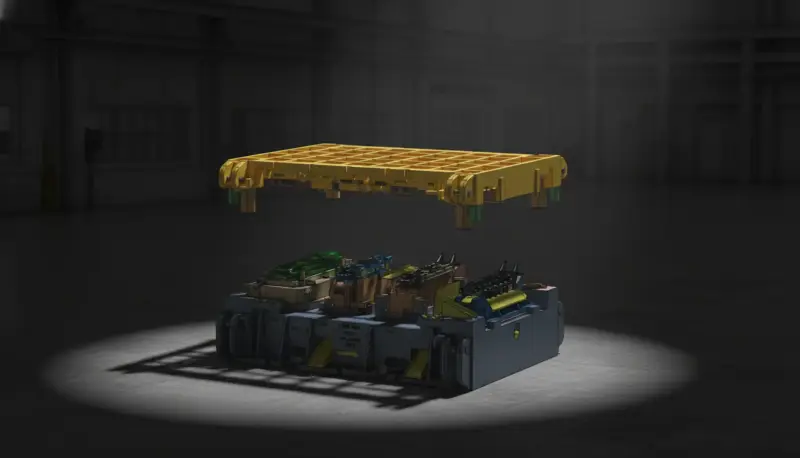
Perkakas Transfer untuk Pemrosesan dan Pembentukan Logam Lembaran
Perkakas transfer merupakan standar yang telah mapan dalam pemrosesan logam lembaran dan pembentukan logam lembaran di industri ketika komponen logam lembaran yang besar dan menuntut persyaratan tinggi harus diproduksi secara andal melalui beberapa stasiun dalam volume tinggi. Di bengkel pengepresan modern, perkakas transfer memadukan teknologi pembentukan yang presisi dengan penanganan komponen yang terkendali, sehingga penarikan, penarikan ulang, pemangkasan, pelubangan, dan kalibrasi dapat berlangsung secara stabil dan berulang dengan hasil yang sama dalam langkah-langkah proses yang ditetapkan secara jelas. Inilah alasan konsep transfer digunakan terutama ketika cetakan progresif konvensional mencapai batas kemampuannya, misalnya akibat ukuran komponen, kedalaman penarikan, permukaan yang sensitif, atau perubahan kompleks pada aliran material. Evomatec merancang dan memproduksi perkakas transfer untuk pembentukan logam lembaran dengan tujuan memadukan kapabilitas proses, masa pakai perkakas, dan kualitas produksi seri menjadi suatu sistem keseluruhan yang ekonomis.
Untuk mengevaluasi teknologi transfer dengan tepat, Anda perlu melihat lebih jauh dari perkakas itu sendiri dan mempertimbangkan seluruh rantai proses. Proses transfer selalu merupakan interaksi antara desain perkakas, teknologi pengepresan, penanganan transfer atau penanganan dengan robot, pelumasan, logistik blank, sensor, inspeksi kualitas, dan pemeliharaan. Keunggulan yang menentukan adalah setiap stasiun memiliki tugas spesifik dan dapat dioptimalkan secara terarah, tanpa memaksakan kompromi ke dalam satu perkakas. Hal ini meningkatkan transparansi proses, mempermudah analisis akar penyebab, dan memungkinkan karakteristik kualitas kritis dipastikan tepat pada titik pembentukannya. Dalam banyak proyek pelanggan, Evomatec mengandalkan prosedur penerimaan terstruktur dan rutinitas inspeksi yang didokumentasikan secara jelas agar inspeksi dilaksanakan dengan tingkat kecermatan tertinggi serta sasaran kualitas dan keselamatan yang sesuai dengan CE terjaga secara andal di seluruh lingkungan produksi.
Definisi dan Prinsip Dasar Perkakas Transfer
Makna Perkakas Transfer dalam Praktik
Perkakas transfer merupakan solusi perkakas multistasiun yang mengangkut komponen dari stasiun ke stasiun di dalam satu mesin pres atau sepanjang lini pengepresan yang telah ditetapkan. Pergerakan komponen antarstasiun tidak berlangsung melalui strip yang terus bergerak maju, melainkan melalui mekanisme transfer yang secara terarah mencengkeram, mengangkat, memandu, memosisikan, dan meletakkan benda kerja. Bergantung pada desainnya, perkakas transfer dapat beroperasi dalam satu mesin pres sebagai perkakas multistasiun terintegrasi atau sebagai sistem perkakas dengan transfer tersinkronisasi antarmesin pres. Hal utamanya adalah blank atau bentuk awal dipindahkan secara terkendali setelah setiap langkah pres, sehingga setiap stasiun dapat melakukan tugas pembentukan, pemotongan, atau kalibrasi yang telah ditetapkan.
Biasanya, proses transfer terdiri atas urutan stasiun penarikan, stasiun penarikan ulang, stasiun pemangkasan dan pemotongan pemisah, kombinasi pelubangan dan pembentukan, serta stasiun kalibrasi akhir ditambah stasiun pengeluaran. Transfer memastikan bahwa komponen diposisikan terhadap acuan secara berulang dengan hasil yang sama pada setiap tahap. Pemosisian yang telah ditetapkan ini merupakan kunci bagi akurasi dimensi, akurasi pola lubang, kualitas tepi, dan permukaan fungsional yang dapat dihasilkan secara berulang dengan hasil yang sama.
Perbedaan dari Cetakan Progresif dan Perkakas Tandem
Perkakas transfer sering disamakan dengan cetakan progresif atau perkakas tandem, meskipun logika prosesnya jelas berbeda. Cetakan progresif berbasis strip. Strip bergerak maju secara bertahap dan membawa blank melalui beberapa stasiun dengan penghubung pembawa. Cara ini sangat efisien, tetapi mencapai batas kemampuannya ketika komponen berukuran besar, ditarik dalam, sensitif, atau memiliki geometri yang begitu kompleks sehingga tidak dapat dipandu secara aman pada strip atau tidak lagi dapat diangkut secara stabil setelah suatu tahap pembentukan.
Perkakas tandem, sebaliknya, membagi langkah-langkah proses ke berbagai perkakas individual yang beroperasi di stasiun atau mesin pres terpisah. Komponen dikeluarkan setelah setiap langkah pres dan diangkut ke stasiun berikutnya, sering kali melalui penanganan dengan robot atau sumbu transfer, dan terkadang secara manual. Perkakas transfer berada di antara kedua pendekatan ini. Perkakas ini memadukan rantai proses dari stasiun ke stasiun dengan penanganan terintegrasi berpresisi tinggi di dalam mesin pres transfer atau lini pengepresan. Hal ini memungkinkan keluaran tinggi sekaligus pemanduan komponen yang terkendali dan stabilitas proses yang tinggi untuk komponen yang menuntut persyaratan tinggi.
Mengapa Perkakas Transfer Mendominasi Produksi Seri
Dalam produksi bervolume tinggi, khususnya di industri otomotif, setiap detik waktu siklus penting, tetapi kualitas yang stabil lebih penting lagi. Perkakas transfer mendominasi karena dapat memproduksi komponen hasil pembentukan berukuran besar dengan kecepatan tinggi tanpa membiarkan pemosisian, penanganan komponen, dan rentang parameter proses bergantung pada kebetulan. Khususnya untuk komponen bodi dan komponen struktural, yang permukaan fungsional, persyaratan tabrakan, dan acuan perakitannya harus sesuai secara presisi, logika transfer menawarkan kemampuan pengendalian yang lebih baik. Evomatec mengintegrasikan konsep transfer sebagai sistem keseluruhan yang perkakas, penanganan, dan jaminan kualitas di dalamnya dirancang bersama. Berdasarkan pengalaman luas dari banyak proyek pelanggan, inspeksi dan persetujuan diatur agar kualitas dan keselamatan yang sesuai dengan CE terjaga dengan cara yang dapat ditelusuri dan berkelanjutan.
Perkembangan Historis Perkakas Transfer
Dari Transfer Manual hingga Mesin Pres Transfer yang Sangat Terotomatisasi
Gagasan dasar pembentukan komponen dalam beberapa tahap lebih tua daripada teknologi pengepresan modern. Proses multitahap pada masa awal sering dilaksanakan secara manual. Dengan meningkatnya volume dan kompleksitas komponen, cara tersebut tidak mampu memenuhi waktu siklus maupun menjaga stabilitas proses. Perkembangan mengarah pada sumbu transfer mekanis dan kemudian sistem transfer servoelektrik yang mampu menyinkronkan gerakan pada sumbu pengangkatan, pengumpanan, melintang, dan rotasi secara presisi.
Pada saat yang sama, kemampuan simulasi pembentukan berkembang. Perhitungan pemulihan elastis, model material untuk baja berkekuatan tinggi, serta metode pengukuran dan inspeksi digital menjadikan proses transfer lebih sistematis. Stasiun dipisahkan lebih jelas berdasarkan fungsinya, dan rentang parameter proses dapat dirancang dengan lebih presisi. Saat ini, perkakas transfer merupakan sistem produksi yang sangat terintegrasi yang memadukan desain, manufaktur, uji coba, peningkatan bertahap produksi, dan pemeliharaan.
Pengaruh Material dan Desain Ringan
Salah satu pendorong utama adalah perubahan material. Baja berkekuatan tinggi dan meningkatnya persyaratan untuk komponen struktural yang berkaitan dengan tabrakan menyebabkan pemulihan elastis yang lebih tinggi, rentang parameter proses yang lebih sempit, dan kebutuhan yang lebih besar akan tahap-tahap antara yang terkendali. Perkakas transfer menyediakan struktur yang diperlukan. Derajat pembentukan ditingkatkan secara bertahap, kondisi antara distabilkan, dan zona kritis dibentuk ulang serta dikalibrasi secara selektif. Evomatec juga mempertimbangkan persyaratan pengoperasian yang aman dan ketertelusuran yang terdokumentasi agar pemeriksaan selama peningkatan bertahap produksi dan produksi yang sedang berjalan dilaksanakan dengan tingkat kecermatan tertinggi dan keselamatan yang sesuai dengan CE terjamin secara jelas.
Dasar-Dasar Teknis Perkakas Transfer
Struktur Perkakas dan Logika Stasiun
Perkakas transfer pada dasarnya merupakan rangkaian stasiun yang mengoptimalkan setiap tugas proses secara terpisah. Stasiun yang umum mencakup penarikan, penarikan ulang, pemangkasan antara, operasi pelubangan, kalibrasi, dan pemangkasan akhir. Logika stasiun bersifat spesifik untuk setiap komponen, tetapi prinsip intinya tetap sama. Kompleksitas dibagi, rentang parameter proses distabilkan untuk setiap stasiun, dan kualitas akhir dihasilkan dari interaksi semua tahap.
Aliran Material, Pengendalian Penahan Blank, dan Celah Penarikan
Untuk komponen hasil pembentukan yang menuntut persyaratan tinggi, aliran material menentukan pembentukan bebas retak, pembentukan bebas kerutan, kualitas permukaan, dan akurasi dimensi. Gaya penahan blank, radius penarikan, celah penarikan, dan pelumasan dirancang agar variasi sifat material dapat dikompensasi dalam produksi seri. Hal ini sangat penting untuk baja berkekuatan tinggi, karena margin cadangan dalam rentang parameter proses lebih kecil.
Pemulihan Elastis sebagai Topik Inti
Pemulihan elastis memengaruhi akurasi dimensi dan kemampuan perakitan. Proses transfer menawarkan keunggulan struktural dalam hal ini. Pemulihan elastis tidak hanya dikompensasi dalam cetakan penarikan, tetapi juga dikurangi melalui tahap kalibrasi dan pembentukan ulang khusus. Hal ini menciptakan rantai proses yang tangguh dan tidak bergantung pada satu langkah pembentukan yang sempurna.
Pemotongan, Pemangkasan, Pelubangan, dan Kualitas Tepi
Banyak komponen merupakan komponen hasil kombinasi pembentukan dan pemotongan. Pola lubang, kontur, dan tepi fungsional harus dihasilkan secara presisi. Dalam perkakas transfer, waktu optimal untuk pemotongan, pemangkasan, dan pelubangan dapat dipilih, sering kali baru setelah operasi pembentukan yang menstabilkan. Kualitas tepi ditentukan oleh celah pemotongan, kekakuan perkakas, dan kondisi mata potong. Pemisahan area pemotongan yang jelas mempermudah pemeliharaan, penggerindaan ulang, dan perbaikan.
Mekanika Transfer dan Penanganan Komponen
Mengapa Penanganan Menentukan dalam Perkakas Transfer
Transfer merupakan bagian dari jaminan kualitas. Jika komponen tidak dicengkeram secara stabil dan diposisikan secara berulang dengan hasil yang sama antarstasiun, terjadi ketidakselarasan, pergeseran dalam operasi pemotongan, masalah dimensi, dan peningkatan keausan. Oleh karena itu, titik pencengkeraman, acuan, dan konsep peletakan harus dirancang agar dapat menoleransi variasi proses sekaligus memastikan posisi acuan secara andal.
Desain Pencengkeram, Penetapan Acuan, dan Konsep Peletakan
Konsep transfer profesional mencakup titik pencengkeraman yang ditetapkan, prinsip pencengkeraman yang dipantau, permukaan acuan yang stabil, konsep peletakan yang dapat diulang dengan hasil yang sama, serta gerakan rotasi atau pembalikan jika diperlukan. Semakin kompleks komponennya, semakin penting koordinasi antara desain perkakas dan penanganan.
Perkakas Transfer dalam Praktik: Urutan Proses yang Umum
Pasokan Blank dan Logistik Material
Rantai proses yang stabil dimulai dengan logistik blank. Blank harus dipasok dengan kualitas, kondisi permukaan, dan kondisi pelumasan yang telah ditetapkan. Ketertelusuran material, identifikasi batch, dan karakteristik inspeksi yang relevan terhadap proses mengurangi kesalahan yang jika tidak dicegah akan segera muncul sebagai retakan, kerutan, atau cacat permukaan. Evomatec mendukung pelanggan dalam menyiapkan proses persetujuan dan inspeksi agar inspeksi secara konsisten dilaksanakan dengan tingkat kecermatan tertinggi dan keselamatan yang sesuai dengan CE tetap terdokumentasi.
Penarikan dan Pembentukan Awal
Tahap pembentukan pertama menghasilkan bentuk awal yang stabil. Tujuannya adalah kondisi antara yang terkendali yang menyiapkan aliran material untuk operasi berikutnya. Gaya penahan blank, radius penarikan, dan pelumasan menentukan stabilitas proses.
Penarikan Ulang, Fitur Bentuk, dan Pemangkasan Antara
Stasiun berikutnya meningkatkan derajat pembentukan, menstabilkan flensa, menghasilkan radius lokal, dan menetapkan kelebihan material melalui pemangkasan antara. Fase ini sering menentukan apakah akurasi dimensi dan kesesuaian bentuk dapat dicapai secara tangguh pada tahap selanjutnya.
Pemangkasan, Pelubangan, Pemangkasan Akhir
Setelah geometri stabil, operasi pemotongan dilakukan. Pola lubang dan kontur akhir dihasilkan dalam kondisi ketika posisi dan bentuk komponen stabil. Hal ini meningkatkan keterulangan dan kualitas tepi serta mendukung pemeliharaan mata potong yang terencana.
Kalibrasi dan Validasi Akhir
Stasiun akhir menetapkan permukaan fungsional dan geometri akhir melalui kontur kalibrasi yang telah ditetapkan. Di sini, pemulihan elastis dikurangi dan kemampuan perakitan dipastikan. Untuk tujuan ini, Evomatec menetapkan rutinitas inspeksi dan penerimaan yang terdokumentasi, yang dirancang berdasarkan pengalaman proyek agar pemeriksaan dilaksanakan dengan tingkat kecermatan tertinggi serta kualitas dan keselamatan yang sesuai dengan CE terjaga secara andal.
Aplikasi: Bidang yang Menjadikan Perkakas Transfer sebagai Standar
Komponen Bervolume Tinggi di Industri Otomotif
Bidang aplikasi terbesar untuk perkakas transfer adalah produksi bervolume tinggi di industri otomotif. Komponen yang umum mencakup penguat, batang melintang, komponen batang memanjang, komponen pilar dan rangka, struktur kursi, braket, dudukan, dan komponen penyangga baterai. Untuk komponen struktural tersebut, stabilitas proses, akurasi dimensi, dan pemosisian terkendali merupakan faktor penentu.
Komponen dengan Beberapa Operasi Pembentukan
Ketika penarikan, penarikan ulang, pemangkasan, pelubangan, dan kalibrasi harus berlangsung dari stasiun ke stasiun dalam urutan yang telah ditetapkan dan cetakan progresif tidak memadai, perkakas transfer sering menjadi solusi yang lebih ekonomis dan tangguh dalam proses.
Baja Berkekuatan Tinggi dan Geometri yang Menuntut Persyaratan Tinggi
Untuk baja berkekuatan tinggi, tahap antara yang terkendali, rentang parameter proses yang tangguh, dan kalibrasi terarah merupakan faktor keberhasilan utama. Perkakas transfer memungkinkan logika stasiun yang disetel secara cermat untuk mengendalikan pemulihan elastis, pembentukan kerutan, dan risiko retak secara stabil.
Komponen yang Posisi dan Penanganannya Sangat Penting
Jika komponen tidak dapat bergerak mengikuti aliran secara aman, tetapi harus dicengkeram, diposisikan, dan diletakkan secara presisi, logika transfer menyediakan pengendalian proses yang diperlukan. Di sini, konsep pemosisian menentukan kapabilitas produksi seri dan stabilitas kualitas.
Keunggulan Perkakas Transfer
Keluaran Tinggi dengan Pengendalian Proses yang Stabil
Perkakas transfer dirancang untuk kinerja produksi seri. Pemosisian terkendali di setiap stasiun mengurangi ketidakselarasan dan meningkatkan keterulangan.
Optimalisasi per Stasiun, Bukan Kompromi Keseluruhan
Pembentukan, pemotongan, dan kalibrasi dapat dioptimalkan per stasiun. Hal ini meningkatkan transparansi selama uji coba dan mengurangi risiko selama peningkatan bertahap produksi.
Pengendalian Pemulihan Elastis dan Akurasi Dimensi yang Lebih Baik
Tahap pembentukan ulang dan kalibrasi khusus meningkatkan akurasi dimensi dan kemampuan perakitan, terutama untuk baja berkekuatan tinggi dan geometri kompleks.
Jaminan Kualitas dan Pemantauan Lebih Mudah Diintegrasikan
Stasiun menyediakan titik yang jelas untuk sensor dan karakteristik inspeksi. Evomatec menggunakan logika sistem ini untuk menetapkan konsep inspeksi dan pengujian yang bekerja secara andal dalam praktik dan secara permanen menjamin persyaratan kualitas serta keselamatan yang sesuai dengan CE.
Kekurangan dan Batas Kemampuan Perkakas Transfer
Biaya Investasi dan Kompleksitas yang Tinggi
Perkakas transfer memerlukan investasi awal yang tinggi untuk perkakas, mekanika transfer, dan perangkat periferal mesin pres. Perencanaan, uji coba, dan peningkatan bertahap produksi pun menuntut upaya yang tinggi.
Persyaratan Tinggi untuk Koordinasi Perkakas dan Penanganan
Pencengkeram, profil gerakan, acuan, dan titik peletakan harus sesuai dengan perkakas secara presisi; jika tidak, terjadi pergeseran kualitas dan risiko waktu henti.
Kebutuhan Ruang dan Infrastruktur
Lini transfer memerlukan ruang, logistik material, pelumasan, dan sering kali stasiun kualitas tambahan. Kelayakan ekonomi ditentukan melalui tinjauan menyeluruh atas waktu siklus, produk afkir, pengerjaan ulang, dan kemampuan pengiriman.
Logika Biaya dan Efisiensi Ekonomi
Biaya Satu Kali: Pembuatan Perkakas, Uji Coba, Penerimaan
Biaya satu kali mencakup desain, manufaktur, perakitan, uji coba, peningkatan bertahap produksi, dan penerimaan. Evomatec menyusun penerimaan agar pemeriksaan dan persetujuan dilaksanakan dengan kecermatan khusus serta kualitas dan keselamatan yang sesuai dengan CE tidak hanya dipenuhi secara teknis, tetapi juga didokumentasikan dengan cara yang dapat ditelusuri.
Biaya Berkelanjutan: Pemeliharaan, Umur Perkakas, Waktu Henti
Biaya berkelanjutan timbul dari keausan, umur mata potong, penggerindaan ulang, penggantian sisipan, pembersihan, dan pemeliharaan mekanika transfer. Pemeliharaan per stasiun merupakan keunggulan ketika siklus pemeliharaan ditetapkan secara jelas dan diterapkan secara konsisten.
Prospek Masa Depan Perkakas Transfer
Digitalisasi, Sensor, dan Pengendalian Proses
Sensor dan analisis data proses akan menjadi semakin penting untuk mendeteksi penyimpangan sejak dini. Proses transfer memperoleh manfaat dari struktur stasiun yang jelas karena penyebab dapat dilokalisasi lebih cepat dan koreksi diterapkan secara lebih spesifik.
Pemeliharaan Prediktif dan Pengelolaan Umur Perkakas
Pemeliharaan berbasis kondisi mengurangi waktu henti yang tidak direncanakan. Indikator keausan, nilai ambang, dan model umur perkakas meningkatkan keandalan perencanaan dan kemampuan pengiriman.
Modularitas dan Kemampuan Mewujudkan Varian dengan Lebih Cepat
Sisipan modular dan antarmuka terstandar membantu mewujudkan varian dan pembaruan tampilan secara lebih ekonomis serta mengurangi waktu pergantian produksi.
Keselamatan dan Ketertelusuran
Dokumentasi dan keselamatan yang sesuai dengan CE akan terus menjadi semakin penting. Evomatec merancang proses inspeksi dan verifikasi agar berfungsi secara andal dalam operasi sehari-hari dan dilaksanakan dengan tingkat kecermatan tertinggi.
Contoh Praktis dan Perbandingan: Perkakas Transfer dalam Konteks
Perkakas Transfer dibandingkan dengan Cetakan Progresif
Cetakan progresif sering ekonomis untuk komponen berukuran kecil hingga sedang dengan pemanduan strip yang stabil. Perkakas transfer lebih unggul ketika komponen berukuran besar, ditarik dalam, kompleks, atau memerlukan penanganan kritis dan membutuhkan pemosisian yang telah ditetapkan antartahap.
Perkakas Transfer dibandingkan dengan Perkakas Tandem
Perkakas tandem menawarkan fleksibilitas, tetapi memerlukan lebih banyak penanganan eksternal dan sering kali lebih banyak ruang. Perkakas transfer menggabungkan stasiun menjadi proses terintegrasi dan biasanya mencapai produktivitas yang lebih tinggi dengan pemanduan komponen yang stabil.
Cara Evomatec Memahami Perkakas Transfer sebagai Sistem
Evomatec memandang perkakas transfer sebagai sistem keseluruhan yang siap produksi, yang mencakup perkakas, penanganan, pemantauan, dan jaminan kualitas. Berdasarkan pengalaman dari banyak proyek pelanggan, perhatian besar diberikan untuk memastikan bahwa inspeksi dilaksanakan dengan kecermatan luar biasa agar persyaratan kualitas dan keselamatan yang sesuai dengan CE terjaga secara andal dalam jangka panjang.
FAQ
Apa itu perkakas transfer dan untuk apa digunakan
Perkakas transfer merupakan perkakas pembentukan multistasiun yang secara terarah mencengkeram, memosisikan, dan meletakkan komponen antarstasiun. Perkakas ini digunakan ketika komponen logam lembaran yang besar atau menuntut persyaratan tinggi harus diproduksi secara andal dalam volume tinggi melalui beberapa operasi pembentukan dan pemotongan, khususnya di industri otomotif untuk komponen bodi dan struktural.
Kapan perkakas transfer lebih baik daripada cetakan progresif
Perkakas transfer biasanya lebih baik ketika komponen terlalu besar, ditarik terlalu dalam, terlalu sensitif, atau memiliki geometri terlalu kompleks untuk bergerak mengikuti strip secara andal. Transfer memungkinkan penanganan komponen yang terkendali, tahap antara yang telah ditetapkan, dan pengendalian yang lebih baik atas pemulihan elastis, akurasi dimensi, dan akurasi pola lubang.
Faktor apa saja yang menentukan keandalan proses untuk perkakas transfer
Keandalan proses dihasilkan dari kombinasi logika pembentukan yang dioptimalkan per stasiun, konsep pencengkeram dan penetapan acuan yang tangguh, rentang parameter proses yang stabil, pelumasan yang disesuaikan, serta pemantauan, pemeliharaan, dan inspeksi kualitas yang konsisten. Evomatec mengandalkan rutinitas inspeksi dan penerimaan terstruktur agar pemeriksaan dilaksanakan dengan tingkat kecermatan tertinggi serta kualitas dan keselamatan yang sesuai dengan CE dipastikan secara andal di lingkungan produksi.
Minta konsultasi gratis: info@evomatec.de