Bahasa Inggris
 Bahasa Jerman
 Bahasa Prancis
 Bahasa Spanyol
 Bahasa Portugis
 Bahasa Italia
 Bahasa Polandia
 Bahasa Turki
 Bahasa Rumania
 Bahasa Yunani
 Bahasa Bulgaria
 Bahasa Rusia
 Bahasa Arab
 Bahasa Hindi
 Bahasa Belanda
 Bahasa Ceko
 Bahasa Serbia
 Bahasa Swedia
 Bahasa Portugis Brasil
 Bahasa Indonesia
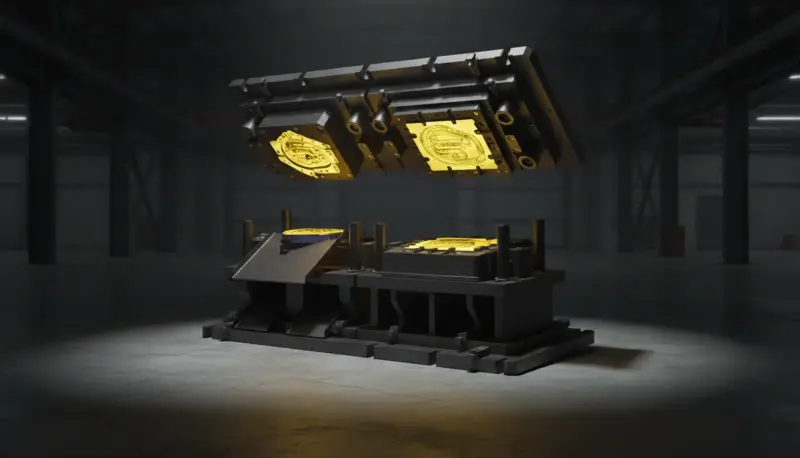
PERKAKAS PEMBENTUKAN LOGAM LEMBARAN & PERKAKAS STAMPING
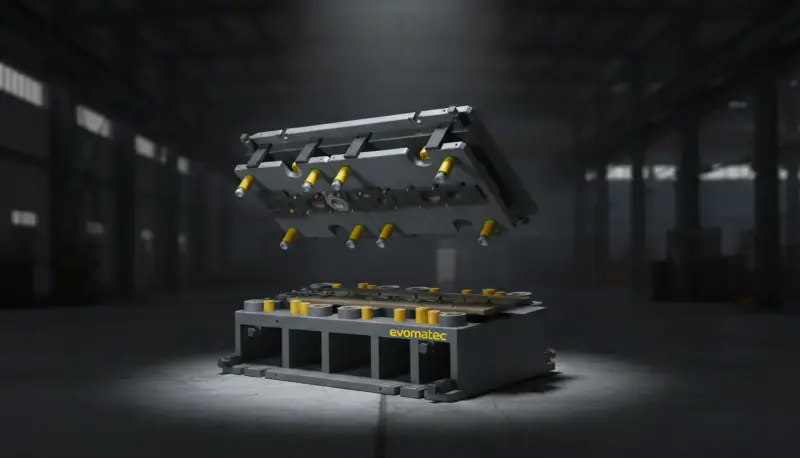
Perkakas Pembentukan Logam Lembaran Dan Perkakas Stamping
Perkakas pembentukan logam lembaran dan perkakas stamping merupakan faktor penentu keberhasilan dalam manufaktur industri karena secara langsung menentukan geometri, akurasi dimensi, keterulangan, kualitas permukaan, waktu siklus, dan stabilitas proses komponen logam lembaran. Dalam praktiknya, sistem perkakas ini jauh lebih dari sekadar “cetakan” atau “perangkat bantu”: sistem ini merupakan aset produksi yang direkayasa secara presisi dan menerima beban tinggi, yang harus beroperasi dengan andal di bawah gaya pengepresan, gesekan, beban tumbukan, dan operasi berkelanjutan agar kualitas produksi seri dapat diprediksi. Di Evomatec, teknologi perkakas dipahami sebagai disiplin rekayasa holistik yang memadukan desain, manufaktur, penerimaan, pemeliharaan, dan prosedur inspeksi terdokumentasi untuk memastikan hasil yang stabil dan proses yang aman.
Siapa pun yang ingin memproduksi secara ekonomis dalam pengolahan logam lembaran tidak dapat menghindari pembedaan yang jelas: perkakas stamping terutama menjalankan operasi pemisahan dan pemotongan, sedangkan perkakas pembentukan logam lembaran membentuk logam lembaran menjadi geometri sasaran melalui deformasi plastis yang terkendali. Namun, dalam rantai produksi modern, kedua kelompok perkakas ini sering saling terintegrasi. Solusi cetakan progresif menggabungkan pemotongan, pelubangan, penekukan, dan pembentukan relief dalam satu langkah tekan. Proses transfer dan proses bertahap memisahkan operasi untuk menghasilkan komponen kompleks, rasio penarikan yang lebih tinggi, atau toleransi yang lebih ketat dengan keandalan proses. Hasilnya selalu sama secara terukur: lebih sedikit produk afkir, lebih sedikit pengerjaan ulang, biaya per unit yang lebih stabil, dan keandalan pengiriman yang lebih tinggi.
Justru karena perkakas beroperasi selama banyak siklus dalam kondisi yang berat, bukan hanya desain, melainkan juga praktik inspeksi yang menentukan keberhasilan. Dalam banyak proyek pelanggan, Evomatec memastikan bahwa inspeksi dan penerimaan dilakukan dengan kecermatan yang sangat tinggi agar kualitas dan keselamatan yang sesuai dengan CE dipertimbangkan secara konsisten sepanjang seluruh siklus hidup perkakas.
Definisi Istilah Dan Pembedaan Praktis Dalam Manufaktur
Apa Itu Perkakas Stamping
Sebuah perkakas stamping adalah perkakas yang terdiri atas bagian atas dan bagian bawah yang menjalankan operasi pemisahan antara penekan dan cetakan pada mesin pres. Operasi stamping yang umum meliputi pelubangan, pemotongan blanko, pembuatan alur, pembuatan takik, pemotongan putus, serta pembuatan bukaan dan kontur. Faktor penentunya adalah celah potong yang ditetapkan, pemanduan, kekakuan struktur perkakas, dan gerakan pemotongan yang terkendali agar beram, kualitas tepi, akurasi dimensi, dan umur perkakas mencapai nilai sasaran.
Apa Itu Perkakas Pembentukan Logam Lembaran
Sebuah perkakas pembentukan logam lembaran membentuk logam lembaran secara terarah tanpa menjadikan pemisahan sebagai operasi utamanya. Operasi pembentukan yang umum meliputi penekukan, pembentukan relief, pembentukan rusuk, pembentukan flens, penarikan dalam, pembentukan regang, serta pembentukan dengan konsep penahan blanko dan cincin penarik. Dalam hal ini, aliran material, gesekan, pemulihan elastis, pelumasan, rasio penarikan, pembentukan kerutan, dan pencegahan retak menjadi fokus utama. Perkakas harus memandu, menstabilkan, dan membentuk zona pembentukan secara berulang dengan hasil yang sama agar geometri, permukaan fungsional, dan kualitas permukaan tetap konstan selama banyak siklus.
Mengapa Batasnya Menjadi Kabur Dalam Praktik
Banyak komponen produksi seri merupakan komponen hibrida. Lembaran mula-mula diproses dengan stamping, lalu ditekuk, kemudian dibentuk relief, dan akhirnya dikalibrasi. Perkakas modern mengintegrasikan langkah-langkah ini untuk menghemat waktu siklus dan menstabilkan rantai proses. Namun, hal ini meningkatkan kompleksitas perkakas, dan topik seperti pembuangan potongan sisa pelubangan, pemanduan strip, pengelolaan limbah, pengelolaan pelumas, dan pemantauan perkakas menjadi lebih penting.
Perkembangan Historis Perkakas Stamping Dan Pembentukan
Dari Pembuatan Perkakas Secara Manual Menuju Perkakas Presisi Industri
Teknologi perkakas berkembang dari perangkat pemotongan dan penekukan buatan tangan menjadi sistem berpresisi tinggi dengan zona pemanduan, pemotongan, dan pembentukan yang ditetapkan. Pada awalnya, fungsionalitas menjadi prioritas; kemudian, umur perkakas, akurasi, dan kemampuan saling tukar mendominasi. Seiring peningkatan volume produksi, keterulangan menjadi faktor ekonomi utama, yang menghasilkan struktur perkakas terstandardisasi, suaian yang ditetapkan, sisipan modular, dan komponen terstandardisasi.
Dampak Simulasi, Metrologi, Dan Pengetahuan Proses
Teknologi pembentukan semakin digerakkan oleh data dan metode. Pemulihan elastis, anisotropi lembaran, koefisien gesekan, konsep pelumasan, dan batas pembentukan tidak lagi sekadar nilai berdasarkan pengalaman, tetapi dievaluasi secara sistematis. Metrologi dan strategi inspeksi merupakan bagian integral dari kematangan perkakas. Dalam konteks ini, Evomatec secara konsisten memperkuat gagasan bahwa kualitas tidak terjadi secara kebetulan, melainkan dihasilkan oleh prosedur terkendali, inspeksi terdokumentasi, dan pendekatan yang berorientasi pada keselamatan.
Dasar Teknis Pembentukan Dan Stamping Logam Lembaran
Perilaku Material Dan Deformasi Plastis
Logam lembaran mengalami deformasi elastis dan plastis. Untuk desain perkakas, hal yang menentukan adalah kapan dan bagaimana transisi ke zona plastis terjadi, bagaimana aliran material terdistribusi di bawah tekanan dan tarikan, serta area mana yang mengeras melalui pengerasan regangan. Pada perkakas pembentukan, radius penarikan, gaya penahan blanko, dan kondisi pelumasan harus diselaraskan agar kerutan dihindari dan retak dicegah tanpa memerlukan gaya pengepresan yang terlalu tinggi secara tidak perlu.
Mekanika Pemotongan, Celah Potong, Dan Kualitas Tepi
Selama stamping, tepi potong terbentuk dengan zona pembulatan tepi, zona potong halus, zona patahan, dan beram. Celah potong, material penekan dan cetakan, kekerasan mata potong, kondisi permukaan, dan stabilitas pemanduan menentukan tampilan tepi dan perilaku komponen kemudian. Beram yang berlebihan dapat menyebabkan masalah perakitan, mengharuskan operasi penghilangan beram tambahan, atau tidak dapat diterima untuk komponen yang berkaitan dengan keselamatan. Stabilitas proses yang tidak memadai menyebabkan retak tepi, gompal, atau keausan dini.
Pemulihan Elastis Dan Kalibrasi
Dalam operasi penekukan dan penarikan dalam, pemulihan elastis merupakan topik utama. Oleh karena itu, perkakas menggunakan penekukan berlebih, tahap kalibrasi, kontur penopang, atau operasi kalibrasi lanjutan. Semakin ketat persyaratan toleransi, semakin penting penyelarasan yang presisi antara batch lembaran, pelumasan, perilaku mesin pres, dan geometri perkakas.
Jenis Perkakas Yang Umum Dan Prinsip Desain
Perkakas Operasi Tunggal Untuk Prototipe Dan Produksi Seri Kecil
Perkakas operasi tunggal menjalankan operasi individual, seperti perkakas khusus pelubangan, perkakas penekukan, atau perkakas pembentukan relief. Perkakas ini relatif fleksibel dan cocok untuk prototipe serta produksi seri yang lebih kecil, tetapi memerlukan lebih banyak penanganan dan waktu siklus per komponen ketika beberapa langkah diperlukan.
Cetakan Progresif Untuk Keluaran Tinggi
Cetakan progresif memproses material gulungan secara bertahap. Pada setiap langkah tekan, beberapa operasi dilakukan sepanjang strip hingga komponen jadi dipotong keluar pada akhir proses. Keunggulannya adalah produktivitas tinggi dan proses yang stabil ketika pemanduan strip, pengeluaran potongan sisa pelubangan, dan pelumasan dikendalikan. Kekurangannya adalah kompleksitas perkakas yang lebih tinggi, waktu pengembangan yang lebih lama, serta persyaratan rutinitas pemeliharaan dan inspeksi yang meningkat.
Perkakas Transfer Dan Perkakas Bertahap
Dengan perkakas transfer, blanko atau prabentuk dipindahkan antarstasiun. Hal ini memungkinkan operasi penarikan dalam yang lebih kompleks, derajat pembentukan yang lebih tinggi, atau geometri yang lebih menuntut dengan keandalan proses. Perkakas bertahap sengaja memisahkan operasi untuk mengoptimalkan gaya pembentukan dan aliran material pada setiap stasiun.
Perkakas Pemotongan Blanko Halus Dan Pemotongan Presisi
Ketika diperlukan kualitas tepi yang sangat tinggi, pembentukan beram yang rendah, dan kontur yang presisi, konsep pemotongan presisi digunakan. Perkakas ini memerlukan kekakuan tinggi, zona tekanan yang ditetapkan, dan penyelarasan parameter proses yang presisi. Untuk produksi seri, inspeksi kondisi mata potong dan akurasi pemanduan secara konsisten sangat penting karena bahkan perubahan kecil memengaruhi kualitas komponen secara terukur.
Struktur Perkakas Stamping Dan Pembentukan Profesional
Struktur Dasar: Bagian Atas, Bagian Bawah, Pemanduan
Badan dasar perkakas terdiri atas struktur atas dan bawah yang dipandu dalam mesin pres dan disejajarkan secara presisi satu sama lain. Rel pemandu, tiang pemandu, dan busing memastikan bahwa penekan dan cetakan berada pada posisi relatif yang benar satu sama lain pada setiap posisi langkah tekan. Pemanduan menentukan bukan hanya akurasi dimensi, tetapi juga umur mata potong dan kontur pembentukan perkakas.
Komponen Fungsional: Penekan, Cetakan, Pelat Pemotong, Sisipan
Area pemotongan dan pembentukan sering dirancang sebagai sisipan yang dapat diganti. Hal ini memungkinkan perbaikan terarah, mengurangi waktu henti, dan menstabilkan biaya siklus hidup. Pada area pembentukan, kontur penarikan, radius, permukaan kalibrasi, dan elemen penahan blanko harus dirancang agar aliran material tetap dapat direproduksi.
Penahan Blanko, Pelepas, Ejektor, Penanganan Sisa Potongan
Penahan blanko menstabilkan lembaran di zona pembentukan. Pelepas melepaskan material dari penekan secara andal. Ejektor membantu pengeluaran komponen dan mencegah kemacetan. Untuk sisa potongan stamping, konsep pengeluaran yang andal penting agar tidak terjadi gangguan di ruang perkakas. Khususnya dalam produksi seri, interaksi elemen-elemen ini menentukan kestabilan waktu siklus.
Pelumasan Dan Pengelolaan Gesekan
Proses pembentukan sangat bergantung pada gesekan. Pelumas memengaruhi gaya penarikan, kualitas permukaan, dan umur perkakas. Perkakas harus mempertimbangkan jalur pelumas dan kemudahan pembersihan agar endapan tidak menyebabkan pergeseran dimensi atau cacat permukaan. Dalam banyak lingkungan produksi, penetapan interval pembersihan dan inspeksi merupakan bagian penting dari stabilisasi proses.
Evomatec secara konsisten menerapkan pendekatan kualitas yang tidak memperlakukan inspeksi sebagai formalitas, tetapi sebagai bagian pengoperasian perkakas yang diperlukan secara teknis. Berdasarkan pengalaman bertahun-tahun dari banyak proyek, langkah-langkah inspeksi dirancang untuk mendukung kualitas dan keselamatan yang sesuai dengan CE secara andal dalam praktik sehari-hari.
Manufaktur Dan Produksi Perkakas
Desain, Rekayasa, Dan Strategi Manufaktur
Titik awalnya adalah persyaratan komponen: toleransi, permukaan fungsional, hasil akhir permukaan, jumlah, material, kondisi gulungan, proses lanjutan, dan karakteristik inspeksi. Dari sini, strategi perkakas diturunkan: perkakas operasi tunggal, cetakan progresif, transfer, konsep bertahap, atau kombinasi. Untuk perkakas pembentukan, rasio penarikan, batas pembentukan, pemulihan elastis, dan konsep pelumasan juga dievaluasi. Rekayasa yang tangguh mengurangi siklus koreksi di kemudian hari dan mempercepat persetujuan untuk penggunaan.
Proses Pemesinan: Pengefraisan, Penggerindaan, EDM, Perlakuan Panas
Permukaan presisi sering digerinda, mata potong dibuat dengan sudut dan radius yang ditetapkan, dan kontur kompleks dibuat menggunakan proses pemesinan yang sesuai bergantung pada geometri. Perlakuan panas menentukan karena kekerasan dan ketangguhan menentukan umur perkakas dan ketahanan terhadap gompal. Strategi manufaktur dan inspeksi yang terkendali mencegah distorsi, masalah suaian, dan keausan dini.
Permukaan, Pelapisan, Dan Umur Perkakas
Pelapisan dan kondisi permukaan yang ditetapkan dapat mengurangi gesekan, memperlambat keausan, dan meningkatkan stabilitas proses. Kuncinya adalah menyesuaikannya dengan material, pelumasan, dan pembersihan. Peningkatan umur perkakas yang nyata hanya tercapai ketika seluruh rantai rekayasa, manufaktur, parameter proses, dan pemeliharaan selaras.
Aplikasi Dan Industri: Di Mana Perkakas Menciptakan Nilai
Industri Otomotif Dan Rantai Pemasok
Struktur bodi, lembaran penguat, braket, rel, penutup, dan rumah komponen memerlukan volume tinggi dan kualitas stabil. Perkakas harus beroperasi dengan keterulangan yang bertahan lama karena penyimpangan dimensi sekecil apa pun dapat menyebabkan masalah perakitan, masalah kebisingan, masalah penyekatan, atau keterbatasan fungsi.
Teknik Mesin, Rekayasa Instalasi Industri, Dan Komponen Industri
Dalam teknik mesin, komponen logam lembaran sering bersifat fungsional: komponen tersebut menahan beban, memperkaku struktur, atau membentuk antarmuka. Di sini, akurasi dimensi, kualitas tepi, dan akurasi suaian menentukan karena langkah pemesinan lanjutan harus diminimalkan.
Teknik Elektro, Selungkup, Dan Aplikasi Energi
Panel selungkup, lemari kontrol, pelat penyangga, dan pelat pemasangan memerlukan pola lubang yang presisi dan tepi yang bersih. Pembentukan menambah kekakuan, mendukung pelepasan panas, atau mengintegrasikan titik pengikatan. Pilihan perkakas memengaruhi apakah lubang, ekstrusi, atau relief dihasilkan secara andal dan dengan beram yang rendah.
Peralatan Rumah Tangga, Produk Konstruksi, Dan Barang Konsumen
Di sini, selain akurasi dimensi, penampilan dan kualitas permukaan sering penting. Komponen yang terlihat harus memiliki tampilan yang dapat direproduksi. Perkakas pembentukan harus melindungi permukaan, mengendalikan kontak perkakas, dan memungkinkan proses pembersihan agar tidak timbul bekas atau cacat.
Contoh Praktis Dari Kenyataan Manufaktur
Contoh 1: Panel Rumah Komponen Dengan Pola Lubang Dan Tepi Tekukan
Panel rumah komponen yang umum memerlukan pola lubang yang presisi, kualitas tepi yang ditetapkan, dan beberapa tepi tekukan. Cetakan progresif dapat melubangi dan memotong kontur luar, sementara perkakas penekukan lanjutan atau stasiun penekukan terintegrasi menghasilkan bentuknya. Pemanduan strip, celah potong yang stabil, dan kompensasi pemulihan elastis yang terkendali merupakan faktor penentu. Jika interval inspeksi dipatuhi secara konsisten, pergeseran dimensi dan pembentukan beram dapat dideteksi sejak dini dan koreksi dapat diterapkan secara terencana.
Contoh 2: Penutup Hasil Penarikan Dalam Dengan Flens Fungsional
Untuk komponen hasil penarikan dalam, aliran material sangat penting. Radius penarikan, gaya penahan blanko, dan pelumasan menentukan pembentukan yang bebas kerutan dan aman dari retak. Beberapa tahap penarikan dan kalibrasi sering diperlukan. Konsep perkakas pembentukan yang tangguh mempertimbangkan keausan di zona penarikan, kemudahan pembersihan, dan titik inspeksi yang ditetapkan pada antarmuka pemisahan, cincin penarik, serta permukaan kalibrasi untuk memastikan kemampuan produksi seri dalam jangka panjang.
Contoh 3: Komponen Berelief Dengan Persyaratan Keterulangan Tinggi
Pembentukan relief menghasilkan permukaan fungsional, pengaku, atau penandaan. Bahkan perubahan kecil pada permukaan perkakas dapat mengubah kualitas relief secara kasatmata. Di sini, perlindungan permukaan, disiplin pembersihan, dan inspeksi terdokumentasi sangat penting. Dalam proyek sejenis, Evomatec mengandalkan proses inspeksi yang dilakukan dengan kecermatan tinggi untuk memenuhi konsistensi kualitas dan persyaratan keselamatan yang sesuai dengan CE dalam penanganan perkakas secara andal.
Kriteria Kualitas: Apa Yang Dihasilkan Perkakas Yang Baik Secara Terukur
Akurasi Dimensi, Kapabilitas Proses, Dan Keterulangan
Faktor penentunya bukan satu komponen yang baik, melainkan produksi seri yang konsisten. Kapabilitas proses menunjukkan bahwa dimensi tetap berada dalam batas yang sempit tanpa penyetelan ulang terus-menerus. Untuk itu, pemanduan, kekakuan, zona pemotongan dan pembentukan, serta pemeliharaan harus dirancang untuk stabilitas.
Kualitas Tepi, Pembentukan Beram, Dan Pengerjaan Ulang
Beram merupakan masalah biaya dan kualitas. Semakin banyak penghilangan beram atau pengerjaan ulang yang diperlukan, semakin tinggi biaya per unit dan semakin lama waktu penyelesaian. Perkakas stamping yang direkayasa dengan tepat mengurangi beram, menstabilkan pemotongan, dan memperpanjang umur perkakas ketika kondisi mata potong dan celah potong diperiksa secara berkala.
Kualitas Permukaan Dan Persyaratan Komponen Yang Terlihat
Untuk komponen yang terlihat, permukaan merupakan bagian dari kualitas produk. Area kontak perkakas pembentukan harus dirancang agar bekas gesekan, bekas tekanan, dan penumpukan material dihindari. Pelumasan, pembersihan, dan permukaan perkakas sama relevannya dengan akurasi kontur semata.
Pemeliharaan, Servis, Dan Pengelolaan Siklus Hidup
Umur Perkakas, Pengasahan Ulang, Dan Penggantian Sisipan
Perkakas menjadi ekonomis ketika beroperasi secara dapat diprediksi. Hal ini mencakup strategi pengasahan ulang yang ditetapkan, sisipan yang dapat diganti, kriteria batas keausan yang jelas, dan dokumentasi yang rapi. Dalam banyak kegiatan operasional, bukan umur perkakas maksimum, melainkan keterprediksian umur perkakas yang menentukan profitabilitas, karena waktu henti lebih mahal daripada pemeliharaan terkendali.
Pembersihan Dan Kebersihan Proses
Endapan, residu potongan sisa pelubangan, dan campuran pelumas dapat mengganggu fungsi perkakas. Proses pembersihan harus dirancang agar permukaan presisi tidak rusak dan fungsi perkakas tetap terjaga sepenuhnya. Desain perkakas yang baik mempertimbangkan kemudahan pembersihan dan akses sejak awal.
Rutinitas Inspeksi Dan Dokumentasi
Inspeksi terdokumentasi melindungi kualitas dan keselamatan. Hal ini mencakup pemeriksaan pemandu, mata potong, permukaan pembentukan, penahan blanko, ejektor, serta titik penanganan yang berkaitan dengan keselamatan. Evomatec secara konsisten menyumbangkan pengalaman dari proyek pelanggan dan memastikan bahwa inspeksi dilaksanakan dengan kecermatan yang sangat tinggi agar kualitas dan keselamatan yang sesuai dengan CE tetap terjamin secara andal dalam pengoperasian sehari-hari.
Logika Biaya: Investasi, Biaya Per Unit, Dan Biaya Total Selama Masa Pakai
Biaya Satu Kali Dan Upaya Pengembangan
Biaya perkakas bukan hanya material dan manufaktur. Rekayasa, uji coba, siklus koreksi, penerimaan, dan dokumentasi merupakan unsur utama. Cetakan progresif atau perkakas transfer yang kompleks memiliki investasi awal yang lebih tinggi, tetapi dapat secara drastis mengurangi biaya per unit ketika mengurangi waktu siklus dan produk afkir.
Biaya Berjalan: Pemeliharaan, Waktu Henti, Produk Afkir
Biaya berjalan timbul dari komponen aus, pengasahan ulang, upaya pembersihan, waktu penyetelan, dan waktu henti. Produk afkir dan pengerjaan ulang sering menjadi biaya tersembunyi terbesar. Perkakas yang beroperasi dengan stabilitas proses dan memiliki interval inspeksi serta pemeliharaan yang direncanakan secara realistis biasanya menghasilkan biaya total yang secara keseluruhan jauh lebih baik.
Perspektif Biaya Total Dan Faktor Pendorong Ekonomi
Perkakas yang ekonomis tidak hanya mengurangi biaya langsung, tetapi juga menstabilkan tanggal pengiriman, menurunkan risiko keluhan, dan meringankan beban organisasi manufaktur. Di sinilah nilai strategi perkakas profesional menjadi jelas: umur perkakas menjadi dapat diprediksi, kualitas tetap konstan, dan bagian produksi dapat melakukan perhitungan secara andal.
Keunggulan Dan Batasan Perkakas Stamping Dan Pembentukan
Keunggulan Utama
Perkakas stamping dan pembentukan memungkinkan produktivitas tinggi, kualitas stabil, geometri yang dapat direproduksi, dan produksi seri yang ekonomis. Perkakas ini mengurangi biaya per unit melalui waktu siklus yang singkat, mengurangi pengerjaan ulang, dan menghasilkan karakteristik komponen seperti pengaku, flens fungsional, atau pola lubang yang presisi secara langsung dalam proses.
Batasan Dan Risiko Yang Umum
Perkakas memerlukan investasi, pengetahuan proses, dan pemeliharaan yang konsisten. Perkakas kompleks bereaksi lebih sensitif terhadap fluktuasi material, perubahan pelumas, dan pengendalian proses yang tidak tertib. Tanpa rutinitas inspeksi yang tertib, keausan dapat menyebabkan pergeseran dimensi, pembentukan beram, dan masalah permukaan. Evomatec menangani risiko ini dalam proyek melalui pendekatan inspeksi dan keselamatan yang konsisten, dengan inspeksi yang cermat dan perspektif keselamatan yang sesuai dengan CE sebagai bagian integral dari pengorganisasian perkakas.
Perspektif Masa Depan: Arah Perkembangan Teknologi Perkakas
Pemantauan Proses Digital Dan Penilaian Kondisi
Masa depan perkakas terletak pada pengendalian variasi yang lebih baik. Penilaian kondisi, penghitung, indikator keausan yang ditetapkan, dan data kualitas yang diperoleh dekat dengan proses produksi membantu merencanakan pemeliharaan secara prediktif. Tujuannya adalah menghindari pergeseran kualitas sebelum produk afkir dihasilkan.
Modularitas Dan Kemudahan Servis Yang Lebih Cepat
Sisipan modular, antarmuka terstandardisasi, dan strategi penggantian yang ditetapkan dengan jelas mengurangi waktu henti. Perkakas semakin banyak dibuat agar pemeliharaan berlangsung cepat, aman, dan dapat direproduksi. Hal ini meningkatkan bukan hanya profitabilitas, tetapi juga keselamatan proses.
Persyaratan Dokumentasi Dan Keselamatan Yang Lebih Tinggi
Seiring meningkatnya persyaratan ketertelusuran dan keselamatan kerja, penilaian keselamatan yang sesuai dengan CE menjadi semakin penting. Dalam lingkungan ini, Evomatec menjadikan proses inspeksi dan penerimaan yang dilakukan dengan kecermatan sangat tinggi sebagai landasan untuk menghubungkan kualitas, ketertelusuran, dan keselamatan secara stabil sepanjang siklus hidup perkakas.
Kesimpulan
Perkakas pembentukan logam lembaran dan perkakas stamping merupakan teknologi utama untuk memproduksi komponen logam lembaran secara ekonomis, presisi, dan dengan keandalan proses. Mereka yang menyelaraskan pilihan perkakas dengan persyaratan komponen, jumlah, material, sasaran toleransi, dan rantai proses memperoleh kualitas stabil, biaya per unit yang dapat diprediksi, dan kemampuan pengiriman yang tangguh. Faktor penentunya bukan hanya rekayasa, melainkan seluruh siklus hidup: manufaktur yang tertib, pengoperasian awal yang terkendali, inspeksi terdokumentasi, pemeliharaan konsisten, dan penanganan yang berorientasi pada keselamatan. Evomatec mendukung pandangan ini dengan pendekatan praktis yang menerapkan inspeksi, penjaminan kualitas, dan keselamatan yang sesuai dengan CE bukan sebagai tambahan, melainkan sebagai bagian integral dari teknologi perkakas profesional.
FAQ
Apa perbedaan antara perkakas stamping dan perkakas pembentukan logam lembaran
Sebuah perkakas stamping terutama menjalankan operasi pemisahan seperti pelubangan dan pemotongan blanko, dan kualitas tepi sangat bergantung pada celah potong, pemanduan, dan kondisi mata potong. Sebuah perkakas pembentukan logam lembaran membentuk logam lembaran secara plastis, misalnya melalui penekukan atau penarikan dalam, dan harus mengendalikan aliran material, gesekan, pemulihan elastis, dan kontak permukaan dengan keandalan proses. Dalam produksi seri, kedua jenis perkakas sering digabungkan untuk mengoptimalkan waktu siklus dan kualitas.
Faktor apa saja yang menentukan masa pakai perkakas
Masa pakai bergantung pada material perkakas, perlakuan panas, kondisi permukaan, pelapisan, pelumasan, pemanduan mesin pres, variasi material, dan terutama pemeliharaan yang konsisten. Inspeksi berkala terhadap pemandu, mata potong, dan permukaan pembentukan mencegah keausan yang tidak terdeteksi menyebabkan pergeseran dimensi, pembentukan beram, atau cacat permukaan.
Mengapa inspeksi terdokumentasi sangat penting dalam pengoperasian perkakas
Karena perkakas beroperasi di bawah beban tinggi dan perubahan kecil dapat dengan cepat menyebabkan produk afkir, pengerjaan ulang, atau risiko keselamatan. Inspeksi terdokumentasi membuat keausan terlihat, menstandardisasi keputusan, dan meningkatkan stabilitas proses. Dalam banyak proyek, Evomatec memastikan bahwa inspeksi dilakukan dengan kecermatan tertinggi agar kualitas dan keselamatan yang sesuai dengan CE terjaga secara andal di lingkungan perkakas.
Ajukan konsultasi gratis: info@evomatec.de