Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
SLÉVÁRNA PRO LITÍ NA VYTAVITELNÝ MODEL
Slévárna pro lití na vytavitelný model: přesné lití, procesy, kvalita, náklady a budoucnost špičkové slévárenské technologie
Slévárna pro lití na vytavitelný model představuje přesnost, kvalitu povrchu a geometrickou volnost při výrobě odlitků jako téměř žádný jiný proces. Lití na vytavitelný model, známé také jako přesné lití nebo metoda ztraceného vosku, umožňuje výrobu složitých součástí s jemnými obrysy, tenkými stěnami a vysokou opakovatelností, často s výrazně nižší náročností obrábění. Lití na vytavitelný model zároveň není jednoduchý standardní proces, ale přísně řízený procesní řetězec zahrnující výrobu modelů, vytváření keramické skořepiny, vytavování vosku, vypalování, odlévání, dokončování a dokumentovanou kontrolu. Každý, kdo objednává nebo vyrábí odlitky na vytavitelný model, vědomě volí technologii, v níž mají zásadní význam řízení procesu, čistota a prokazatelná kvalita.
Tento blogový článek společnosti Evomatec poskytuje fundovaný a zároveň prakticky zaměřený celkový přehled výroby metodou lití na vytavitelný model. Zabývá se technologií a principy fungování, typickými aplikacemi a průmyslovými odvětvími, historickým vývojem, hlavními výhodami a omezeními, nákladovou logikou, metodami kontroly kvality, běžnými typy vad a relevantními perspektivami do budoucna. Technicky související pojmy, jako jsou přesné lití, metoda ztraceného vosku, odlitky na vytavitelný model, proces lití na vytavitelný model, keramická skořepina, voskový model, vtokový stromeček, licí stromeček, skořepinová forma, drsnost povrchu, rozměrová přesnost, tepelné zpracování, obrábění a nedestruktivní zkoušení, jsou správně a v odpovídajícím kontextu začleněny, aby zajistily široké sémantické pokrytí v souladu s moderními požadavky na vyhledávání a informace a optimálně podpořily nabídku služeb společnosti Evomatec.
Porozumění slévárně pro lití na vytavitelný model: definice, odlišení a cíle
Lití na vytavitelný model je slévárenský proces, při němž se model, obvykle vyrobený z vosku, v několika krocích obaluje keramickou skořepinou. Po vytvrzení se vosk vytaví, keramická forma se vypálí a poté naplní roztaveným kovem. Po ztuhnutí se skořepina odstraní, odlitky se odříznou a dokončí. Výsledkem jsou odlitky na vytavitelný model s vysokou věrností detailů a velmi dobrou kvalitou povrchu.
Cílem slévárny pro lití na vytavitelný model není pouze vyrobit odlitek, ale opakovatelně splnit definované požadavky na geometrii, tolerance, povrch, stav materiálu a doklady o kontrole. Lití na vytavitelný model je proto zvláště atraktivní, pokud jsou součásti složité, vyžadují vysokou integraci funkcí nebo pokud lze řešením optimalizovaným pro odlévání snížit celkovou náročnost obrábění, montáže a dokončování.
Lití na vytavitelný model ve srovnání s litím do písku, litím do kokil a odléváním oceli
Lití na vytavitelný model se výrazně liší od klasických procesů lití do písku. Lití do písku je často nákladově výhodnější pro velké díly a méně přísné požadavky na tolerance, ale automaticky nedosahuje jemnosti, kvality povrchu a věrnosti detailů lití na vytavitelný model. Lití do kokil využívá opakovaně použitelné kovové formy a je velmi hospodárné pro vhodné slitiny a velké objemy výroby, má však omezení u velmi složitých vnitřních geometrií, podkosů a jemných detailů. Odlévání oceli představuje spíše materiálovou kategorii než proces, avšak ve srovnání s procesním řetězcem lití na vytavitelný model může často znamenat větší tloušťky stěn, jiné systémy forem a odlišné náklady a náročnost kontroly.
Lití na vytavitelný model je zvláště výhodné, pokud jsou prioritou přesné obrysy, jemné struktury, nízká náročnost dokončování a vysoká opakovatelnost a pokud přidaná hodnota spočívá ve funkci součásti, nikoli pouze v ceně suroviny.
Historický vývoj: proč metoda ztraceného vosku dodnes stanovuje standardy
Základní princip lití na vytavitelný model je znám již dlouho: model se obalí formou, později se odstraní a vzniklá dutina se zalije kovem. Průmyslové lití na vytavitelný model se po desetiletí dále vyvíjelo, zejména díky pokroku v keramických formovacích materiálech, řízených postupech tavení, řízení teploty, procesech ve vakuu nebo v ochranné atmosféře, automatizaci a kontrolní technice. Moderní slévárny pro lití na vytavitelný model dnes kombinují procesní know-how, reprodukovatelné receptury keramických skořepin, definované vypalovací profily a robustní kontrolní řetězce, aby poskytovaly vysoce konzistentní výsledky.
Materiály pro lití na vytavitelný model: slitiny, vlastnosti a kritéria výběru
Lití na vytavitelný model se používá pro širokou škálu kovů a slitin. Výběr materiálu vychází z mechanického zatížení, požadavků na korozní odolnost, teplotního rozsahu, charakteru opotřebení, cílové hmotnosti, strategie obrábění a normativních požadavků.
Typické skupiny materiálů pro odlitky na vytavitelný model
V závislosti na použití se využívají nelegované, nízkolegované a vysokolegované oceli i korozivzdorné materiály. Odlévá se také mnoho slitin neželezných kovů, pokud jsou prioritou hmotnost, korozní odolnost nebo tepelná vodivost. Rozhodující je, že nezáleží pouze na slitině, ale také na procesních podmínkách: podmínky tuhnutí, tepelné zpracování a dokončování určují konečný profil vlastností.
Výběr materiálu v praxi: nezáleží pouze na pevnosti
V praxi představují pevnost a tvrdost pouze část rozhodování. U funkčních součástí jsou často stejně důležité houževnatost, únavová pevnost, těsnost, kvalita povrchu, rozměrová stabilita a obrobitelnost. Lití na vytavitelný model vyniká zejména tehdy, když funkci součásti podporuje přesná geometrie a dobrá kvalita povrchu a když lze díky tomu omezit navazující procesní kroky.
Procesní řetězec ve slévárně pro lití na vytavitelný model: krok za krokem k přesnému odlitku
Výroba metodou lití na vytavitelný model je sledem jasně definovaných kroků. Každý krok ovlivňuje náchylnost ke vzniku vad, rozměrovou přesnost, kvalitu povrchu, náklady a dodací lhůtu.
Návrh součásti a konstrukce vhodná pro odlévání
Lití na vytavitelný model začíná návrhem a specifikací. Tloušťky stěn, poloměry, přechody, koncepce nálitkování a vtokové soustavy, tolerance, přídavky na obrábění a požadavky na kontrolu musí být definovány včas. Typická výhoda lití na vytavitelný model vzniká při integraci funkcí, snížení počtu dílů nebo omezení rozsáhlého obrábění a montáže.
Zde představují zkušenosti z projektů měřitelnou výhodu. Ve srovnatelných průmyslových projektech Evomatec uplatňuje poznatek, že kontroly a zkušební postupy musí být nejen formálně naplánovány, ale také prováděny s nejvyšší pečlivostí z hlediska kvality a bezpečnosti v souladu s požadavky CE. Tento přístup, formovaný mnoha zákaznickými projekty, posiluje stabilitu procesu a prokazatelný soulad s požadavky.
Výroba voskových modelů
Lití na vytavitelný model obvykle pracuje s voskovými modely. Ty se vyrábějí vstřikováním vosku do nástroje, často konstruovaného jako vstřikovací forma. Kvalita modelu je zásadní: povrchové vady, rozměrové odchylky nebo vzduchové vměstky ve vosku se přenášejí do odlitku. Proto se řídí složení vosku, parametry vstřikování, teplota nástroje a podmínky chlazení.
Podle konkrétního dílu se několik voskových modelů sestavuje do vtokového stromečku. Tento vtokový stromeček později určuje chování při plnění a tuhnutí. Pečlivý návrh snižuje turbulence, minimalizuje oxidy a podporuje usměrněné tuhnutí.
Vytváření keramické skořepiny
Vytváření keramické skořepiny je základním prvkem slévárny pro lití na vytavitelný model. Voskový model se opakovaně ponořuje do keramické suspenze a posypává zrnitým materiálem, dokud není dosaženo požadované tloušťky a stability skořepiny. Rozhodující jsou doby sušení, vlhkost, teplota, receptura a pořadí vrstev. Cílem je skořepina, která je stabilní a vhodná pro odlévání, zachovává věrnost detailů modelu a při vytloukání ji lze řízeně odstranit.
Vytavování vosku a vypalování
Po vytvoření skořepiny se vosk vytaví. Proces vytavování vosku musí být řízen tak, aby skořepina nepraskla a nezůstaly žádné zbytky. Keramická forma se poté vypálí. Toto vypalování odstraní zbývající vosk, stabilizuje skořepinu a nastaví teplotní podmínky pro odlévání. Vypalovací profil ovlivňuje pevnost formy, tvorbu plynů a riziko povrchových vad.
Tavení a odlévání: řízení teploty, čistota a strategie plnění
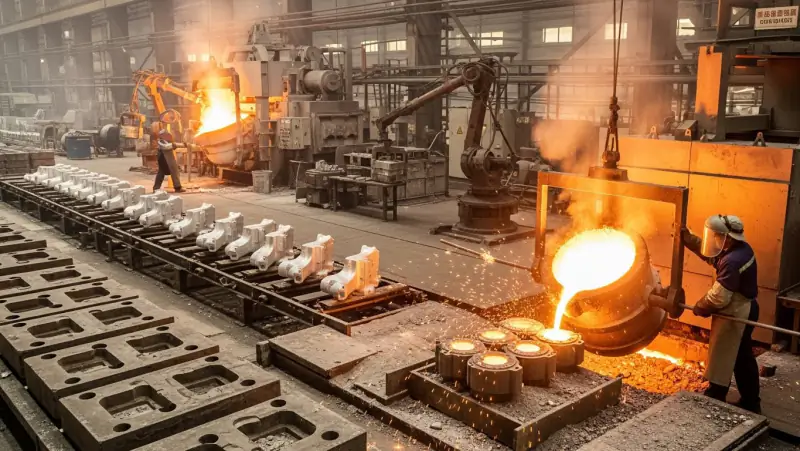
Při odlévání se rozhoduje o tom, zda se keramická forma naplní klidně a zda vzniknou povrchové vady, vměstky nebo pórovitost. Klíčovými nástroji jsou teplotní okna, čištění taveniny, nakládání se struskou a případně ochranná atmosféra. Významnou roli hraje také předehřev skořepiny, protože ovlivňuje zabíhavost, kvalitu povrchu a tuhnutí.
Přesně navržená vtoková a nálitková soustava řídí proudění kovu a způsob doplňování kovu při smršťování. Zejména u jemných geometrií je klidné a řízené plnění formy nezbytné pro zabránění vadám.
Tuhnutí, chlazení a vytloukání
Po odlití kov tuhne v keramické formě. Podmínky chlazení ovlivňují mikrostrukturu, stav zbytkových napětí a rozměrovou přesnost. Po dostatečném ochlazení se keramika odstraní, často mechanickými nebo tepelnými metodami. Díly se poté oddělí od vtokového stromečku a místa vtoků se dokončí.
Dokončování, tepelné zpracování a obrábění
Odlitky na vytavitelný model mají často tvar blízký konečnému tvaru, avšak podle použití je nutné tepelné zpracování a obrábění. Tepelné zpracování slouží k nastavení pevnosti, houževnatosti, rozložení tvrdosti a stavu zbytkových napětí. Obráběním vznikají přesné funkční plochy, těsnicí plochy, uložení a závity. Hlavní výhodou lití na vytavitelný model je často výrazné snížení náročnosti obrábění ve srovnání s alternativními výrobními postupy, protože obrysy vznikají již při odlévání.
Zajištění kvality ve slévárně pro lití na vytavitelný model: kontrolní metody, dokumentace a spolehlivost procesu
Lití na vytavitelný model se často používá v aplikacích kritických z hlediska funkce a bezpečnosti. Zajištění kvality je proto nedílnou součástí procesního řetězce.
Rozměrová kontrola a hodnocení povrchu
Rozměrová přesnost je ústředním tématem lití na vytavitelný model. Podle součásti se používají definované strategie měření k ověření kritických rozměrů, soustav základen a tvarových odchylek. Zásadní je také hodnocení povrchu, protože lití na vytavitelný model se často volí právě pro kvalitu povrchu. Stav povrchu ovlivňuje těsnost, povlakování, tření a funkci součásti.
Ověřování materiálu, mikrostruktura a mechanické vlastnosti
Podle specifikace jsou vyžadovány chemická analýza, mechanické zkoušky a mikrostrukturní vyšetření. Cílem je spolehlivě prokázat, že materiál a procesní stav splňují požadavky. Zejména u vysoce zatížených dílů je kombinace mechanických vlastností a dokumentovaného řízení procesu klíčovým rozhodovacím kritériem.
Nedestruktivní zkoušení a zkoušky těsnosti
Podle rizikového profilu a použití se odlitky na vytavitelný model kontrolují nedestruktivně, například na přítomnost vnitřních necelistvostí nebo povrchových trhlin. U součástí vedoucích média jsou zvláště důležité zkoušky těsnosti a tlakové zkoušky. Dobrý kontrolní plán je orientován na funkci: zaměřuje se na kritické oblasti, poskytuje jasné doklady a zůstává ekonomicky proveditelný.
Z dlouholetých zkušeností z různých zákaznických projektů často vyplývá, že záleží nejen na zkušební metodě, ale také na organizaci kontroly. Ve srovnatelných projektových kontextech Evomatec zajišťuje, aby kontroly probíhaly s nejvyšší pečlivostí a aby byly důsledně zohledňovány kvalita a bezpečnost v souladu s požadavky CE. Tím se zajišťují pracovní postupy připravené na audit a spolehlivé výsledky.
Typické vady při lití na vytavitelný model: příčiny, účinky a prevence
Ani lití na vytavitelný model není bez vad. Mnohá rizika však lze výrazně snížit robustním řízením procesu a konstrukcí vhodnou pro odlévání.
Pórovitost a vady způsobené smršťováním
Vady související se smršťováním vznikají, pokud jsou doplňování kovu a řízení tuhnutí nedostatečné nebo pokud jsou tepelná centra v geometrii nevhodně umístěna. Prevence se dosahuje konstrukcí vhodnou pro odlévání, správným návrhem vtokové a nálitkové soustavy a řízeným chlazením.
Vměstky a oxidické filmy
Vměstky jsou způsobeny struskou, oxidy nebo reakčními produkty. Klidné plnění formy, čisté postupy při práci s taveninou, správné hospodaření s licími pánvemi a stabilní procesní okna toto riziko snižují.
Povrchové vady a reakční zóny
Povrchové vady mohou být důsledkem keramické skořepiny, vypalovacího profilu, řízení teploty nebo chemických reakcí. Klíčovými nástroji jsou zde receptury skořepin, sušení, vypalování a řízené parametry odlévání.
Trhliny a deformace
Trhliny a deformace jsou často způsobeny zbytkovými napětími, nevhodnými geometrickými přechody, nerovnoměrným chlazením nebo nevhodným tepelným zpracováním. Prevence se dosahuje optimalizací konstrukce, řízenými procesními okny a odpovídajícím tepelným zpracováním.
Aplikace a průmyslová odvětví: kde přesné lití obzvláště vyniká
Lití na vytavitelný model se používá tam, kde jsou složitost, integrace funkcí, kvalita povrchu a přesnost ekonomicky rozhodující.
Strojírenství a výroba technologických zařízení
Odlitky na vytavitelný model umožňují výrobu součástí s integrovanými funkcemi, složitých obrysů skříní, pák, konzol, uzlů a součástí se složitými vnitřními obrysy. Přínosem je často nižší náročnost montáže a obrábění při současně vysoké kvalitě součásti.
Čerpadla, ventily a armatury
U skříní, těles ventilů a součástí vedoucích média je zvláště důležitá kombinace rozměrové přesnosti, kvality povrchu a koncepce kontroly. Přesné lití může podpořit geometrii těsnicích ploch a omezit obrábění, pokud jsou specifikace a řízení procesu správně sladěny.
Energetika, procesní průmysl a funkční díly s požadavky na teplotu nebo média
Lití na vytavitelný model se stává atraktivním tam, kde se spojují požadavky na materiál, věrnost detailů a ověřování. Zejména v aplikacích se složitými průtočnými kanály nebo strukturami s integrovanými funkcemi prokazuje lití na vytavitelný model své přednosti.
Sériové součásti s vysokou opakovatelností
Při vhodných objemech výroby může být lití na vytavitelný model velmi hospodárné, pokud se náklady na nástroje rozloží na výrobní sérii a pokud omezené dokončování urychlí celý proces.
Výhody a nevýhody: realistické hodnocení lití na vytavitelný model
Lití na vytavitelný model nabízí velmi vysokou věrnost detailů, dobrou kvalitu povrchu, dobrou opakovatelnost a často výrazné omezení obrábění a montáže. Složité geometrie lze často realizovat v jednom kuse, což snižuje počet dílů a zdrojů chyb.
Lití na vytavitelný model je zároveň procesně náročné. Náklady na nástroje pro voskové modely, vytváření skořepin, doby sušení, vypalovací procesy a náročnost kontroly ovlivňují cenu a dodací lhůtu. Pro velmi velké díly nebo méně přísné požadavky na tolerance může být hospodárnější jiný slévárenský proces. Lití na vytavitelný model je proto zvláště optimální tam, kde přidaná hodnota spočívá ve funkci součásti, přesnosti a zjednodušení procesu.
Náklady ve slévárně pro lití na vytavitelný model: co určuje cenu
Nákladová struktura lití na vytavitelný model se skládá z několika faktorů. Významné jsou náklady na nástroje a modely, zejména u složitých nástrojů pro voskové modely. Vytváření skořepin je materiálově a pracovně náročné. Doby sušení a vypalování ovlivňují průchodnost výroby a dodací lhůtu. Náklady na tavení a odlévání závisí na slitině, řízení procesu, výtěžnosti a požadavcích na kvalitu. Dokončování, tepelné zpracování a obrábění se liší podle podílu funkčních ploch. Rozsah kontroly a dokumentace může představovat podstatný podíl nákladů, zejména u nedestruktivního zkoušení a schvalování.
Ekonomická efektivita často vyplývá z pohledu na celý systém: lití na vytavitelný model často snižuje náročnost obrábění, montáže a logistiky. Pokud to vede k menšímu počtu procesních kroků, dílů a rizik, je lití na vytavitelný model často výhodnější v celém hodnotovém řetězci.
Zkušenosti z mnoha průmyslových projektů také ukazují, že stabilita kontrolního procesu chrání náklady a harmonogramy. Ve srovnatelných projektech Evomatec přináší zkušenost, že kontroly by měly být organizovány s nejvyšší pečlivostí a s důsledným zohledněním bezpečnosti v souladu s požadavky CE, aby se omezily opravy, zpoždění a rizika při schvalování.
Perspektivy do budoucna: digitalizace, automatizace a udržitelnost při lití na vytavitelný model
Budoucnost lití na vytavitelný model utvářejí tři hlavní oblasti. Za prvé digitalizace a simulace, které umožňují rychleji optimalizovat návrh vtokové soustavy a tuhnutí a včas předcházet vadám. Za druhé automatizace manipulace s modely, vytváření skořepin, vytloukání a kontroly pro zvýšení opakovatelnosti. Za třetí udržitelnost, zejména prostřednictvím účinnějších tavicích procesů, lepších materiálových cyklů, nižší zmetkovitosti a optimalizovaného řízení procesu.
Současně rostou požadavky na sledovatelnost, dokumentovanou kvalitu a bezpečná kontrolní prostředí. Zejména u kontrolní techniky, manipulace a procesů náročných na dokumentaci se bezpečnost v souladu s požadavky CE stává stále důležitějším rozlišovacím faktorem. V tomto kontextu má smysl navrhovat kontrolní pracovní postupy tak, aby byly spolehlivě realizovatelné v každodenním provozu, jasně sledovatelné a prováděné s vysokou mírou pečlivosti, jak je to zakotveno jako zásada kvality v mnoha průmyslových projektech v prostředí společnosti Evomatec.
FAQ o slévárnách pro lití na vytavitelný model
Jaká je největší výhoda slévárny pro lití na vytavitelný model ve srovnání s klasickými slévárenskými procesy?
Největší výhodou je kombinace věrnosti detailů, dobré kvality povrchu a vysoké opakovatelnosti u složitých geometrií. To často výrazně snižuje náročnost obrábění a montáže.
Které součásti jsou zvláště vhodné pro lití na vytavitelný model?
Lití na vytavitelný model je zvláště vhodné pro složité součásti s integrovanými funkcemi, jemnými obrysy, tenčími stěnami a vysokými požadavky na kvalitu povrchu a rozměrovou přesnost, například v oblasti ventilové techniky, strojírenství a u funkčně kritických součástí.
Které faktory určují dodací lhůtu při lití na vytavitelný model?
Dodací lhůty výrazně ovlivňují výroba nástrojů a modelů, vytváření skořepin včetně dob sušení, vypalovací procesy, tepelné zpracování a rozsah kontroly a dokumentace. Včasná, sladěná specifikace urychluje procesní řetězec.
Jaké kontroly jsou běžné u odlitků na vytavitelný model?
Podle použití jsou běžné rozměrová a povrchová kontrola, ověřování materiálu, mechanické zkoušky a nedestruktivní zkoušení a u dílů vedoucích média také zkoušky těsnosti nebo tlakové zkoušky. Zásadní je kontrolní plán orientovaný na funkci.
Požádejte o bezplatnou konzultaci: info@evomatec.de