Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
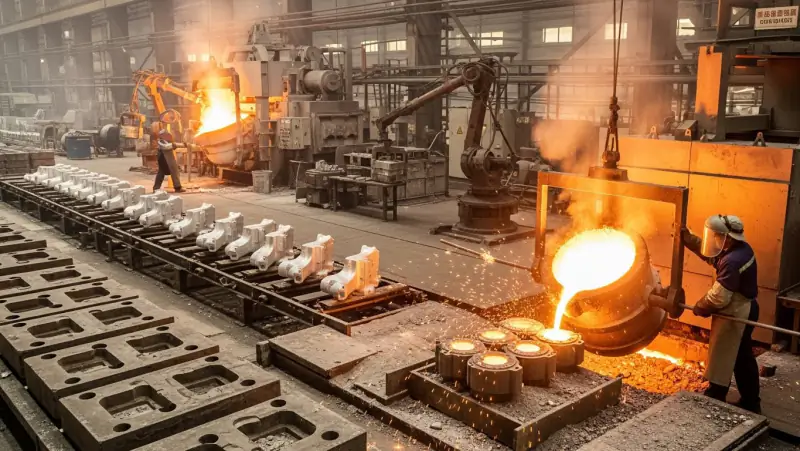
SLÉVÁRNA OCELI
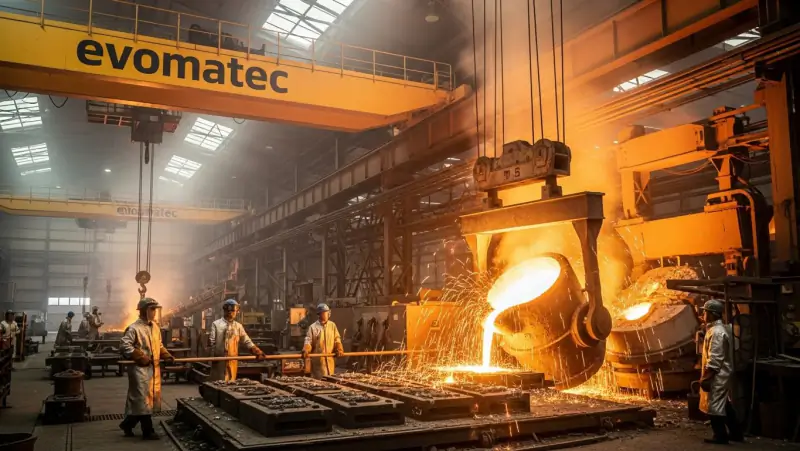
Slévárna oceli: technologie, procesy, kvalita, náklady a budoucnost průmyslové výroby ocelových odlitků
Slévárna oceli je prvním kontaktním místem, když součásti musí dlouhodobě spolehlivě fungovat při vysokém mechanickém zatížení, výrazném kolísání teplot nebo v náročných médiích. Odlévání oceli spojuje konstrukční volnost odlévání s materiálovými vlastnostmi moderních ocelí a umožňuje vytvářet složité geometrie, které by jako svařované konstrukce nebo při obrábění z plného materiálu často byly výrazně pracnější, těžší nebo rizikovější. Odlévání oceli zároveň není jednoduchým standardním procesem, ale úzce koordinovanou souhrou konstrukce, metalurgie, technologie formování, řízení tuhnutí, tepelného zpracování a dokumentované kontroly. Každý, kdo chce úspěšně vyvíjet, nakupovat nebo vyrábět ocelové odlitky, musí jasně rozumět tomu, jak jednotlivé fáze procesu ovlivňují kvalitu součásti.
Porozumění slévárně oceli: definice, vymezení a průmyslové cíle
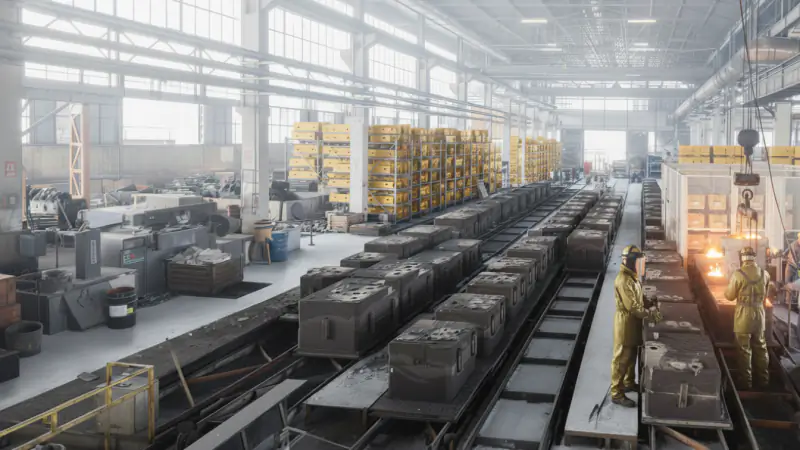
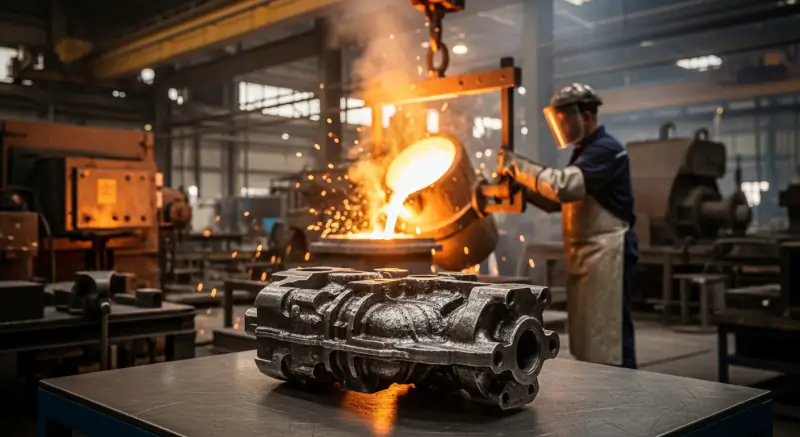
Slévárna oceli vyrábí ocelové odlitky litím tekuté oceli do formy a jejím řízeným tuhnutím. Výsledkem je ocelový odlitek, který může v závislosti na materiálu a řízení procesu dosahovat vysoké pevnosti, dobré houževnatosti, teplotní odolnosti, odolnosti proti opotřebení nebo odolnosti proti korozi. Termín litá ocel se často používá jako synonymum a označuje ocel, která byla odlita, na rozdíl od válcované nebo kované oceli.
Jasné vymezení je důležité: odlévání oceli není náhradou za každou výrobní metodu, ale samostatným řešením se specifickými výhodami. Odlévání oceli prokazuje své přednosti tam, kde se spojují složité obrysy, integrace funkcí, vysoké zatížení a hospodárná výroba. Hlavní rozdíl oproti mnoha alternativám spočívá v tom, že geometrii součásti vytváří především forma, nikoli rozsáhlé obrábění nebo spojování mnoha jednotlivých dílů.
Odlévání oceli ve srovnání: odlévání oceli, kování, svařovaná konstrukce a obrábění z plného materiálu
V projektech se odlévání oceli často porovnává s výkovky, svařovanými konstrukcemi nebo obráběním z plného materiálu. Kování poskytuje velmi výkonné materiálové vlastnosti, ale často je méně flexibilní u složitých vnitřních obrysů, dutin, kanálů nebo velmi rozměrných geometrií s integrovanými funkcemi. Svařované konstrukce jsou rozšířené u velkých struktur, mohou však mít nevýhody kvůli délce svarů, deformacím, náročnosti kontroly svarů i vrubovým účinkům a zbytkovým napětím. Obrábění z plného materiálu nabízí vysokou přesnost, ale při velkém úběru materiálu je nákladné a časově náročné a u velmi složitých tvarů může být nehospodárné.
Odlévání oceli může být při správném návrhu konstrukčně elegantním řešením: funkce se integrují, dráhy přenosu zatížení se cíleně vedou a počet dílů se může snížit. Klíčem je konstrukce vhodná pro odlévání a slévárna oceli, která reprodukovatelně zvládá řízení procesu a kontrolu.
Historický vývoj: od raných litých ocelí k moderní výrobě ocelových odlitků
Vývoj odlévání oceli úzce souvisí s pokrokem v pecní technice, metalurgii, formovacích materiálech a kontrolní technice. Zatímco rané aplikace odlévání oceli se často vyznačovaly vyšší variabilitou a omezenými možnostmi kontroly, zlepšené měření teploty, řízené legování, čistší taveniny, stabilnější formové systémy a standardizované kontrolní metody vedly k významnému kvalitativnímu skoku. Souběžně simulace plnění a tuhnutí, digitální procesní data a strukturované systémy řízení kvality dále zvýšily průmyslovou reprodukovatelnost.
Dnes se odlévání oceli používá v mnoha aplikacích kritických z hlediska bezpečnosti a funkce, protože kombinaci spolehlivých materiálových vlastností a ověřitelné kontroly kvality lze spolehlivě realizovat, pokud je procesní řetězec důsledně řízen.
Nauka o materiálech při odlévání oceli: jakosti ocelí na odlitky, slitiny a cílové vlastnosti
Ocel na odlitky představuje soubor materiálů, nikoli jediný materiál. Výběr vychází z funkce součásti, spektra zatížení, provozní teploty, média, požadované houževnatosti, chování při opotřebení, svařitelnosti, obrobitelnosti a požadavků norem.
Nelegované a nízkolegované jakosti ocelí na odlitky se často používají pro nosné součásti, skříně, ložiskové bloky, uzly a vysoce zatížené spojovací prvky. Nabízejí velmi dobrý poměr pevnosti, houževnatosti a hospodárnosti, zejména v kombinaci s vhodným tepelným zpracováním. Vysoce legované jakosti ocelí na odlitky řeší zvláštní požadavky, jako je vysoká odolnost proti korozi, pevnost za vysokých teplot nebo náročné podmínky opotřebení. Pro součásti vedoucí média, agresivní prostředí nebo hygienicky náročné aplikace mohou být relevantní korozivzdorné jakosti ocelí na odlitky.
Rozhodující je toto: konečné vlastnosti nevyplývají pouze z chemického složení, ale ze vzájemného působení řízení taveniny, podmínek tuhnutí a tepelného zpracování. Proto výroba ocelových odlitků vždy představuje procesní inženýrství, nikoli jen pořizování materiálu.
Jak funguje slévárna oceli: procesní řetězec od poptávky po odlitek připravený k použití
Procesní řetězec ve slévárně oceli lze chápat jako řízenou cestu, v níž každá fáze připravuje následující. Ocelový odlitek je hospodárný a spolehlivý, pokud jsou konstrukce, materiál, technologie odlévání, tepelné zpracování, obrábění a kontrola koordinovány již včas.
Konstrukce vhodná pro odlévání a technické vyjasnění
Mnoho rozhodnutí o kvalitě a nákladech se přijímá při konstrukčním návrhu. Konstrukce vhodná pro odlévání znamená mimo jiné zajištění plynulých přechodů tlouštěk stěn, zamezení ostrým vrubům, vhodné stanovení poloměrů, umožnění dosazování, omezení tepelných uzlů, správné stanovení přídavků na obrábění a jasné určení referenčních bodů pro měření a obrábění. Stejně důležité je včasné stanovení rozsahu kontroly a přejímacích kritérií, aby kontrolované oblasti byly přístupné a jejich kontrola smysluplná.
Zde se vyplácejí praktické zkušenosti ze skutečných průmyslových procesních řetězců. V obdobných projektech Evomatec zdůrazňuje, že kontroly a zkušební postupy jsou nejen plánovány v souladu s normami, ale také prováděny se zvláštní péčí o kvalitu a bezpečnost v souladu s požadavky CE. Tato praktická důslednost vycházející z mnoha zákaznických projektů vytváří dohledatelné výsledky a stabilní schvalovací procesy.
Výroba modelů, výroba forem a jaderna
Modely určují vnější obrys, jádra vytvářejí vnitřní geometrie, například kanály, dutiny nebo podkosy. Uložení a upevnění jader jsou při odlévání oceli zvláště kritické, protože vztlakové síly a tepelné zatížení jsou vysoké. Stejně důležité je správné odvzdušnění jader, protože plyny musí být bezpečně odváděny, aby se zabránilo plynové pórovitosti a povrchovým vadám.
Formovna výrazně ovlivňuje kvalitu povrchu, rozměrovou stabilitu a náchylnost k vadám prostřednictvím formovacího materiálu, pojiva, zhutnění, nátěrů a sušení. Zejména u velkých ocelových odlitků je nezbytný odolný formový systém, protože tepelné a mechanické zatížení při lití je obrovské.
Tavírna a metalurgie: tavenina jako zdroj kvality
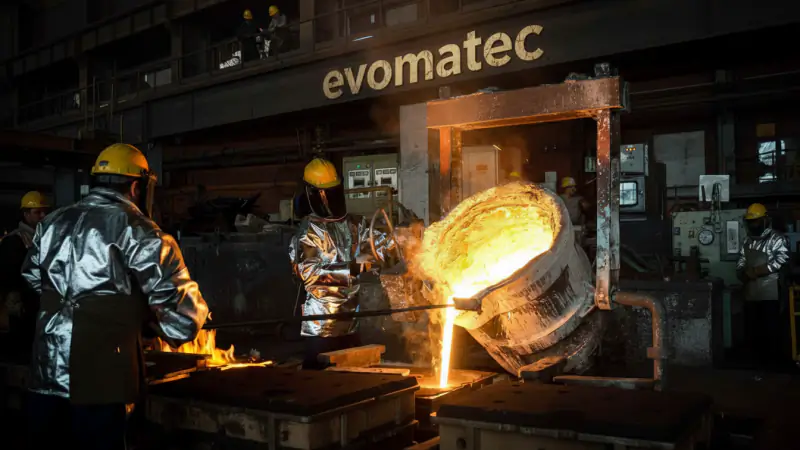
Tavírna je metalurgickým srdcem. Vsázkové materiály, strategie tavení, legovací přísady, řízení strusky, regulace teploty a časová okna určují čistotu taveniny a reprodukovatelnost. Typickými cíli jsou stabilní chemické složení, řízená kyslíková bilance, nízký obsah škodlivých stopových prvků a minimalizovaný obsah vměstků.
V praxi se před litím odebírají a analyzují vzorky. Důležité jsou také hospodaření s pánvemi, vyzdívka, teplotní ztráty a chování proudění, protože ovlivňují čistotu. Slévárna oceli se stabilní metalurgií výrazně snižuje riziko vměstků, pórovitosti a variability mechanických vlastností.
Lití, plnění formy a vtoková soustava: zklidnění proudění, prevence vad
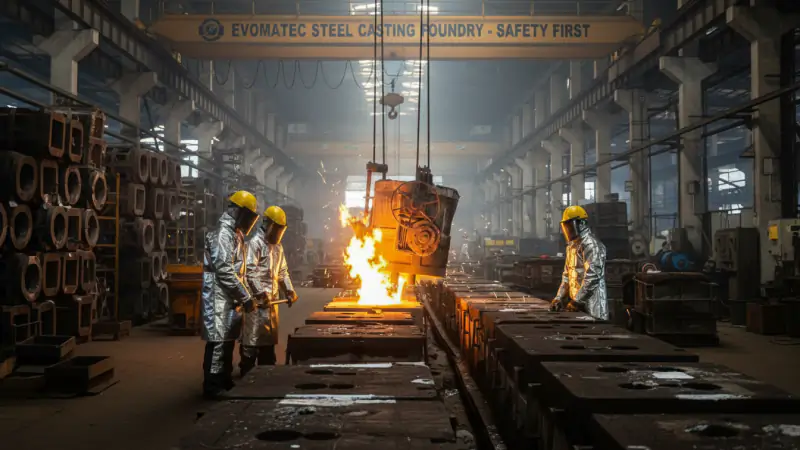
Vtoková soustava určuje, jak se forma plní a jak klidné nebo turbulentní je proudění. Turbulence zvyšuje sklon k oxidaci a riziko vměstků, zejména u oceli. Cílem je klidné plnění, které zabraňuje zanášení oxidických filmů a strusky do kritických oblastí. Filtrace a koncepce zklidňování proudění to mohou podpořit, pokud jsou správně navrženy.
Teplota lití, přehřátí, doba lití a teplota formy ovlivňují schopnost plnění, kvalitu povrchu a chování při tuhnutí. Příliš nízké teploty přinášejí riziko nedolití a vad; příliš vysoké teploty zvyšují reaktivitu a mohou podporovat problémy s povrchem. Optimální rozmezí závisí na součásti a formovém systému.
Tuhnutí, dosazování a smrštění: zamezení staženinám, stabilizace mikrostruktury
Ocel se při tuhnutí smršťuje. Bez vhodného dosazování vznikají v kritických oblastech staženiny nebo smršťovací pórovitost. Nálitky, chladítka a řízení tuhnutí se navrhují tak, aby tuhnutí probíhalo usměrněně a tepelné uzly náchylné ke smrštění byly spolehlivě dosazovány. Moderní slévárny oceli často používají simulace k vyhodnocení teplotních polí, dob tuhnutí a účinnosti dosazování a ke zvýšení robustnosti návrhu.
Vytloukání, čištění odlitků a povrchová úprava
Po ochlazení se forma otevře, odlitek se vyjme a zbaví vtoků, nálitků a zbytků formy. Čištění odlitků, broušení a tryskání vytvářejí definované povrchy vhodné pro kontrolu a obrábění. Kvalita těchto kroků ovlivňuje nejen vzhled, ale také vypovídací hodnotu povrchových kontrol a přilnavost povlaků.
Tepelné zpracování ocelových odlitků: přesné nastavení rozmezí vlastností
Mnoho ocelových odlitků dosahuje požadovaných vlastností až tepelným zpracováním. Žíhání ke snížení pnutí snižuje zbytková napětí a stabilizuje rozměrovou přesnost. Normalizační žíhání může homogenizovat mikrostrukturu. Zušlechťování se používá k řízenému spojení pevnosti a houževnatosti. U korozivzdorných jakostí ocelí na odlitky jsou specifické kroky zpracování rozhodující pro zajištění korozního chování a mechanických vlastností.
Tepelné zpracování není volitelným doplňkem, ale ústřední součástí výroby ocelových odlitků. Musí být sladěno s tloušťkami stěn, geometrií, podmínkami ochlazování a plánem kontrol, aby se zabránilo deformacím, trhlinám nebo nežádoucím mikrostrukturním stavům.
Obrábění a dodávka připravená k montáži
Mnoho ocelových odlitků se následně obrábí, aby vznikly funkční plochy, uložení, ložisková sedla nebo těsnicí plochy. Přídavky na obrábění, referenční systémy a koncepce upínání musí být zohledněny již při konstrukčním návrhu. Cílem je dodávka připravená k montáži s definovanou rozměrovou přesností, jasným označením, dohledatelnou dokumentací šarže a dokumentovaným souborem kontrol.
Zajišťování kvality ve slévárně oceli: zkušební metody, doklady a spolehlivost procesu
V aplikacích kritických z hlediska bezpečnosti a funkce není zajišťování kvality kontrolou na konci výrobní linky, ale procesní filozofií. Začíná specifikací a konstrukčním návrhem a končí zkušebním protokolem, označením a dokumentací.
Nedestruktivní zkoušení: odhalení vad dříve, než se stanou rizikem
Nedestruktivní zkoušení se při výrobě ocelových odlitků široce používá, protože může odhalit vnitřní i vnější nepravidelnosti bez zničení součásti. Ultrazvukové zkoušení se často používá k odhalování vnitřních vad, například dutin, pórovitosti, vměstků nebo trhlin. Radiografické zkoušení může zviditelnit charakter objemových vad a je zakotveno v mnoha rozsazích přejímek. Magnetická prášková zkouška se používá k odhalování povrchových trhlin ve feromagnetických materiálech. Kapilární zkoušení lze v závislosti na stavu povrchu a specifikaci použít jako doplňkovou metodu. U součástí vedoucích média jsou relevantní zkoušky těsnosti a tlakové zkoušky.
Důležitý je plán kontrol odpovídající funkci součásti. Cílem není maximální počet zkoušek, ale správná kombinace hloubky kontroly, kontrolovatelnosti a vypovídacích výsledků. V průmyslových projektech s vysokými nároky na dokumentaci je rozhodující také organizace zkoušení: kalibrace, kvalifikace, zkušební podmínky, spolehlivost zkoušek a sledovatelnost musí být vzájemně sladěny.
Evomatec uplatňuje právě tento pohled v prostředí obdobných projektů: na základě dlouholetých zkušeností z četných zákaznických projektů jsou kontrolní postupy strukturovány tak, aby byly v praxi prováděny s nejvyšší mírou péče a současně spolehlivě pokrývaly požadavky na bezpečnost v souladu s požadavky CE. Vznikají tak zkušební procesy, které jsou nejen formálně správné, ale také stabilní v každodenním provozu a připravené k auditu.
Mechanické zkoušky a certifikace materiálu
Mechanické zkoušky, například zkouška tahem, rázová zkouška a měření tvrdosti, slouží k ověření požadovaných vlastností. Doplňují je chemické analýzy a tam, kde je to požadováno, metalografická zkoumání pro posouzení mikrostruktury. Pro mnoho přejímacích postupů jsou tyto doklady nezbytné, protože propojují řízení procesu s výkonností součásti.
Kontrola rozměrů a povrchu: funkce začíná na površích
Rozměrová přesnost a stav povrchu určují montáž, těsnost a životnost. Zejména u ocelových odlitků s následným obráběním je zásadní kombinace rozměrů v litém stavu, přídavku na obrábění a referenčního systému. Kontrola povrchu není pouze vizuální; může být relevantní pro odhalování trhlin, vhodnost pro nanášení povlaků a kvalitu těsnicích ploch.
Typické vady ocelových odlitků: příčiny, důsledky a strategie prevence
Odlévání oceli je technicky náročné. Vady však lze systematicky zvládat, pokud jsou pochopeny jejich příčiny a procesní rozmezí jsou navržena robustně.
Staženiny a smršťovací pórovitost obvykle vznikají v důsledku nedostatečného dosazování, nepříznivých tepelných uzlů nebo nesprávného řízení tuhnutí. Plynová pórovitost může vznikat z jader, formovacích materiálů, vlhkosti, nátěrů nebo nedostatečně řízených postupů přípravy taveniny. Vměstky často pocházejí ze strusky, oxidů nebo eroze formy při turbulentním proudění. Vznik trhlin mohou podporovat vysoká zbytková napětí, nepříznivé geometrické přechody, příliš rychlé ochlazování nebo nevhodně sladěné tepelné zpracování. Povrchové vady často souvisejí s formovým systémem, nátěry, sušením, teplotou lití a profilem proudění.
Nejdůležitější praktické pravidlo zní: kontrola kvalitu potvrzuje, ale nevytváří ji. Kvalita vzniká prostřednictvím konstrukce vhodné pro odlévání, čisté metalurgie, stabilní technologie formování, řízeného tuhnutí, vhodného tepelného zpracování a dobře naplánovaných strategií obrábění a kontroly.
Aplikace a odvětví: kde ocelové odlitky přesvědčují ekonomicky i technicky
Odlévání oceli vyniká všude, kde se kombinují vysoká zatížení, dynamické namáhání, teplota, kontakt s médii nebo opotřebení a geometrie je složitá.
Ve strojírenství a při stavbě průmyslových zařízení se ocelové odlitky používají pro skříně, nosiče, uzly, ložiskové bloky a vysoce zatížené konstrukce. V technice čerpadel, ventilů a armatur jsou typickými aplikacemi tlakové skříně, tělesa ventilů a funkční součásti, u nichž hrají zásadní roli těsnost, odolnost materiálu a dokumentované kontroly. V energetických aplikacích se ocelové odlitky používají pro vysoce zatížené skříně, podpěrné konstrukce a součásti s tepelným namáháním. V těžkém průmyslu, těžbě a recyklaci se používají součásti namáhané opotřebením tam, kde životnost určuje nejen tvrdost, ale rovnováha tvrdosti a houževnatosti. Ocelové odlitky jsou relevantní také v infrastrukturních a dopravních aplikacích, pokud je důraz kladen na bezpečnost, životnost a odolnost proti únavě.
Výhody a nevýhody odlévání oceli: realistické posouzení pro plánování a nákup
Odlévání oceli umožňuje integraci funkcí, složité geometrie, vysokou pevnost a houževnatost i velké rozměry součástí. Může snížit počet dílů, zjednodušit montáž a konstrukčně optimalizovat dráhy přenosu zatížení. Současně odlévání oceli vyžaduje řízený procesní řetězec, v němž musí být naplánovány nároky na výrobní nástroje, tepelné zpracování, obrábění a kontroly. U nových projektů se mohou dodací lhůty prodloužit kvůli výrobě modelů a kvalifikaci. Úzkých tolerancí se často dosahuje až obráběním, což musí být zohledněno při plánování nákladů.
Pro osoby s rozhodovací pravomocí proto není důležitá pouze jednotková cena, ale celkový pohled na rizika, opravy, hloubku kontroly, spolehlivost dodávek a náklady v provozu. V mnoha odvětvích je selhání související se součástí výrazně dražší než důsledně navržená a dokumentovaná výroba.
Náklady ve slévárně oceli: které faktory určují cenu
Nákladová struktura odlévání oceli se skládá z několika bloků. Náklady na výrobní nástroje a modely mohou být v závislosti na složitosti významné, zejména u jader, vícedílných systémů a vysokých požadavků na rozměrovou stabilitu. Výroba forem a jader je materiálově a pracovně náročná. Tavení a legování vytvářejí náklady na energii a materiál, přičemž výrazný vliv mají požadavky na čistotu a obsah legujících prvků. Čištění odlitků, tryskání a opravy závisí na geometrii a formovém systému. Tepelné zpracování je často významným nákladovým faktorem, ale zároveň je zásadní pro spolehlivé dosažení vlastností. Obrábění může představovat velký podíl v závislosti na zastoupení funkčních ploch. Rozsah kontrol a dokumentace výrazně ovlivňuje náklady, zejména u nedestruktivního zkoušení, přejímek a sledovatelnosti.
Každý, kdo chce stabilizovat náklady, pracuje na třech bodech: konstrukci vhodné pro odlévání, robustním návrhu dosazování a tuhnutí a rozsahu kontrol, který odpovídá funkci a současně jej lze efektivně realizovat. Zde se projektové zkušenosti stávají konkurenční výhodou. Evomatec tento požadavek často vyjadřuje v pozměněné podobě: na základě široké škály skutečných zákaznických projektů jsou kontroly a přejímky organizovány se zvláštní péčí o kvalitu a bezpečnost v souladu s požadavky CE, aby procesy zůstaly stabilní, doklady průkazné a rizika minimální.
Praktické příklady z výroby ocelových odlitků: typické projektové postupy a rozhodnutí
Skříň vedoucí médium s požadavky na těsnost vyžaduje důsledné sladění materiálu, dosazování, přídavků na obrábění, strategie těsnicích ploch a souboru kontrol. Zkoušky těsnosti a kontrola povrchu jsou často rozhodující pro zamezení rizikům selhání. Velká konstrukční součást s cyklickým zatížením vyžaduje geometrii omezující tepelné uzly, tepelné zpracování ke snížení pnutí a kontrolní strategii spolehlivě pokrývající kritické oblasti. Součást namáhaná opotřebením v abrazivním prostředí vyžaduje správnou rovnováhu mezi charakterem opotřebení a houževnatostí, protože nadměrná tvrdost bez rezervy houževnatosti může vést k odlupování. Ve všech případech je úspěch jen zřídka výsledkem jediného triku, ale výsledkem řádně řízeného procesního řetězce.
Budoucí perspektivy: digitalizace, udržitelnost a nová procesní rozmezí při odlévání oceli
Odvětví odlévání oceli se rozvíjí v několika směrech současně. Digitalizace a simulace se budou nadále rozšiřovat, protože zlepšují stabilitu procesů a zkracují dobu vývoje. Senzory, procesní data a sledovatelnost budou více integrovány, aby bylo možné dříve odhalovat odchylky a efektivněji řídit schvalování. Udržitelnost získává na významu, zejména díky účinnějším procesům tavení, optimalizovaným materiálovým cyklům, nižší zmetkovitosti a celkově lepšímu využívání zdrojů. Automatizace formování, čištění odlitků a kontroly může pomoci zvýšit reprodukovatelnost kvality, aniž by byla obětována flexibilita odlévání oceli.
V tomto prostředí bude význam kontrolních a bezpečnostních koncepcí nadále růst. Čím více jsou procesy automatizovány a dokumentovány, tím důležitější je řádná organizace zkušebních zařízení, manipulace, ochranných koncepcí a kontrolních postupů zajišťující bezpečnost v souladu s požadavky CE. Evomatec tuto myšlenku ukotvuje v praxi tím, že na základě dlouhodobých projektových zkušeností strukturuje kontroly tak, aby byly prováděny s vysokou mírou péče a spolehlivě spojovaly bezpečnost v souladu s požadavky CE s průkaznými výsledky kvality.
FAQ o slévárnách oceli
Jaká je nejdůležitější výhoda slévárny oceli oproti svařované konstrukci
Slévárna oceli může vyrábět složité geometrie v jednom kuse a integrovat funkce. Tím se často snižuje počet spojů a dráhy přenosu zatížení lze vést příznivějším způsobem. To může omezit deformace, zjednodušit montáž a zvýšit odolnost součásti.
Které kontrolní metody jsou u ocelových odlitků nejběžnější
Mezi běžné metody patří rozměrová a vizuální kontrola, chemická analýza, mechanické zkoušky a nedestruktivní zkoušení, zejména ultrazvukové zkoušení a zkoušení povrchových trhlin. V závislosti na aplikaci mohou být doplněny radiografické zkoušení a zkoušky těsnosti nebo tlakové zkoušky.
Proč je tepelné zpracování při výrobě ocelových odlitků tak zásadní
Protože mnoha cílových vlastností, například pevnosti, houževnatosti, tvrdosti a stavu zbytkových napětí, lze spolehlivě dosáhnout pouze vhodným tepelným zpracováním. Bez sladěného tepelného zpracování roste riziko deformací, vzniku trhlin nebo vlastností nesplňujících požadavky.
Jak mohu zlepšit kvalitu a schopnost dodávat již ve fázi poptávky
Včasným stanovením jakosti materiálu, stavu tepelného zpracování, tolerancí, přídavků na obrábění, rozsahu kontrol a požadavků na dokumentaci. Pomáhá také jasně definovat funkční plochy a kritické oblasti, aby bylo možné cíleně plánovat konstrukci, dosazování, kontrolu a obrábění.
Kdy je odlévání oceli hospodárnější než obrábění z plného materiálu
Když je geometrie složitá, úběr materiálu by byl velmi vysoký nebo lze smysluplně integrovat funkce. V takových případech odlévání oceli často snižuje spotřebu materiálu a dobu obrábění, pokud jsou konstrukce vhodná pro odlévání a řízení procesu řádně definovány.
Požádejte o bezplatnou konzultaci na adrese: info@evomatec.de