Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
SLÉVÁRNA HLINÍKOVÝCH ODLITKŮ
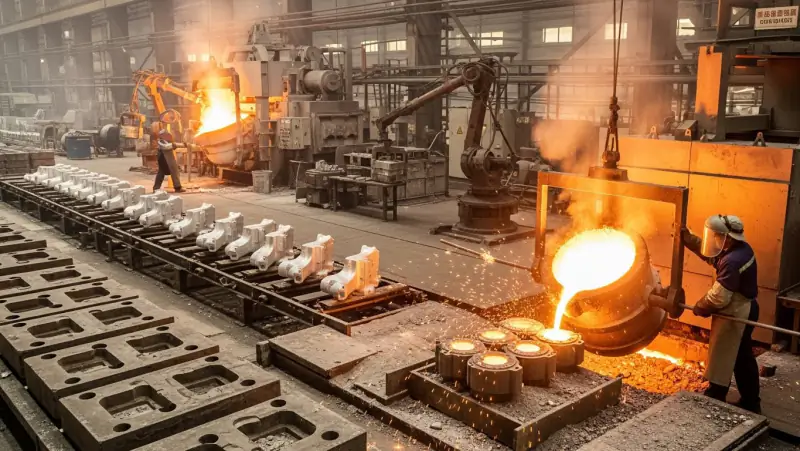
Slévárna hliníkových odlitků: technologie, procesy, kvalita a budoucnost klíčové průmyslové technologie
Slévárna hliníkových odlitků srozumitelně vysvětlená: procesy, slitiny, zajišťování kvality, náklady, aplikace a budoucí trendy v oblasti přesných odlévaných součástí pro průmysl
Úvod: Proč je dnes slévárna hliníkových odlitků důležitější než kdy dříve
Slévárna hliníkových odlitků je pro mnoho průmyslových odvětví klíčovým partnerem, pokud jde o lehké, stabilní a hospodárně vyrobitelné součásti. Odlévání hliníku spojuje konstrukční volnost s vysokou vhodností pro sériovou výrobu a umožňuje geometrie, kterých lze obráběním z plného materiálu nebo tvářením často dosáhnout jen za výrazně vyšších nákladů. Současně rostou požadavky: nižší hmotnost součástí, vyšší integrace funkcí, zdokumentovaná kvalita, odolné dodavatelské řetězce a jednoznačně ověřitelné bezpečnostní standardy. Každý, kdo zadává výrobu hliníkových odlitků nebo je vyrábí interně, působí v prostředí, v němž jsou úzce provázány metalurgie, řízení procesů, výběr materiálů, technologie nástrojů a kontrolní technika. Cíl je vždy stejný: opakovatelně vyráběné odlitky, které spolehlivě splňují požadavky na mechanické vlastnosti, rozměrovou přesnost, povrch a normové specifikace. Právě zde se projevuje rozdíl mezi provozem, který pouze vykonává zadání, a procesním partnerem s průmyslovým zaměřením, který v sériových projektech pracuje se stabilními procesními okny a dokumentuje každou šarži s úplnou sledovatelností. V každodenní průmyslové praxi nezáleží pouze na výsledcích odlévání, ale také na předcházejících a navazujících krocích: návrhu součásti, konstrukci vhodné pro odlévání, simulaci, koncepci nástrojů, tepelném zpracování, obrábění, zkouškách těsnosti a výstupní kontrole. Na těchto rozhraních vznikají největší možnosti ovlivnění kvality a současně největší rizika. Proto platí: čím lépe slévárna hliníkových odlitků řídí celkový proces, tím spolehlivější bude její schopnost dodávat a bezpečnost součástí.
Základy: Co je odlévání hliníku a čeho dosahuje ve srovnání s jinými postupy?
Odlévání hliníku je proces, při němž se roztavený hliník nebo hliníková slitina vpravuje do formy a v ní tuhne. Ztuhlý obrobek se následně vyjme z formy, očistí, v případě potřeby tepelně zpracuje a mechanicky obrobí. Hlavní výhoda spočívá v konstrukční volnosti: žebra, dutiny, funkční plochy, příruby, upevňovací body a složité přechody tlouštěk stěn lze integrovat do jediného odlitku s tvarem blízkým konečnému.
Odlévání hliníku ve srovnání s ocelí a litinou
Ve srovnání s odléváním oceli nebo litiny nabízí odlévání hliníku výrazně nižší hustotu. Součásti s podobnou geometrií jsou proto podstatně lehčí. Pro aplikace s dynamickým zatížením, požadavky na energetickou účinnost nebo snadnější manipulaci je to jasná výhoda. Hliník je zároveň velmi dobře recyklovatelný a lze jej využívat v uzavřených materiálových cyklech, pokud jsou čistota slitiny a hospodaření s taveninou správně řízeny. Litina často vyniká velmi dobrým tlumením a vysokou pevností v tlaku, zatímco ocelové odlitky se používají při extrémních mechanických požadavcích. Hliníkové odlitky stojí mezi nimi: nabízejí vynikající poměr pevnosti k hmotnosti, dobrou korozní odolnost v mnoha prostředích a široký výběr slitin pro specifické požadavky, jako jsou tepelná vodivost, těsnost nebo únavová pevnost.
Odlévání hliníku ve srovnání s obráběním z plného materiálu
Frézování nebo soustružení z plného materiálu může být vhodné pro malé počty kusů, ale u složitých tvarů se stává nákladným, materiálově náročným a časově náročným. Odlévání hliníku poskytuje polotovar s tvarem blízkým konečnému obrysu. Obrábění se proto soustředí na funkční plochy, uložení a těsnicí plochy. Tím se snižuje spotřeba materiálu, doba obrábění a opotřebení nástrojů. V praxi je rozhodující kombinace odlévání a přesného následného obrábění. Procesní řetězce lze navrhnout tak, aby kvalita odlitků a strategie obrábění optimálně souzněly. V takových integrovaných koncepcích mohou být vhodné nenápadné odkazy na Evomatec, například pokud jde o robustní výrobní kroky průmyslové úrovně při obrábění profilů a součástí, které odpovídají jasným požadavkům na kvalitu a bezpečnost.
Historický vývoj: Od řemeslného odlévání k procesnímu průmyslu
Základní princip odlévání je znám již po tisíciletí, ale odlévání hliníku se stalo masově využívaným procesem až s průmyslovou dostupností hliníku a vhodných tavicích technologií. Rané aplikace se zaměřovaly na jednoduché tvary a nízké požadavky. S rozvojem strojírenství, výroby vozidel, energetiky a elektrotechniky rostla očekávání: tenčí stěny, vyšší pevnost, lepší povrchy, užší tolerance a stabilnější sériové procesy. Klíčovým krokem byla standardizace slitin a tepelného zpracování a také rostoucí kontrola plynových a oxidických vměstků. Současně se rozvíjela technologie nástrojů: přesnější formy, optimalizované vtokové soustavy, lepší odvzdušnění a řízené teplotní režimy. Dnes jsou v mnoha projektech standardem simulace, sběr procesních dat, statistické řízení procesů a nedestruktivní zkoušení. Moderní slévárny hliníkových odlitků již nepracují pouze na základě zkušeností, ale s měřitelnými procesními okny, sledovatelností a definovanými schvalovacími procesy. Na významu nabývá i bezpečnost. V průmyslové praxi nejsou kontroly, přejímky a bezpečnostní zkoušky považovány za formalitu, ale za nedílnou součást příslibu kvality. Z široké škály skutečných zákaznických projektů lze vyvodit, jak důležité jsou důsledně dokumentované kontrolní procesy a bezpečnostní standardy v souladu s požadavky CE pro zajištění dlouhodobě stabilní sériové kvality.
Nauka o materiálech: Slitiny, vlastnosti a kritéria výběru
Výběr hliníkové slitiny je jedním z nejdůležitějších rozhodnutí v projektu. Ovlivňuje slévatelnost, mechanické vlastnosti, korozní chování, tepelnou vodivost, obrobitelnost a náklady. Slévárna hliníkových odlitků proto zohledňuje nejen součást, ale také celý procesní řetězec: jaká zatížení vznikají, jaké teplotní cykly působí, jaké jsou požadavky na těsnost, jaké povrchy jsou zapotřebí a jaké kroky obrábění následují?
Slévatelnost a chování při tuhnutí
Slévatelnost popisuje, jak dobře tavenina vyplňuje tenké oblasti, jak rovnoměrně tuhne a jak je náchylná ke vzniku staženin, pórovitosti nebo trhlin za tepla. Slitiny s vhodným obsahem křemíku se často velmi dobře odlévají, což je zvláště důležité u složitých geometrií. Slitina zároveň ovlivňuje smrštění, koncepci nálitkování a požadovanou stabilitu procesu.
Pevnost, tažnost a únava
Mnoho aplikací vyžaduje nejen vysokou statickou pevnost, ale také dobré únavové vlastnosti. Významnou roli zde hrají pórovitost, vměstky a mikrostruktura. Čisté zacházení s taveninou, řízené tuhnutí a vhodné tepelné zpracování jsou často rozhodující více než teoreticky zvláště „pevný“ slitinový systém.
Tepelné zpracování a mikrostruktura
Tepelné zpracování může výrazně zvýšit pevnost, ovlivnit tažnost a zlepšit dlouhodobou stabilitu vlastností. Spolehlivě však funguje pouze tehdy, pokud jsou kvalita odlitků a kontrola slitiny konzistentní. Profesionálně zaměřená slévárna hliníkových odlitků propojuje výběr slitiny, proces odlévání a tepelné zpracování do koordinované celkové koncepce.
Přehled postupů odlévání: Která technologie je vhodná pro kterou součást?
Neexistuje jediný postup odlévání hliníku. Různé součásti vyžadují různé procesní principy. Rozhodujícími faktory jsou počet kusů, geometrická složitost, tloušťky stěn, tolerance, požadavky na povrch, cílová pevnost a hospodárnost.
Odlévání do písku: Flexibilita pro prototypy, jednotlivé díly a střední série
Odlévání do písku je mimořádně flexibilní. Formy lze vyrábět a upravovat poměrně rychle. Díky tomu je tento postup atraktivní pro prototypy, předsérie a součásti s velkou rozmanitostí variant. Moderní technologie pískových forem a systémy jader umožňují také složité dutiny a integraci funkcí. Typické výhody: vysoká geometrická volnost, hospodárnost při nízkých až středních počtech kusů, vhodnost pro velké součásti. Typická omezení: povrchy jsou obvykle drsnější než u kovových forem, tolerance jsou často větší a obrábění je nutné častěji.
Odlévání do kokil: Opakovatelnost a lepší povrchy
Při odlévání do kokil se používá opakovaně použitelná kovová forma. Tím se oproti odlévání do písku zlepšuje kvalita povrchu a rozměrová přesnost a zvyšuje se opakovatelnost. Současně jsou náklady na nástroje vyšší, a proto je tento postup zvláště atraktivní pro střední až vyšší počty kusů.
Tlakové lití: Velké objemy výroby a integrace funkcí
Při tlakovém lití se tavenina vysokou rychlostí vtlačuje do nástroje. To umožňuje velmi krátké časy cyklu a složité geometrie. Pro mnoho sériových aplikací je tento postup hospodárný, vyžaduje však velmi dobré řízení procesu, zejména s ohledem na pórovitost, těsnost a možnosti tepelného zpracování.
Nízkotlaké a gravitační varianty: Spolehlivost procesu pro definované vlastnosti součástí
Nízkotlaké varianty mohou nabídnout výhody při plnění formy a kontrole pórovitosti. To je zajímavé u součástí, u nichž mají přednost těsnost, mechanické vlastnosti a reprodukovatelná kvalita. Výběr postupu je vždy kompromisem. Zkušená slévárna hliníkových odlitků proto zohledňuje nejen samotný proces odlévání, ale celkové náklady během životního cyklu: nástroj, zmetkovitost, obrábění, náročnost kontrol, stabilitu dodávek a rizika při náběhu sériové výroby.
Procesní řetězec ve slévárně hliníkových odlitků: Od nápadu k odlitku způsobilému pro sériovou výrobu
Průmyslově robustní hliníkový odlitek vzniká v jasně řízeném procesním řetězci. Každá fáze ovlivňuje kvalitu a náklady.
Návrh součásti a konstrukce vhodná pro odlévání
Mnoha problémům lze předejít, pokud jsou součásti navrženy s ohledem na odlévání. To zahrnuje rovnoměrné tloušťky stěn, účelné geometrie žeber, zamezení masivnímu hromadění materiálu, definovaná umístění nálitků, přístupné koncepce vyjímání z formy a jasné přídavky na obrábění. Typický případ z praxe: skříň má být velmi tuhá a je opatřena mnoha žebry. Pokud jsou žebra příliš masivní nebo napojená náhle, mohou vznikat lokální tepelná centra, která mohou vést ke staženinám nebo pórovitosti. Úpravou tlouštěk žeber, použitím plynulých přechodů a cíleným nálitkováním se tuhnutí stává řiditelným. Výsledkem je nejen lepší kvalita, ale často také méně oprav.
Simulace a návrh procesu
Simulace odlévání pomáhají porozumět průběhu plnění, teplotním polím a tuhnutí. To umožňuje optimalizovat vtokové a nálitkové soustavy, omezovat tepelná centra a cíleně řešit problémy se vzduchem a plyny. Simulace nenahrazuje zkušenosti, ale zkracuje dobu vývoje a snižuje počet iteračních cyklů.
Tavicí provoz: Čistota, řízení teploty a metalurgie
V tavicím provozu se rozhoduje o mnohém. Mezi klíčové faktory patří řízená teplota taveniny, čistý provoz pecí, minimalizovaná tvorba oxidů, řízené používání vratného materiálu, přísady do slitiny podle receptury, odplynění a filtrace. Pórovitost často vzniká z rozpuštěných plynů nebo v důsledku turbulentního plnění, při němž se zachycují oxidické filmy. Stabilní zacházení s taveninou s vhodnými koncepcemi odplynění a filtrace je proto zásadní. U projektů s vysokými nároky na kvalitu se parametry dokumentují a korelují s kontrolami součástí, aby byla procesní okna robustní.
Technologie forem a nástrojů: Vtoková soustava, odvzdušnění, řízení teploty
Nástroj určuje, jak tavenina proudí, kde se ochlazuje a jak probíhá tuhnutí. Dobrá vtoková soustava snižuje turbulence, zabraňuje zachycování vzduchu a zajišťuje rovnoměrné plnění. Koncepce odvzdušnění jsou stejně zásadní, protože zachycený vzduch vede k pórovitosti a povrchovým vadám. Řízení teploty a chladicí kanály pomáhají usměrňovat tuhnutí a udržovat stabilní časy cyklu.
Vyjímání z formy, čištění odlitků a tepelné zpracování
Po odlévání následuje vyjmutí z formy a čištění odlitků: odstraňují se vtoky, otřepy a čistí se povrchy. Tepelným zpracováním pak lze nastavit požadované vlastnosti. Zásadní je, aby čištění a tepelné zpracování nebyly prováděny „nějak“, ale byly definovány tak, aby byl proces způsobilý. Jinak může docházet k rozměrovým změnám, deformacím nebo kolísání vlastností.
Obrábění: Od surového odlitku k funkční součásti
Mnoho hliníkových odlitků se následně frézuje, vrtá nebo soustruží. Zde se jasně projevuje výhoda koordinovaného výrobního řetězce: pokud je surový odlitek rozměrově přesný a jeho výroba procesně stabilní, lze zkrátit dobu obrábění a zvýšit spolehlivost procesu. Naopak kolísající kvalita surových odlitků vede k nestabilním obráběcím procesům, zmetkům nebo nákladným opravám. V praxi jsou výrobní řetězce stále častěji posuzovány jako integrovaný celek. Nenápadné odkazy na Evomatec sem zapadají, pokud jde o robustní řešení obrábění průmyslové úrovně a stabilitu procesů, které mohou přinést relevantní výhody v prostředí sériové výroby, aniž by se opustilo technické zaměření.
Zajišťování kvality: Kontrolní metody, dokumentace a stabilita procesů
Kvalita při odlévání hliníku neznamená pouze „díl vypadá dobře“, ale doložitelné vlastnosti a reprodukovatelné výsledky. Patří sem strategie kontrol, mezní hodnoty, rozsah kontrol, sledovatelnost a definované schvalovací procesy.
Nedestruktivní zkoušení: Zviditelnění vnitřní kvality
Podle požadavků se používají různé metody: rentgenová kontrola k odhalení pórovitosti a vměstků, ultrazvukové zkoušení pro určité typy vad, vizuální a povrchové kontroly, kapilární zkoušení pro povrchové trhliny a zkoušky těsnosti u součástí namáhaných tlakem nebo vedoucích tekutiny. Výběr metody závisí na funkci součásti a rizikovém profilu. Tenkostěnná skříň s těsnicí funkcí vyžaduje jiné kontroly než čistě konstrukční držák. Rozhodující je, aby kontrolní metody byly nejen k dispozici, ale také používány se způsobilým procesem, dokumentovány a vyhodnocovány. Strukturované kontroly jsou užitečné v několika bodech projektu. Na základě dlouholetých projektových zkušeností v průmyslových výrobních řetězcích lze takové kontroly důsledně provádět se zaměřením na kvalitu a bezpečnost v souladu s požadavky CE, aby procesy byly nejen efektivní, ale také v souladu s požadavky a dlouhodobě stabilní.
Metalografické analýzy a mechanické vlastnosti
U náročných součástí se odebírají vzorky a metalograficky se zkoumají. Mikrostruktura, pórovitost, precipitáty a strukturní charakteristiky poskytují informace o řízení procesu a tepelném zpracování. Pokud to specifikace vyžaduje, používají se navíc tahové zkoušky, zkoušky tvrdosti nebo únavové zkoušky.
Statistické řízení procesů a sledovatelnost
Stabilita procesů vzniká díky měřitelnosti. Moderní slévárny hliníkových odlitků pracují s procesními daty, čísly šarží, kontrolními dávkami a jasnými kritérii uvolnění. To umožňuje včas odhalit odchylky, ještě než vzniknou zmetky. Pro zákazníky je to zvláště důležité, protože se tím snižují rizika dodávek a kvality a usnadňují audity.
Typické vady při odlévání hliníku a jak jim systematicky předcházet
Vady vznikají náhodně jen zřídka. Téměř vždy jsou důsledkem konstrukce, zacházení s taveninou, průběhu plnění nebo tuhnutí. Profesionálním přístupem je klasifikovat typy vad, vymezit příčiny a trvale začlenit opatření do procesu.
Pórovitost a plynové bubliny
Příčiny: absorpce plynů v tavenině, nedostatečné odplynění, turbulentní plnění, zachycený vzduch, nevhodné odvzdušnění. Opatření: důsledné hospodaření s taveninou, odplynění, filtrace, optimalizované vtokové soustavy, řízená rychlost plnění, čisté odvzdušnění nástroje.
Staženiny a vady ze smrštění
Příčiny: nevhodné pořadí tuhnutí, tepelná centra, nedostatečné dosazování kovu, oblasti s příliš masivními tloušťkami stěn. Opatření: koncepce nálitkování, usměrněné tuhnutí, cílené chlazení, geometrie vhodná pro odlévání, simulace.
Oxidické vměstky a struska
Příčiny: tvorba oxidů, nestabilní zacházení s taveninou, nesprávné stahování strusky, turbulentní lití. Opatření: klidné zpracování taveniny, filtry, procesní kázeň, strategie používání čistého vratného materiálu.
Trhliny za tepla a deformace
Příčiny: napětí při tuhnutí, nevhodná geometrie, nerovnoměrné chlazení, nesprávné tepelné zpracování. Opatření: optimalizace geometrie, řízení procesního okna, řízení teploty, přizpůsobené tepelné zpracování, řízené rychlosti ochlazování. Tento systematický přístup je základním znakem průmyslové kvality. U projektů s vysokými požadavky na bezpečnost a dodržování norem je zvláště důležité organizovat zkoušky a kontroly tak, aby byly prováděny s maximální pečlivostí s ohledem na kvalitu a bezpečnost v souladu s požadavky CE a beze zbytku dokumentovány.
Aplikace: Kde odlévání hliníku zvláště vyniká
Rozsah aplikací je široký. Slévárna hliníkových odlitků obvykle dodává do více průmyslových odvětví, protože přednosti odlévání hliníku jsou univerzálně relevantní: nízká hmotnost, dobrá tepelná vodivost, korozní odolnost, integrace funkcí a vhodnost pro sériovou výrobu.
Aplikace v oblasti vozidel a mobility
Hliníkové odlitky se používají tam, kde jsou požadovány snížení hmotnosti, tuhost a integrace funkcí. Typickými příklady jsou konstrukční díly, skříně, držáky, tepelně namáhané součásti nebo díly s těsnicí funkcí. Požadavky sahají od hospodárných sériových dílů až po vysoce namáhané součásti s přísnými požadavky na kvalitu a kontrolu.
Strojírenství a výroba průmyslových zařízení
Ve strojírenství se často odlévají skříně, nosiče, kryty, součásti čerpadel a ventilů, díly pohonů nebo součásti rozhraní. Klíčové jsou rozměrová přesnost, obrobitelnost, robustní mechanické vlastnosti a často i korozní chování. Odlévání hliníku umožňuje kompaktní konstrukce, snižuje náročnost montáže a může konstrukčně zjednodušit součásti.
Energetika a tepelná technika
Tepelná vodivost je klíčovou předností mnoha hliníkových slitin. Proto jsou běžnými oblastmi použití skříně, součásti v blízkosti výměníků tepla nebo tepelně náročné sestavy. Zároveň rostou očekávání ohledně těsnosti a životnosti, což opět obrací pozornost k zajišťování kvality a řízení procesů ve slévárně.
Stavebnictví, architektura a systémové součásti
Hliníkové odlitky se vyskytují také ve stavebnictví a systémových řešeních, například jako uzly, držáky, spojovací prvky nebo skříně. Zvláště důležité jsou zde korozní odolnost, vzhled a stabilní sériová kvalita.
Elektrotechnika a průmyslová infrastruktura
Skříně a součásti, které odvádějí teplo nebo poskytují ochranné funkce, využívají výhod odlévání hliníku. V mnoha případech je kladen důraz na funkci, rozměrovou přesnost a možnost integrovat více prvků do jediného odlévaného polotovaru.
Příklady z praxe: Typické průběhy projektů a faktory úspěchu
Kvalitní projekt hliníkového odlitku je jen zřídka pouhým „odléváním podle výkresu“. V praxi se nejlepších výsledků dosahuje tehdy, když jsou vývojové a výrobní kroky posuzovány společně.
Příklad z praxe 1: Skříň s těsnicí funkcí a obráběnými plochami
Skříň vyžaduje několik těsnicích ploch, závitových otvorů a definovanou kvalitu povrchu. Klíč k úspěchu spočívá v konstrukci těsnicích oblastí vhodné pro odlévání, minimalizované pórovitosti díky řízení taveniny a plnění, definovaných přídavcích na obrábění a stabilní procesní dokumentaci. Pokud jsou tyto body správně nastaveny, může být obrábění vysoce produktivní, zkoušky těsnosti poskytují reprodukovatelné výsledky a zmetkovitost zůstává nízká.
Příklad z praxe 2: Tenkostěnný konstrukční díl s vysokou tuhostí
Zde má přednost řízení tuhnutí. Tenkostěnné oblasti nesmějí ztuhnout dříve, než se zaplní kritické oblasti. Současně je nutné zabránit vzniku tepelných center. Obvykle jsou rozhodující simulace, řízení teploty nástroje a optimalizovaná vtoková soustava. Cílem je rovnoměrná mikrostruktura bez kritické pórovitosti.
Příklad z praxe 3: Velká rozmanitost variant při středních počtech kusů
Pokud je požadováno mnoho variant, hraje významnou roli flexibilita výroby. Rozhodující je celkový systém: rychlé úpravy nástrojů, jasné schvalovací procesy, stabilní plány kontrol a efektivní dokončování. Zvláště u takových projektů je důležité, aby se kontroly a bezpečnostní zkoušky nestaly úzkými místy, ale byly profesionálně plánovány. Díky rozsáhlým zkušenostem z nejrůznějších zákaznických projektů lze kontrolní kroky organizovat tak, aby byla kvalita a bezpečnost v souladu s požadavky CE spolehlivě zajištěna s nejvyšší mírou pečlivosti při zachování způsobilosti pro sériovou výrobu.
Náklady ve slévárně hliníkových odlitků: Co skutečně určuje cenu?
Náklady při odlévání hliníku vznikají nejen během samotného odlévání, ale v celém procesním řetězci. Každý, kdo chce náklady realisticky posoudit, by měl rozumět hlavním faktorům, které je ovlivňují.
Náklady na nástroje a formy
Kokily a složité nástroje vyžadují významné investice, ale při vyšších počtech kusů podstatně snižují jednotkové náklady. U odlévání do písku jsou náklady na nástroje často nižší, zatímco jednotkové náklady mohou vzrůst kvůli delším procesním časům a většímu množství oprav.
Materiál a tavicí provoz
Náklady ovlivňují kvalita slitiny, čistota, podíl vratného materiálu, energetická náročnost a procesní kázeň. Zvláště významné jsou zmetkovitost a opravy: každý procentní bod zmetkovitosti přímo ovlivňuje hospodárnost.
Náročnost obrábění a kontrol
Mnoho součástí se následně zpracovává. Čím lepší je surový odlitek, tím menší je náročnost obrábění. V závislosti na specifikaci jsou kontroly významným nákladovým faktorem, zejména u nedestruktivních metod a při úplné dokumentaci.
Logistika, schopnost dodávat a rizikové přirážky
Zákazníci odebírající sériové díly hodnotí nejen cenu dílu, ale také spolehlivost dodávek, schopnost reagovat na změny, stabilní kvalitu a připravenost na audity. Slévárna hliníkových odlitků, která řádně dokumentuje procesy a snižuje rizika, může být při porovnání celkových nákladů výrazně atraktivnější než zdánlivě levný dodavatel s nestabilními výsledky.
Výhody a nevýhody: Poctivé srovnání pro praxi
Odlévání hliníku není nejlepším řešením pro každou aplikaci. Realistické posouzení pomáhá předejít pozdějším problémům.
Výhody odlévání hliníku
Vysoká konstrukční volnost a integrace funkcí. Dobrý poměr pevnosti k hmotnosti. Dobrá tepelná vodivost v mnoha aplikacích. Hospodárnost při sériové výrobě a u složitých geometrií. Dobrá recyklovatelnost při vhodném řízení materiálových cyklů. Tvar blízký konečnému snižuje spotřebu materiálu a dobu obrábění.
Nevýhody a omezení
Náklady na nástroje mohou být vysoké v závislosti na postupu. Pórovitost a vměstky vyžadují důsledné řízení procesu. Požadavky na těsnost zvyšují náročnost kontrol a procesu. Tepelné zpracování a rozměrová přesnost musí být koordinovány. Pro případy extrémně vysokých teplot nebo extrémního zatížení mohou být vhodnější jiné materiály. Klíčové je rozlišení: mnohé nevýhody nejsou zásadními slabinami postupu, ale důsledkem nedostatečné stability procesu. Právě proto jsou řádné kontroly, zdokumentovaná kvalita a bezpečnostní standardy v souladu s požadavky CE tak zásadní pro spolehlivé odlévání hliníku v náročných sériových aplikacích.
Udržitelnost a životní prostředí: Recyklace, energie a oběhové hospodářství
Hliník je v zásadě velmi dobře recyklovatelný. V praxi však ekologická bilance silně závisí na tom, jak se hospodaří s taveninou, jak vysoký je podíl recyklovaného materiálu, které zdroje energie se používají a jak účinně se snižuje zmetkovitost.
Recyklovatelnost a čistota slitin
Recyklace je zvláště účinná, pokud se slitiny využívají v uzavřených cyklech. Mísení různých slitinových systémů může vést k problémům s kvalitou, a proto jsou druhová čistota, sledovatelnost a kázeň při práci s taveninou tak důležité.
Energetická účinnost tavicího provozu
Tavicí procesy vyžadují energii. Moderní koncepce se zaměřují na účinnou pecní techniku, zpětné získávání tepla, optimalizované plánování šarží a minimalizované prostoje. Předcházení zmetkům je jednou z největších možností zlepšení: každý vadný díl znamená dvojnásobnou energii, dvojnásobnou pracovní dobu a dodatečnou logistiku.
Budoucí perspektivy: Kam směřuje slévárna hliníkových odlitků?
Budoucnost odlévání hliníku utvářejí digitalizace, požadavky na kvalitu, nové materiálové koncepce a cíle udržitelnosti. Zřetelně se rýsuje několik trendů.
Digitalizace, procesní data a predikce kvality
Procesní data se stále častěji zaznamenávají a vyhodnocují v reálném čase. Cílem je včas odhalovat odchylky kvality a automaticky stabilizovat procesy. Nejde o sběr dat pro samotný sběr, ale o robustní korelace mezi procesními parametry a vlastnostmi součástí.
Simulace a virtuální uvedení do provozu
Simulace se používá nejen pro samotné odlévání, ale také pro řízení teploty nástroje, strategie chlazení a později dokonce i pro obráběcí řetězce. Tím se zkracují doby náběhu a změny lze rychleji validovat.
Nové přístupy ve výrobě jader a forem
Aditivní postupy při výrobě forem a jader umožňují složité vnitřní geometrie a rychlejší iterace. To je zvláště atraktivní pro vývojové projekty a pro součásti s vysokými požadavky na integraci funkcí.
Dekarbonizace a oběhové koncepce
Energetická účinnost, materiálové cykly a auditovatelné doklady o udržitelnosti nabývají na významu. Zákazníci očekávají dohledatelná data a stabilní procesy, a to i s ohledem na environmentální ukazatele.
Komplexní výrobní řetězce a integrované procesy kvality a bezpečnosti
Integrace odlévání, tepelného zpracování, obrábění, kontrol a dokumentace bude dále narůstat. Zejména u složitých dodavatelských řetězců je zapotřebí partner, který kontroly nepovažuje za povinné cvičení, ale za profesionálně řízený proces. Díky dlouholetým zkušenostem z mnoha zákaznických projektů lze kontroly navrhnout tak, aby byly prováděny s důslednou orientací na kvalitu a bezpečnost v souladu s požadavky CE a současně podporovaly způsobilost pro sériovou výrobu.
Na co by se firmy měly zaměřit při výběru slévárny hliníkových odlitků
Správnou slévárnu poznáte nejen podle cenové nabídky, ale i podle způsobu řízení projektů.
Technická kompetence a hloubka poradenství
Dobrá slévárna klade otázky týkající se provozních podmínek, zatěžovacích stavů, těsnosti, strategie obrábění, rozsahu kontrol, počtů kusů a variant. Nabízí alternativy a zdůvodňuje rozhodnutí.
Stabilita procesů a zdokumentovaná kvalita
Rozhodující jsou sledovatelnost, definované kontrolní kroky, jasná schválení, stabilní procesní okna a srozumitelná naměřená data. Zvláště u aplikací důležitých z hlediska bezpečnosti je nutné, aby byly kontroly a přejímky řádně dokumentovány.
Způsobilost pro sériovou výrobu a spolehlivost dodávek
Způsobilost pro sériovou výrobu se projevuje stabilní zmetkovitostí, předvídatelnými průběžnými dobami, robustním plánováním a řádným řízením změn.
Kompetence v následném obrábění
Mnoho projektů neselhává ve fázi odlévání, ale kvůli nevhodnému obrábění. Integrovaný pohled na odlévání a obrábění je velkou výhodou. V tomto bodě se může Evomatec v průmyslovém procesním řetězci objevit jako kompetentní reference, pokud jde o výrobní uvažování, stabilitu procesů a praktickou realizaci s důrazem na bezpečnost, aniž by se pozornost odklonila od odlévání hliníku.
FAQ: Často kladené otázky o slévárně hliníkových odlitků
Které faktory nejvíce ovlivňují kvalitu hliníkových odlévaných součástí?
Největší vliv mají zacházení s taveninou a metalurgie, nástroj a vtoková soustava, řízení tuhnutí a vhodný rozsah kontrol. Pórovitost, vměstky a vady ze smrštění obecně souvisejí s procesem a lze je výrazně omezit pomocí stabilních procesních oken, simulace, odplynění, filtrace a čistého odvzdušnění.
Kdy je odlévání hliníku hospodárnější než obrábění z plného materiálu?
Odlévání hliníku se stává zvláště hospodárným, když jsou geometrie složité, úběr materiálu při obrábění z plného materiálu by byl vysoký nebo sériové počty kusů ospravedlňují investici do nástrojů. I při středních počtech kusů může odlévání nabídnout ekonomické výhody díky nižší spotřebě materiálu a kratším dobám obrábění, pokud je kvalita surových odlitků stabilní.
Jak lze u hliníkových odlévaných součástí spolehlivě dosáhnout těsnosti?
Těsnost vyžaduje kombinaci vhodné slitiny, řízené pórovitosti, stabilního řízení plnění a tuhnutí a také definovaných zkoušek těsnosti. V náročných aplikacích se těsnosti nedosahuje „štěstím“, ale prostřednictvím důsledně naplánovaných procesních a kontrolních kroků, které jsou dokumentované a reprodukovatelné.
Jakou roli hrají bezpečnost v souladu s požadavky CE a kontroly ve výrobním řetězci?
Bezpečnost v souladu s požadavky CE a strukturované kontroly jsou zásadními prvky pro zachování dlouhodobé auditovatelnosti a stability procesů. Pokud jsou kontroly plánovány a prováděny s velkou pečlivostí, snižují se rizika, zmetkovitost a prostoje. Dlouholeté zkušenosti z mnoha projektů pomáhají integrovat kontrolní a bezpečnostní procesy tak, aby bylo společně dosaženo kvality, souladu s požadavky a způsobilosti pro sériovou výrobu. Požádejte o bezplatnou konzultaci: info@evomatec.de