Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански

ПРОГРЕСИВНИ АЛАТИ ЗА ИНДУСТРИЈСКУ ОБРАДУ И ОБЛИКОВАЊЕ ЛИМА
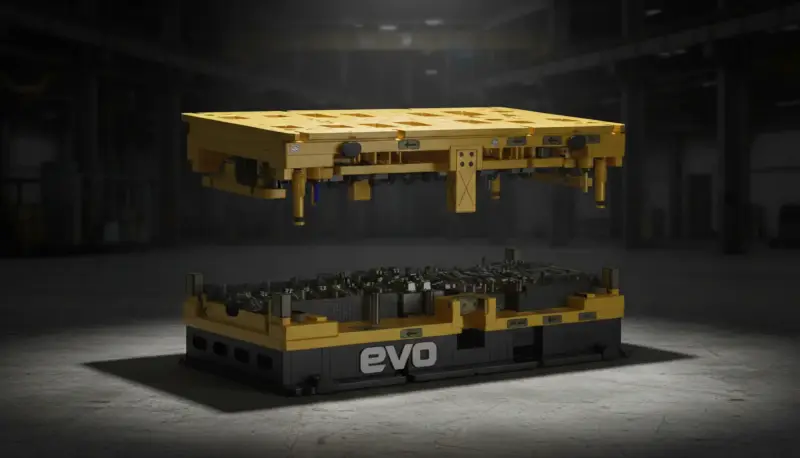
Прогресивни алати за индустријску обраду и обликовање лима
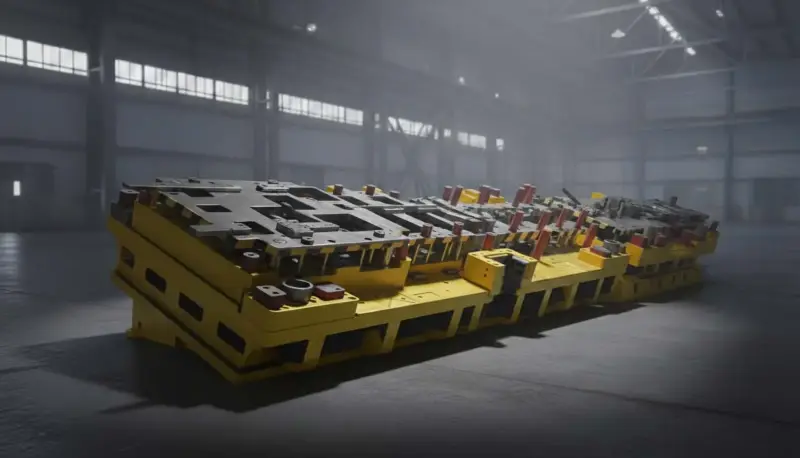
Прогресивни алати представљају једно од најисплативијих решења у индустријској обради лима и обликовању лима када сложене контуре, прецизне распореде отвора и велики производни учинак треба објединити у стабилном, поновљивом процесу. У серијској производњи, прогресивни алати омогућавају да се више операција, као што су пробијање, сечење, савијање, утискивање, обликовање, а у неким случајевима чак и секундарне завршне операције, изводи у дефинисаном редоследу у оквиру јединственог концепта алата. Материјал се обично доводи као трака из котура или трака и помера корак по корак од станице до станице, док се готов део на крају не уклони. Управо ова комбинација времена циклуса, аутоматизације и поузданости процеса чини прогресивне алате основним производним принципом у многим индустријама. Evomatec пројектује и производи прогресивне алате за захтевне примене и обједињује пројектовање алата, стручност у изради, пробни рад и валидацију серијске производње у робустан целовит систем.
Стручни поглед на прогресивне алате не завршава се на телу алата. Пресудан је цео процесни ланац: избор материјала, вођење траке, подмазивање, технологија преса, сензори, контрола квалитета, одржавање и јасно дефинисан концепт уходавања серијске производње и стабилности производње. Само када ови фактори правилно делују заједно, остварују се дуг век трајања алата, стабилне резне ивице, уједначена тачност димензија и поновљив квалитет делова. У бројним пројектима за купце, Evomatec посебан нагласак ставља на структуриране поступке контроле и пријема, како би се контроле доследно спроводиле уз највиши ниво пажње, а квалитет и безбедност у складу са CE захтевима остали проверљиво обезбеђени у целом производном окружењу.
Дефиниција и основни принцип прогресивних алата
Шта прогресивни алати значе у пракси
Прогресивни алати су алати са више станица у којима се трака материјала помера корак по корак. При сваком ходу пресе, на једној или више станица изводи се дефинисан корак обраде. Трака се прецизно позиционира помоћу пилотних трнова и вођица траке, тако да свака станица при сваком понављању ради према истој референци. Део настаје корак по корак, све док се на крају алата не изреже или одвоји као готова компонента. У многим случајевима, процесни кораци су осмишљени тако да се операције обликовања изводе већ током транспорта траке, чиме део постаје функционалан без потребе за засебним накнадним процесима.
Карактеристично обележје је повезаност са траком: материјал остаје вођен преко носећих спојница, мостова или преосталог скелета све до непосредно пре завршног реза. Ова повезаност са траком омогућава високу учесталост ходова, аутоматизовано довођење и веома економичну производњу делова у средњим до великим количинама. Пресудан фактор је прецизно усклађивање операција сечења и обликовања ради свођења деформација, стварања срха, ризика од пуцања и одступања димензија на минимум.
Типични процесни кораци у прогресивном алату
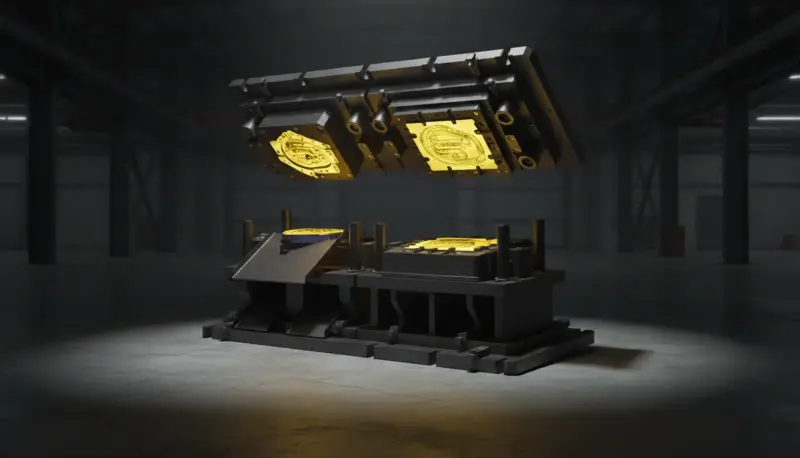
Прогресивни алати обједињују, у зависности од геометрије дела и функционалних захтева, операције као што су сечење и пробијање за контуре, изрезе и распореде отвора, савијање за прирубнице, језичке или ивице, утискивање за ребра за укрућење, функционална испупчења или ознаке, калибрисање за тачност димензија и поновљиве функционалне површине, делимично обликовање и ограничено извлачење за геометрије налик џеповима или предоблике, као и одвајање и избацивање као завршну операцију уклањања дела.
За сложене делове, логика станица се пројектује тако да ток материјала остане контролисан, а критичне области не буду преоптерећене. Овде правилан редослед одређује стабилност процеса, стопу шкарта и век трајања алата.
Разлике у односу на трансфер и тандем алате
Поређење прогресивног, трансфер и тандем алата
Прогресивни алати, трансфер алати и тандем алати следе различите процесне логике и сваки показује највеће предности тамо где његови основни принципи најбоље одговарају захтевима дела.
Прогресивни алати користе довођење траке и посебно су погодни за делове који се могу безбедно водити у траци и за које је довођење траке економично. Често су први избор када су потребне велике количине, кратка времена циклуса и аутоматизована производња уз минимално руковање.
Трансфер алати представљају стандард када велике, захтевне делове од лима треба производити у великим количинама, уз поуздан процес на више станица, али вођење путем траке више не функционише поуздано. То је типично за аутомобилске делове који се производе у великим количинама, нарочито каросеријске и конструкционе компоненте као што су ојачања, попречни носачи, компоненте уздужних носача, делови стубова и оквира, конструкције седишта, конзоле, држачи и компоненте носача батерија. Трансфер алати се користе и када операције као што су извлачење, поновно извлачење, обрезивање, пробијање и калибрисање морају да се изводе узастопно на дефинисаним станицама, али једноставан прогресивни алат достиже своја ограничења због величине дела, дубине извлачења, осетљивих површина или бројних промена правца тока материјала. Челици високе чврстоће и захтевне геометрије такође имају користи од трансфер концепата, јер се међуфазе могу стабилизовати, еластични поврат може контролисати, а руковање прецизно пројектовати. Трансфер је посебно важан за делове код којих су положај и руковање критични, а део не може поуздано да се „креће заједно” са траком, већ се мора ухватити, позиционирати и прецизно поставити између фаза.
Тандем алати распоређују процесне кораке на појединачне алате у засебним станицама. То повећава флексибилност при пробном раду и изради варијанти, али захтева више спољног руковања и обично више простора. Evomatec помаже компанијама у избору одговарајућег концепта алата на основу захтева у погледу дела, количине, материјала и квалитета, као и у његовом пројектовању као економичног целовитог система.
Историјски развој прогресивних алата
Од ручне полуге до линије за пресовање високих перформанси
Развој прогресивних алата тесно је повезан са напретком технологије преса. Ране операције пробијања и сечења често су биле ручне, са ограниченом поновљивошћу и производним учинком. Са механичким ексцентарским пресама, а касније и сервооптимизованим погонима, постало је могуће прецизније контролисати профиле хода и остварити веће брзине уз стабилно управљање процесом. То је знатно повећало привлачност алата са више станица и довођењем траке.
CAD, симулација и структурирана методологија пробног рада
Савремени прогресивни алати тешко су замисливи без дигиталног пројектовања алата и структурираних поступака пробног рада. Симулације помажу да се већ у раној фази процене ток материјала, углови савијања, еластични поврат, формирање ивица и стања напона. То смањује број итерација током пробног рада и повећава вероватноћу стабилног уходавања серијске производње. Evomatec интегрише ову методологију у развој алата и организује одобрења тако да се контроле документују на следљив начин. На основу искуства из бројних пројеката за купце, контроле се планирају тако да се спроводе уз веома висок ниво пажње, како би захтеви у погледу квалитета и безбедности у складу са CE захтевима били поуздано испуњени.
Техничке основе прогресивних алата
Конструкција алата, основна плоча и принцип вођења
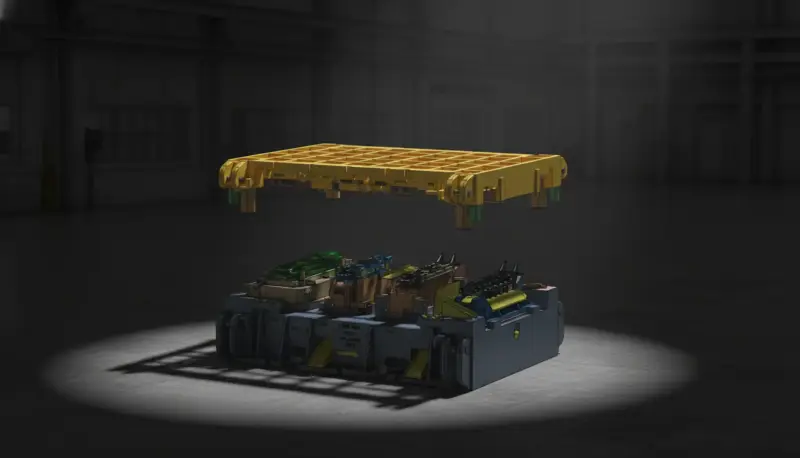
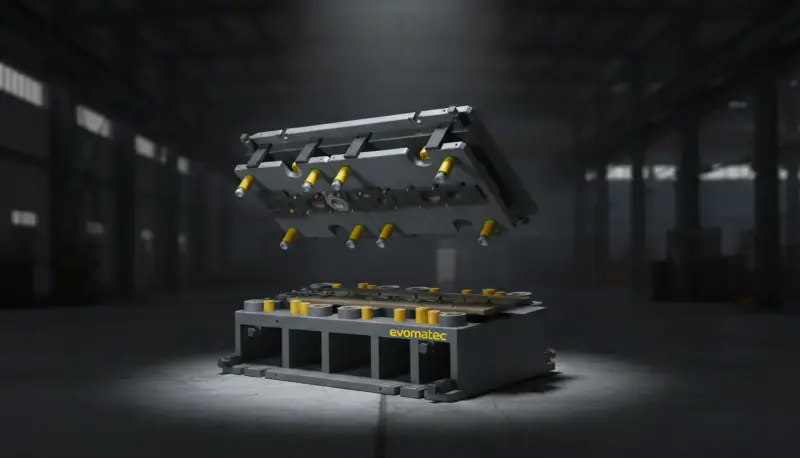
Прогресивни алат обично се састоји од горњег и доњег дела, који су прецизно поравнати помоћу водећих стубова. Систем вођења утиче на стабилност процеса, поновљивост и хабање. Висококвалитетни концепти вођења и ослањања смањују неусклађеност и продужавају век трајања резних ивица и елемената за обликовање.
Основне плоче носе функционалне елементе: пробојце, матрице, притискиваче, уметке за савијање, жигове за обликовање, пилотне системе и избациваче. Крутост конструкције алата је пресудна како би зазор резања, положај ивице савијања и радијуси обликовања остали стабилни под оптерећењем.
Вођење траке, пилотно позиционирање и референцирање
Вођење траке је суштина прогресивних алата. Трака мора бити прецизно и поновљиво позиционирана при сваком ходу. У ту сврху користе се вођице траке, водеће шине, подизачи траке и пилотни трнови. Пилотни трнови улазе у претходно пробијене пилотне отворе и обезбеђују прецизно поравнање траке пре почетка обраде. Што су већи захтеви у погледу тачности распореда отвора и стабилности димензија, то су важнији концепт пилотног позиционирања и управљање затезањем траке.
Технологија сечења, зазор резања и квалитет ивица
Квалитет реза зависи од зазора резања, материјала, геометрије резне ивице и крутости алата. Премали зазор повећава силу сечења и хабање, док превелики зазор погоршава квалитет ивица и тачност димензија. У серијској производњи, стварање срха, удео зоне лома, заобљење улазне ивице и микропукотине имају централну улогу, јер могу утицати на функцију и накнадну обраду. Прогресивни алати морају бити пројектовани тако да квалитет ивица остане стабилан током целог века трајања алата, а интервали одржавања буду предвидиви.
Технологија обликовања у прогресивном алату
Савијање, утискивање и ограничено извлачење могу се реализовати у процесу са довођењем траке, али захтевају прецизну логику станица. Контролисан ток материјала је пресудан како би еластични поврат, набирање или ризик од пуцања остали под контролом. За захтевне обликоване делове са великим степенима извлачења или сложеним променама правца, трансфер принцип је често супериоран, јер омогућава флексибилније пројектовање међуфаза и руковања. Ипак, прогресивни алати су изузетно економични за многе задатке обликовања када геометрија остаје погодна за траку, а опсези процесних параметара поуздано обезбеђени.
Сензори, надзор процеса и обезбеђење квалитета
Савремени прогресивни алати све чешће су опремљени сензорима за рано откривање присуства траке, избацивања, лома пробојца, преоптерећења, грешака довођења или заглављивања. Надзор процеса смањује шкарт, спречава последична оштећења и повећава укупну ефективност опреме. Evomatec при пројектовању узима у обзир захтеве за безбедан рад и документовану следљивост. Концепти контроле осмишљени су тако да се провере спроводе са изузетном пажњом, а безбедност у складу са CE захтевима остане јасно следљива у производном окружењу.
Како прогресивна линија функционише у производњи
Обезбеђивање материјала, одмотавање и равнање
Процесни ланац почиње квалитетом материјала. Материјал у котуру мора испуњавати дефинисане стандарде у погледу дебљине, чврстоће, стања површине и превлаке. Одмотавачи и равналице обезбеђују да трака уђе у јединицу за довођење равна, стабилна и са малим заосталим напонима. Грешке при равнању директно утичу на тачност димензија, углове обликовања и квалитет ивица.
Довођење, циклус и учесталост ходова
Механизам за довођење помера траку корак по корак, у складу са кораком помака, од станице до станице. Учесталост ходова одређује производни учинак, али утиче и на динамичке ефекте као што су вибрације, стабилност филма мазива и загревање. Стабилна серијска производња захтева јасно дефинисан опсег процесних параметара који обезбеђује потребну продуктивност без преоптерећивања алата и периферне опреме.
Избацивање и руковање деловима
На крају алата готов део се одваја. Избацивачи, помоћ ваздуха или транспортна опрема обезбеђују поуздано одвођење делова. Стабилно избацивање је неопходно за спречавање заглављивања, укљештења делова и последичних оштећења.
Примене и индустрије за прогресивне алате
Аутомобилска индустрија и ланац добављача
Прогресивни алати широко се користе у аутомобилској индустрији, нарочито за конзоле, копче, елементе за причвршћивање, опруге, контакте, делове за екранирање, мале конструкционе компоненте и функционалне делове од лима. Велике количине и потреба за поновљивим квалитетом чине процесе са више станица и довођењем траке посебно привлачним.
Електротехника, електроника и технологија повезивања
Контакти, конектори, плоче за екранирање и прецизни пресовани делови имају користи од прогресивних алата јер се распореди отвора, контуре и операције савијања могу реализовати у континуираном процесу. Овде су стабилност димензија, контрола срха и квалитет површине кључне карактеристике.
Кућни апарати, склопови и индустријски производи
Прогресивни алати пружају економична решења за серијске делове у кућним апаратима, кућиштима, шаркама, конзолама и склоповима од лима. Пресудан фактор је комбинација продуктивности, стабилног управљања процесом и предвидивог одржавања.
Предности прогресивних алата
Висока продуктивност и ниски трошкови по комаду
Прогресивни алати омогућавају веома кратка времена циклуса и континуирану серијску производњу. За погодне делове, трошкови по комаду значајно опадају јер је више процесних корака обједињено у једном алату, а руковање сведено на минимум.
Поновљивост и стабилно управљање процесом
Вођење путем траке обезбеђује дефинисано референцирање. Уз правилно пилотно позиционирање и стабилно вођење траке, тачност распореда отвора и стабилност димензија могу се постићи веома поуздано.
Аутоматизација и интеграција у производњу
Довођење траке, подмазивање, сензори и избацивање могу се ефикасно аутоматизовати. То смањује зависност од ручних интервенција и повећава поузданост процеса.
Предвидиво одржавање захваљујући модуларним умецима
Прогресивни алати могу се пројектовати тако да се резне ивице, умеци и хабајући делови могу брзо заменити. То смањује застоје и побољшава расположивост.
Недостаци и ограничења прогресивних алата
Величина дела и дубина обликовања су ограничене
Велики, дубоко извучени или веома сложени делови често се не могу безбедно водити у процесу са довођењем траке. Овде прогресивни алати достижу процесна ограничења, због чега су трансфер алати стандард у многим применама са великим производним количинама.
Велика сложеност пројектовања алата
Високоефикасан прогресивни алат захтева веома прецизно пројектовање путање траке, пилотног позиционирања, сила сечења, фаза обликовања и избацивања. Одступања у једној области утичу на цео процесни ланац.
Зависност од материјала у котуру и распореда на траци
Разрада траке одређује искоришћење материјала, стабилност процеса и трошкове. Лоши распореди повећавају отпад и смањују исплативост.
Логика трошкова и исплативост
Једнократни трошкови: пројектовање, израда, пробни рад, пријем
Инвестиција обухвата пројектовање алата, израду, монтажу, пробни рад, уходавање серијске производње и пријем. Пресудан фактор је квалитет валидације, јер он снажно утиче на касније трошкове серијске производње. Evomatec структурира пријем и верификацију тако да се провере спроводе уз највиши ниво пажње, а захтеви у погледу квалитета и безбедности у складу са CE захтевима остану следљиво документовани.
Текући трошкови: век трајања алата, одржавање, поновно оштрење, застоји
Текући трошкови настају због хабања, века трајања резних ивица, поновног оштрења, замене уметака, чишћења и одржавања довођења траке и периферне опреме пресе. Целокупан систем постаје економичан када је век трајања алата стабилан, термини одржавања могу да се планирају, а непланирани застоји сведени су на минимум.
Практични примери из серијске производње
Прогресивни алат за конзоле и елементе за причвршћивање
Типична примена су конзоле, копче и делови за причвршћивање код којих се распореди отвора, контуре и вишеструки прегиби израђују у једном процесу. Стабилан концепт пилотног позиционирања је пресудан како би положај распореда отвора одговарао захтевима касније монтаже. Поузданост процеса обезбеђује се сензорима и јасним плановима одржавања.
Прогресивни алат за контактне делове и прецизне пресоване делове
За контактне делове, квалитет ивица је критичан јер срх или микропукотине могу утицати на електричне перформансе. Овде се технологија сечења пројектује тако да резане површине остану стабилне, а век трајања алата буде предвидив. У таквим пројектима, Evomatec посебан нагласак ставља на документоване рутинске поступке контроле, како би се контроле доследно спроводиле пажљиво, а захтеви у погледу квалитета и безбедност у складу са CE захтевима остали поуздано обезбеђени у производном окружењу.
Будуће перспективе прогресивних алата
Дигитализација и управљање процесом
Повезивање преса, довођења траке, сензора и података о квалитету отвара нове могућности за оптимизацију процеса. Системи помажу у ранијем откривању одступања и чине одржавање предвидивијим.
Одржавање према стању и модели века трајања алата
Управљање веком трајања алата постаје све више… Показатељи хабања, профили оптерећења и производни подаци подржавају оптимално планирање интервала замене и поновног оштрења.
Безбедност и следљивост
Документација, безбедност машина и безбедност у складу са CE захтевима добијају на значају. Evomatec се ослања на јасне процесе контроле и верификације, обликоване обимним пројектним искуством, како би се провере спроводиле веома пажљиво, а безбедност и квалитет остали следљиво обезбеђени у свакодневној производњи.
Како Evomatec схвата прогресивне алате као целовит систем
Evomatec не посматра прогресивне алате као изолован алат, већ као целовит систем спреман за производњу, који обједињује распоред на траци, пројектовање алата, израду, пробни рад, уходавање серијске производње, сензоре, одржавање и обезбеђење квалитета. Циљ је да се обезбеди економична усклађеност способности процеса, века трајања алата и квалитета серијске производње. Истовремено, велики значај придаје се томе да се контроле и одобрења спроводе на начин који одражава највиши ниво пажње у погледу квалитета и безбедности у складу са CE захтевима и који остаје поуздано применљив у свакодневној производњи.
FAQ
Шта су прогресивни алати и за шта се користе
Прогресивни алати су алати са више станица и довођењем траке, у којима се трака материјала помера корак по корак, а на свакој станици се изводе дефинисане операције сечења и обликовања. Користе се за производњу пресованих и обликованих делова са великим производним учинком, стабилном поновљивошћу и економичним трошковима по комаду.
Када је трансфер алат бољи од прогресивног алата
Трансфер алати обично су бољи када су делови велики, дубоко извучени, осетљиви или геометријски толико сложени да поуздано вођење путем траке није могуће. Они представљају стандард за велике, захтевне делове од лима који се производе у великим количинама на више станица, нарочито за аутомобилске каросеријске и конструкционе делове, као и за челике високе чврстоће и компоненте код којих је руковање критично.
Који фактори одређују поузданост процеса код прогресивних алата
Поузданост процеса произлази из стабилног распореда на траци, прецизног вођења траке и пилотног позиционирања, правилно пројектованог зазора резања, усклађеног подмазивања, стабилне технологије преса, сензора за надзор и доследног одржавања и контроле квалитета. Структурирани рутински поступци контроле и пријема додатно помажу да квалитет и безбедност у складу са CE захтевима остану дугорочно обезбеђени у производном окружењу.
Захтев за бесплатне консултације: info@evomatec.de