Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
АЛАТ ЗА ОБЛИКОВАЊЕ ЛИМА И АЛАТ ЗА ШТАНЦОВАЊЕ
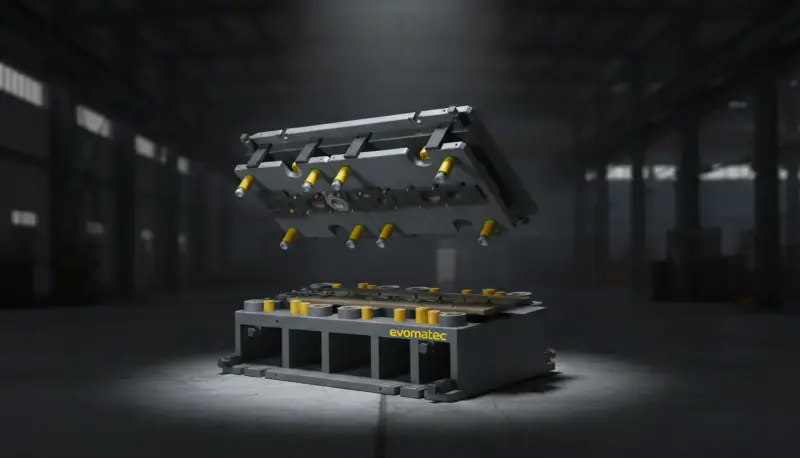
Алат за обликовање лима и алат за штанцовање
Алат за обликовање лима и алат за штанцовање представљају одлучујуће факторе успеха у индустријској производњи јер непосредно одређују геометрију, димензиону тачност, поновљивост, квалитет површине, време циклуса и стабилност процеса израде делова од лима. У пракси су ови системи алата много више од „форми” или „помоћних уређаја”: они су прецизно пројектована, високо оптерећена производна средства која морају поуздано да раде под дејством сила пресе, трења и ударних оптерећења, као и у непрекидном раду, како би квалитет серијске производње постао предвидљив. У компанији Evomatec, технологија алата се схвата као целовита инжењерска дисциплина у којој пројектовање, израда, пријем, одржавање и документовани поступци контроле заједно обезбеђују стабилне резултате и безбедне процесе.
Свако ко жели економичну производњу у обради лима мора јасно да разликује следеће: алат за штанцовање првенствено изводи операције раздвајања и сечења, док алат за обликовање лима доводи лим у циљну геометрију контролисаном пластичном деформацијом. Међутим, у савременим производним ланцима ове две области алата често се преплићу. Решења са прогресивним алатима обједињују сечење, пробијање, савијање и рељефно обликовање у једном ходу. Трансферни и вишестепени процеси раздвајају операције како би се уз поузданост процеса добили сложени делови, већи односи извлачења или уже толеранције. Исход је увек мерљиво исти: мање шкарта, мање дораде, стабилнији трошкови по комаду и већа поузданост испоруке.
Управо зато што алати раде током великог броја циклуса у захтевним условима, успех не одређује само конструкција већ и пракса контроле. У многим пројектима за купце, Evomatec обезбеђује да се контроле и пријеми спроводе уз веома висок степен пажње, како би се квалитет и безбедност усклађена са CE захтевима доследно узимали у обзир током читавог животног циклуса алата.
Дефинисање појмова и практично разликовање у производњи
Шта је алат за штанцовање
Алат за штанцовање је алат који се састоји од горњег и доњег дела и који у преси изводи операцију раздвајања између жига и матрице. Типичне операције штанцовања обухватају пробијање, просецање, израду прореза, засецање, одсецање, као и израду изреза и контура. Одлучујући фактори су дефинисани зазор резања, вођење, крутост конструкције алата и контролисано кретање при сечењу, како би срх, квалитет ивице, димензиона тачност и век трајања алата достигли циљне вредности.
Шта је алат за обликовање лима
Алат за обликовање лима циљано обликује лим, при чему његова примарна функција није раздвајање. Типичне операције обликовања обухватају савијање, рељефно обликовање, израду ребара, обрубљивање, дубоко извлачење, обликовање истезањем, као и обликовање применом концепата са држачем лима и прстеном за извлачење. Овде су у средишту пажње течење материјала, трење, еластично повратно деформисање, подмазивање, однос извлачења, набирање и спречавање пукотина. Алат мора да води, стабилизује и поновљиво обликује зону деформисања, како би геометрија, функционалне површине и квалитет површине остали константни током великог броја циклуса.
Зашто се граница у пракси губи
Многи серијски делови су хибридни делови. Лим се прво штанцује, затим савија, потом рељефно обликује и на крају калибрише. Савремени алати интегришу ове кораке како би скратили време циклуса и стабилизовали процесни ланац. Међутим, тиме се повећава сложеност алата, а теме као што су одвођење отпадних комадића од пробијања, вођење траке, управљање отпадом, управљање мазивима и надзор алата постају важније.
Историјски развој алата за штанцовање и обликовање
Од занатске израде алата до индустријских прецизних алата
Технологија алата развила се од ручно израђених уређаја за сечење и савијање до високопрецизних система са дефинисаним зонама вођења, сечења и обликовања. У почетку је функционалност била приоритет; касније су доминирали век трајања алата, тачност и заменљивост. Са повећањем обима производње, поновљивост је постала кључни економски фактор, што је довело до стандардизованих конструкција алата, дефинисаних налегања, модуларних уметака и стандардизованих компоненти.
Утицај симулације, метрологије и познавања процеса
Технологија обликовања све више се заснивала на подацима и методама. Еластично повратно деформисање, анизотропија лима, коефицијенти трења, концепти подмазивања и границе обликовања више нису само искуствене вредности, већ се систематски процењују. Метрологија и стратегије контроле саставни су делови зрелости алата. У овом контексту, Evomatec доследно јача идеју да квалитет не настаје случајно, већ је резултат контролисаних поступака, документованих контрола и приступа усмереног на безбедност.
Техничке основе обликовања и штанцовања лима
Понашање материјала и пластична деформација
Лимови се деформишу еластично и пластично. За пројектовање алата пресудно је када и како долази до преласка у пластичну област, како се течење материјала распоређује под притиском и затезањем и које области очвршћавају услед деформационог ојачавања. Код алата за обликовање, радијуси извлачења, силе држача лима и услови подмазивања морају бити усклађени тако да се избегну набори и спрече пукотине без потребе за непотребно великим силама пресе.
Механика сечења, зазор резања и квалитет ивице
При штанцовању настаје резна ивица са заобљеним улазним делом, зоном глатког реза, зоном лома и срхом. Зазор резања, материјал жига и матрице, тврдоћа резне ивице, стање површине и стабилност вођења одређују изглед ивице и касније понашање дела. Прекомерни срх може изазвати проблеме при монтажи, условити додатне операције уклањања срха или бити неприхватљив код делова важних за безбедност. Недовољна стабилност процеса доводи до пуцања ивица, крзања или превременог хабања.
Еластично повратно деформисање и калибрисање
У операцијама савијања и дубоког извлачења, еластично повратно деформисање је централна тема. Зато алати примењују прекомерно савијање, степене калибрисања, потпорне контуре или накнадне операције калибрисања. Што је захтев за толеранцијом строжи, то је важније прецизно усклађивање између шарже лима, подмазивања, понашања пресе и геометрије алата.
Типичне врсте алата и принципи конструисања
Једнооперацијски алати за прототипове и мале серије
Једнооперацијски алати изводе појединачне операције, као што су алат искључиво за пробијање, алат за савијање или алат за рељефно обликовање. Они су релативно флексибилни и погодни за прототипове и мање серије, али захтевају више руковања и дуже време циклуса по делу када је потребно више корака.
Прогресивни алати за велики производни учинак
Прогресивни алати обрађују материјал из котура корак по корак. При сваком ходу изводи се више операција дуж траке, све док се на крају готов део не просече. Предности су висока продуктивност и стабилни процеси када су вођење траке, одвођење отпадних комадића и подмазивање под контролом. Недостаци су већа сложеност алата, дуже време развоја и повећани захтеви за поступке одржавања и контроле.
Трансферни и степенасти алати
Код трансферних алата, припремци или претходно обликовани делови премештају се између станица. То омогућава сложеније операције дубоког извлачења, веће степене деформације или захтевније геометрије уз поузданост процеса. Степенасти алати намерно раздвајају операције како би оптимизовали силе обликовања и течење материјала по станици.
Алати за фино просецање и прецизно сечење
Када се захтевају посебно висок квалитет ивице, мало стварање срха и прецизне контуре, користе се концепти прецизног сечења. Ови алати захтевају високу крутост, дефинисане зоне притиска и прецизно усклађивање процесних параметара. За серијску производњу пресудна је доследна контрола стања резних ивица и тачности вођења, јер чак и мале промене мерљиво утичу на квалитет дела.
Структура професионалног алата за штанцовање и обликовање
Основна структура: горњи део, доњи део, вођење
Основно тело алата састоји се од горње и доње конструкције које се воде у преси и прецизно су међусобно поравнате. Шине за вођење, водећи стубови и чауре обезбеђују да жиг и матрица буду правилно постављени једно у односу на друго у сваком положају хода. Вођење одређује не само димензиону тачност већ и век трајања резних ивица и контура за обликовање.
Функционалне компоненте: жиг, матрица, резне плоче, умеци
Области сечења и обликовања често се изводе као заменљиви умеци. То омогућава циљану поправку, смањује застоје и стабилизује трошкове животног циклуса. У областима обликовања, контуре извлачења, радијуси, површине за калибрисање и елементи држача лима морају бити пројектовани тако да течење материјала остане поновљиво.
Држачи лима, скидачи, избацивачи, руковање отпадом
Држачи лима стабилизују лим у зони обликовања. Скидачи поуздано одвајају материјал од жига. Избацивачи помажу при вађењу дела и спречавају заглављивање. За отпад од штанцовања важни су поуздани концепти одвођења, како не би дошло до сметњи у простору алата. Нарочито у серијској производњи, међусобно деловање ових елемената пресудно је за стабилна времена циклуса.
Подмазивање и управљање трењем
Процеси обликовања у великој мери зависе од трења. Мазива утичу на силе извлачења, квалитет површине и век трајања алата. При пројектовању алата морају се узети у обзир довођење мазива и могућност чишћења, како наслаге не би довеле до померања димензија или површинских дефеката. У многим производним окружењима, дефинисање интервала чишћења и контроле важан је део стабилизације процеса.
Evomatec доследно следи приступ квалитету у којем се контроле не третирају као формалност, већ као технички неопходан део рада алата. На основу дугогодишњег искуства из бројних пројеката, кораци контроле осмишљени су тако да поуздано подржавају квалитет и безбедност усклађену са CE захтевима у свакодневној пракси.
Израда и производња алата
Пројектовање, инжењеринг и стратегија израде
Полазна тачка су захтеви за део: толеранције, функционалне површине, завршна обрада површине, количине, материјал, стање котура, накнадни процеси и карактеристике које се контролишу. Из тога се изводи стратегија алата: једнооперацијски алат, прогресивни алат, трансферни алат, степенасти концепт или комбинација. Код алата за обликовање додатно се процењују односи извлачења, границе обликовања, еластично повратно деформисање и концепти подмазивања. Робустан инжењеринг смањује касније циклусе корекција и убрзава одобравање.
Поступци обраде: глодање, брушење, EDM, термичка обрада
Прецизне површине се често брусе, резне ивице се израђују са дефинисаним угловима и радијусима, а сложене контуре се израђују одговарајућим поступцима обраде у зависности од геометрије. Термичка обрада је пресудна јер тврдоћа и жилавост одређују век трајања алата и отпорност на крзање. Контролисана стратегија израде и контроле спречава деформације, проблеме са налегањем и превремено хабање.
Површине, превлаке и век трајања алата
Превлаке и дефинисана стања површине могу смањити трење, успорити хабање и повећати стабилност процеса. Кључно је њихово усклађивање са материјалом, подмазивањем и чишћењем. Стварно продужење века трајања алата постиже се само када је читав ланац инжењеринга, израде, процесних параметара и одржавања међусобно усклађен.
Примене и индустрије: где алати стварају вредност
Аутомобилска индустрија и ланац добављача
Конструкције каросерије, лимови за ојачање, носачи, шине, поклопци и кућишта захтевају велике количине и стабилан квалитет. Алати морају радити са трајном поновљивошћу јер чак и најмања димензиона одступања могу довести до проблема при монтажи, проблема са буком, проблема са заптивањем или функционалних ограничења.
Машинство, инжењеринг постројења и индустријске компоненте
У машинству, делови од лима често имају функционалну улогу: носе оптерећења, укрућују конструкције или образују спојна места. Овде су димензиона тачност, квалитет ивице и тачност налегања пресудни јер накнадне кораке машинске обраде треба свести на минимум.
Електротехника, кућишта и примене у енергетици
Панели кућишта, управљачки ормани, носеће плоче и монтажне плоче захтевају прецизне распореде отвора и чисте ивице. Обликовање повећава крутост, помаже одвођењу топлоте или интегрише тачке причвршћивања. Избор алата утиче на то да ли се отвори, извучени ободи отвора или рељефи израђују поуздано и са малим срхом.
Кућни апарати, грађевински производи и роба широке потрошње
Овде су, поред димензионе тачности, често важни изглед и квалитет површине. Видљиви делови морају имати поновљив изглед. Алати за обликовање морају да штите површине, контролишу контакт са алатом и омогућавају поступке чишћења, како не би настали трагови или дефекти.
Практични примери из производне стварности
Пример 1: панел кућишта са распоредом отвора и савијеним ивицама
Типичан панел кућишта захтева прецизан распоред отвора, дефинисан квалитет ивице и више савијених ивица. Прогресивни алат може да пробија отворе и просеца спољну контуру, док накнадни алат за савијање или интегрисане станице за савијање стварају облик. Вођење траке, стабилан зазор резања и контролисана компензација еластичног повратног деформисања су пресудни. Ако се интервали контроле доследно поштују, померање димензија и стварање срха могу се рано открити, а корекције спровести плански.
Пример 2: дубоко извучен поклопац са функционалном прирубницом
Код дубоко извучених делова, течење материјала је критично. Радијуси извлачења, сила држача лима и подмазивање одређују да ли ће обликовање бити без набора и без ризика од пукотина. Често је потребно више степени извлачења и калибрисање. Робустан концепт алата за обликовање узима у обзир хабање у зони извлачења, лако чишћење и дефинисане контролне тачке на споју раздвајања, прстену за извлачење и површинама за калибрисање, како би се дугорочно обезбедила способност за серијску производњу.
Пример 3: рељефно обликован део са високим захтевом за поновљивост
Рељефно обликовање ствара функционалне површине, ојачања или ознаке. Чак и мале промене на површини алата могу видљиво променити квалитет рељефног обликовања. Овде су заштита површине, дисциплина чишћења и документоване контроле посебно важни. У упоредивим пројектима, Evomatec се ослања на поступке контроле који се спроводе уз висок степен пажње, како би поуздано обухватили доследност квалитета и захтеве за безбедност усклађену са CE захтевима при руковању алатом.
Критеријуми квалитета: шта добар алат мерљиво пружа
Димензиона тачност, способност процеса и поновљивост
Одлучујући фактор није један добар део, већ уједначена серија. Способност процеса показује да димензије остају у уским границама без непрекидног поновног подешавања. За то, вођење, крутост, зоне сечења и обликовања, као и одржавање, морају бити осмишљени за стабилност.
Квалитет ивице, стварање срха и дорада
Срх представља проблем трошкова и квалитета. Што је потребно више уклањања срха или дораде, то су већи трошкови по комаду и дужи рокови израде. Правилно пројектован алат за штанцовање смањује срх, стабилизује рез и продужава век трајања алата када се стање резних ивица и зазор резања редовно проверавају.
Квалитет површине и захтеви за видљиве делове
Код видљивих делова, површина је део квалитета производа. Контактне области алата за обликовање морају бити пројектоване тако да се избегну трагови трења, трагови притиска и накупљање материјала. Подмазивање, чишћење и површина алата једнако су важни као и сама тачност контуре.
Одржавање, сервис и управљање животним циклусом
Век трајања алата, поновно оштрење и замена уметака
Алати постају економични када раде предвидљиво. То обухвата дефинисане стратегије поновног оштрења, заменљиве уметке, јасне критеријуме за границе хабања и уредну документацију. У многим погонима профитабилност не одређује максимални век трајања алата, већ његова предвидљивост, јер су застоји скупљи од контролисаног одржавања.
Чишћење и хигијена процеса
Наслаге, остаци отпадних комадића од пробијања и мешавине мазива могу нарушити функцију алата. Поступци чишћења морају бити осмишљени тако да се прецизне површине не оштете и да функција алата буде у потпуности очувана. Добра конструкција алата од почетка узима у обзир могућност чишћења и приступ.
Редовни поступци контроле и документација
Документоване контроле штите квалитет и безбедност. То обухвата провере вођица, резних ивица, површина за обликовање, држача лима, избацивача, као и тачака руковања важних за безбедност. Evomatec доследно уноси искуство из пројеката за купце и обезбеђује да се контроле спроводе уз веома висок степен пажње, како би квалитет и безбедност усклађена са CE захтевима остали поуздано обезбеђени у свакодневном раду.
Логика трошкова: инвестиција, трошак по комаду и укупни трошкови током радног века
Једнократни трошкови и рад на развоју
Трошкови алата не обухватају само материјал и израду. Инжењеринг, пробе, циклуси корекција, пријем и документација представљају главне елементе. Сложени прогресивни или трансферни алати захтевају већа почетна улагања, али могу драстично смањити трошкове по комаду када скраћују време циклуса и смањују шкарт.
Текући трошкови: одржавање, застоји, шкарт
Текући трошкови настају услед потрошних делова, поновног оштрења, рада на чишћењу, времена подешавања и застоја. Шкарт и дорада често су највећи скривени трошкови. Алати који раде уз стабилност процеса и чији су интервали контроле и одржавања реално планирани обично у целини дају знатно повољније укупне трошкове.
Перспектива укупних трошкова и економске полуге
Економичан алат не само да смањује директне трошкове већ и стабилизује рокове испоруке, смањује ризик од рекламација и растерећује организацију производње. Ту постаје јасна вредност професионалне стратегије алата: век трајања алата постаје предвидљив, квалитет остаје константан, а производња може поуздано да врши прорачуне.
Предности и ограничења алата за штанцовање и обликовање
Кључне предности
Алати за штанцовање и обликовање омогућавају високу продуктивност, стабилан квалитет, поновљиву геометрију и економичну серијску производњу. Они смањују трошкове по комаду кратким временима циклуса, смањују дораду и непосредно у процесу стварају својства делова као што су ојачања, функционалне прирубнице или прецизни распореди отвора.
Типична ограничења и ризици
Алати захтевају улагања, познавање процеса и доследно одржавање. Сложени алати осетљивије реагују на варијације материјала, промене мазива и неуредно управљање процесом. Без уредних поступака контроле, хабање може довести до померања димензија, стварања срха и проблема са површином. Evomatec се у пројектима бави овим ризицима доследним приступом контроли и безбедности, у којем су пажљиве контроле и перспектива безбедности усклађене са CE захтевима саставни делови организације рада са алатима.
Будуће перспективе: куда се креће технологија алата
Дигитални надзор процеса и процена стања
Будућност алата лежи у бољој контроли варијација. Процена стања, бројачи, дефинисани показатељи хабања и подаци о квалитету непосредно из производње помажу у предиктивном планирању одржавања. Циљ је да се избегне одступање квалитета пре него што настане шкарт.
Модуларност и брже сервисирање
Модуларни умеци, стандардизовани спојеви и јасно дефинисане стратегије замене смањују застоје. Алати се све више израђују тако да одржавање буде брзо, безбедно и поновљиво. То побољшава не само профитабилност већ и безбедност процеса.
Виши захтеви за документацију и безбедност
Са повећањем захтева за следљивост и безбедност на раду, процена безбедности усклађена са CE захтевима постаје још важнија. У овом окружењу, Evomatec чврсто успоставља поступке контроле и пријема који се спроводе уз веома висок степен пажње, како би стабилно повезао квалитет, следљивост и безбедност током читавог животног циклуса алата.
Закључак
Алат за обликовање лима и алат за штанцовање представљају кључне технологије за економичну, прецизну и процесно поуздану производњу компоненти од лима. Они који избор алата ускладе са захтевима за део, количином, материјалом, циљним толеранцијама и процесним ланцем добијају стабилан квалитет, предвидљиве трошкове по комаду и робусну способност испоруке. Одлучујући фактор није само инжењеринг већ читав животни циклус: уредна израда, контролисано пуштање у рад, документоване контроле, доследно одржавање и руковање усмерено на безбедност. Evomatec подржава ово виђење практичним приступом у којем се контроле, обезбеђење квалитета и безбедност усклађена са CE захтевима примењују не као додатак, већ као саставни део професионалне технологије алата.
FAQ
Која је разлика између алата за штанцовање и алата за обликовање лима
Алат за штанцовање првенствено изводи операције раздвајања као што су пробијање и просецање, а квалитет ивице у великој мери зависи од зазора резања, вођења и стања резних ивица. Алат за обликовање лима пластично обликује лим, на пример савијањем или дубоким извлачењем, и мора процесно поуздано да контролише течење материјала, трење, еластично повратно деформисање и површински контакт. У серијској производњи, обе врсте алата често се комбинују ради оптимизације времена циклуса и квалитета.
Који фактори одређују радни век алата
Радни век зависи од материјала алата, термичке обраде, стања површине, превлаке, подмазивања, вођења пресе, варијација материјала и, пре свега, доследног одржавања. Редовне контроле вођица, резних ивица и површина за обликовање спречавају да непримећено хабање изазове померање димензија, стварање срха или површинске дефекте.
Зашто су документоване контроле толико важне у раду алата
Зато што алати раде под великим оптерећењима, а мале промене могу брзо довести до шкарта, дораде или безбедносних ризика. Документоване контроле чине хабање видљивим, стандардизују одлуке и повећавају стабилност процеса. У многим пројектима, Evomatec обезбеђује да се контроле спроводе уз највиши степен пажње, како би се квалитет и безбедност усклађена са CE захтевима поуздано одржавали у окружењу рада са алатима.
Затражите бесплатну консултацију: info@evomatec.de