Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
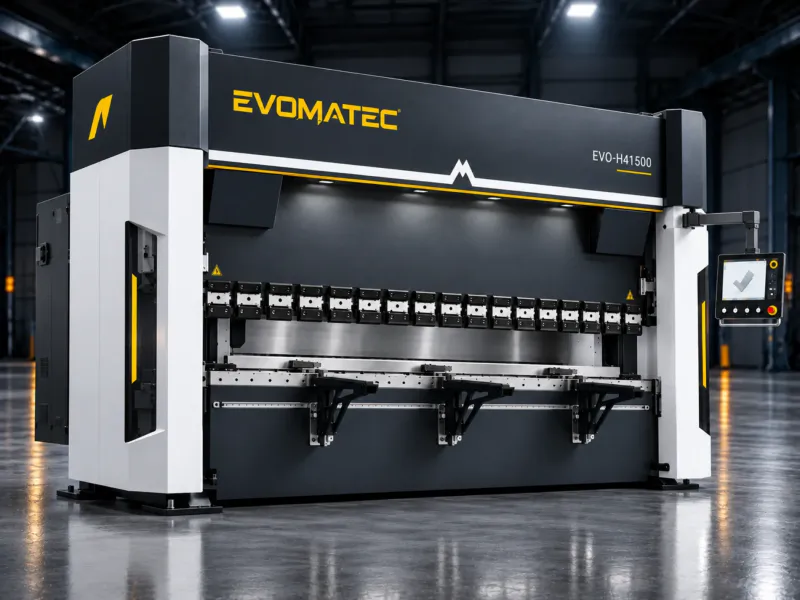
KANTBANK EVO III
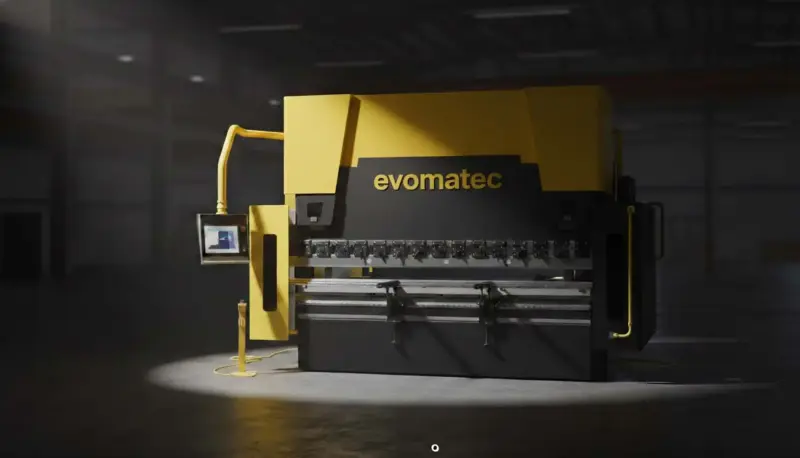
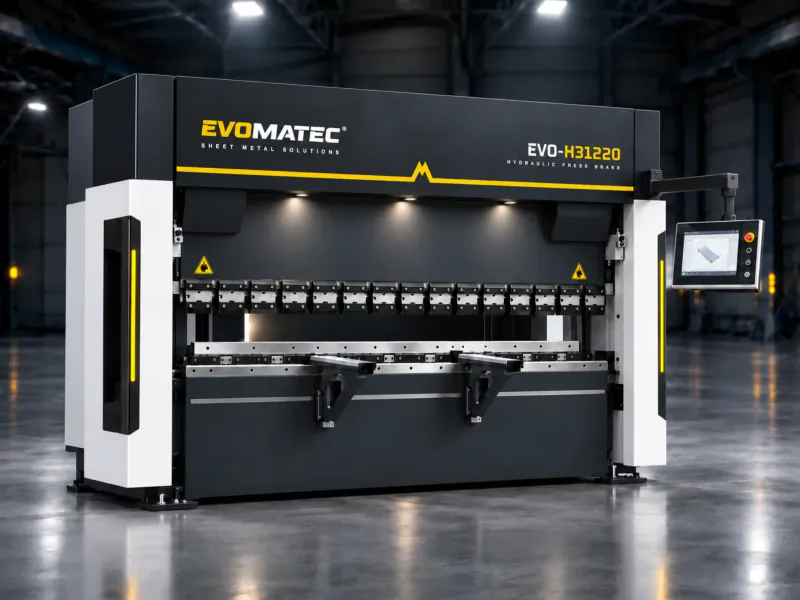
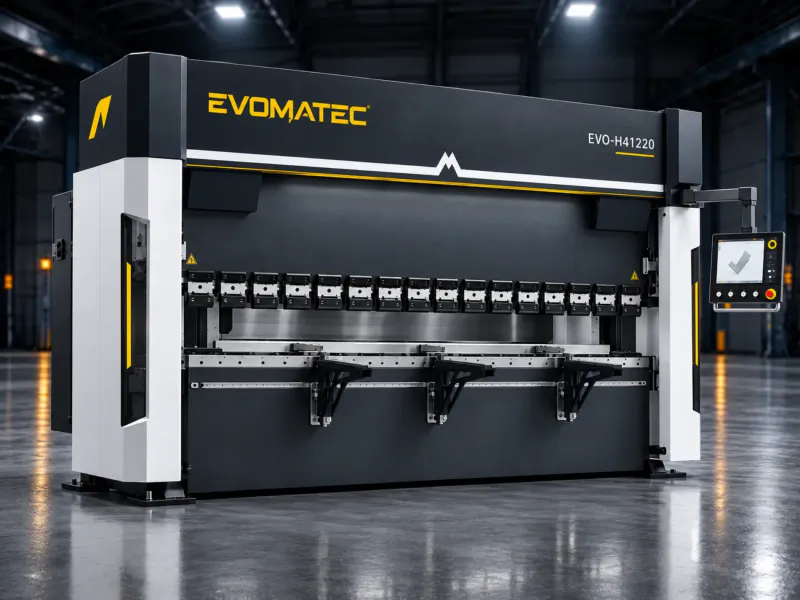
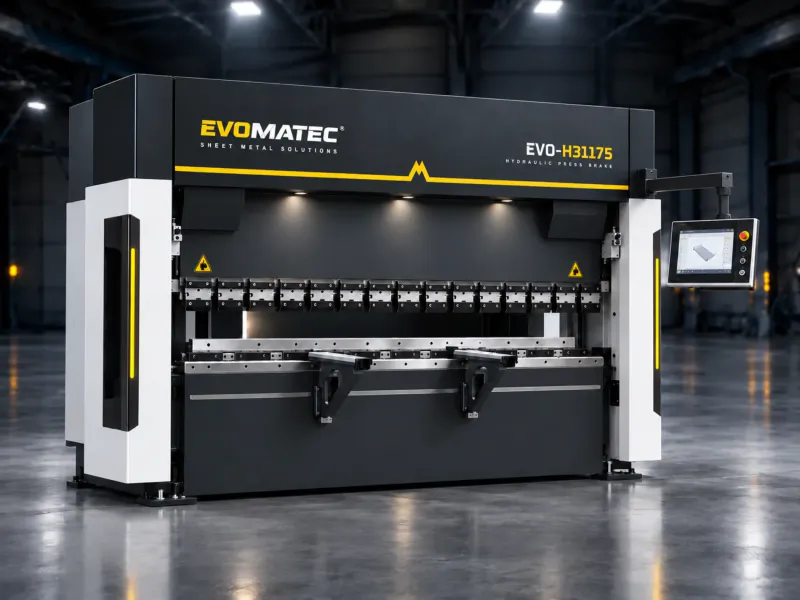
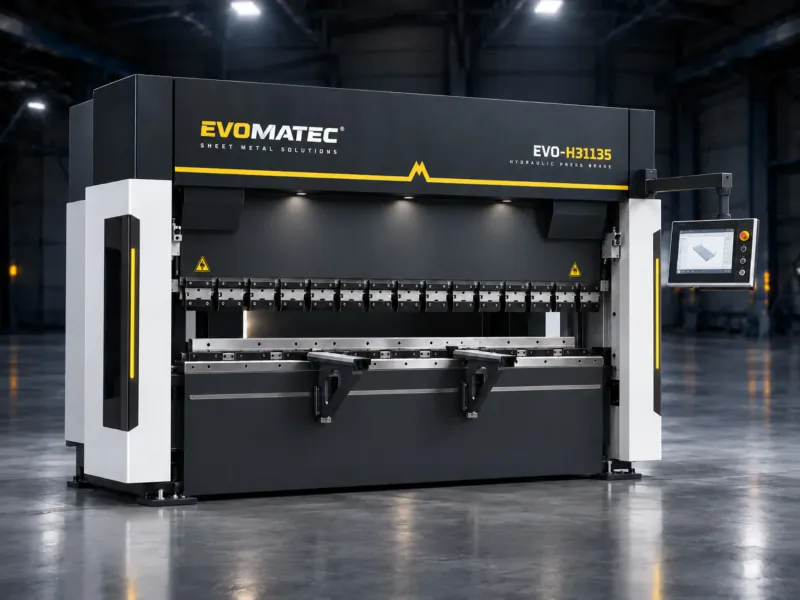
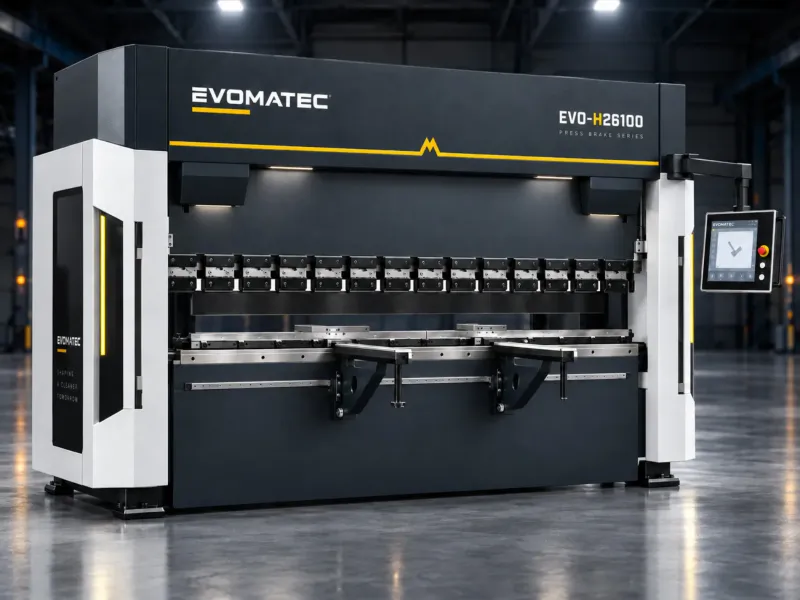
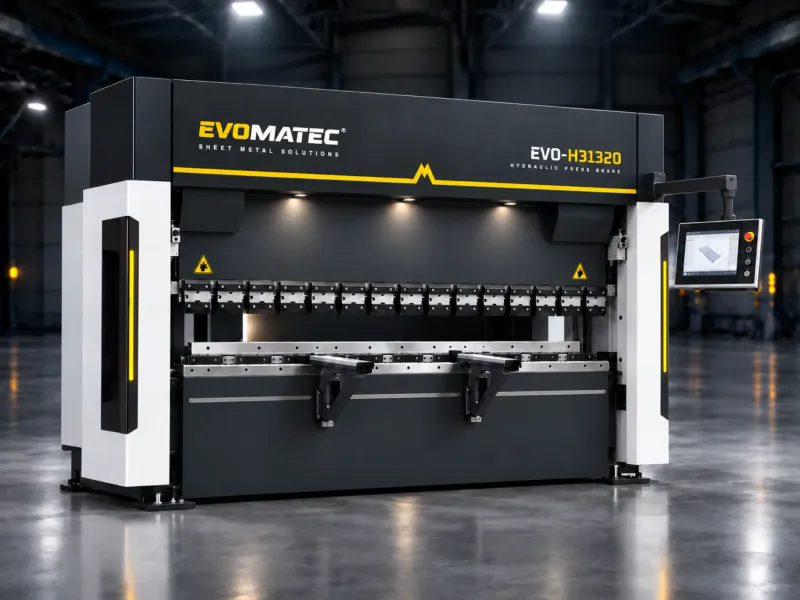
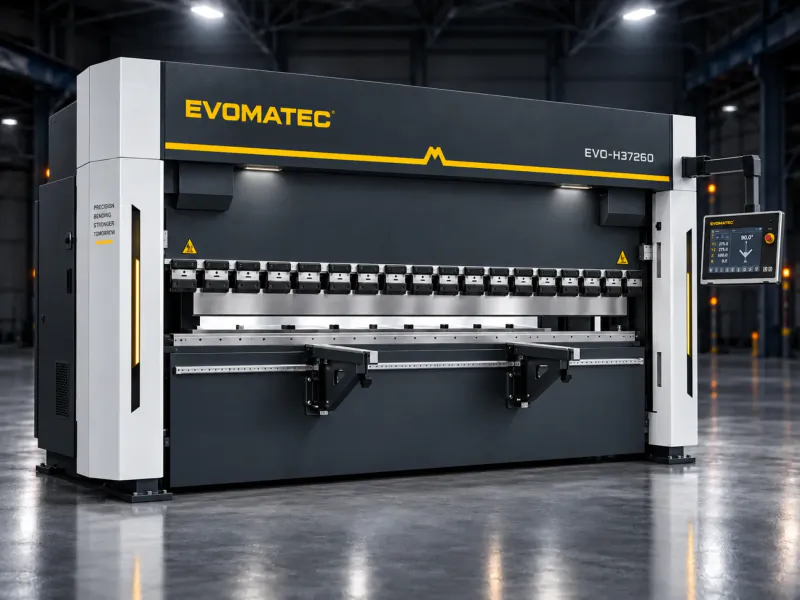
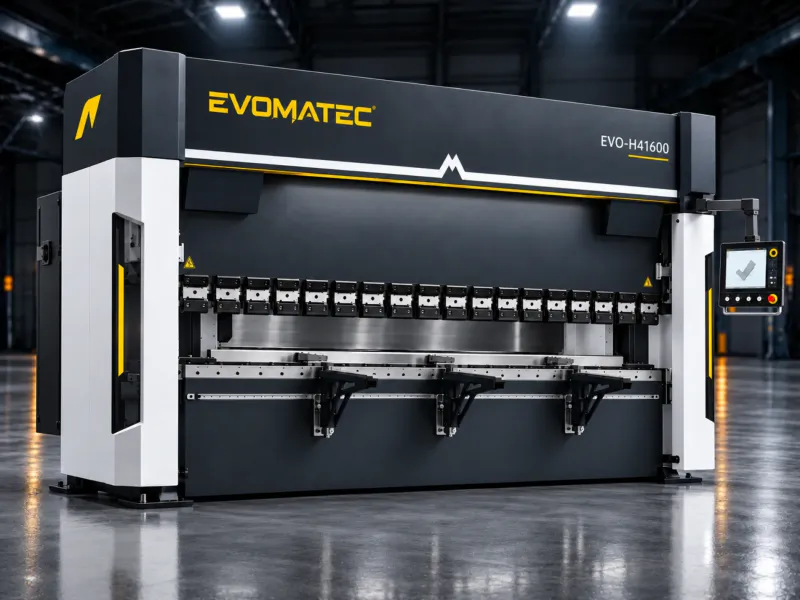
Kantbank Hybride kantbank voor nauwkeurig plaatbuigen met lage energiekosten EVO III
Waarom de kantbank de kern van moderne plaatbewerking is geworden
In de industriële productie wordt kwaliteit vaak bepaald door randen, radiussen en hoeken. Waar vroeger uitgebreid handmatig richten, nabewerken en controlemetingen nodig waren, leveren moderne systemen nu reproduceerbare resultaten met echte productiekwaliteit. Precies hier neemt de kantbank een centrale plaats in: zij combineert precisie, productiviteit en rentabiliteit in een proces dat perfect aansluit op moderne plaatbewerking.
Een moderne kantbank is niet langer slechts een zware pers met gereedschappen. Het is een uiterst nauwkeurig systeem dat bestaat uit besturingstechniek, asregeling, meet- en correctiemechanismen, gereedschapstechnologie, materiaalkennis en procesexpertise. Wie efficiënt plaatmateriaal wil buigen of metaal wil vormen, heeft een goed georganiseerd, voorspelbaar proces nodig: van het snijden via de buigvolgorde tot de eindcontrole. In veel werkplaatsen is het vormen op de kantbank het knelpunt, maar ook het grootste aangrijpingspunt voor verbetering: met de juiste machine nemen de productiecapaciteit, herhaalnauwkeurigheid en oppervlaktekwaliteit toe, terwijl afkeur, nabewerking en stilstand afnemen.
Deze ontwikkeling wordt vooral duidelijk bij moderne concepten zoals hybride aandrijvingen, gesloten hydraulische systemen, servoaangedreven assen en intelligente bombering. Precies in deze omgeving positioneert de EVO III zich als een hybride oplossing voor bedrijven die hoge precisie, lage bedrijfskosten en duurzame productie consequent willen combineren.
Productinformatie EVO III hybride kantbank
De EVO III hybride kantbank is een energie-efficiënte, uiterst nauwkeurige buigoplossing voor veeleisende toepassingen in de industriële plaatproductie. Ontwikkeld op basis van tientallen jaren ervaring met kantbanken combineert zij moderne hybride technologie met een gesloten hydraulisch systeem en realiseert zij energiebesparingen tot 73 procent ten opzichte van conventionele systemen. Het gesloten hydraulische circuit vermindert de onderhoudsinspanning, en met slechts 34.5 liter olie is de machine bijzonder milieubewust ontworpen.
Met een buiglengte van 4.1 meter en een perskracht tot 260 ton bestrijkt de EVO III een breed toepassingsgebied, van middelgrote componenten tot grootformaat plaatdelen. De 6-assige CNC-besturing is standaard geïntegreerd, evenals gemotoriseerde bombering voor nauwkeurige hoeken over de gehele buiglengte. Een hoge asdynamiek minimaliseert de niet-productieve tijd: een naderingssnelheid van 200 millimeter per seconde verkort de cyclustijd, terwijl een werksnelheid van 10 millimeter per seconde gecontroleerde, zuivere buigingen ondersteunt. Met een geluidsniveau van slechts 63 decibel creëert het systeem een aanzienlijk comfortabelere werkomgeving dan veel conventionele machines.
Extra kenmerken zoals een servoaangedreven achteraanslag, een grote uitlading van 410 millimeter, een grote ramsslag van 275 millimeter en een vrije opening van 550 millimeter bieden flexibiliteit voor complexe werkstukken, diepe bakken en herhaalbare serieproductie. Realistische 3D-programmeerondersteuning via ER TOUCH vereenvoudigt de programmering en bediening, vermindert de insteltijd en voorkomt botsingsfouten.
Technische gegevens EVO III in één oogopslag
| Parameter | EVO III hybride kantbank |
|---|---|
| Technologieset (voor configuratie) | SET 50/ 500-5.5 P |
| Buiglengte | 4,100 mm (opties 2,100 tot 6,100 mm) |
| Perskracht | tot 260 t (opties 100 tot 260 t) |
| Ramsslag | 275 mm |
| Vrije opening | 550 mm |
| Uitlading (bereik) | 410 mm |
| Assen | Standaard 6 assen: Y1, Y2, X, R, Z1, Z2 |
| Naderingssnelheid | 200 mm/s |
| Werksnelheid | 10 mm/s |
| Retoursnelheid | 190 mm/s |
| Hydraulisch systeem | gesloten circuit, onderhoudsarm |
| Olievolume | 34.5 l |
| Geluidsniveau | 63 dB |
| Bombering | gemotoriseerd, standaard |
| Ach teraanslag | servoaangedreven, uiterst nauwkeurige positionering |
| 3D-ondersteuning | realistische 3D-programmering en operatorbegeleiding via ER TOUCH |
Kantbank, CNC-kantbank of zwenkbuigmachine: waar bedrijven werkelijk naar zoeken
In de praktijk worden verschillende termen gebruikt, vaak afhankelijk van de regio, de sector of de bedrijfsgrootte. Sommigen spreken van een folding machine, anderen van een sheet metal bending machine of, meer algemeen, een bending machine. Het gaat echter niet om de naam, maar om de technische mogelijkheden: asnauwkeurigheid, stabiliteit, perskrachtreserve, gereedschapsstandaard, besturingslogica en procesbetrouwbaarheid.
Een eenvoudige zwenkbuigmachine kan voldoende zijn voor eenvoudige profielen. Maar wanneer serieproductie, frequente onderdeelwisselingen, nauwe hoek- en maattoleranties of gevoelige oppervlakken vereist zijn, is een CNC-oplossing vrijwel onvermijdelijk. Precies daarom zijn zoektermen zoals CNC-kantbank en CNC-buigmachine zo gewild: bedrijven zoeken naar voorspelbare kwaliteit en herhaalbare productie zonder afhankelijk te zijn van individuele experts die elke buiging op gevoel bijstellen.
Hoe een kantbank werkt: matrijsbuigen als industriële standaard
De meeste moderne systemen werken als een matrijsbuigpers. De plaat wordt tussen het boven- en ondergereedschap geplaatst en gecontroleerd gevormd. Het basisprincipe is eenvoudig, maar de praktijk is veeleisend: materiaaldikte, sterkte, buigrichting, vezelverloop, gereedschapsgeometrie, matrijsopening en terugvering beïnvloeden de uiteindelijke hoek.
Om het proces stabiel te houden, zijn verschillende bouwstenen nodig:
Stabiele perskracht en een stijve machine voor consistente resultaten
Nauwkeurige achteraanslag voor een herhaalbare inlegdiepte
Geschikte kantbankgereedschappen en correct gekozen matrijzen
Een goed werkend correctiemechanisme zoals bombering voor consistente hoeken
Proceskennis van materiaalterugvering en hoekstrategie
In deze omgeving krijgen termen zoals buighoek, buiglengte, perskracht en kantbanktonnage een zeer concrete betekenis. Het zijn niet alleen waarden op een gegevensblad, maar ze bepalen of een onderdeel betrouwbaar kan worden geproduceerd of dat nabewerking, afkeur en tijdverlies optreden.
Hybride technologie in de kantbank: waarom minder energie vaak meer prestaties betekent
Veel bedrijven worden geconfronteerd met dezelfde tegenstrijdige doelen: hogere aantallen en betere kwaliteit, terwijl de energiekosten blijven stijgen. Conventionele hydraulische systemen leveren hoge krachten, maar verbruiken in veel bedrijfstoestanden onnodig energie. Moderne hybride concepten pakken precies dit aan: energie wordt naar behoefte geleverd, niet-productieve tijden worden verkort en de totale efficiëntie van het systeem neemt toe.
De EVO III gebruikt een hybride concept en realiseert energiebesparingen tot 73 procent ten opzichte van conventionele systemen. Dit verbetert de rentabiliteit direct, vooral bij meerploegendienst of een hoog aandeel serieproductie. Tegelijkertijd neemt de thermische belasting af, waardoor de olie minder wordt belast en de processtabiliteit verbetert.
Het tweede punt is onderhoud: een gesloten systeem vermindert verontreiniging, verlaagt het olievolume en minimaliseert typische onderhoudspunten. De combinatie van een gesloten circuit en slechts 34.5 liter olie is niet alleen een milieuargument, maar ook een praktisch voordeel: olieverversingen, lekkagerisico en stilstand worden verminderd.
Hydraulische kantbank, elektrische kantbank, servo-elektrische kantbank: welke technologie past wanneer
Bij het selecteren van een machine horen bedrijven vaak drie hoofdcategorieën:
hydraulische kantbank
elektrische kantbank
servo-elektrische kantbank
Hydrauliek staat traditioneel voor hoge krachten en een robuust industrieel ontwerp. Elektrische concepten scoren op efficiëntie, reinheid en dynamiek, maar zijn afhankelijk van de grootte en krachtklasse niet altijd de eerste keuze. Servo-elektrische systemen combineren de voordelen van regelbaarheid en efficiëntie, maar vereisen een geschikte machinearchitectuur.
Hybride oplossingen zijn in de praktijk vaak het beste compromis: hoge perskrachtreserves, een stabiel buigvermogen over grote lengtes en tegelijkertijd een aanzienlijk lagere energiebehoefte. Precies daarom zijn hybride machines aantrekkelijk in veel productieomgevingen: staalbouw, behuizingsproductie, machinebouw, plaatmetalen meubels, schakelkastbouw en algemene metaalbewerking.
Precisie in de plaatbuigmachine: achteraanslag, assen en herhaalbaarheid
Wie nauwkeurig produceert, denkt in assen, niet alleen in tonnen. Een moderne CNC-machine werkt minimaal met de ramassen en een achteraanslagas. In de praktijk zijn 6 assen tegenwoordig een zeer gangbare standaard voor veeleisende onderdelen, omdat ze complexe buigvolgorden mogelijk maken en de positionering stabiliseren.
Op de EVO III is standaard een 6-assig systeem geïntegreerd: Y1, Y2, X, R, Z1, Z2. Dit betekent:
Y1 en Y2 sturen de ram links en rechts afzonderlijk aan en zorgen voor parallelliteit
X positioneert de achteraanslag in de lengterichting
R regelt de hoogte van de achteraanslag, wat belangrijk is voor verschillende buigfasen
Z1 en Z2 maken gesegmenteerde aanslagen of flexibele positionering voor asymmetrische onderdelen mogelijk
Een servoaangedreven achteraanslag zorgt er bovendien voor dat posities snel worden bereikt en betrouwbaar worden vastgehouden. Dit vermindert de niet-productieve tijd en verhoogt de procescapabiliteit. In zoekopdrachten verschijnt dit gebied vaak onder termen zoals achteraanslag, buighulp of ook onder gereedschapsonderwerpen, omdat inleggen, aanslaan en buigen in de werkelijke productie bij elkaar horen.
Bombering: de sleutel tot uniforme hoeken over de gehele buiglengte
Bij grote buiglengtes kan het frame afhankelijk van de kracht en de belastingsverdeling enigszins doorbuigen. Zonder correctie zorgt dit ervoor dat de hoeken in het midden verschillen van die aan de zijkanten. Precies daarom is bombering zo belangrijk. Onder de zoekterm bombering verstaan plaatbewerkers een correctiesysteem dat deze doorbuiging compenseert.
De EVO III biedt standaard gemotoriseerde bombering. Dit is vooral relevant voor serieproductie, omdat instellingen reproduceerbaar kunnen worden opgeslagen. Ook wie vaak wisselt tussen materialen en diktes profiteert hiervan: de operator kan de bombering aan de opdracht aanpassen en verkrijgt consistente hoeken over de volledige lengte.
Kantbankgereedschappen, bovengereedschap, ondergereedschap: waarom gereedschappen het verschil maken
Bij de aankoop van een machine kijken veel mensen eerst naar tonnage en lengte. In de productie bepaalt het gereedschap echter het resultaat en de processtabiliteit. Zoektermen zoals kantbankgereedschap, kantbankgereedschappen, bovengereedschap kantbank en ondergereedschap kantbank zijn daarom zo gangbaar omdat bedrijven echte problemen willen oplossen: gereedschapsafdrukken voorkomen, kleine radiussen buigen, korte flenzen realiseren, botsingen verminderen en insteltijden verkorten.
In principe:
Het bovengereedschap is de stempel en de geometrie ervan bepaalt de radius en de randvorming
Het ondergereedschap is de matrijs en de opening ervan beïnvloedt de benodigde kracht, de radius en de terugvering
Gesegmenteerde gereedschappen verhogen de flexibiliteit, verminderen de insteltijd en vereenvoudigen het omstellen tussen series
Gereedschapsstandaarden en compatibiliteit beschermen investeringen en zorgen voor snelle aanschaf
In de praktijk richten veel zoekopdrachten zich op kantbankmatrijs en kantbankstempel, omdat deze onderdelen tijdens het dagelijkse gebruik slijten of aan nieuwe producten moeten worden aangepast. Een professionele plaatproductie calculeert daarom niet alleen de machine, maar het gehele systeem van gereedschappen, werkverloop en kwaliteitsstrategie.
Buighoek, terugvering en materiaalgedrag: het onderschatte deel van het proces
Wie staal, roestvast staal of aluminium betrouwbaar wil buigen, moet de terugvering van het materiaal begrijpen. Hoe hoger de sterkte, hoe sterker de terugvering en hoe belangrijker een stabiele besturing en een vastgelegde hoekstrategie worden. Roestvast staal vereist vaak hogere krachten en is gevoeliger voor oppervlakteafdrukken. Aluminium is zachter, maar reageert gevoelig op gereedschapsoppervlakken en kan bij een verkeerde matrijskeuze drukafdrukken vertonen.
De belangrijkste factoren die de hoek beïnvloeden, zijn:
Materiaaldikte en werkelijke diktetoleranties
Sterkte, toestand en variaties tussen materiaalpartijen
Matrijsopening en gereedschapsradius
Buigsnelheid en procesvenster
Bombering en ramparallelliteit
Onderdeellengte en krachtverdeling
Wie deze factoren stabiliseert, bereikt reproduceerbare buighoeken en vermindert de meet- en correctie-inspanning. Precies hierbij helpen moderne besturingen, asregeling en goed werkende mechanica.
Hoekmeetsysteem: wanneer realtime meten loont
Veel bedrijven zoeken naar een hoekmeetsysteem omdat ze ondanks een goede machinemechanica nog steeds variatie zien: materiaalpartijen, temperatuur, gereedschapstoestand of verschillende operators. Een hoekmeetsysteem meet de hoek tijdens of direct na het buigen en kan automatisch corrigeren. Vooral bij een grote variatie in onderdelen of zeer nauwe hoektoleranties is het een middel om de productiviteit te verhogen: minder proefonderdelen, minder nabuigen en minder afkeur.
Afhankelijk van de uitvoering is een hoekmeetsysteem een optie die zichzelf vaak snel terugverdient wanneer materialen en diktes frequent wisselen of wanneer de kwaliteitseisen bijzonder hoog zijn.
Hoge snelheid, weinig niet-productieve tijd: waarom naderen en terugkeren belangrijk zijn
Bij veel onderdelen is het niet de zuivere buigtijd die de kosten bepaalt, maar het totaal van inleggen, aanslaan, naderen, buigen, terugkeren en uitnemen. De EVO III biedt hier duidelijke waarden: 200 millimeter per seconde voor het naderen, 10 millimeter per seconde werksnelheid en 190 millimeter per seconde voor de retourbeweging. Dit betekent: korte niet-productieve tijd, maar gecontroleerd buigen binnen het werkvenster, zodat oppervlak en hoek stabiel blijven.
In de praktijk leidt deze combinatie vaak tot een merkbare winst, omdat de machine meer onderdelen per ploeg produceert zonder dat het aandeel onderdelen van goede kwaliteit afneemt.
Stille werking en ergonomische productie: productiviteit begint bij de operator
Met 63 decibel werkt de machine binnen een bereik dat in veel productiehallen als aanzienlijk comfortabeler wordt ervaren dan conventionele systemen. Een stiller proces betekent minder stress, minder vermoeidheid en vaak minder communicatieproblemen tussen het team en de operator. Vooral in omgevingen met meerploegendienst kan dit een onderschatte factor zijn: een betere werkplek stabiliseert de kwaliteit en vermindert fouten.
Lasersnijden en kantbankbuigen: het standaardproces in moderne plaatproductie
Veel bedrijven zoeken specifiek naar lasersnijden en kantbankbuigen omdat deze combinatie tegenwoordig als standaard geldt. De laser levert snel nauwkeurige plaatuitslagen en de kantbank creëert de uiteindelijke vorm. Om deze werkstroom efficiënt te laten verlopen, moeten beide processen op elkaar worden afgestemd:
zuivere snijranden voor stabiele referentieranden tijdens het aanslaan
een correcte vlakke uitslag, zodat de afmetingen na het buigen kloppen
een vastgelegde buigvolgorde om botsingen te voorkomen
een gereedschapskeuze die op de geometrie is afgestemd
een herhaalbaar aanslagproces via de achteraanslag en aanslagvingers
Hier wordt 3D-ondersteuning belangrijk: een realistische simulatie toont de volgorde, gereedschapskeuze en mogelijke botsingen voordat het eerste onderdeel wordt gebogen. Dit vermindert het risico op kostbare fouten, vooral bij grote onderdelen of complexe bakken.
3D-ondersteuning en bedieningslogica: minder insteltijd, minder fouten
De EVO III biedt realistische 3D-ondersteuning via ER TOUCH. Het voordeel is praktisch: operators kunnen onderdelen onderscheiden, buigvolgorden begrijpen en mogelijke botsingen vroegtijdig herkennen. Dit versnelt de opleiding van nieuwe medewerkers, vermindert de insteltijd en stabiliseert de kwaliteit. Vooral bij een grote verscheidenheid aan onderdelen is het een doorslaggevend middel voor verbetering: minder proefonderdelen, minder bijstellen en sneller omstellen tussen opdrachten.
Een kantbank kopen: selectiecriteria die in de praktijk belangrijk zijn
Wie zoekt naar kantbank kopen denkt vaak eerst aan perskracht en lengte. Voor een werkelijk passende investering moeten bedrijven systematisch te werk gaan:
Analyseer het onderdelenportfolio: materiaal, dikte, lengte, geometrie, toleranties
Bereken de perskracht realistisch, met reserve voor hoge materiaalsterktes
Kies een passende buiglengte: niet te krap, maar ook niet overgedimensioneerd
Bepaal de eisen aan de assen: eenvoudige onderdelen of complexe bakken en trappen
Leg de gereedschapsstandaard vast: segmentatie, snelklemming, compatibiliteit
Plan bombering als een noodzakelijke voorziening, vooral bij grote buiglengtes
Beoordeel de besturing en programmering: bedieningsvriendelijkheid, 3D-functies
Service en reserveonderdelenvoorziening: reactietijden, opleiding, documentatie
Bereken de energie- en bedrijfskosten: niet alleen de aanschaf, maar de levenscyclus
Daarom zijn zoektermen zoals kantbankfabrikant zo gangbaar: veel kopers willen niet alleen een machine, maar een langdurig partnerschap op het gebied van service, gereedschapsadvies en procesondersteuning.
Kantbankprijs en rentabiliteit: waarom bedrijfskosten belangrijker zijn dan het aanschafbedrag
De kantbankprijs is een belangrijk onderwerp, maar een gedegen beoordeling houdt rekening met de gehele levenscyclus. Wie alleen de aanschafprijs vergelijkt, ziet vaak de belangrijkste kosten over het hoofd:
Energieverbruik over meerdere jaren
Onderhoud, olieverversingen, slijtdelen
Stilstand door ongeplande storingen
Afkeur en nabewerking door instabiele processen
Insteltijd en operatorinspanning
Investeringen in gereedschappen en gereedschapswisseltijden
Hybride technologie en een gesloten hydraulisch circuit hebben precies dit effect: minder energie, minder olie, minder onderhoud. Tegelijkertijd verminderen een nauwkeurige achteraanslag, asstabiliteit en gemotoriseerde bombering de nabewerking. Het resultaat is doorgaans een veel betere totale kostenberekening, vooral bij een hoge bezettingsgraad.
Gebruikte kantbank: wanneer een gebruikte machine zinvol is en wanneer niet
Veel bedrijven zoeken naar een gebruikte kantbank omdat de instapprijs lager lijkt. Een gebruikte machine kan zinvol zijn als:
het onderdelenportfolio stabiel en eenvoudig is
voldoende gereedschappen beschikbaar zijn
service en reserveonderdelen gewaarborgd zijn
de asnauwkeurigheid en de toestand van het frame zijn gecontroleerd
de besturings- en veiligheidstechniek aan de eisen voldoen
Het wordt kritisch wanneer hoge precisie, wisselende onderdelen en korte levertijden vereist zijn. Dan kan een moderne CNC-oplossing met stabiele procesbesturing en lage bedrijfskosten in totaal goedkoper zijn, zelfs als de aanschafprijs hoger is. Hier loont het om energie, stilstand en afkeur te beoordelen.
Metaalbewerking en plaatproductie: typische toepassingen voor de EVO III
In de metaalbewerking en plaatproductie zijn er typische werkstukken waarvoor een machine van 4.1 meter met hoge perskracht bijzonder geschikt is:
lange zijpanelen en afdekkingen in de machinebouw
onderdelen voor schakelkasten en behuizingen
profielen, beugels, houders, steunen
bakken, schalen, kappen, bekledingen
stalen onderdelen met hoge sterktes en een hoge krachtbehoefte
roestvaststalen onderdelen met hoge oppervlakte-eisen
aluminium onderdelen met de nadruk op zuivere oppervlakken en reproduceerbare hoeken
Niet alleen de kracht is belangrijk, maar ook de uitlading, vrije opening en slag. Een uitlading van 410 millimeter en een vrije opening van 550 millimeter verbreden het toepassingsgebied aanzienlijk, omdat diepere onderdelen zonder botsingen kunnen worden geproduceerd.
Procesbetrouwbaarheid in het dagelijkse werk: van de inlegrand tot seriekwaliteit
Een hoogwaardige plaatbuigmachine is slechts zo goed als het proces dat eromheen is opgebouwd. Bedrijven die consequent hoge kwaliteit leveren, standaardiseren drie zaken:
Materiaal- en uitslagkwaliteit
Gereedschaps- en instelstandaarden
Inspectie- en correctiestrategie
Concreet betekent dit: dezelfde matrijsopeningen voor dezelfde diktes, vastgelegde gereedschapsgroepen, duidelijke buigvolgorden, schone aanslagvlakken, regelmatige gereedschapsinspectie en een gedocumenteerde goedkeuring van het eerste product. Met een stabiele machine en een goed georganiseerde processtructuur wordt buigen een voorspelbare productiestap, geen op ervaring gebaseerde variabele.
EVO III hybride kantbank als duurzame oplossing voor precisie, snelheid en lage bedrijfskosten
De EVO III hybride kantbank combineert hoge perskracht en een grote buiglengte met moderne energie-efficiëntie en procesbetrouwbare precisie. Tot 73 procent energiebesparing, een gesloten hydraulisch circuit met slechts 34.5 liter olie, standaard 6 assen, gemotoriseerde bombering, een servoaangedreven achteraanslag, hoge snelheden en een stille werking bij 63 decibel: deze combinatie richt zich precies op wat bedrijven tegenwoordig zoeken wanneer zij een buigoplossing voor veeleisende serieproductie en flexibele opdrachten beoordelen. Wie kwaliteit, productiviteit en rentabiliteit consequent wil samenbrengen in de plaatbewerking, vindt in dit ontwerp een sterke basis voor duurzaam concurrentievermogen.