Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
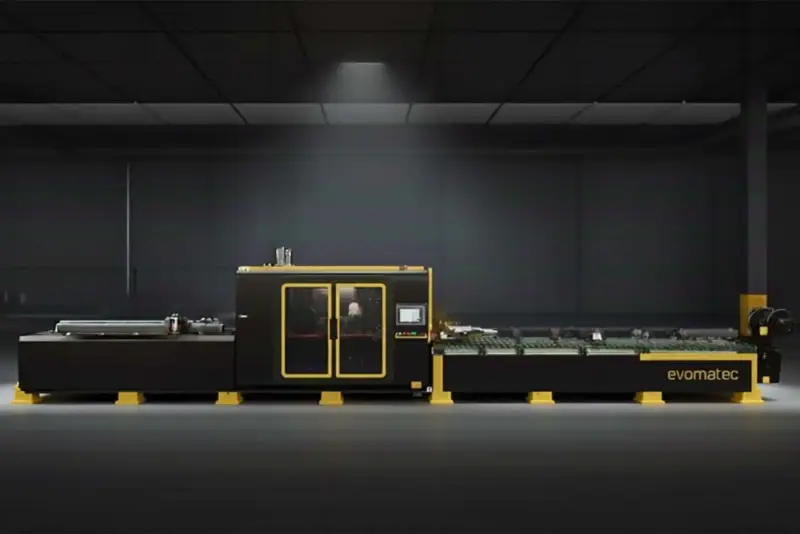
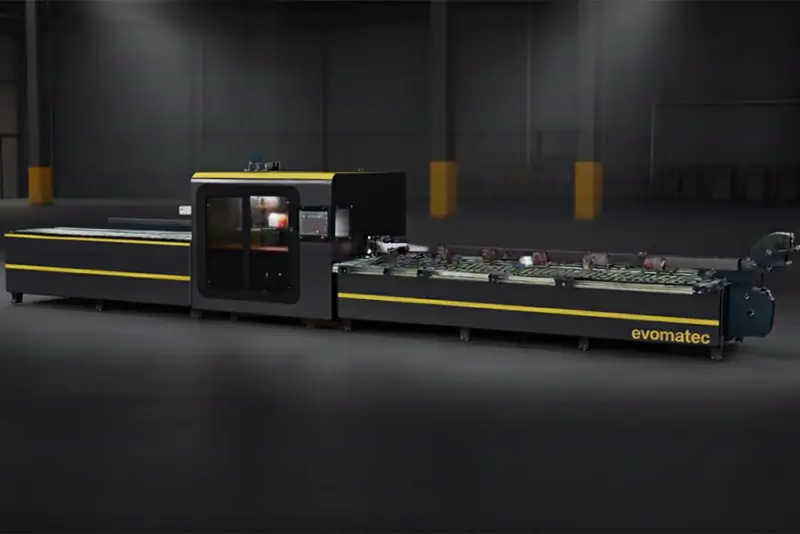
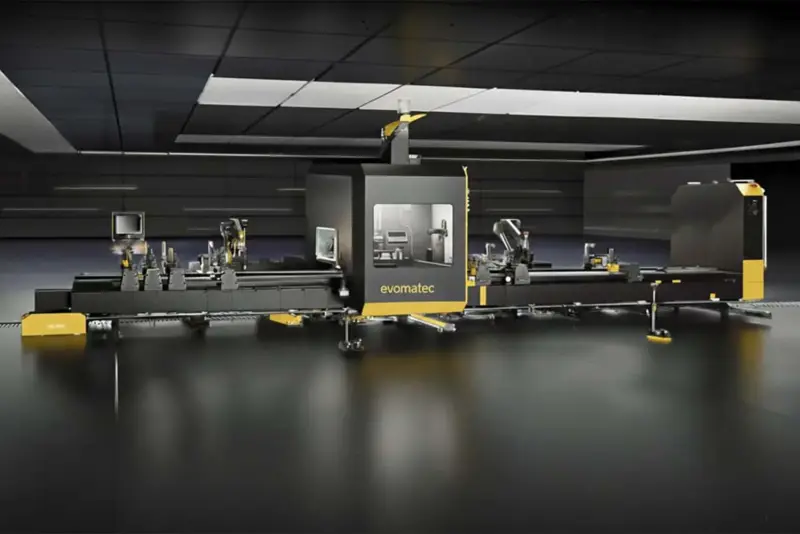
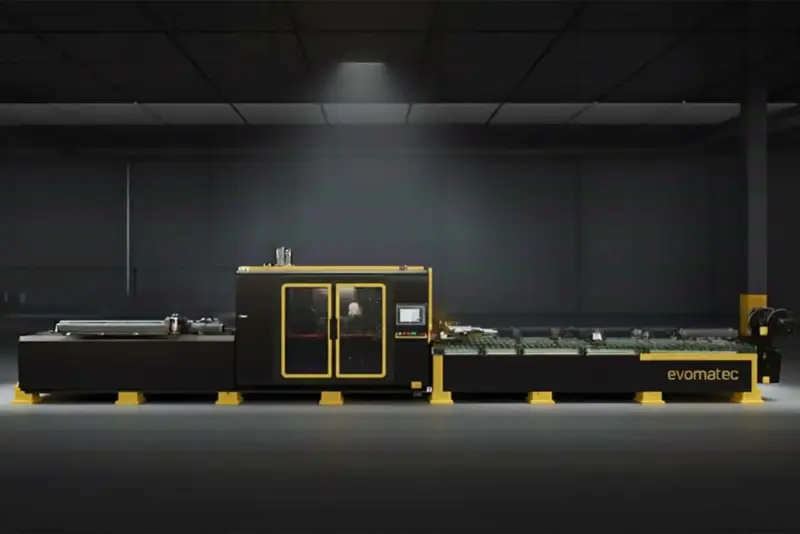
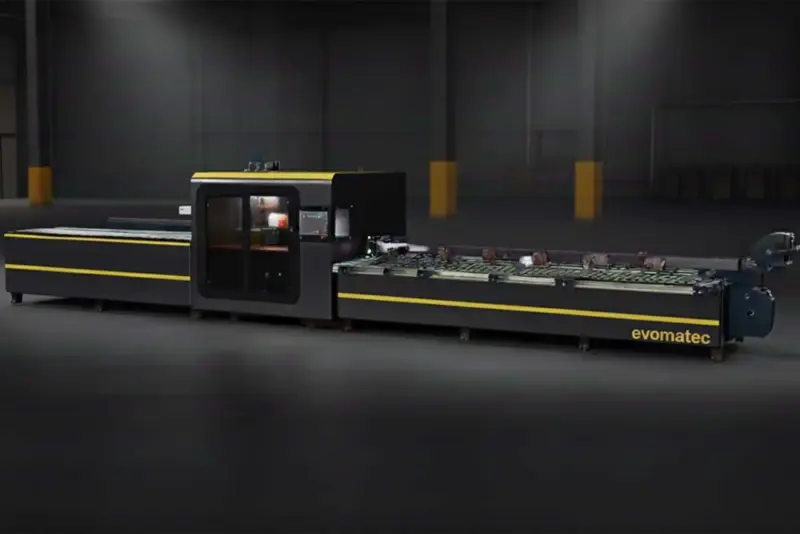
4-ASSIG CNC-PROFIELBEWERKINGSCENTRUM VOOR KUNSTSTOFPROFIELEN EVO MILWAUKEE MATIC II K
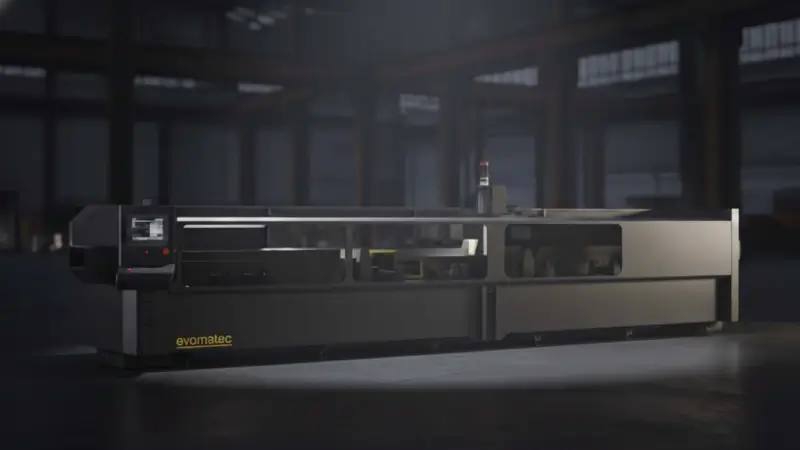
4-assig CNC-profielbewerkingscentrum voor kunststofprofielen EVO MILWAUKEE MATIC II K
Industriële kwaliteit voor nauwkeurige profielbewerking in kunststoffen, PVC en technische kunststoffen
De EVO MILWAUKEE MATIC II K is een krachtig 4-assig CNC-profielbewerkingscentrum voor moderne serieproductie en flexibele opdrachtverwerking van kunststofprofielen. Als profielbewerkingscentrum combineert de machine meerdere werkstappen in één systeem en verhoogt zij de productiviteit bij de productie van ramen, deuren en gevels, evenals bij de industriële productie van kunststofprofielen. Het concept is ontworpen om processen te vereenvoudigen, insteltijden te verkorten en een constant hoge kwaliteit te waarborgen. Gebruikers die op zoek zijn naar een CNC-bewerkingscentrum voor kunststofprofielen profiteren van een doorlopende workflow voor frezen, boren, het maken van afwateringsgaten, uitkepen, markeren en kopfrezen, zowel voor standaardprofielen als voor veeleisende speciale geometrieën.
Robuuste constructie voor reproduceerbare resultaten bij kunststofbewerking
Dankzij het robuuste ontwerp, de doordachte automatisering en de hoge asdynamiek is de EVO MILWAUKEE MATIC II K een toekomstbestendig bewerkingscentrum voor profielen en in het bijzonder een profielbewerkingscentrum voor kunststofprofielen met nauwkeurige, reproduceerbare resultaten. Bij kunststofbewerking zijn zuivere randen, een braamarme freeskwaliteit, nauwkeurige gatenpatronen en proceszekere werkcycli bij continu bedrijf cruciaal. Precies daarvoor is het systeem ontworpen. De productie wordt beter voorspelbaar, nabewerking neemt af en de productieoutput stijgt doordat bewerkingen doelbewust worden gecombineerd en binnen één opspanconcept worden uitgevoerd.
Groot verplaatsingsbereik en flexibele hoekbewerking voor verschillende profieldoorsneden
Bewerkingslengte voor lange kunststofprofielen en serieproductie
Met een bewerkingslengte van 8000 mm op de X-as is de EVO MILWAUKEE MATIC II K ontworpen voor lange kunststofprofielen en efficiënte seriematige workflows. Het werkbereik van 340 mm in Y en 255 mm in Z biedt extra vrijheid voor brede en hoge profieldoorsneden.
A-as van -90 tot +90 graden voor complexe contouren
De A-as maakt hoekbewerking van -90 graden tot +90 graden mogelijk, waardoor bewerkingen aan verschillende profielzijden, onder uiteenlopende hoeken en aan complexe contouren efficiënt in één werkcyclus kunnen worden uitgevoerd. Dit maakt het systeem bijzonder geschikt voor bedrijven die wisselende profieltypen, variabele bewerkingen en verschillende profielgeometrieën economisch moeten verwerken.
Staafbewerkingscentrum voor kunststofprofielen en een continue materiaalstroom
In de praktijk heeft het systeem zich gevestigd als een betrouwbaar staafbewerkingscentrum voor kunststofprofielen voor lang staafmateriaal en als een staafbewerkingscentrum voor profielen wanneer verschillende geschikte profielmaterialen in één productieomgeving worden verwerkt. Wie een hoge procesdichtheid op een compact vloeroppervlak zoekt, gebruikt de EVO MILWAUKEE MATIC II K als CNC-staafbewerkingscentrum voor snelle, gestructureerde en herhaalbare workflows bij de productie van kunststofprofielen.
Spil, gereedschapswissel en precisie als basis voor stabiele processen
Spil van 5.6 kW, 20,000 rpm en HSK F50-gereedschapshouder
De kern bestaat uit een spil van 5.6 kW met maximaal 20,000 rpm, een HSK F50-gereedschapshouder en vloeistofkoeling. Deze configuratie ondersteunt stabiele verspaningscondities voor kunststoffen, PVC en geschikte technische kunststoffen.
Lineair magazijn voor 16 gereedschappen en automatische gereedschapsmeting
Automatische gereedschapswissel via een geïntegreerd lineair magazijn met 16 gereedschappen verkort de insteltijden aanzienlijk en maakt de machine bijzonder efficiënt wanneer vaak tussen verschillende bewerkingen moet worden gewisseld. Automatische gereedschapsmeting verhoogt de proceszekerheid doordat gereedschapslengten en offsets worden gecontroleerd zonder de workflow onnodig te onderbreken.
CNC-boor- en freescentrum voor kunststofprofielen in één opspanning
Dit maakt het systeem in het dagelijks gebruik tot een krachtig CNC-freescentrum voor kunststofprofielen en tegelijkertijd tot een CNC-boor- en freescentrum voor profielen, omdat boorbewerkingen, kamers, groeven en contouren in één opspanning worden voltooid. Voor gebruikers die een gecombineerde oplossing zoeken, is het een CNC-boorfreescentrum voor kunststofprofielen, omdat boren en frezen betrouwbaar in één proces worden gecombineerd.
Hoge asdynamiek voor korte niet-productieve tijden en een hoge productieoutput
Hoge positioneersnelheden voor productieve seriematige workflows
Voor productieve seriematige workflows zijn de positioneersnelheden afgestemd op snelle verplaatsingen. De X-as verplaatst zich met maximaal 90 m/min, de Y-as met maximaal 60 m/min en de Z-as met maximaal 20 m/min. De A-as bereikt 166 graden per seconde. Deze combinatie zorgt voor korte niet-productieve tijden, snelle positiewisselingen en stabiele bewerkingsvensters zonder de maatnauwkeurigheid aan te tasten.
Constant reproduceerbare bewerkingskwaliteit bij de productie van kunststofprofielen
Het resultaat is een constant reproduceerbare bewerking die tijd bespaart bij serieproductie en de proceskwaliteit zichtbaar verbetert. In de dagelijkse productie wordt de EVO MILWAUKEE MATIC II K daarom vaak gebruikt voor CNC-profielbewerking van kunststoffen, omdat hij aan de typische eisen van de profielindustrie voldoet: herhaalbare gatenpatronen, zuivere gefreesde randen, nauwkeurige hoekbewerking en een stabiele materiaalstroom.
Automatische opspantechniek, brug met dubbele lineaire geleidingen en zuivere oppervlakken
Volautomatische spantangpositionering voor snelle instelprocessen
Een belangrijk voordeel is de automatisering in het opspangedeelte. De spantangen worden volautomatisch via de X-as gepositioneerd, waardoor de werklast van de bediener bij instel- en handlingtaken wordt verminderd. Standaard zijn 8 spantangen voorzien, met een maximum van 10. Hierdoor kan de EVO MILWAUKEE MATIC II K optimaal worden geconfigureerd afhankelijk van de profielgeometrie, het profielgewicht en de bewerkingsstrategie.
Hoge stijfheid voor betere oppervlakken en nauwkeurigere contouren
De brugconstructie met dubbele lineaire geleidingen is ontworpen voor hoge stijfheid en duurzaamheid. Minder trillingen betekenen betere oppervlakken, nauwkeurigere contouren en een zuiverder bewerkingsresultaat, vooral bij lange profielen en dynamische programma's. Daarnaast ondersteunen beschermingsoplossingen in het bewerkingsgebied het werkstukoppervlak en helpen ze de proceszone schoon te houden.
Besturing, software en opties voor digitaal aangestuurde productie
Industriële pc met 15-inch touchscreen en barcodelezer
Het besturingssysteem is gebaseerd op een industriële pc met een 15-inch touchscreen en een barcodelezer voor snelle opdrachttoewijzing. Het systeem wordt geleverd met Camquix CAM-software; optioneel kan het CadXtract CAD-CAM-productieprogramma worden toegevoegd.
Opties voor uitgebreide toepassingen en fabrieksstandaarden
Voor uitgebreide toepassingen is een optionele draadtapfunctie tot M8 beschikbaar met een pneumatische tapkop. Tot de optionele voorzieningen behoren ook automatische smering, een automatisch gereedschapskoelsysteem en een FESTO-pneumatieksysteem. Zo kan de EVO MILWAUKEE MATIC II K worden ingezet als een sterk geautomatiseerd bewerkingscentrum voor kunststofprofielen, afhankelijk van de fabrieksstandaarden en toepassingseisen.
Technische gegevens EVO MILWAUKEE MATIC II K
| Gebied | Specificatie | Waarde | Eenheid / Opmerking |
|---|---|---|---|
| Bewerkingslengten | X-as (langsrichting) | 8000 | mm |
| Bewerkingslengten | Y-as (dwarsrichting) | 340 | mm |
| Bewerkingslengten | Z-as (verticaal) | 255 | mm |
| Bewerkingslengten | A-as (zwenkhoek) | -90 tot +90 | Graden |
| Positioneersnelheid | X-as | 90 | m/min |
| Positioneersnelheid | Y-as | 60 | m/min |
| Positioneersnelheid | Z-as | 20 | m/min |
| Positioneersnelheid | A-as (rotatie) | 166 | Graden/sec |
| Pneumatiek | Bedrijfsdruk | 6 tot 8 | bar |
| Elektrisch | Max. totaalvermogen | 8 | kW |
| Elektrisch | Aansluiting | 400V 3P, N, PE AC | Netvoeding |
| Elektrisch | Frequentie | 50 tot 60 | Hz |
| Spil | Spilvermogen | 5.6 | kW |
| Spil | Max. toerental | 20,000 | omw/min |
| Spil | Gereedschapshouder | HSK F50 | Standaard |
| Spil | Koeling | Vloeistofkoeling | Standaard |
| Gereedschapsmagazijn | Lineair magazijn, automatisch | 16 | Gereedschappen, standaard |
| Gereedschapsmagazijn | Max. zaagbladdiameter in het magazijn | 150 | mm |
| Gereedschapssysteem | Automatische gereedschapsmeting | Ja | Standaard |
| Draadtappen | Capaciteit | M8 | Optioneel, met pneumatische tapkop |
| Profielpositionering | Pneumatische referentie-uitlijning rechts en links | Ja | Standaard |
| Besturing | Industriële pc met touchscreen | 15 | inch |
| Besturing | Barcodelezer | Ja | Standaard |
| Software | Camquix CAM-software | Ja | Standaard |
| Software | CadXtract CAD-CAM-productiesoftware | Ja | Optioneel |
| Werkgebied | Spantangen, standaard | 8 | stuks |
| Werkgebied | Spantangen, maximaal | 10 | stuks |
| Werkgebied | Bedrijf met twee stations | Ja | Standaard |
| Werkgebied | Automatische spantangpositionering via de X-as | Ja | Standaard |
| Werkgebied | Automatische smering in het bewerkingsgebied | Ja | Optioneel |
| Werkgebied | Behuizingsbescherming in het bewerkingsgebied | Ja | Standaard |
| Werkgebied | Automatisch gereedschapskoelsysteem | Ja | Optioneel |
| Werkgebied | FESTO-pneumatieksysteem | Ja | Optioneel |
| Werkgebied | Zijtunnels | Ja | Standaard |
Contact
Neem contact op met ons team voor een gratis adviesgesprek of een individuele offerte: Klik hier