Bahasa Inggris
 Bahasa Jerman
 Bahasa Prancis
 Bahasa Spanyol
 Bahasa Portugis
 Bahasa Italia
 Bahasa Polandia
 Bahasa Turki
 Bahasa Rumania
 Bahasa Yunani
 Bahasa Bulgaria
 Bahasa Rusia
 Bahasa Arab
 Bahasa Hindi
 Bahasa Belanda
 Bahasa Ceko
 Bahasa Serbia
 Bahasa Swedia
 Bahasa Portugis Brasil
 Bahasa Indonesia
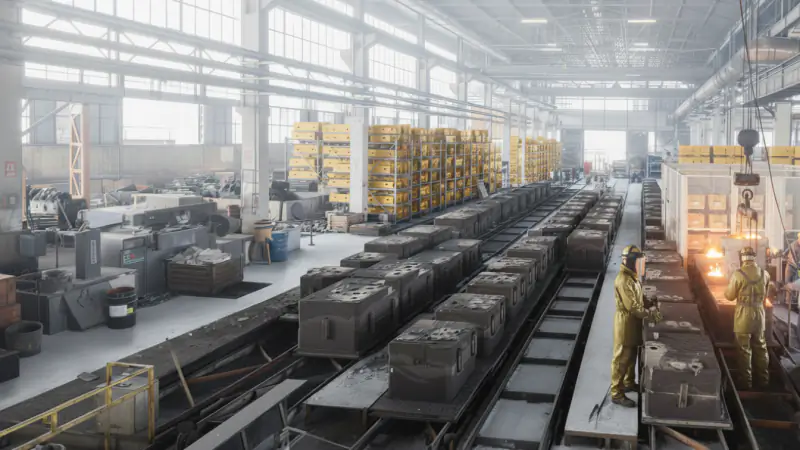
PABRIK PENGECORAN BAJA
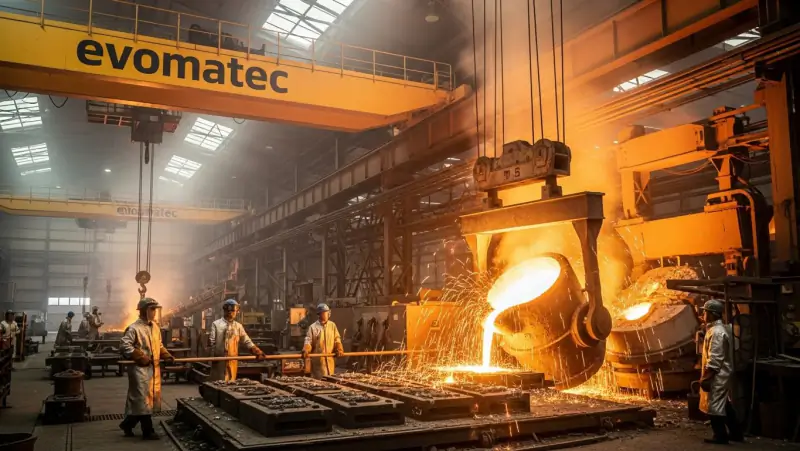
Pabrik Pengecoran Baja: Teknologi, Proses, Kualitas, Biaya, dan Masa Depan Produksi Coran Baja Industri
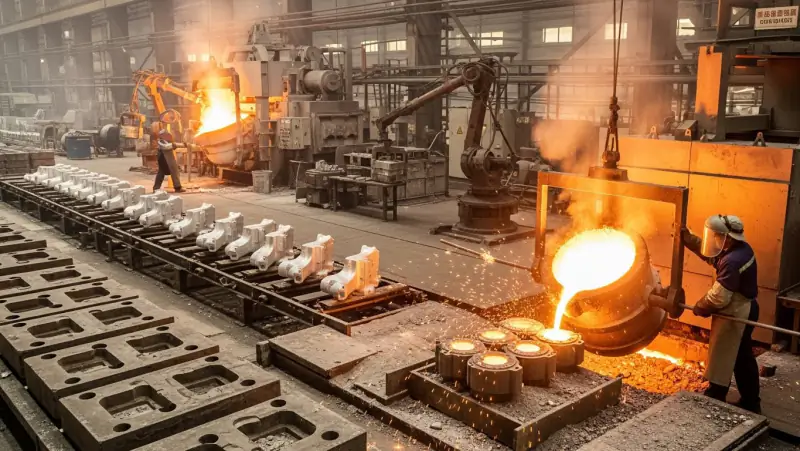
Pabrik pengecoran baja merupakan tempat pertama yang dihubungi ketika komponen harus berfungsi secara andal dalam jangka panjang di bawah beban mekanis tinggi, fluktuasi suhu yang besar, atau dalam media dengan kondisi berat. Pengecoran baja menggabungkan kebebasan desain pengecoran dengan sifat material baja modern dan memungkinkan geometri kompleks yang, jika dibuat sebagai konstruksi las atau dimesin dari bahan pejal, sering kali akan membutuhkan jauh lebih banyak tenaga kerja, lebih berat, atau lebih berisiko. Pada saat yang sama, pengecoran baja bukanlah proses standar yang sederhana, melainkan perpaduan desain, metalurgi, teknologi pencetakan, pengendalian pembekuan, perlakuan panas, dan inspeksi terdokumentasi yang dikoordinasikan secara ketat. Siapa pun yang ingin berhasil mengembangkan, memperoleh, atau memproduksi coran baja memerlukan pemahaman yang jelas tentang bagaimana setiap tahap proses memengaruhi kualitas komponen.
Memahami Pabrik Pengecoran Baja: Definisi, Pembedaan, dan Tujuan Industri
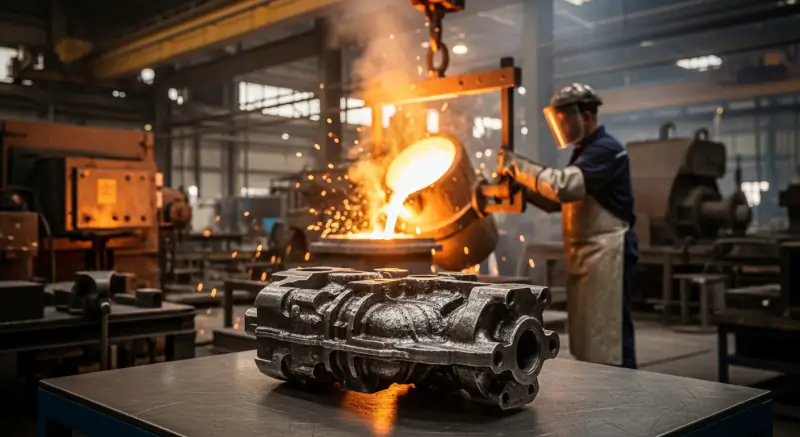
Pabrik pengecoran baja memproduksi komponen cor dari baja dengan menuangkan baja cair ke dalam cetakan dan membiarkannya membeku secara terkendali. Hasilnya adalah coran baja yang, bergantung pada material dan pengendalian proses, dapat mencapai kekuatan tinggi, ketangguhan yang baik, ketahanan terhadap suhu, ketahanan aus, atau ketahanan korosi. Istilah baja cor sering digunakan sebagai sinonim dan merujuk pada baja yang telah dicor, berbeda dari baja yang dicanai atau ditempa.
Pembedaan yang jelas penting: pengecoran baja bukan pengganti setiap metode manufaktur, melainkan solusi tersendiri dengan keunggulan spesifik. Pengecoran baja menunjukkan keunggulannya ketika kontur kompleks, integrasi fungsi, beban tinggi, dan manufaktur ekonomis berpadu. Perbedaan utama dibandingkan banyak alternatif adalah bahwa geometri komponen terutama dibentuk oleh cetakan, bukan melalui pemesinan ekstensif atau penyambungan banyak komponen individual.
Perbandingan Pengecoran Baja: Pengecoran Baja, Penempaan, Konstruksi Las, dan Pemesinan dari Bahan Pejal
Dalam proyek, pengecoran baja sering dibandingkan dengan komponen tempa, konstruksi las, atau pemesinan dari material pejal. Penempaan menghasilkan sifat material berkinerja sangat tinggi, tetapi sering kurang fleksibel untuk kontur internal kompleks, rongga, saluran, atau geometri sangat besar dengan fungsi terintegrasi. Konstruksi las banyak digunakan untuk struktur besar, tetapi dapat memiliki kekurangan akibat panjang sambungan las, distorsi, upaya inspeksi las, serta efek takik dan tegangan sisa. Pemesinan dari bahan pejal menawarkan presisi tinggi, tetapi membutuhkan biaya dan waktu besar ketika banyak material harus dibuang dan dapat menjadi tidak ekonomis untuk bentuk yang sangat kompleks.
Pengecoran baja, jika dirancang dengan benar, dapat menjadi solusi yang elegan secara struktural: fungsi diintegrasikan, jalur beban diarahkan secara sengaja, dan jumlah komponen dapat berkurang. Kuncinya terletak pada desain yang sesuai untuk pengecoran dan pada pabrik pengecoran baja yang menguasai pengendalian proses serta inspeksi dengan hasil yang dapat direproduksi.
Perkembangan Historis: Dari Baja Cor Awal hingga Produksi Coran Baja Modern
Perkembangan pengecoran baja berkaitan erat dengan kemajuan teknologi tungku, metalurgi, bahan cetakan, dan teknologi inspeksi. Sementara aplikasi pengecoran baja awal sering ditandai oleh variabilitas yang lebih tinggi dan kemampuan inspeksi yang terbatas, peningkatan pengukuran suhu, pemaduan terkendali, lelehan yang lebih bersih, sistem cetakan yang lebih stabil, dan metode inspeksi terstandardisasi menghasilkan lompatan kualitas yang signifikan. Secara paralel, simulasi pengisian dan pembekuan, data proses digital, serta sistem manajemen mutu terstruktur semakin meningkatkan kemampuan reproduksi dalam industri.
Saat ini, pengecoran baja digunakan dalam banyak aplikasi yang kritis terhadap keselamatan dan fungsi karena kombinasi sifat material yang tangguh dan inspeksi kualitas yang dapat diverifikasi dapat diterapkan secara andal apabila rantai proses dikendalikan secara konsisten.
Ilmu Material dalam Pengecoran Baja: Kelas Baja Cor, Paduan, dan Sasaran Sifat
Baja cor merupakan kumpulan pilihan material, bukan satu material tunggal. Pemilihannya didasarkan pada fungsi komponen, spektrum beban, suhu operasi, media, ketangguhan yang diperlukan, perilaku keausan, kemampuan dilas, kemampuan dimesin, dan persyaratan normatif.
Kelas baja cor tanpa paduan dan berpaduan rendah sering digunakan untuk komponen penahan beban, rumah komponen, blok bantalan, simpul, dan elemen penghubung dengan beban tinggi. Material ini menawarkan perbandingan kekuatan, ketangguhan, dan efisiensi ekonomi yang sangat baik, terutama jika dikombinasikan dengan perlakuan panas yang sesuai. Kelas baja cor berpaduan tinggi memenuhi persyaratan khusus seperti ketahanan korosi tinggi, kekuatan pada suhu tinggi, atau profil keausan berat. Untuk komponen yang menyalurkan media, lingkungan agresif, atau aplikasi dengan tuntutan higienis tinggi, kelas baja cor tahan korosi dapat relevan.
Hal yang menentukan adalah ini: sifat akhir tidak hanya berasal dari komposisi kimia, tetapi dari interaksi pengendalian lelehan, kondisi pembekuan, dan perlakuan panas. Itulah sebabnya produksi coran baja selalu merupakan rekayasa proses, bukan sekadar pengadaan material.
Cara Kerja Pabrik Pengecoran Baja: Rantai Proses dari Permintaan Penawaran hingga Coran Siap Pakai
Rantai proses dalam pabrik pengecoran baja dapat dipahami sebagai jalur terkendali yang setiap tahapnya mempersiapkan tahap berikutnya. Coran baja menjadi ekonomis dan andal ketika desain, material, teknologi pengecoran, perlakuan panas, pemesinan, dan inspeksi dikoordinasikan sejak awal.
Desain yang Sesuai untuk Pengecoran dan Klarifikasi Teknis
Banyak keputusan terkait kualitas dan biaya dibuat pada tahap desain. Desain yang sesuai untuk pengecoran berarti, antara lain: memperhalus transisi ketebalan dinding, menghindari takik tajam, menetapkan radius secara tepat, memungkinkan pengumpanan, mengurangi titik panas, menentukan kelonggaran pemesinan dengan benar, serta menetapkan titik acuan pengukuran dan pemesinan secara jelas. Sama pentingnya adalah penetapan awal cakupan inspeksi dan kriteria penerimaan agar area inspeksi dapat diakses dan bermakna.
Di sinilah pengalaman praktis dari rantai proses industri nyata memberikan manfaat. Dalam proyek sebanding, Evomatec menekankan bahwa inspeksi dan prosedur pengujian tidak hanya direncanakan sesuai standar, tetapi juga dilaksanakan dengan perhatian khusus terhadap kualitas dan keselamatan yang sesuai dengan CE. Konsistensi praktis yang berasal dari banyak proyek pelanggan ini menghasilkan hasil yang dapat ditelusuri dan proses persetujuan yang stabil.
Pembuatan Pola, Pembuatan Cetakan, dan Bagian Pembuatan Inti
Pola menentukan kontur luar, sedangkan inti membentuk geometri internal seperti saluran, rongga, atau bagian berundak negatif. Penempatan dan pengikatan inti sangat kritis dalam pengecoran baja karena gaya apung dan beban termalnya tinggi. Ventilasi inti yang tepat sama pentingnya, karena gas harus dikeluarkan dengan aman untuk mencegah porositas gas dan cacat permukaan.
Bagian pencetakan sangat memengaruhi kualitas permukaan, kestabilan dimensi, dan kerentanan terhadap cacat melalui bahan cetakan, pengikat, pemadatan, pelapis, dan pengeringan. Khususnya untuk coran baja besar, sistem cetakan yang kokoh sangat penting karena beban termal dan mekanis selama penuangan sangat besar.
Bagian Peleburan dan Metalurgi: Lelehan sebagai Sumber Kualitas
Bagian peleburan merupakan jantung metalurgi. Bahan muatan, strategi peleburan, penambahan paduan, pengelolaan terak, pengendalian suhu, dan rentang waktu menentukan kebersihan lelehan dan kemampuan reproduksi hasil. Sasaran umumnya adalah hasil analisis kimia yang stabil, keseimbangan oksigen terkendali, kadar unsur jejak berbahaya yang rendah, dan kandungan inklusi yang diminimalkan.
Dalam praktiknya, sampel diambil dan dianalisis sebelum penuangan. Pengelolaan ladel, lapisan tahan api, kehilangan suhu, dan perilaku aliran juga penting karena memengaruhi kebersihan. Pabrik pengecoran baja dengan metalurgi yang stabil secara signifikan mengurangi risiko inklusi, porositas, dan variabilitas sifat mekanis.
Penuangan, Pengisian Cetakan, dan Sistem Saluran Tuang: Menenangkan Aliran, Mencegah Cacat
Sistem saluran tuang menentukan bagaimana cetakan diisi dan seberapa tenang atau turbulen alirannya. Turbulensi meningkatkan kecenderungan oksidasi dan risiko inklusi, terutama pada baja. Tujuannya adalah pengisian yang tenang yang mencegah lapisan oksida dan terak terbawa ke area kritis. Filtrasi dan konsep penenangan aliran dapat mendukung hal ini jika dirancang dengan benar.
Suhu penuangan, suhu lebih di atas titik cair, waktu penuangan, dan suhu cetakan memengaruhi kemampuan pengisian, kualitas permukaan, dan perilaku pembekuan. Suhu yang terlalu rendah berisiko menyebabkan pengisian tidak sempurna dan cacat; suhu yang terlalu tinggi meningkatkan reaktivitas dan dapat memicu masalah permukaan. Rentang optimal bergantung pada komponen dan sistem cetakan.
Pembekuan, Pengumpanan, dan Penyusutan: Menghindari Rongga, Menstabilkan Struktur Mikro
Baja menyusut selama pembekuan. Tanpa pengumpanan yang sesuai, rongga penyusutan atau porositas penyusutan terjadi di area kritis. Penambah, pendingin cetakan, dan pengendalian pembekuan dirancang agar pembekuan berlangsung secara terarah dan titik panas yang rentan terhadap penyusutan mendapat pengumpanan secara andal. Pabrik pengecoran baja modern sering menggunakan simulasi untuk mengevaluasi medan suhu, waktu pembekuan, dan efektivitas pengumpanan serta membuat desain lebih tangguh.
Pembongkaran Cetakan, Pembersihan Coran, dan Penyelesaian Permukaan
Setelah pendinginan, cetakan dibuka, coran dikeluarkan dan dibersihkan dari saluran tuang, penambah, dan sisa cetakan. Pembersihan coran, penggerindaan, dan pembersihan sembur menghasilkan permukaan dengan kondisi yang ditentukan dan sesuai untuk inspeksi serta pemesinan. Kualitas langkah-langkah ini tidak hanya memengaruhi penampilan, tetapi juga validitas inspeksi permukaan dan daya lekat pelapis.
Perlakuan Panas dalam Pengecoran Baja: Menetapkan Rentang Sifat secara Presisi
Banyak coran baja hanya mencapai sifat yang diperlukan melalui perlakuan panas. Penghilangan tegangan mengurangi tegangan sisa dan menstabilkan ketelitian dimensi. Normalisasi dapat menghomogenkan struktur mikro. Pengerasan celup dan penemperan digunakan untuk menggabungkan kekuatan dan ketangguhan secara terkendali. Untuk kelas baja cor tahan korosi, langkah perlakuan khusus menentukan terjaminnya perilaku korosi dan sifat mekanis.
Perlakuan panas bukan tambahan opsional, melainkan bagian utama produksi coran baja. Perlakuan ini harus dikoordinasikan dengan ketebalan dinding, geometri, kondisi pendinginan, dan rencana inspeksi untuk menghindari distorsi, retak, atau kondisi struktur mikro yang tidak diinginkan.
Pemesinan dan Pengiriman dalam Kondisi Siap Rakit
Banyak komponen baja cor kemudian dimesin untuk menghasilkan permukaan fungsional, suaian, dudukan bantalan, atau bidang penyekat. Kelonggaran pemesinan, sistem acuan, dan konsep penjepitan harus sudah dipertimbangkan dalam desain. Tujuannya adalah pengiriman dalam kondisi siap rakit dengan ketelitian dimensi yang ditentukan, penandaan yang jelas, dokumentasi bets yang dapat ditelusuri, dan paket inspeksi yang terdokumentasi.
Jaminan Mutu dalam Pabrik Pengecoran Baja: Metode Pengujian, Bukti, dan Keandalan Proses
Dalam aplikasi yang kritis terhadap keselamatan dan fungsi, jaminan mutu bukanlah inspeksi di akhir lini, melainkan filosofi proses. Hal ini dimulai dari spesifikasi dan desain serta berakhir pada laporan pengujian, penandaan, dan dokumentasi.
Pengujian Tak Merusak: Mendeteksi Cacat Sebelum Menjadi Risiko
Pengujian tak merusak banyak digunakan dalam pengecoran baja karena dapat mendeteksi ketidakteraturan internal dan eksternal tanpa merusak komponen. Pengujian ultrasonik sering digunakan untuk mendeteksi cacat internal seperti rongga, porositas, inklusi, atau retak. Pengujian radiografi dapat memperlihatkan pola cacat volumetrik dan tercantum dalam banyak cakupan penerimaan. Pengujian partikel magnetik digunakan untuk mendeteksi retak permukaan pada material feromagnetik. Pengujian penetran dapat digunakan sebagai metode tambahan, bergantung pada kondisi permukaan dan spesifikasi. Untuk komponen yang menyalurkan media, pengujian kebocoran dan pengujian tekanan relevan.
Yang penting adalah rencana inspeksi yang sesuai dengan fungsi komponen. Tujuannya bukan jumlah pengujian maksimum, melainkan kombinasi yang tepat antara kedalaman pemeriksaan, kemampuan untuk diinspeksi, dan hasil yang bermakna. Dalam proyek industri dengan persyaratan dokumentasi yang intensif, pengorganisasian pengujian juga menentukan: kalibrasi, kualifikasi, kondisi pengujian, keandalan pengujian, dan ketertelusuran harus saling selaras.
Evomatec mengintegrasikan perspektif yang persis seperti ini dalam lingkungan proyek sebanding: berdasarkan pengalaman bertahun-tahun dari banyak proyek pelanggan, prosedur inspeksi disusun agar dilaksanakan dengan tingkat kehati-hatian tertinggi dalam praktik sekaligus secara andal mencakup persyaratan keselamatan yang sesuai dengan CE. Hal ini menciptakan proses pengujian yang tidak hanya benar secara formal, tetapi juga stabil dalam operasi sehari-hari dan siap diaudit.
Pengujian Mekanis dan Sertifikasi Material
Pengujian mekanis seperti uji tarik, uji impak, dan pengukuran kekerasan digunakan untuk memverifikasi sifat yang diperlukan. Pengujian tersebut dilengkapi dengan analisis kimia dan, jika diperlukan, pemeriksaan metalografi untuk penilaian struktur mikro. Bagi banyak prosedur penerimaan, bukti-bukti ini sangat penting karena menghubungkan pengendalian proses dengan kinerja komponen.
Inspeksi Dimensi dan Permukaan: Fungsi Dimulai pada Permukaan
Ketelitian dimensi dan kondisi permukaan menentukan perakitan, kekedapan, dan umur pakai. Khususnya untuk coran baja yang kemudian dimesin, kombinasi dimensi hasil cor, kelonggaran pemesinan, dan sistem acuan merupakan hal utama. Inspeksi permukaan tidak hanya bersifat visual; inspeksi ini dapat relevan untuk deteksi retak, kesesuaian pelapisan, dan kualitas permukaan penyekat.
Pola Cacat Umum dalam Pengecoran Baja: Penyebab, Dampak, dan Strategi Pencegahan
Pengecoran baja menuntut kemampuan teknis tinggi. Namun, pola cacat dapat dikendalikan secara sistematis jika penyebabnya dipahami dan rentang proses dirancang secara tangguh.
Rongga penyusutan dan porositas penyusutan biasanya berasal dari pengumpanan yang tidak memadai, titik panas yang tidak menguntungkan, atau pengendalian pembekuan yang salah. Porositas gas dapat berasal dari inti, bahan cetakan, kelembapan, pelapis, atau praktik pengelolaan lelehan yang tidak cukup terkendali. Inklusi sering berasal dari terak, oksida, atau erosi cetakan akibat aliran turbulen. Retak dapat dipicu oleh tegangan sisa tinggi, transisi geometri yang tidak menguntungkan, pendinginan yang terlalu cepat, atau perlakuan panas yang tidak sesuai. Cacat permukaan sering berkaitan dengan sistem cetakan, pelapis, pengeringan, suhu penuangan, dan profil aliran.
Aturan praktis yang paling penting adalah: inspeksi mengonfirmasi kualitas, tetapi tidak menciptakannya. Kualitas diciptakan melalui desain yang sesuai untuk pengecoran, metalurgi yang bersih, teknologi pencetakan yang stabil, pembekuan terkendali, perlakuan panas yang sesuai, serta strategi pemesinan dan inspeksi yang direncanakan dengan baik.
Aplikasi dan Industri: Bidang Tempat Coran Baja Meyakinkan secara Ekonomis dan Teknis
Pengecoran baja unggul di mana pun beban tinggi, tegangan dinamis, suhu, kontak dengan media, atau keausan berpadu dan geometrinya kompleks.
Dalam rekayasa mesin dan instalasi industri, coran baja digunakan untuk rumah komponen, penopang, simpul, blok bantalan, dan struktur dengan beban tinggi. Dalam teknologi pompa, katup, dan fiting, rumah penahan tekanan, badan katup, dan komponen fungsional merupakan aplikasi umum di mana kekedapan, ketahanan material, dan inspeksi terdokumentasi memainkan peran utama. Dalam aplikasi energi, coran baja digunakan untuk rumah komponen dengan beban tinggi, struktur penopang, dan komponen dengan tegangan termal. Dalam industri berat, pertambangan, dan daur ulang, komponen yang mengalami beban keausan digunakan di tempat di mana bukan hanya kekerasan, melainkan keseimbangan kekerasan dan ketangguhan yang menentukan umur pakai. Komponen baja cor juga relevan dalam aplikasi infrastruktur dan transportasi ketika keselamatan, umur pakai, dan ketahanan lelah menjadi fokus.
Keunggulan dan Kekurangan Pengecoran Baja: Penilaian Realistis untuk Perencanaan dan Pembelian
Pengecoran baja memungkinkan integrasi fungsi, geometri kompleks, kekuatan dan ketangguhan tinggi, serta dimensi komponen yang besar. Metode ini dapat mengurangi jumlah komponen, menyederhanakan perakitan, dan mengoptimalkan jalur beban secara struktural. Pada saat yang sama, pengecoran baja memerlukan rantai proses terkendali yang di dalamnya upaya pembuatan perkakas, perlakuan panas, pemesinan, dan inspeksi harus direncanakan. Waktu penyelesaian dapat bertambah dalam proyek baru akibat pembuatan pola dan kualifikasi. Toleransi ketat sering hanya dicapai melalui pemesinan, yang harus dipertimbangkan dalam perencanaan biaya.
Oleh karena itu, bagi pengambil keputusan, yang penting bukan hanya harga satuan, melainkan pandangan menyeluruh terhadap risiko, pengerjaan ulang, kedalaman inspeksi, keandalan pengiriman, dan biaya di lapangan. Dalam banyak industri, kegagalan terkait komponen jauh lebih mahal daripada produksi yang dirancang dan didokumentasikan secara konsisten.
Biaya dalam Pabrik Pengecoran Baja: Faktor yang Menentukan Harga
Struktur biaya dalam pengecoran baja terdiri atas beberapa kelompok. Biaya perkakas dan pola dapat signifikan, bergantung pada kompleksitas, terutama untuk inti, sistem multibagian, dan persyaratan tinggi terhadap kestabilan dimensi. Produksi cetakan dan inti membutuhkan banyak material dan tenaga kerja. Peleburan dan paduan menimbulkan biaya energi dan material, dengan persyaratan kebersihan dan kandungan paduan yang sangat berpengaruh. Pembersihan coran, pembersihan sembur, dan pengerjaan ulang bergantung pada geometri dan sistem cetakan. Perlakuan panas sering menjadi faktor biaya utama, tetapi juga merupakan hal utama untuk keandalan sifat. Pemesinan dapat mencakup porsi besar, bergantung pada proporsi permukaan fungsional. Cakupan inspeksi dan dokumentasi sangat memengaruhi biaya, terutama untuk pengujian tak merusak, penerimaan, dan ketertelusuran.
Siapa pun yang ingin menstabilkan biaya berfokus pada tiga hal: desain yang sesuai untuk pengecoran, perancangan pengumpanan dan pembekuan yang tangguh, serta cakupan inspeksi yang sesuai dengan fungsi dan tetap efisien untuk diterapkan. Di sinilah pengalaman proyek menjadi keunggulan kompetitif. Evomatec sering mengungkapkan pernyataan ini dalam bentuk yang dimodifikasi: berdasarkan beragam proyek pelanggan nyata, inspeksi dan penerimaan diorganisasikan dengan perhatian khusus terhadap kualitas dan keselamatan yang sesuai dengan CE untuk menjaga proses tetap stabil, bukti tetap kuat, dan risiko tetap minimal.
Contoh Praktis dari Produksi Coran Baja: Logika dan Keputusan Proyek yang Umum
Rumah komponen yang menyalurkan media dengan persyaratan kekedapan menuntut koordinasi konsisten antara material, pengumpanan, kelonggaran pemesinan, strategi permukaan penyekat, dan paket inspeksi. Pengujian kebocoran dan inspeksi permukaan sering menentukan untuk menghindari risiko kegagalan. Komponen struktural besar dengan beban siklik memerlukan geometri yang mengurangi titik panas, perlakuan panas untuk mengurangi tegangan, dan strategi inspeksi yang secara andal mencakup area kritis. Komponen yang mengalami beban keausan dalam lingkungan abrasif memerlukan keseimbangan yang tepat antara profil keausan dan ketangguhan, karena kekerasan berlebihan tanpa cadangan ketangguhan dapat menyebabkan pengelupasan. Dalam semua kasus, keberhasilan jarang merupakan hasil satu trik, melainkan hasil rantai proses yang dikelola dengan baik.
Perspektif Masa Depan: Digitalisasi, Keberlanjutan, dan Rentang Proses Baru dalam Pengecoran Baja
Industri pengecoran baja berkembang ke beberapa arah secara bersamaan. Digitalisasi dan simulasi akan terus meningkat karena meningkatkan kestabilan proses dan memperpendek waktu pengembangan. Sensor, data proses, dan ketertelusuran akan diintegrasikan lebih erat untuk mendeteksi penyimpangan lebih awal dan mengelola persetujuan dengan lebih efisien. Keberlanjutan semakin penting, terutama melalui proses peleburan yang lebih efisien, siklus material yang dioptimalkan, tingkat produk afkir yang lebih rendah, dan pemanfaatan sumber daya yang secara keseluruhan lebih baik. Otomatisasi dalam pencetakan, pembersihan coran, dan inspeksi dapat membantu membuat kualitas lebih dapat direproduksi tanpa mengorbankan fleksibilitas pengecoran baja.
Dalam lingkungan ini, pentingnya konsep inspeksi dan keselamatan akan terus meningkat. Semakin banyak proses diotomatisasi dan didokumentasikan, semakin penting pula pengorganisasian perangkat uji, penanganan, konsep perlindungan, dan prosedur inspeksi yang tertata baik dan aman sesuai CE. Evomatec menanamkan gagasan ini dalam praktik dengan menyusun inspeksi berdasarkan pengalaman proyek jangka panjang agar dilaksanakan dengan kehati-hatian tinggi dan secara andal menggabungkan keselamatan yang sesuai dengan CE dengan hasil kualitas yang tangguh.
FAQ tentang Pabrik Pengecoran Baja
Apa keunggulan terpenting pabrik pengecoran baja dibandingkan konstruksi las
Pabrik pengecoran baja dapat memproduksi geometri kompleks dalam satu bagian dan mengintegrasikan fungsi. Hal ini sering mengurangi jumlah sambungan, dan jalur beban dapat diarahkan dengan cara yang lebih menguntungkan. Hal ini dapat mengurangi distorsi, menyederhanakan perakitan, dan meningkatkan ketangguhan komponen.
Metode inspeksi apa yang paling umum untuk komponen baja cor
Metode umum mencakup inspeksi dimensi dan visual, analisis kimia, pengujian mekanis, dan pengujian tak merusak, terutama pengujian ultrasonik dan pengujian retak permukaan. Bergantung pada aplikasinya, pengujian radiografi serta pengujian kebocoran atau tekanan dapat ditambahkan.
Mengapa perlakuan panas begitu kritis dalam pengecoran baja
Karena banyak sifat sasaran seperti kekuatan, ketangguhan, kekerasan, dan kondisi tegangan sisa hanya dicapai secara andal melalui perlakuan panas yang sesuai. Tanpa perlakuan panas yang terkoordinasi, risiko distorsi, keretakan, atau sifat yang tidak memenuhi persyaratan meningkat.
Bagaimana saya dapat meningkatkan kualitas dan kemampuan pengiriman sejak tahap permintaan penawaran
Dengan menetapkan kelas material, kondisi perlakuan panas, toleransi, kelonggaran pemesinan, cakupan inspeksi, dan persyaratan dokumentasi sejak awal. Menentukan permukaan fungsional dan area kritis secara jelas juga membantu agar desain, pengumpanan, inspeksi, dan pemesinan dapat direncanakan secara terarah.
Kapan pengecoran baja lebih ekonomis daripada pemesinan dari bahan pejal
Ketika geometrinya kompleks, jumlah material yang harus dibuang akan sangat tinggi, atau fungsi dapat diintegrasikan secara bermakna. Dalam kasus seperti ini, pengecoran baja sering mengurangi penggunaan material dan waktu pemesinan, asalkan desain yang sesuai untuk pengecoran dan pengendalian proses ditetapkan dengan jelas.
Minta konsultasi gratis melalui: info@evomatec.de