Bahasa Inggris
 Bahasa Jerman
 Bahasa Prancis
 Bahasa Spanyol
 Bahasa Portugis
 Bahasa Italia
 Bahasa Polandia
 Bahasa Turki
 Bahasa Rumania
 Bahasa Yunani
 Bahasa Bulgaria
 Bahasa Rusia
 Bahasa Arab
 Bahasa Hindi
 Bahasa Belanda
 Bahasa Ceko
 Bahasa Serbia
 Bahasa Swedia
 Bahasa Portugis Brasil
 Bahasa Indonesia
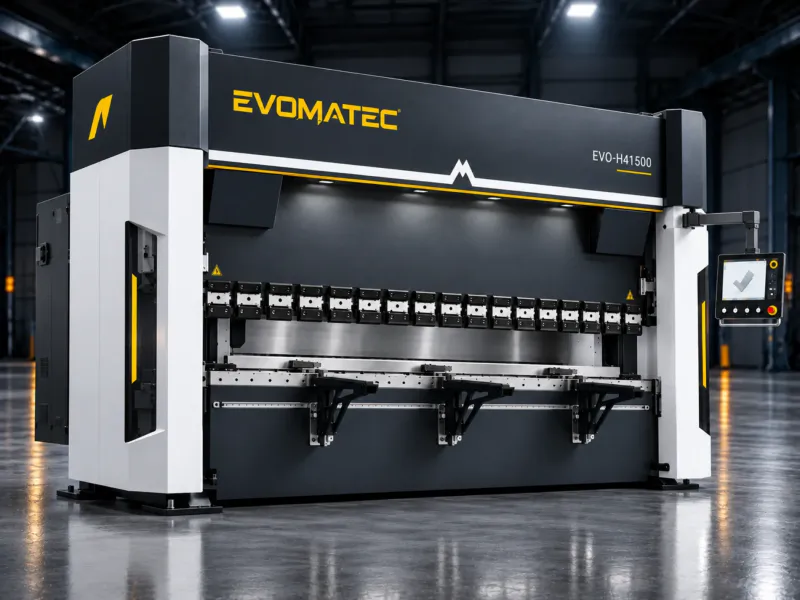
MESIN TEKUK EVO III
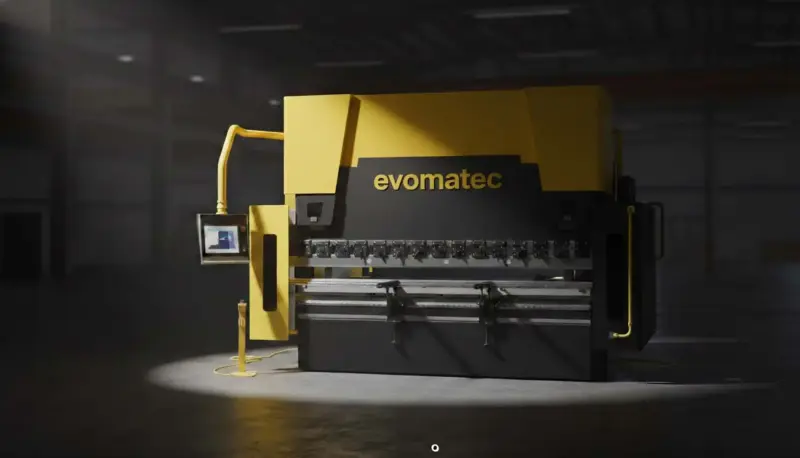
Mesin Tekuk Hibrida untuk Penekukan Lembaran Logam yang Presisi dengan Biaya Energi Rendah EVO III
Mengapa Mesin Tekuk Menjadi Inti Fabrikasi Lembaran Logam Modern
Dalam manufaktur industri, kualitas sering ditentukan pada tepi, radius, dan sudut. Jika dahulu diperlukan pelurusan manual secara ekstensif, pengerjaan ulang, dan pengukuran kontrol, kini sistem modern menghasilkan hasil yang dapat direproduksi dengan kualitas produksi yang sesungguhnya. Tepat di sinilah mesin tekuk berperan sebagai mesin utama: mesin ini menggabungkan presisi, produktivitas, dan profitabilitas dalam suatu proses yang terintegrasi secara sempurna ke dalam fabrikasi lembaran logam modern.
Sebuah mesin tekuk modern bukan lagi sekadar mesin pres berat dengan perkakas. Mesin ini merupakan sistem berpresisi tinggi yang terdiri atas teknologi kontrol, pengaturan sumbu, mekanisme pengukuran dan koreksi, teknologi perkakas, pengetahuan material, dan keahlian proses. Siapa pun yang ingin menekuk lembaran logam atau membentuk logam secara efisien memerlukan proses yang tertata dan dapat diprediksi: mulai dari pemotongan, melalui urutan penekukan, hingga pemeriksaan akhir. Di banyak bengkel, pembentukan dengan mesin tekuk merupakan hambatan produksi, tetapi juga faktor peningkatan terbesar: dengan mesin yang tepat, keluaran produksi, akurasi pengulangan, dan kualitas permukaan meningkat, sementara produk afkir, pengerjaan ulang, dan waktu henti berkurang.
Perkembangan ini menjadi sangat jelas ketika melihat konsep modern seperti penggerak hibrida, sistem hidraulik tertutup, sumbu yang digerakkan servo, dan kompensasi lendutan cerdas. Tepat dalam lingkungan inilah EVO III memosisikan diri sebagai solusi hibrida bagi perusahaan yang ingin secara konsisten menggabungkan presisi tinggi, biaya operasi rendah, dan manufaktur berkelanjutan.
Informasi Produk Mesin Tekuk Hibrida EVO III
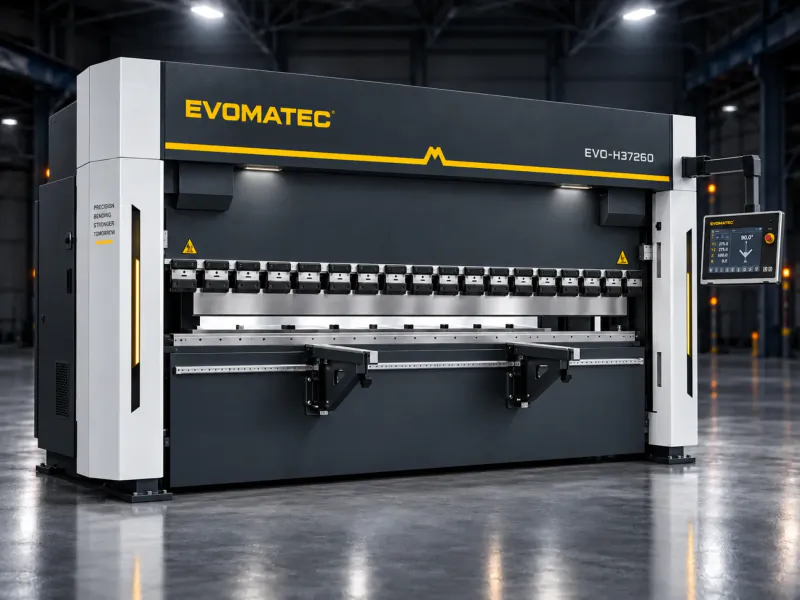
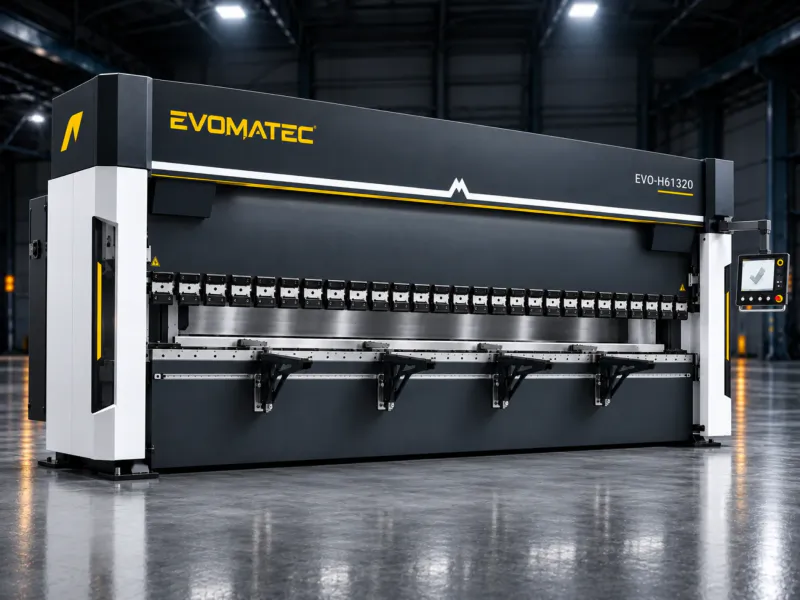
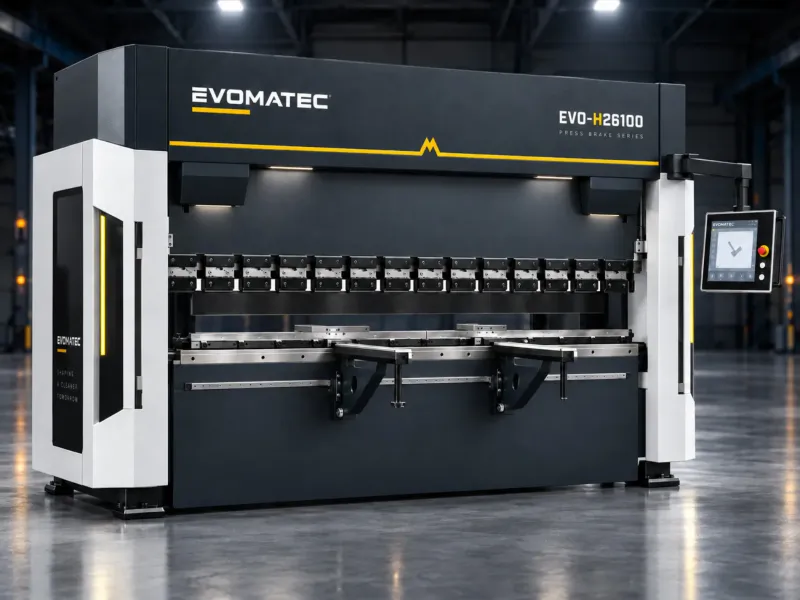
Mesin Tekuk Hibrida EVO III merupakan solusi penekukan berpresisi tinggi dan hemat energi untuk aplikasi dengan tuntutan tinggi dalam produksi lembaran logam industri. Dikembangkan berdasarkan pengalaman puluhan tahun dalam mesin tekuk, mesin ini menggabungkan teknologi hibrida modern dengan sistem hidraulik tertutup dan mencapai penghematan energi hingga 73 persen dibandingkan sistem konvensional. Sirkuit hidraulik tertutup mengurangi kebutuhan perawatan, dan dengan hanya 34.5 liter oli, mesin ini dirancang dengan perhatian khusus terhadap lingkungan.
Dengan panjang penekukan 4.1 meter dan gaya tekan hingga 260 ton, EVO III mencakup rentang yang luas, mulai dari komponen berukuran sedang hingga bagian lembaran logam berformat besar. Kontrol CNC dengan 6 sumbu terintegrasi sebagai standar, demikian pula kompensasi lendutan bermotor untuk sudut yang presisi di sepanjang seluruh panjang penekukan. Dinamika sumbu yang tinggi meminimalkan waktu nonproduktif: kecepatan pendekatan 200 milimeter per detik mempercepat waktu siklus, sementara kecepatan kerja 10 milimeter per detik mendukung tekukan yang terkendali dan rapi. Dengan tingkat kebisingan hanya 63 desibel, sistem ini menciptakan lingkungan kerja yang jauh lebih nyaman daripada banyak mesin konvensional.
Fitur tambahan seperti pembatas belakang yang digerakkan servo, kedalaman leher yang besar sebesar 410 milimeter, langkah ram yang tinggi sebesar 275 milimeter, dan bukaan bebas sebesar 550 milimeter memberikan fleksibilitas untuk benda kerja kompleks, kotak yang dalam, dan produksi seri yang dapat diulang. Dukungan pemrograman 3D yang realistis melalui ER TOUCH menyederhanakan pemrograman dan pengoperasian, mengurangi waktu penyetelan, dan mencegah kesalahan tabrakan.
Sekilas Data Teknis EVO III
| Parameter | Mesin Tekuk Hibrida EVO III |
|---|---|
| Set Teknologi (untuk konfigurasi) | SET 50/ 500-5.5 P |
| Panjang penekukan | 4,100 mm (opsi 2,100 hingga 6,100 mm) |
| Gaya tekan | hingga 260 t (opsi 100 hingga 260 t) |
| Langkah ram | 275 mm |
| Bukaan bebas | 550 mm |
| Kedalaman leher (jangkauan) | 410 mm |
| Sumbu | Standar 6 sumbu: Y1, Y2, X, R, Z1, Z2 |
| Kecepatan pendekatan | 200 mm/s |
| Kecepatan kerja | 10 mm/s |
| Kecepatan kembali | 190 mm/s |
| Sistem hidraulik | sirkuit tertutup, kebutuhan perawatan rendah |
| Volume oli | 34.5 l |
| Tingkat kebisingan | 63 dB |
| Kompensasi lendutan | bermotor, standar |
| Pembatas belakang | digerakkan servo, pemosisian berpresisi tinggi |
| Dukungan 3D | pemrograman 3D yang realistis dan panduan operator melalui ER TOUCH |
Mesin Tekuk, Mesin Tekuk CNC, atau Mesin Pelipat: Apa yang Sebenarnya Dicari Perusahaan
Dalam praktiknya, beberapa istilah digunakan, sering kali bergantung pada wilayah, industri, atau ukuran perusahaan. Sebagian menyebutnya folding machine, yang lain menyebutnya sheet metal bending machine atau, secara lebih umum, bending machine. Namun, yang penting bukanlah namanya melainkan kemampuan teknisnya: akurasi sumbu, stabilitas, cadangan gaya tekan, standar perkakas, logika kontrol, dan keandalan proses.
Mesin pelipat dasar dapat memadai untuk profil sederhana. Namun, ketika diperlukan produksi seri, pergantian komponen yang sering, toleransi sudut dan dimensi yang ketat, atau permukaan yang sensitif, solusi CNC hampir tidak dapat dihindari. Inilah tepatnya alasan istilah pencarian seperti CNC press brake dan CNC bending machine begitu banyak dicari: perusahaan mencari kualitas yang dapat diprediksi dan produksi yang dapat diulang tanpa mengandalkan ahli tertentu untuk menyesuaikan setiap tekukan berdasarkan perasaan.
Cara Kerja Mesin Tekuk: Penekukan dengan Cetakan sebagai Standar Industri
Sebagian besar sistem modern beroperasi sebagai mesin pres penekuk dengan cetakan. Lembaran ditempatkan di antara perkakas atas dan bawah lalu dibentuk secara terkendali. Prinsip dasarnya sederhana, tetapi kenyataannya menuntut: ketebalan material, kekuatan, arah penekukan, aliran serat, geometri perkakas, bukaan cetakan, dan pemulihan elastis memengaruhi sudut akhir.
Untuk menjaga kestabilan proses, diperlukan beberapa unsur dasar:
Gaya tekan yang stabil dan mesin yang kaku untuk hasil yang konsisten
Pembatas belakang yang presisi untuk kedalaman pemasukan yang dapat diulang
Perkakas mesin tekuk yang sesuai dan cetakan yang dipilih dengan benar
Mekanisme koreksi yang tertata seperti kompensasi lendutan untuk sudut yang konsisten
Pengetahuan proses mengenai pemulihan elastis material dan strategi sudut
Dalam lingkungan ini, istilah seperti sudut penekukan, panjang penekukan, gaya tekan, dan tonase mesin tekuk memiliki makna yang sangat konkret. Istilah-istilah tersebut bukan sekadar nilai pada lembar data, tetapi menentukan apakah suatu komponen dapat diproduksi secara andal atau apakah terjadi pengerjaan ulang, produk afkir, dan kehilangan waktu.
Teknologi Hibrida dalam Mesin Tekuk: Mengapa Energi Lebih Sedikit Sering Berarti Kinerja Lebih Tinggi
Banyak perusahaan menghadapi konflik tujuan yang sama: volume lebih tinggi dan kualitas lebih baik sementara biaya energi terus meningkat. Sistem hidraulik konvensional menghasilkan gaya yang tinggi, tetapi mengonsumsi energi yang tidak diperlukan dalam banyak kondisi operasi. Konsep hibrida modern menangani hal ini secara tepat: energi disediakan sesuai kebutuhan, waktu nonproduktif dikurangi, dan efisiensi keseluruhan sistem meningkat.
EVO III menggunakan konsep hibrida dan mencapai penghematan energi hingga 73 persen dibandingkan sistem konvensional. Hal ini secara langsung meningkatkan profitabilitas, terutama dalam operasi beberapa sif atau ketika proporsi produksi seri tinggi. Pada saat yang sama, beban termal menurun, sehingga mengurangi beban pada oli dan meningkatkan kestabilan proses.
Poin kedua adalah perawatan: sistem tertutup mengurangi kontaminasi, menurunkan volume oli, dan meminimalkan titik perawatan yang umum. Kombinasi sirkuit tertutup dan hanya 34.5 liter oli bukan hanya alasan dari sisi lingkungan, melainkan juga keuntungan praktis: penggantian oli, risiko kebocoran, dan waktu henti berkurang.
Mesin Tekuk Hidraulik, Mesin Tekuk Elektrik, Mesin Tekuk Servo-Elektrik: Teknologi Mana yang Sesuai dan Kapan
Saat memilih mesin, perusahaan sering mendengar tiga kategori utama:
mesin tekuk hidraulik
mesin tekuk elektrik
mesin tekuk servo-elektrik
Hidraulik secara tradisional identik dengan gaya tinggi dan desain industri yang tangguh. Konsep elektrik unggul dalam efisiensi, kebersihan, dan dinamika, tetapi bergantung pada ukuran dan kelas gaya, konsep ini tidak selalu menjadi pilihan pertama. Sistem servo-elektrik menggabungkan keunggulan kemampuan pengendalian dan efisiensi, tetapi memerlukan arsitektur mesin yang sesuai.
Solusi hibrida sering menjadi kompromi terbaik dalam praktik: cadangan gaya tekan yang tinggi, kemampuan penekukan yang stabil pada panjang yang besar, dan pada saat yang sama kebutuhan energi yang jauh lebih rendah. Inilah tepatnya alasan mesin hibrida menarik dalam banyak lingkungan produksi: konstruksi baja, pembuatan selungkup, rekayasa mesin, furnitur lembaran logam, pembuatan kabinet kontrol, dan fabrikasi logam umum.
Presisi dalam Mesin Penekuk Lembaran Logam: Pembatas Belakang, Sumbu, dan Keterulangan
Siapa pun yang memproduksi dengan presisi berpikir dalam sumbu, bukan hanya dalam ton. Mesin CNC modern bekerja setidaknya dengan sumbu ram dan satu sumbu pembatas belakang. Dalam praktiknya, 6 sumbu merupakan standar yang sangat umum saat ini untuk komponen dengan tuntutan tinggi, karena memungkinkan urutan penekukan kompleks dan menstabilkan pemosisian.
Pada EVO III, sistem dengan 6 sumbu terintegrasi sebagai standar: Y1, Y2, X, R, Z1, Z2. Artinya:
Y1 dan Y2 mengendalikan ram di kiri dan kanan secara terpisah dan memastikan kesejajaran
X memosisikan pembatas belakang dalam arah memanjang
R mengendalikan ketinggian pembatas belakang, yang penting untuk berbagai tahap penekukan
Z1 dan Z2 memungkinkan pembatas bersegmen atau pemosisian fleksibel untuk komponen asimetris
Pembatas belakang yang digerakkan servo juga memastikan bahwa posisi dicapai dengan cepat dan dipertahankan dengan aman. Hal ini mengurangi waktu nonproduktif dan meningkatkan kapabilitas proses. Dalam kueri pencarian, bidang ini sering muncul dengan istilah seperti backgauge, bending aid, atau juga dalam topik perkakas, karena pemuatan, penentuan posisi terhadap pembatas, dan penekukan merupakan satu kesatuan dalam produksi nyata.
Kompensasi Lendutan: Kunci Sudut Seragam di Sepanjang Seluruh Panjang Penekukan
Pada panjang penekukan yang besar, rangka dapat sedikit melendut bergantung pada gaya dan distribusi beban. Tanpa koreksi, hal ini menyebabkan sudut di tengah berbeda dari sudut di sisi. Inilah tepatnya alasan kompensasi lendutan begitu penting. Dengan istilah pencarian crowning, para pelaku fabrikasi memahami suatu sistem koreksi yang mengompensasi lendutan ini.
EVO III menawarkan kompensasi lendutan bermotor sebagai standar. Hal ini sangat relevan untuk produksi seri, karena pengaturan dapat disimpan sehingga dapat direproduksi. Siapa pun yang sering berganti material dan ketebalan juga memperoleh manfaat: operator dapat menyesuaikan kompensasi lendutan dengan pekerjaan dan memperoleh sudut yang konsisten di sepanjang seluruh panjang.
Perkakas Mesin Tekuk, Perkakas Atas, Perkakas Bawah: Mengapa Perkakas Menentukan Perbedaan
Saat membeli mesin, banyak orang pertama-tama melihat tonase dan panjang. Namun, dalam produksi, perkakas menentukan hasil dan kestabilan proses. Karena itu, istilah pencarian seperti press brake tool, press brake tools, upper tool press brake, dan lower tool press brake begitu umum karena perusahaan ingin menyelesaikan masalah nyata: mencegah bekas perkakas, menekuk radius kecil, menghasilkan flensa pendek, mengurangi tabrakan, dan mempersingkat waktu penyetelan.
Pada prinsipnya:
Perkakas atas adalah penekan, dan geometrinya menentukan radius serta pembentukan tepi
Perkakas bawah adalah cetakan, dan bukaannya memengaruhi kebutuhan gaya, radius, dan pemulihan elastis
Perkakas bersegmen meningkatkan fleksibilitas, mengurangi waktu penyetelan, dan menyederhanakan pergantian seri produksi
Standar dan kompatibilitas perkakas melindungi investasi dan memastikan pengadaan yang cepat
Dalam praktiknya, banyak pencarian berfokus pada press brake die dan press brake punch, karena bagian-bagian ini mengalami keausan dalam operasi harian atau harus disesuaikan dengan produk baru. Karena itu, produksi lembaran logam profesional memperhitungkan bukan hanya mesin, melainkan seluruh sistem perkakas, alur kerja operasi, dan strategi kualitas.
Sudut Penekukan, Pemulihan Elastis, dan Perilaku Material: Bagian Proses yang Diremehkan
Siapa pun yang ingin menekuk baja, baja tahan karat, atau aluminium secara andal harus memahami pemulihan elastis material. Semakin tinggi kekuatannya, semakin kuat pemulihan elastisnya, dan semakin penting kontrol yang stabil serta strategi sudut yang ditetapkan. Baja tahan karat sering memerlukan gaya lebih tinggi dan lebih sensitif terhadap bekas pada permukaan. Aluminium lebih lunak, tetapi bereaksi secara sensitif terhadap permukaan perkakas dan dapat menunjukkan bekas tekanan jika pemilihan cetakan salah.
Faktor terpenting yang memengaruhi sudut adalah:
Ketebalan material dan toleransi ketebalan aktual
Kekuatan, kondisi, dan variasi antarbatch
Bukaan cetakan dan radius perkakas
Kecepatan penekukan dan rentang kondisi proses
Kompensasi lendutan dan kesejajaran ram
Panjang komponen dan distribusi gaya
Siapa pun yang menstabilkan faktor-faktor ini memperoleh sudut penekukan yang dapat direproduksi dan mengurangi upaya pengukuran serta koreksi. Tepat di sinilah kontrol modern, pengaturan sumbu, dan mekanisme yang tertata membantu.
Sistem Pengukuran Sudut: Kapan Pengukuran Waktu Nyata Memberikan Manfaat
Banyak perusahaan mencari sistem pengukuran sudut karena mereka masih melihat variasi meskipun mekanisme mesin baik: batch material, suhu, kondisi perkakas, atau operator yang berbeda. Sistem pengukuran sudut mengukur sudut selama atau segera setelah penekukan dan dapat melakukan koreksi secara otomatis. Terutama ketika variasi komponen tinggi atau toleransi sudut sangat ketat, sistem ini menjadi faktor peningkatan produktivitas: lebih sedikit komponen percobaan, lebih sedikit penekukan ulang, dan lebih sedikit produk afkir.
Bergantung pada desainnya, sistem pengukuran sudut merupakan opsi yang sering cepat mengembalikan biaya investasinya ketika material dan ketebalan sering berubah atau ketika persyaratan kualitas sangat tinggi.
Kecepatan Tinggi, Waktu Nonproduktif Rendah: Mengapa Pendekatan dan Gerak Kembali Penting
Untuk banyak komponen, bukan waktu penekukan murni yang menentukan biaya, melainkan total pemuatan, penentuan posisi terhadap pembatas, pendekatan, penekukan, gerak kembali, dan pembongkaran. EVO III memberikan nilai yang jelas di sini: pendekatan 200 milimeter per detik, kecepatan kerja 10 milimeter per detik, dan gerak kembali 190 milimeter per detik. Artinya: waktu nonproduktif yang singkat, tetapi penekukan yang terkendali dalam rentang kerja agar permukaan dan sudut tetap stabil.
Dalam praktiknya, kombinasi ini sering menghasilkan peningkatan yang terasa karena mesin memproduksi lebih banyak komponen per sif tanpa menurunkan tingkat kualitas.
Operasi Senyap dan Manufaktur Ergonomis: Produktivitas Dimulai dari Operator
Pada 63 desibel, mesin beroperasi dalam rentang yang dirasakan jauh lebih nyaman di banyak ruang produksi dibandingkan sistem konvensional. Proses yang lebih senyap berarti lebih sedikit stres, lebih sedikit kelelahan, dan sering kali lebih sedikit masalah komunikasi antara tim dan operator. Terutama dalam lingkungan beberapa sif, hal ini dapat menjadi faktor yang diremehkan: tempat kerja yang lebih baik menstabilkan kualitas dan mengurangi kesalahan.
Pemotongan Laser dan Penekukan dengan Mesin Tekuk: Proses Standar dalam Produksi Lembaran Logam Modern
Banyak perusahaan secara khusus mencari laser cutting and press brake bending karena kombinasi ini dianggap standar saat ini. Laser menghasilkan blanko secara cepat dan presisi, dan mesin tekuk menghasilkan bentuk akhir. Agar alur kerja ini berjalan efisien, kedua proses harus dikoordinasikan:
tepi potongan yang rapi untuk tepi acuan yang stabil selama penentuan posisi terhadap pembatas
pola bentangan yang benar, agar dimensi tepat setelah penekukan
urutan penekukan yang ditetapkan untuk mencegah tabrakan
pemilihan perkakas yang disesuaikan dengan geometri
proses penentuan posisi yang dapat diulang melalui pembatas belakang dan jari pembatas
Di sinilah dukungan 3D menjadi penting: simulasi yang realistis menunjukkan urutan, pemilihan perkakas, dan kemungkinan tabrakan sebelum komponen pertama ditekuk. Hal ini mengurangi risiko kesalahan yang mahal, terutama pada komponen besar atau kotak kompleks.
Dukungan 3D dan Logika Pengoperasian: Waktu Penyetelan Lebih Singkat, Kesalahan Lebih Sedikit
EVO III menawarkan dukungan 3D yang realistis melalui ER TOUCH. Manfaatnya praktis: operator dapat membedakan komponen, memahami urutan penekukan, dan mengidentifikasi potensi tabrakan sejak dini. Hal ini mempercepat pelatihan karyawan baru, mengurangi waktu penyetelan, dan menstabilkan kualitas. Terutama ketika variasi komponen tinggi, hal ini menjadi faktor peningkatan yang menentukan: lebih sedikit komponen percobaan, lebih sedikit penyesuaian, dan pergantian pekerjaan yang lebih cepat.
Membeli Mesin Tekuk: Kriteria Pemilihan yang Penting dalam Praktik
Siapa pun yang mencari buy a press brake sering pertama-tama memikirkan gaya tekan dan panjang. Untuk investasi yang benar-benar sesuai, perusahaan sebaiknya melangkah secara sistematis:
Analisis portofolio komponen: material, ketebalan, panjang, geometri, toleransi
Hitung gaya tekan secara realistis, dengan cadangan untuk kekuatan tinggi
Pilih panjang penekukan yang sesuai: tidak terlalu terbatas, tetapi tidak terlalu besar
Perjelas kebutuhan sumbu: komponen sederhana, atau kotak kompleks dan bentuk bertingkat
Tetapkan standar perkakas: segmentasi, penjepitan cepat, kompatibilitas
Rencanakan kompensasi lendutan sebagai keharusan, terutama untuk panjang penekukan yang besar
Evaluasi kontrol dan pemrograman: kemudahan bagi operator, fungsi 3D
Layanan dan pasokan suku cadang: waktu respons, pelatihan, dokumentasi
Hitung biaya energi dan operasi: bukan hanya pembelian, tetapi siklus hidup
Itulah sebabnya istilah pencarian seperti press brake manufacturer begitu umum: banyak pembeli menginginkan bukan hanya mesin, tetapi kemitraan jangka panjang dalam layanan, konsultasi perkakas, dan dukungan proses.
Harga Mesin Tekuk dan Profitabilitas: Mengapa Biaya Operasi Lebih Penting daripada Nilai Pembelian
Harga mesin tekuk merupakan topik utama, tetapi evaluasi yang serius mempertimbangkan seluruh siklus hidup. Siapa pun yang hanya membandingkan harga pembelian sering mengabaikan biaya utama:
Konsumsi energi selama beberapa tahun
Perawatan, penggantian oli, komponen yang mengalami keausan
Waktu henti akibat kegagalan yang tidak direncanakan
Produk afkir dan pengerjaan ulang akibat proses yang tidak stabil
Waktu penyetelan dan upaya operator
Investasi perkakas dan waktu penggantian perkakas
Teknologi hibrida dan sirkuit hidraulik tertutup memberikan efek yang tepat ini: lebih sedikit energi, lebih sedikit oli, dan lebih sedikit perawatan. Pada saat yang sama, pembatas belakang yang presisi, kestabilan sumbu, dan kompensasi lendutan bermotor mengurangi pengerjaan ulang. Hasilnya biasanya berupa perhitungan keseluruhan yang jauh lebih baik, terutama pada tingkat pemanfaatan yang tinggi.
Mesin Tekuk Bekas: Kapan Mesin Bekas Masuk Akal dan Kapan Tidak
Banyak perusahaan mencari mesin tekuk bekas karena harga awalnya tampak lebih rendah. Mesin bekas dapat masuk akal jika:
portofolio komponen stabil dan sederhana
perkakas yang memadai tersedia
layanan dan suku cadang terjamin
akurasi sumbu dan kondisi rangka telah diverifikasi
teknologi kontrol dan keselamatan sesuai dengan persyaratan
Situasi menjadi kritis ketika diperlukan presisi tinggi, komponen yang berubah-ubah, dan waktu pengiriman singkat. Dalam kondisi itu, solusi CNC modern dengan kontrol proses yang stabil dan biaya operasi rendah dapat lebih murah secara keseluruhan, meskipun harga pembeliannya lebih tinggi. Di sini, energi, waktu henti, dan produk afkir layak dievaluasi.
Pengerjaan Logam dan Produksi Lembaran Logam: Aplikasi Umum EVO III
Dalam pengerjaan logam dan produksi lembaran logam, terdapat benda kerja umum yang sangat cocok ditangani oleh mesin 4.1 meter dengan gaya tekan tinggi:
panel samping panjang dan penutup dalam rekayasa mesin
komponen kabinet kontrol dan selungkup
profil, braket, pemegang, penopang
kotak, baki, tudung, pelapis
komponen baja dengan kekuatan tinggi dan kebutuhan gaya tinggi
komponen baja tahan karat dengan persyaratan permukaan tinggi
komponen aluminium dengan fokus pada permukaan yang rapi dan sudut yang dapat direproduksi
Bukan hanya gaya yang penting, tetapi juga kedalaman leher, bukaan bebas, dan langkah. Kedalaman leher 410 milimeter dan bukaan bebas 550 milimeter memperluas cakupan secara signifikan, karena komponen yang lebih dalam dapat diproduksi tanpa tabrakan.
Keandalan Proses dalam Pekerjaan Sehari-hari: Dari Tepi Pemuatan hingga Kualitas Produksi Seri
Sebuah mesin penekuk lembaran logam berkinerja tinggi hanya sebaik proses yang dibangun di sekelilingnya. Perusahaan yang menghasilkan kualitas tinggi secara konsisten menstandardisasi tiga hal:
Kualitas material dan blanko
Standar perkakas dan penyetelan
Strategi pemeriksaan dan koreksi
Secara konkret, hal itu berarti: bukaan cetakan yang sama untuk ketebalan yang sama, kelompok perkakas yang ditetapkan, urutan penekukan yang jelas, permukaan pembatas yang bersih, pemeriksaan perkakas secara berkala, dan persetujuan komponen pertama yang terdokumentasi. Dengan mesin yang stabil dan pengorganisasian proses yang tertata, penekukan menjadi tahap produksi yang dapat diprediksi, bukan variabel yang bergantung pada pengalaman.
Mesin Tekuk Hibrida EVO III sebagai Solusi Berkelanjutan untuk Presisi, Kecepatan, dan Biaya Operasi Rendah
Mesin Tekuk Hibrida EVO III menggabungkan gaya tekan tinggi dan panjang penekukan yang besar dengan efisiensi energi modern dan presisi yang menjamin keandalan proses. Penghematan energi hingga 73 persen, sirkuit hidraulik tertutup dengan hanya 34.5 liter oli, 6 sumbu sebagai standar, kompensasi lendutan bermotor, pembatas belakang yang digerakkan servo, kecepatan tinggi, dan operasi senyap pada 63 desibel: kombinasi ini menyasar tepat apa yang dicari perusahaan saat ini ketika mengevaluasi solusi penekukan untuk produksi seri dengan tuntutan tinggi dan pekerjaan fleksibel. Siapa pun yang ingin secara konsisten menyatukan kualitas, produktivitas, dan profitabilitas dalam fabrikasi lembaran logam akan menemukan landasan yang kuat untuk daya saing berkelanjutan dalam desain ini.