Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
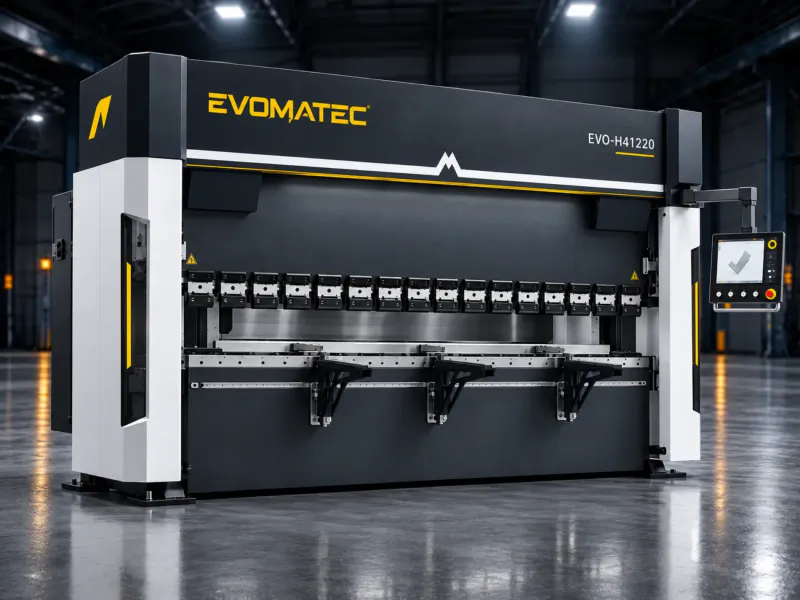
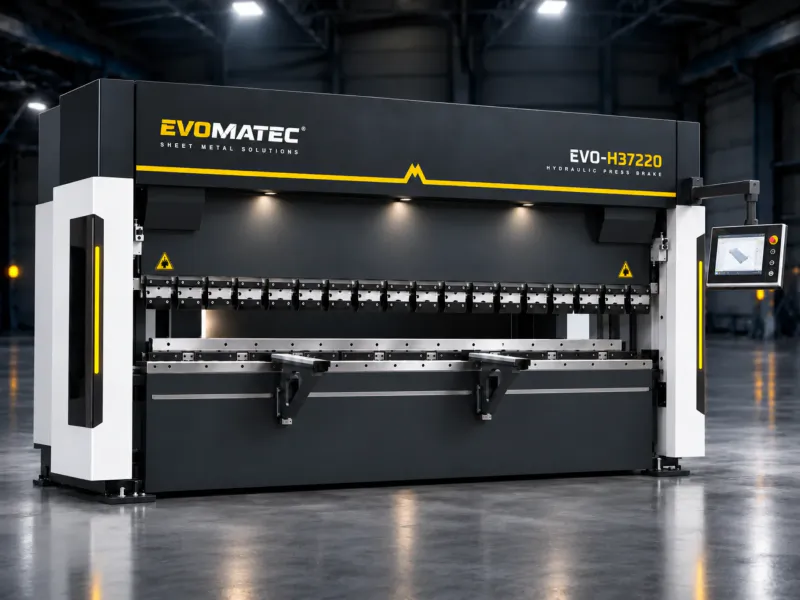
OHRAŇOVACÍ LIS EVO III
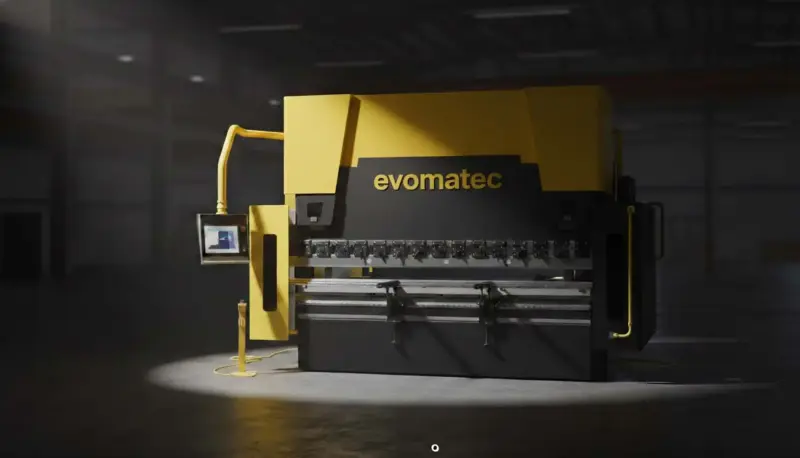
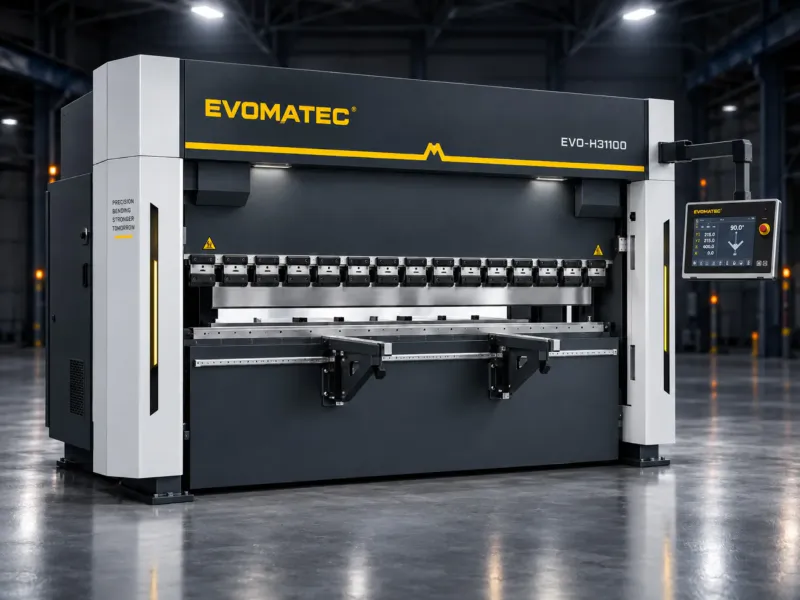
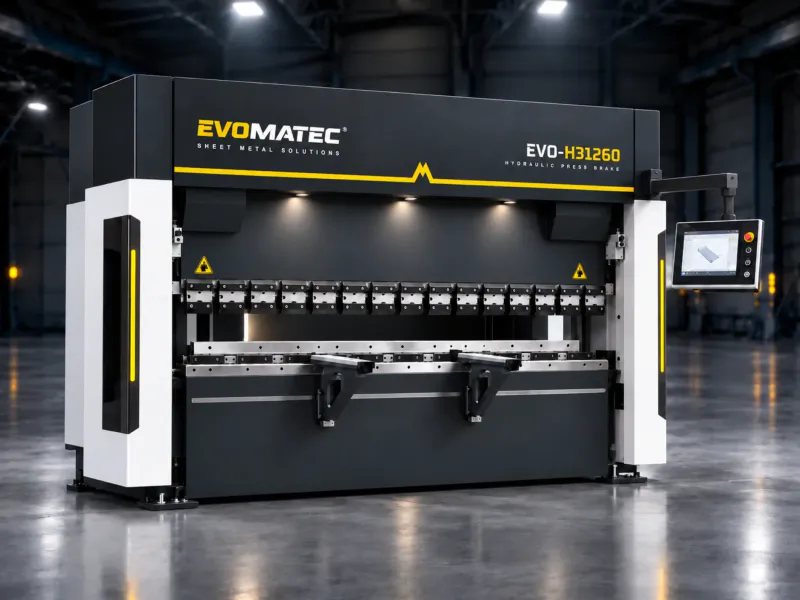
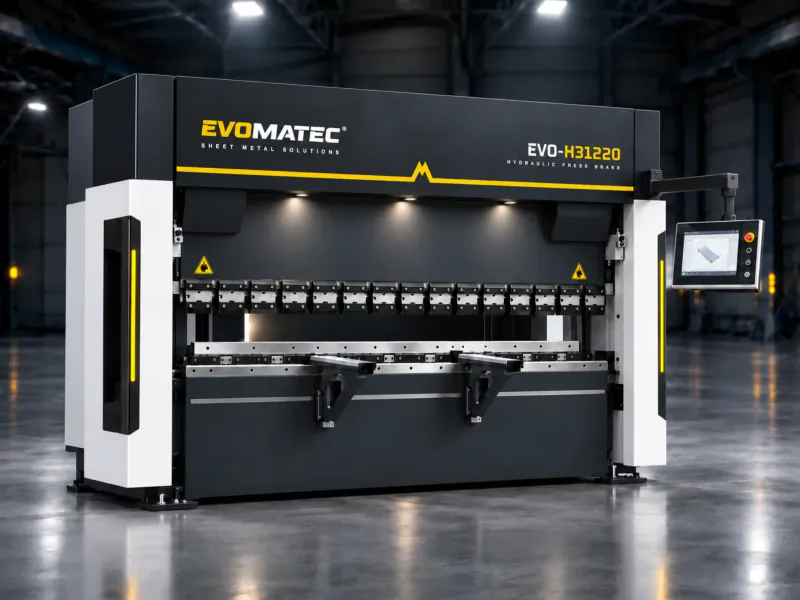
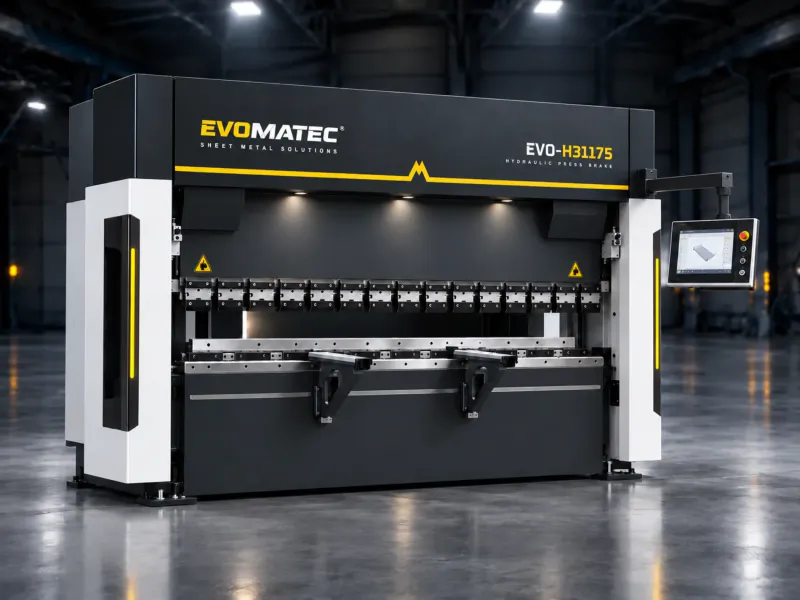
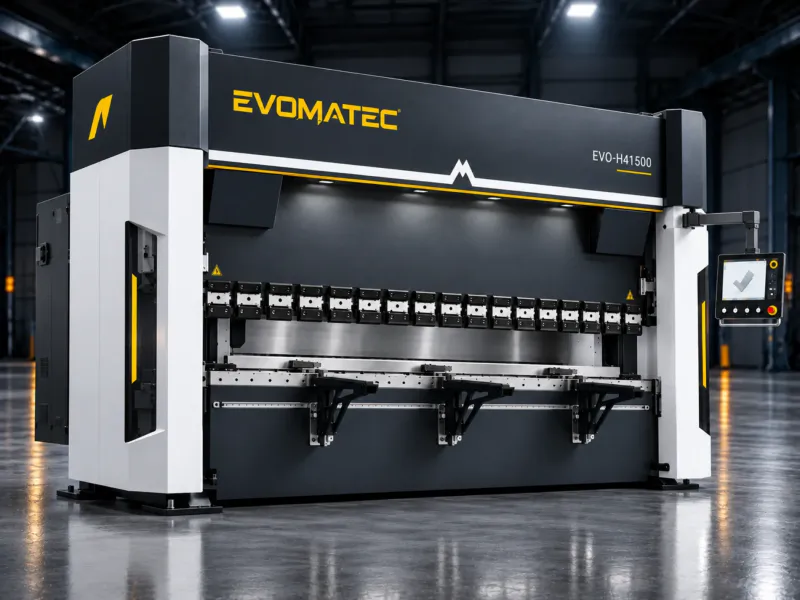
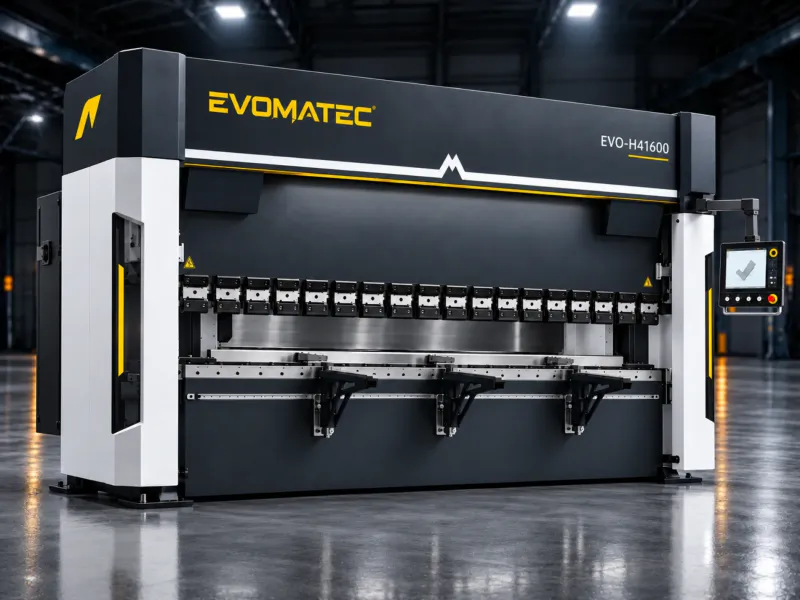
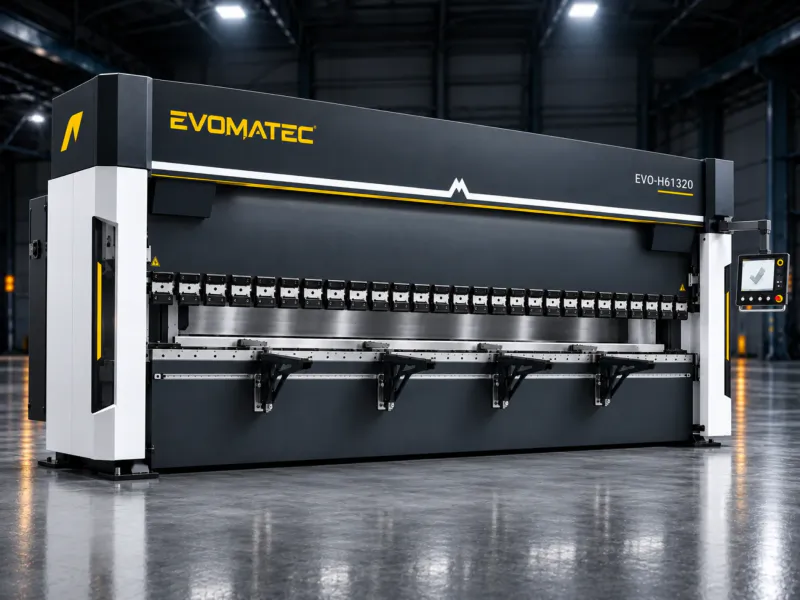
Ohraňovací lis – hybridní ohraňovací lis pro přesné ohýbání plechu s nízkými náklady na energii EVO III
Proč se ohraňovací lis stal základem moderní výroby z plechu
V průmyslové výrobě se o kvalitě často rozhoduje na hranách, poloměrech a úhlech. Tam, kde dříve bylo nutné rozsáhlé ruční rovnání, dodatečné opracování a kontrolní měření, dnes moderní systémy poskytují reprodukovatelné výsledky ve skutečné výrobní kvalitě. Právě zde se jako ústřední stroj uplatňuje ohraňovací lis: spojuje přesnost, produktivitu a rentabilitu v procesu, který se dokonale začleňuje do moderní výroby z plechu.
Moderní ohraňovací lis již není jen těžký lis s nástroji. Je to vysoce přesný systém tvořený řídicí technikou, regulací os, měřicími a korekčními mechanismy, nástrojovou technikou, znalostmi materiálů a odbornými znalostmi procesů. Každý, kdo chce efektivně ohýbat plech nebo tvářet kov, potřebuje čistý, předvídatelný proces: od řezání přes sled ohybů až po závěrečnou kontrolu. V mnoha provozech je tváření na ohraňovacím lisu úzkým místem, ale také největší příležitostí ke zlepšení: se správným strojem rostou výkon, opakovatelná přesnost a kvalita povrchu, zatímco zmetkovitost, dodatečné opracování a prostoje klesají.
Tento vývoj je zvláště zřetelný při pohledu na moderní koncepce, jako jsou hybridní pohony, uzavřené hydraulické systémy, osy poháněné servomotory a inteligentní kompenzace průhybu. Právě v tomto prostředí se EVO III profiluje jako hybridní řešení pro společnosti, které chtějí důsledně spojovat vysokou přesnost, nízké provozní náklady a udržitelnou výrobu.
Informace o produktu – hybridní ohraňovací lis EVO III
Hybridní ohraňovací lis EVO III je energeticky úsporné, vysoce přesné řešení ohýbání pro náročné aplikace v průmyslové výrobě z plechu. Byl vyvinut na základě desítek let zkušeností s ohraňovacími lisy, spojuje moderní hybridní technologii s uzavřeným hydraulickým systémem a dosahuje úspor energie až 73 procent oproti konvenčním systémům. Uzavřený hydraulický okruh snižuje náročnost údržby a díky pouhým 34.5 litrům oleje je stroj navržen jako obzvláště šetrný k životnímu prostředí.
S délkou ohybu 4.1 metru a lisovací silou až 260 tun pokrývá EVO III široké spektrum od středně velkých součástí až po velkoformátové plechové díly. CNC řízení s 6 osami je integrováno ve standardní výbavě, stejně jako motorická kompenzace průhybu pro přesné úhly po celé délce ohybu. Vysoká dynamika os minimalizuje neproduktivní časy: rychlost přiblížení 200 milimetrů za sekundu zkracuje dobu cyklu, zatímco pracovní rychlost 10 milimetrů za sekundu podporuje kontrolované, čisté ohyby. S hladinou hluku pouhých 63 decibelů vytváří systém výrazně příjemnější pracovní prostředí než mnoho konvenčních strojů.
Další prvky, jako je zadní doraz poháněný servomotorem, velké vyložení 410 milimetrů, velký zdvih beranu 275 milimetrů a světlá výška otevření 550 milimetrů, poskytují flexibilitu pro složité obrobky, hluboké skříňové díly a opakovatelnou sériovou výrobu. Realistická podpora 3D programování prostřednictvím ER TOUCH zjednodušuje programování a obsluhu, zkracuje dobu seřizování a předchází chybám způsobeným kolizemi.
Technické údaje EVO III v přehledu
| Parametr | Hybridní ohraňovací lis EVO III |
|---|---|
| Technologická sada (pro konfiguraci) | SET 50/ 500-5.5 P |
| Délka ohybu | 4,100 mm (varianty 2,100 až 6,100 mm) |
| Lisovací síla | až 260 t (varianty 100 až 260 t) |
| Zdvih beranu | 275 mm |
| Světlá výška otevření | 550 mm |
| Vyložení (dosah) | 410 mm |
| Osy | Standardně 6 os: Y1, Y2, X, R, Z1, Z2 |
| Rychlost přiblížení | 200 mm/s |
| Pracovní rychlost | 10 mm/s |
| Rychlost zpětného chodu | 190 mm/s |
| Hydraulický systém | uzavřený okruh, nenáročný na údržbu |
| Objem oleje | 34.5 l |
| Hladina hluku | 63 dB |
| Kompenzace průhybu | motorická, standardně |
| Zadní doraz | poháněný servomotorem, vysoce přesné polohování |
| 3D podpora | realistické 3D programování a vedení obsluhy prostřednictvím ER TOUCH |
Ohraňovací lis, CNC ohraňovací lis nebo ohýbačka: co společnosti skutečně hledají
V praxi se používá několik pojmů, často v závislosti na regionu, odvětví nebo velikosti společnosti. Někteří hovoří o ohýbačce, jiní o stroji na ohýbání plechu nebo obecněji o ohýbacím stroji. Rozhodující však není název, ale technické schopnosti: přesnost os, stabilita, rezerva lisovací síly, nástrojový standard, logika řízení a spolehlivost procesu.
Pro jednoduché profily může stačit základní ohýbačka. Pokud je však požadována sériová výroba, časté změny dílů, úzké tolerance úhlů a rozměrů nebo citlivé povrchy, lze se CNC řešení jen stěží vyhnout. Právě proto jsou vyhledávací pojmy jako CNC ohraňovací lis a CNC ohýbací stroj tak žádané: společnosti hledají předvídatelnou kvalitu a opakovatelnou výrobu bez závislosti na jednotlivých odbornících, kteří každý ohyb upravují podle citu.
Jak funguje ohraňovací lis: ohýbání v matrici jako průmyslový standard
Většina moderních systémů funguje jako lis pro ohýbání v matrici. Plech se umístí mezi horní a dolní nástroj a kontrolovaně se tváří. Základní princip je jednoduchý, ale realita je náročná: tloušťka materiálu, pevnost, směr ohýbání, průběh vláken, geometrie nástroje, šířka otvoru matrice a odpružení ovlivňují konečný úhel.
Pro zachování stability procesu je zapotřebí několik základních prvků:
Stabilní lisovací síla a tuhý stroj pro konzistentní výsledky
Přesný zadní doraz pro opakovatelnou hloubku zasunutí
Vhodné nástroje pro ohraňovací lis a správně zvolené matrice
Přesný korekční mechanismus, například kompenzace průhybu, pro konzistentní úhly
Procesní znalosti odpružení materiálu a strategie dosažení úhlu
V tomto prostředí získávají pojmy jako úhel ohybu, délka ohybu, lisovací síla a tonáž ohraňovacího lisu velmi konkrétní význam. Nejsou to jen hodnoty v technickém listu, ale určují, zda lze díl spolehlivě vyrobit, nebo zda dochází k dodatečnému opracování, zmetkům a časovým ztrátám.
Hybridní technologie v ohraňovacím lisu: proč méně energie často znamená vyšší výkon
Mnoho společností čelí stejnému rozporu mezi cíli: vyšší objemy a lepší kvalita při stále rostoucích nákladech na energii. Konvenční hydraulické systémy poskytují vysoké síly, ale v mnoha provozních stavech zbytečně spotřebovávají energii. Moderní hybridní koncepce řeší právě toto: energie se dodává podle potřeby, neproduktivní časy se zkracují a celková účinnost systému roste.
EVO III využívá hybridní koncepci a dosahuje úspor energie až 73 procent oproti konvenčním systémům. To přímo zlepšuje rentabilitu, zejména ve vícesměnném provozu nebo při vysokém podílu sériové výroby. Současně klesá tepelné zatížení, což snižuje namáhání oleje a zlepšuje stabilitu procesu.
Druhým bodem je údržba: uzavřený systém snižuje kontaminaci, zmenšuje objem oleje a minimalizuje typická místa vyžadující údržbu. Kombinace uzavřeného okruhu a pouhých 34.5 litrů oleje není jen ekologickým argumentem, ale také praktickou výhodou: omezuje se četnost výměn oleje, riziko úniků a prostoje.
Hydraulický, elektrický a servoelektrický ohraňovací lis: která technologie se kdy hodí
Při výběru stroje společnosti často slyší o třech hlavních kategoriích:
hydraulický ohraňovací lis
elektrický ohraňovací lis
servoelektrický ohraňovací lis
Hydraulika tradičně představuje vysoké síly a robustní průmyslové provedení. Elektrické koncepce bodují účinností, čistotou a dynamikou, ale podle velikosti a silové třídy nejsou vždy první volbou. Servoelektrické systémy spojují výhody řiditelnosti a účinnosti, vyžadují však vhodnou architekturu stroje.
Hybridní řešení jsou v praxi často nejlepším kompromisem: vysoké rezervy lisovací síly, stabilní schopnost ohýbání na velkých délkách a současně výrazně snížená spotřeba energie. Právě proto jsou hybridní stroje atraktivní v mnoha výrobních prostředích: při výrobě ocelových konstrukcí, krytů, ve strojírenství, při výrobě plechového nábytku, rozvaděčových skříní a při obecné kovovýrobě.
Přesnost stroje na ohýbání plechu: zadní doraz, osy a opakovatelnost
Kdo vyrábí přesně, uvažuje v osách, nejen v tunách. Moderní CNC stroj pracuje minimálně s osami beranu a jednou osou zadního dorazu. V praxi je dnes 6 os velmi běžným standardem pro náročné díly, protože umožňují složité sledy ohybů a stabilizují polohování.
U EVO III je standardně integrován systém s 6 osami: Y1, Y2, X, R, Z1, Z2. To znamená:
Y1 a Y2 řídí beran samostatně vlevo a vpravo a zajišťují rovnoběžnost
X polohuje zadní doraz v podélném směru
R řídí výšku zadního dorazu, která je důležitá pro různé fáze ohýbání
Z1 a Z2 umožňují segmentované dorazy nebo flexibilní polohování pro asymetrické díly
Zadní doraz poháněný servomotorem navíc zajišťuje rychlé dosažení poloh a jejich bezpečné udržení. To zkracuje neproduktivní časy a zvyšuje způsobilost procesu. Ve vyhledávacích dotazech se tato oblast často objevuje pod pojmy jako zadní doraz, pomůcka pro ohýbání nebo také v tématech souvisejících s nástroji, protože zakládání, dorážení a ohýbání v reálné výrobě patří k sobě.
Kompenzace průhybu: klíč k rovnoměrným úhlům po celé délce ohybu
Při velkých délkách ohybu se může rám v závislosti na síle a rozložení zatížení mírně prohnout. Bez korekce to způsobuje, že se úhly uprostřed liší od úhlů na stranách. Právě proto je kompenzace průhybu tak důležitá. Pod vyhledávacím pojmem kompenzace průhybu rozumějí výrobci korekční systém, který tento průhyb vyrovnává.
EVO III nabízí motorickou kompenzaci průhybu ve standardní výbavě. To je zvláště důležité pro sériovou výrobu, protože nastavení lze ukládat reprodukovatelným způsobem. Výhody získává také každý, kdo často přechází mezi materiály a tloušťkami: obsluha může kompenzaci průhybu přizpůsobit zakázce a dosáhne konzistentních úhlů po celé délce.
Nástroje pro ohraňovací lis, horní nástroj, dolní nástroj: proč nástroje rozhodují
Při nákupu stroje se mnoho lidí nejprve dívá na tonáž a délku. Ve výrobě však výsledek a stabilitu procesu určuje nástroj. Vyhledávací pojmy jako nástroj pro ohraňovací lis, nástroje pro ohraňovací lis, horní nástroj ohraňovacího lisu a dolní nástroj ohraňovacího lisu jsou proto tak běžné, protože společnosti chtějí řešit skutečné problémy: předcházet stopám po nástrojích, ohýbat malé poloměry, vytvářet krátké příruby, omezovat kolize a zkracovat dobu seřizování.
V zásadě platí:
Horním nástrojem je razník a jeho geometrie určuje poloměr a utváření hrany
Dolním nástrojem je matrice a její otvor ovlivňuje potřebnou sílu, poloměr a odpružení
Segmentované nástroje zvyšují flexibilitu, zkracují dobu seřizování a zjednodušují přechody mezi sériemi
Nástrojové standardy a kompatibilita chrání investice a zajišťují rychlé pořízení
V praxi se mnoho vyhledávání zaměřuje na matrici ohraňovacího lisu a razník ohraňovacího lisu, protože se tyto díly při každodenním provozu opotřebovávají nebo se musí přizpůsobovat novým výrobkům. Profesionální výroba z plechu proto při kalkulaci zohledňuje nejen stroj, ale celý systém nástrojů, pracovního postupu a strategie kvality.
Úhel ohybu, odpružení a chování materiálu: podceňovaná část procesu
Každý, kdo chce spolehlivě ohýbat ocel, nerezovou ocel nebo hliník, musí rozumět odpružení materiálu. Čím vyšší je pevnost, tím větší je odpružení a tím důležitější jsou stabilní řízení a definovaná strategie dosažení úhlu. Nerezová ocel často vyžaduje vyšší síly a je citlivější na stopy na povrchu. Hliník je měkčí, ale citlivě reaguje na povrchy nástrojů a při nesprávné volbě matrice na něm mohou vznikat otlaky.
Nejdůležitější faktory ovlivňující úhel jsou:
Tloušťka materiálu a skutečné tolerance tloušťky
Pevnost, stav a rozdíly mezi šaržemi
Šířka otvoru matrice a poloměr nástroje
Rychlost ohýbání a procesní okno
Kompenzace průhybu a rovnoběžnost beranu
Délka dílu a rozložení síly
Kdo stabilizuje tyto faktory, dosahuje reprodukovatelných úhlů ohybu a snižuje náročnost měření a korekcí. Právě zde pomáhají moderní řídicí systémy, regulace os a přesná mechanika.
Systém měření úhlu: kdy se vyplatí měření v reálném čase
Mnoho společností hledá systém měření úhlu, protože i přes kvalitní mechaniku stroje stále zaznamenávají odchylky: kvůli šaržím materiálu, teplotě, stavu nástrojů nebo různým pracovníkům obsluhy. Systém měření úhlu měří úhel během ohýbání nebo bezprostředně po něm a může provádět automatické korekce. Zejména při vysoké variabilitě dílů nebo velmi úzkých tolerancích úhlu představuje prostředek ke zvýšení produktivity: méně zkušebních dílů, méně opakovaného ohýbání, méně zmetků.
V závislosti na provedení je systém měření úhlu volitelným vybavením, které se často rychle zaplatí, pokud se často mění materiály a tloušťky nebo pokud jsou požadavky na kvalitu obzvláště vysoké.
Vysoká rychlost, krátké neproduktivní časy: proč záleží na přiblížení a zpětném chodu
U mnoha dílů neurčuje náklady samotná doba ohýbání, ale součet zakládání, dorážení, přiblížení, ohýbání, zpětného chodu a vyjímání. EVO III zde poskytuje jasné hodnoty: přiblížení 200 milimetrů za sekundu, pracovní rychlost 10 milimetrů za sekundu, zpětný chod 190 milimetrů za sekundu. To znamená: krátké neproduktivní časy, ale kontrolované ohýbání v pracovním okně, aby povrch a úhel zůstaly stabilní.
V praxi tato kombinace často vede ke znatelnému zlepšení, protože stroj vyrábí více dílů za směnu, aniž by klesal podíl kvalitních dílů.
Tichý provoz a ergonomická výroba: produktivita začíná u obsluhy
Při 63 decibelech pracuje stroj v rozmezí, které je v mnoha výrobních halách vnímáno jako výrazně příjemnější než konvenční systémy. Tišší proces znamená méně stresu, méně únavy a často méně problémů v komunikaci mezi týmem a obsluhou. Zejména ve vícesměnných provozech může jít o podceňovaný faktor: lepší pracoviště stabilizuje kvalitu a omezuje chyby.
Laserové řezání a ohýbání na ohraňovacím lisu: standardní proces v moderní výrobě z plechu
Mnoho společností cíleně hledá laserové řezání a ohýbání na ohraňovacím lisu, protože tato kombinace je dnes považována za standard. Laser rychle dodává přesné přířezy a ohraňovací lis vytváří konečný tvar. Aby tento pracovní postup fungoval efektivně, musí být oba procesy sladěny:
čisté řezné hrany pro stabilní referenční hrany při dorážení
správný rozvinutý tvar, aby byly rozměry po ohýbání správné
definovaný sled ohybů pro předcházení kolizím
výběr nástrojů přizpůsobený geometrii
opakovatelný proces dorážení pomocí zadního dorazu a dorazových prstů
Zde nabývá významu 3D podpora: realistická simulace zobrazuje sled operací, výběr nástrojů a možné kolize ještě před ohnutím prvního dílu. To snižuje riziko nákladných chyb, zejména u velkých dílů nebo složitých skříňových dílů.
3D podpora a logika obsluhy: kratší doba seřizování, méně chyb
EVO III nabízí realistickou 3D podporu prostřednictvím ER TOUCH. Přínos je praktický: obsluha může rozlišovat díly, porozumět sledům ohybů a včas rozpoznat potenciální kolize. To urychluje zaškolení nových zaměstnanců, zkracuje dobu seřizování a stabilizuje kvalitu. Zejména při velké rozmanitosti dílů jde o rozhodující prostředek ke zlepšení: méně zkušebních dílů, méně nastavování, rychlejší přechody mezi zakázkami.
Nákup ohraňovacího lisu: kritéria výběru, která jsou v praxi důležitá
Každý, kdo vyhledává koupit ohraňovací lis, často nejprve myslí na lisovací sílu a délku. Pro skutečně vhodnou investici by společnosti měly postupovat systematicky:
Analyzujte portfolio dílů: materiál, tloušťku, délku, geometrii, tolerance
Vypočítejte lisovací sílu realisticky, s rezervou pro vysoké pevnosti
Zvolte vhodnou délku ohybu: ne příliš malou, ale ani předimenzovanou
Ujasněte si požadavky na osy: jednoduché díly, nebo složité skříňové díly a stupňovité tvary
Definujte nástrojový standard: segmentaci, rychloupínání, kompatibilitu
Počítejte s kompenzací průhybu jako s nezbytností, zejména u velkých délek ohybu
Vyhodnoťte řízení a programování: uživatelskou přívětivost pro obsluhu, 3D funkce
Servis a dodávky náhradních dílů: reakční doby, školení, dokumentace
Vypočítejte náklady na energii a provoz: nejen nákup, ale celý životní cyklus
Proto jsou vyhledávací pojmy jako výrobce ohraňovacích lisů tak běžné: mnoho kupujících chce nejen stroj, ale dlouhodobé partnerství v oblasti servisu, poradenství k nástrojům a procesní podpory.
Cena ohraňovacího lisu a rentabilita: proč jsou provozní náklady důležitější než pořizovací částka
Cena ohraňovacího lisu je klíčovým tématem, ale seriózní hodnocení zohledňuje celý životní cyklus. Kdo porovnává jen pořizovací cenu, často přehlíží hlavní náklady:
Spotřeba energie v průběhu více let
Údržba, výměny oleje, opotřebitelné díly
Prostoje způsobené neplánovanými poruchami
Zmetky a dodatečné opracování v důsledku nestabilních procesů
Doba seřizování a náročnost práce obsluhy
Investice do nástrojů a doby výměny nástrojů
Hybridní technologie a uzavřený hydraulický okruh mají právě tento účinek: méně energie, méně oleje, méně údržby. Současně přesný zadní doraz, stabilita os a motorická kompenzace průhybu omezují dodatečné opracování. Výsledkem je obvykle mnohem příznivější celková kalkulace, zejména při vysokém využití.
Použitý ohraňovací lis: kdy má použitý stroj smysl a kdy ne
Mnoho společností hledá použitý ohraňovací lis, protože vstupní cena se zdá nižší. Použitý stroj může mít smysl, pokud:
portfolio dílů je stabilní a jednoduché
je k dispozici dostatek nástrojů
jsou zajištěny servis a náhradní díly
byly ověřeny přesnost os a stav rámu
řídicí a bezpečnostní technika odpovídá požadavkům
Situace se stává kritickou, když jsou požadovány vysoká přesnost, měnící se díly a krátké dodací lhůty. Moderní CNC řešení se stabilním řízením procesu a nízkými provozními náklady pak může být celkově levnější, i když je pořizovací cena vyšší. Zde se vyplatí vyhodnotit energii, prostoje a zmetkovitost.
Zpracování kovů a výroba z plechu: typické aplikace EVO III
Při zpracování kovů a výrobě z plechu existují typické obrobky, pro které se stroj s délkou 4.1 metru a vysokou lisovací silou obzvláště dobře hodí:
dlouhé boční panely a kryty ve strojírenství
součásti rozvaděčových skříní a krytů
profily, konzoly, držáky, podpěry
skříňové díly, vany, kapoty, opláštění
ocelové díly s vysokou pevností a vysokými požadavky na sílu
díly z nerezové oceli s vysokými požadavky na povrch
hliníkové díly s důrazem na čisté povrchy a reprodukovatelné úhly
Nezáleží jen na síle, ale také na vyložení, světlé výšce otevření a zdvihu. Vyložení 410 milimetrů a světlá výška otevření 550 milimetrů výrazně rozšiřují spektrum, protože umožňují vyrábět hlubší díly bez kolizí.
Spolehlivost procesu v každodenní práci: od zakládací hrany po sériovou kvalitu
Vysoce výkonný stroj na ohýbání plechu je jen tak dobrý jako proces, který je kolem něj vytvořen. Společnosti, které poskytují trvale vysokou kvalitu, standardizují tři věci:
Kvalitu materiálu a přířezů
Standardy nástrojů a seřizování
Strategii kontroly a korekcí
Konkrétně to znamená: stejné šířky otvorů matric pro stejné tloušťky, definované skupiny nástrojů, jasné sledy ohybů, čisté dorazové plochy, pravidelnou kontrolu nástrojů a zdokumentované schválení prvního kusu. Se stabilním strojem a řádnou organizací procesu se ohýbání stává předvídatelným výrobním krokem, nikoli proměnnou závislou na zkušenostech.
Hybridní ohraňovací lis EVO III jako udržitelné řešení pro přesnost, rychlost a nízké provozní náklady
Hybridní ohraňovací lis EVO III spojuje vysokou lisovací sílu a velkou délku ohybu s moderní energetickou účinností a procesně spolehlivou přesností. Úspora energie až 73 procent, uzavřený hydraulický okruh s pouhými 34.5 litry oleje, 6 os ve standardní výbavě, motorická kompenzace průhybu, zadní doraz poháněný servomotorem, vysoké rychlosti a tichý provoz při 63 decibelech: tato kombinace cílí přesně na to, co dnes společnosti hledají při hodnocení řešení ohýbání pro náročnou sériovou výrobu a flexibilní zakázky. Každý, kdo chce ve výrobě z plechu důsledně spojovat kvalitu, produktivitu a rentabilitu, nalezne v této konstrukci pevný základ pro udržitelnou konkurenceschopnost.