Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
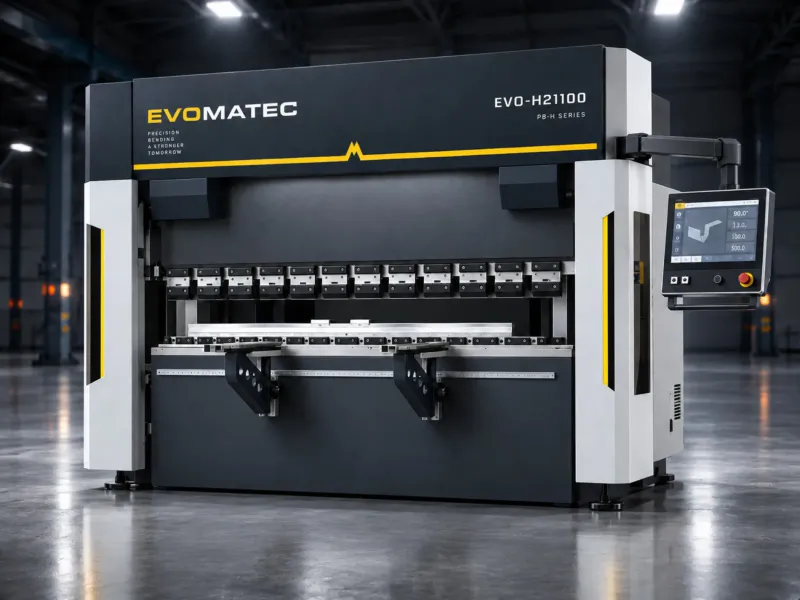
KANTPRESS EVO III
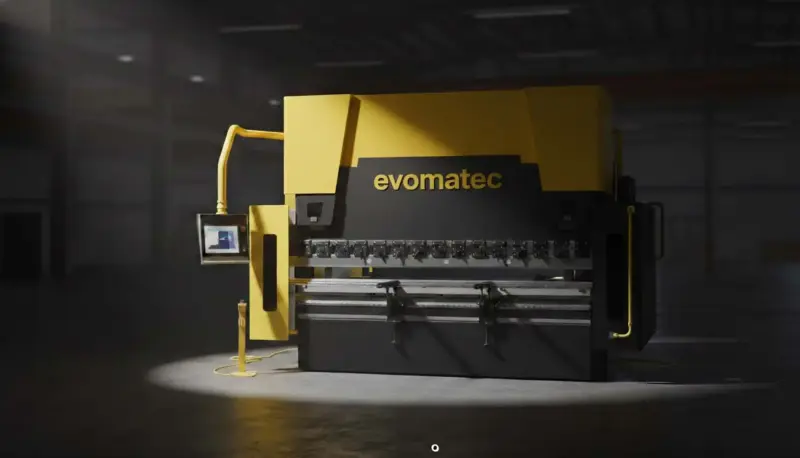
Kantpress Hybridkantpress för precis plåtbockning med låga energikostnader EVO III
Varför kantpressen har blivit kärnan i modern plåttillverkning
Inom industriell tillverkning avgörs kvaliteten ofta vid kanter, radier och vinklar. Där omfattande manuell riktning, efterbearbetning och kontrollmätning tidigare var nödvändiga levererar moderna system nu reproducerbara resultat med verklig produktionskvalitet. Det är just här som kantpressen är en central maskin: den förenar precision, produktivitet och lönsamhet i en process som integreras perfekt i modern plåttillverkning.
En modern kantpress är inte längre bara en tung press med verktyg. Den är ett högprecisionssystem som består av styrteknik, axelreglering, mät- och korrigeringsmekanik, verktygsteknik, materialkunnande och processexpertis. Den som vill bocka plåt eller forma metall effektivt behöver en välordnad, förutsägbar process: från skärning via bockningssekvensen till slutkontroll. I många verkstäder är kantpressbockning flaskhalsen, men också den största förbättringsmöjligheten: med rätt maskin ökar produktionen, repetitionsnoggrannheten och ytkvaliteten, samtidigt som kassation, efterbearbetning och stillestånd minskar.
Denna utveckling blir särskilt tydlig när man ser på moderna koncept som hybriddrifter, slutna hydraulsystem, servodrivna axlar och intelligent bombering. Det är just i denna miljö som EVO III positionerar sig som en hybridlösning för företag som konsekvent vill förena hög precision, låga driftskostnader och hållbar tillverkning.
Produktinformation EVO III hybridkantpress
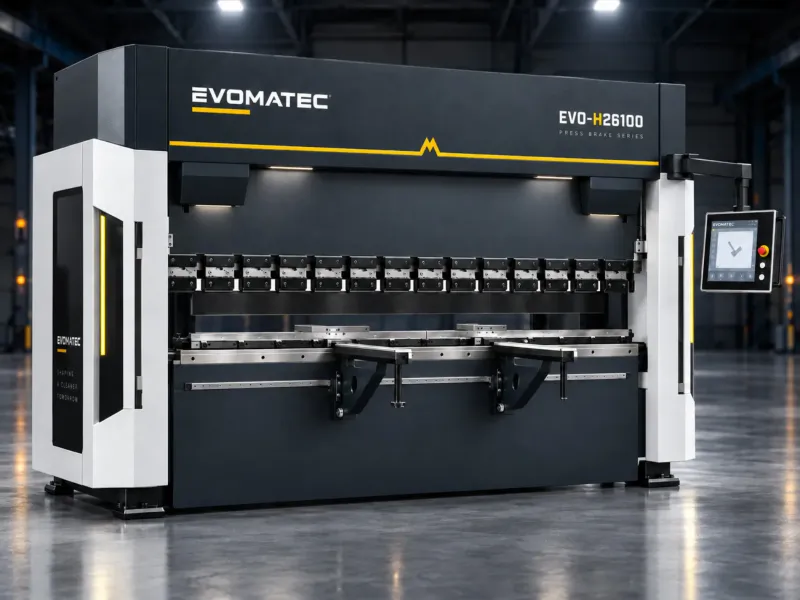
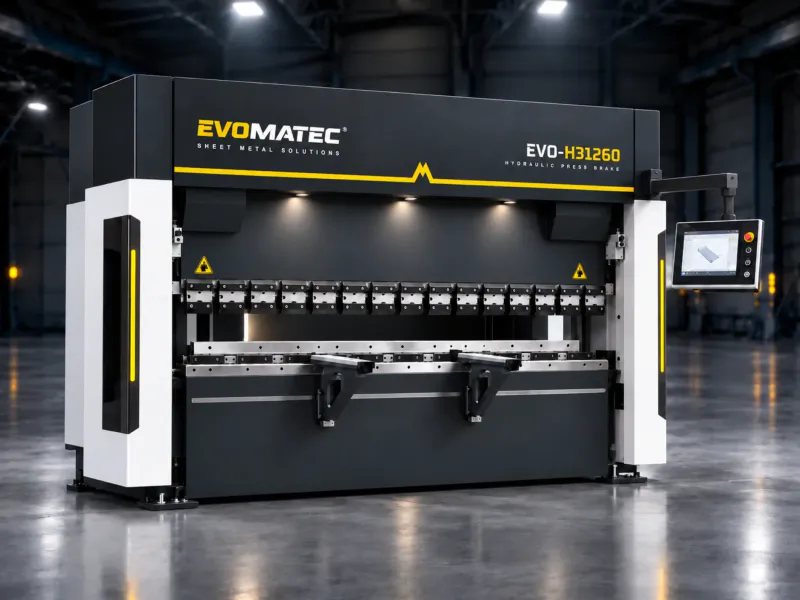
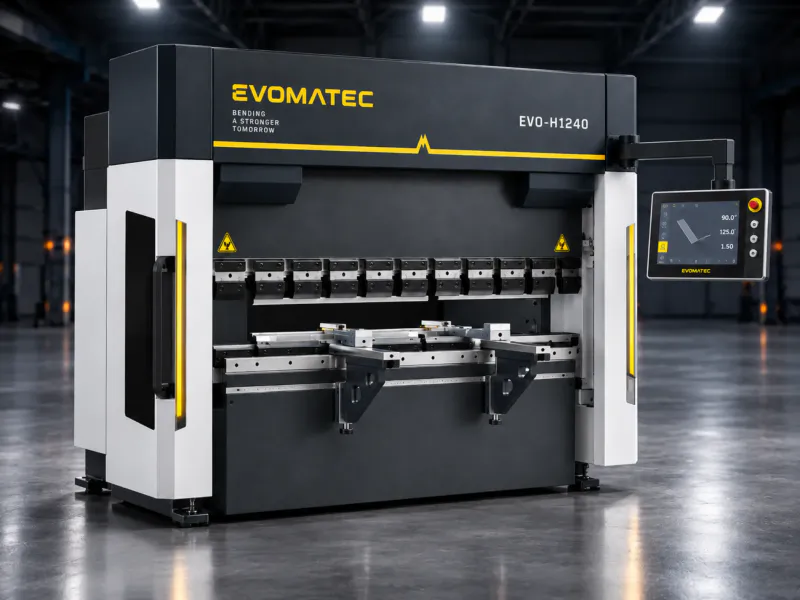
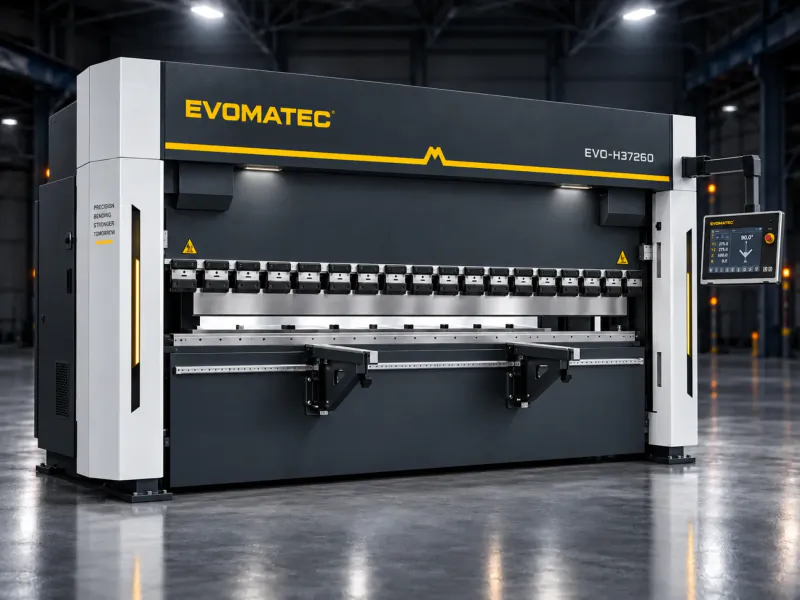
Hybridkantpressen EVO III är en energieffektiv bockningslösning med hög precision för krävande tillämpningar inom industriell plåtproduktion. Den har utvecklats utifrån årtionden av erfarenhet av kantpressar och förenar modern hybridteknik med ett slutet hydraulsystem samt uppnår energibesparingar på upp till 73 procent jämfört med konventionella system. Den slutna hydraulkretsen minskar underhållsarbetet, och med endast 34.5 liter olja är maskinen konstruerad för att vara särskilt miljömedveten.
Med 4.1 meters bockningslängd och upp till 260 tons presskraft täcker EVO III ett brett område, från medelstora komponenter till storformatiga plåtdetaljer. CNC-styrningen med 6 axlar är integrerad som standard, liksom motordriven bombering för precisa vinklar över hela bockningslängden. Hög axeldynamik minimerar improduktiv tid: en ansättningshastighet på 200 millimeter per sekund förkortar cykeltiden, medan en arbetshastighet på 10 millimeter per sekund möjliggör kontrollerade, rena bockningar. Med en ljudnivå på endast 63 decibel skapar systemet en betydligt behagligare arbetsmiljö än många konventionella maskiner.
Ytterligare funktioner som ett servodrivet bakanslag, ett stort gapdjup på 410 millimeter, en stor pressbalksslaglängd på 275 millimeter och en öppningshöjd på 550 millimeter ger flexibilitet för komplexa arbetsstycken, djupa lådor och repeterbar serieproduktion. Realistiskt 3D-programmeringsstöd via ER TOUCH förenklar programmering och handhavande, minskar ställtiden och förhindrar kollisionsfel.
Tekniska data för EVO III i översikt
| Parameter | EVO III hybridkantpress |
|---|---|
| Teknikpaket (för konfigurering) | SET 50/ 500-5.5 P |
| Bockningslängd | 4,100 mm (alternativ 2,100 till 6,100 mm) |
| Presskraft | upp till 260 t (alternativ 100 till 260 t) |
| Pressbalkens slaglängd | 275 mm |
| Öppningshöjd | 550 mm |
| Gapdjup (räckvidd) | 410 mm |
| Axlar | Som standard 6 axlar: Y1, Y2, X, R, Z1, Z2 |
| Ansättningshastighet | 200 mm/s |
| Arbetshastighet | 10 mm/s |
| Returhastighet | 190 mm/s |
| Hydraulsystem | sluten krets, lågt underhållsbehov |
| Oljevolym | 34.5 l |
| Ljudnivå | 63 dB |
| Bombering | motordriven, standard |
| Bakanslag | servodrivet, positionering med hög precision |
| 3D-stöd | realistisk 3D-programmering och operatörsvägledning via ER TOUCH |
Kantpress, CNC-kantpress eller kantvikmaskin: Vad företag egentligen söker efter
I praktiken används flera termer, ofta beroende på region, bransch eller företagsstorlek. Vissa talar om en folding machine, andra om en sheet metal bending machine eller, mer generellt, en bending machine. Det viktiga är dock inte benämningen utan den tekniska förmågan: axelnoggrannhet, stabilitet, presskraftsreserv, verktygsstandard, styrlogik och processäkerhet.
En enkel kantvikmaskin kan räcka för enkla profiler. Men när serieproduktion, frekventa detaljbyten, snäva vinkel- och måttoleranser eller känsliga ytor krävs finns det knappast någon väg runt en CNC-lösning. Det är just därför söktermer som CNC-kantpress och CNC-bockningsmaskin är så efterfrågade: företag söker förutsägbar kvalitet och repeterbar produktion utan att förlita sig på enskilda experter som justerar varje bockning på känsla.
Så fungerar en kantpress: Bockning med dyna som industriell standard
De flesta moderna system arbetar som en bockpress med dyna. Plåten placeras mellan över- och underverktyget och formas kontrollerat. Grundprincipen är enkel, men verkligheten är krävande: materialtjocklek, hållfasthet, bockningsriktning, fiberriktning, verktygsgeometri, dynöppning och återfjädring påverkar den slutliga vinkeln.
För att hålla processen stabil krävs flera byggstenar:
Stabil presskraft och en styv maskin för enhetliga resultat
Precist bakanslag för repeterbart inskjutningsdjup
Lämpliga kantpressverktyg och korrekt valda dynor
En välfungerande korrigeringsmekanism som bombering för enhetliga vinklar
Processkunskap om materialets återfjädring och vinkelstrategi
I denna miljö får termer som bockningsvinkel, bockningslängd, presskraft och kantpressens tonnage en mycket konkret betydelse. De är inte bara värden i ett datablad, utan avgör om en detalj kan tillverkas tillförlitligt eller om efterbearbetning, kassation och tidsförluster uppstår.
Hybridteknik i kantpressen: Varför mindre energi ofta innebär högre prestanda
Många företag står inför samma målkonflikt: högre volymer och bättre kvalitet samtidigt som energikostnaderna fortsätter att stiga. Konventionella hydraulsystem levererar höga krafter, men förbrukar onödig energi i många driftlägen. Moderna hybridkoncept angriper just detta: energi tillförs efter behov, improduktiva tider minskas och systemets totala verkningsgrad ökar.
EVO III använder ett hybridkoncept och uppnår energibesparingar på upp till 73 procent jämfört med konventionella system. Detta förbättrar lönsamheten direkt, särskilt vid flerskiftsdrift eller en hög andel serieproduktion. Samtidigt minskar den termiska belastningen, vilket minskar belastningen på oljan och förbättrar processens stabilitet.
Den andra punkten är underhåll: ett slutet system minskar föroreningar, sänker oljevolymen och minimerar typiska underhållspunkter. Kombinationen av en sluten krets och endast 34.5 liter olja är inte bara ett miljöargument, utan också en praktisk fördel: oljebyten, läckagerisk och stillestånd minskar.
Hydraulisk kantpress, elektrisk kantpress, servoelektrisk kantpress: Vilken teknik passar när
När företag väljer maskin hör de ofta talas om tre huvudkategorier:
hydraulisk kantpress
elektrisk kantpress
servoelektrisk kantpress
Hydraulik står traditionellt för höga krafter och robust industriell konstruktion. Elektriska koncept utmärker sig genom effektivitet, renhet och dynamik, men beroende på storlek och kraftklass är de inte alltid förstahandsvalet. Servoelektriska system förenar fördelarna med reglerbarhet och effektivitet, men kräver en lämplig maskinarkitektur.
Hybridlösningar är ofta den bästa kompromissen i praktiken: stora presskraftsreserver, stabil bockningsförmåga över långa längder och samtidigt ett betydligt minskat energibehov. Det är just därför hybridmaskiner är attraktiva i många produktionsmiljöer: stålkonstruktion, tillverkning av kapslingar, maskintillverkning, plåtmöbler, tillverkning av elskåp och allmän metalltillverkning.
Precision i plåtbockningsmaskinen: Bakanslag, axlar och repeterbarhet
Den som tillverkar med precision tänker i axlar, inte bara i ton. En modern CNC-maskin arbetar som minst med pressbalkens axlar och en bakanslagsaxel. I praktiken är 6 axlar i dag en mycket vanlig standard för krävande detaljer, eftersom de möjliggör komplexa bockningssekvenser och stabiliserar positioneringen.
I EVO III är ett system med 6 axlar integrerat som standard: Y1, Y2, X, R, Z1, Z2. Detta innebär:
Y1 och Y2 styr pressbalken separat på vänster och höger sida och säkerställer parallellitet
X positionerar bakanslaget i längdriktningen
R styr bakanslagets höjd, vilket är viktigt för olika bockningssteg
Z1 och Z2 möjliggör segmenterade anslag eller flexibel positionering för asymmetriska detaljer
Ett servodrivet bakanslag säkerställer dessutom att positioner nås snabbt och hålls säkert. Detta minskar improduktiv tid och ökar processdugligheten. I sökfrågor förekommer detta område ofta under termer som bakanslag, bockningshjälp eller även under verktygsrelaterade ämnen, eftersom inläggning, anslagning och bockning hör ihop i verklig produktion.
Bombering: Nyckeln till enhetliga vinklar över hela bockningslängden
Vid långa bockningslängder kan stativet böjas något beroende på kraft och lastfördelning. Utan korrigering gör detta att vinklarna i mitten skiljer sig från dem vid sidorna. Det är just därför bombering är så viktig. Med söktermen bombering avser tillverkare ett korrigeringssystem som kompenserar för denna nedböjning.
EVO III erbjuder motordriven bombering som standard. Detta är särskilt relevant för serieproduktion, eftersom inställningar kan sparas reproducerbart. Även den som ofta växlar mellan material och tjocklekar har nytta av detta: operatören kan anpassa bomberingen till jobbet och får enhetliga vinklar över hela längden.
Kantpressverktyg, öververktyg, underverktyg: Varför verktygen gör skillnaden
Vid maskinköp tittar många först på tonnage och längd. I produktionen är det dock verktyget som avgör resultatet och processens stabilitet. Söktermer som kantpressverktyg, verktyg för kantpressar, öververktyg för kantpress och underverktyg för kantpress är därför så vanliga eftersom företag vill lösa verkliga problem: förhindra verktygsmärken, bocka snäva radier, åstadkomma korta flänsar, minska kollisioner och förkorta ställtider.
I princip gäller följande:
Öververktyget är stansen, och dess geometri bestämmer radien och kantens utformning
Underverktyget är dynan, och dess öppning påverkar kraftbehovet, radien och återfjädringen
Segmenterade verktyg ökar flexibiliteten, minskar ställtiden och förenklar omställningar mellan serier
Verktygsstandarder och kompatibilitet skyddar investeringar och säkerställer snabba inköp
I praktiken fokuserar många sökningar på kantpressdyna och kantpresstans, eftersom dessa delar slits i daglig drift eller måste anpassas till nya produkter. En professionell plåtproduktion kalkylerar därför inte bara med maskinen, utan med hela systemet av verktyg, arbetsflöde och kvalitetsstrategi.
Bockningsvinkel, återfjädring och materialbeteende: Den underskattade delen av processen
Den som vill bocka stål, rostfritt stål eller aluminium tillförlitligt måste förstå materialets återfjädring. Ju högre hållfasthet, desto större återfjädring och desto viktigare blir stabil styrning och en definierad vinkelstrategi. Rostfritt stål kräver ofta högre krafter och är känsligare för ytmärken. Aluminium är mjukare, men reagerar känsligt på verktygsytor och kan få tryckmärken vid fel val av dyna.
De viktigaste faktorerna som påverkar vinkeln är:
Materialtjocklek och faktiska tjocklekstoleranser
Hållfasthet, tillstånd och variationer mellan materialpartier
Dynöppning och verktygsradie
Bockningshastighet och processfönster
Bombering och pressbalkens parallellitet
Detaljlängd och kraftfördelning
Den som stabiliserar dessa faktorer uppnår reproducerbara bockningsvinklar och minskar mät- och korrigeringsarbetet. Det är just här som moderna styrsystem, axelreglering och välfungerande mekanik hjälper.
Vinkelmätningssystem: När mätning i realtid lönar sig
Många företag söker efter ett vinkelmätningssystem eftersom de fortfarande ser variationer trots god maskinmekanik: materialpartier, temperatur, verktygsskick eller olika operatörer. Ett vinkelmätningssystem mäter vinkeln under eller direkt efter bockningen och kan korrigera automatiskt. Särskilt vid stor variation mellan detaljer eller mycket snäva vinkeltoleranser är det ett sätt att höja produktiviteten: färre provdetaljer, mindre efterbockning och mindre kassation.
Beroende på utförandet är ett vinkelmätningssystem ett tillval som ofta betalar sig snabbt när material och tjocklekar byts ofta eller när kvalitetskraven är särskilt höga.
Hög hastighet, kort improduktiv tid: Varför ansättning och retur är viktiga
För många detaljer är det inte den rena bockningstiden som driver kostnaderna, utan summan av inläggning, anslagning, ansättning, bockning, retur och uttagning. EVO III ger tydliga värden här: 200 millimeter per sekund vid ansättning, 10 millimeter per sekund i arbetshastighet och 190 millimeter per sekund vid retur. Detta innebär: kort improduktiv tid, men kontrollerad bockning inom arbetsfönstret så att yta och vinkel förblir stabila.
I praktiken leder denna kombination ofta till en märkbar vinst eftersom maskinen producerar fler detaljer per skift utan att kvalitetsandelen sjunker.
Tyst drift och ergonomisk tillverkning: Produktiviteten börjar hos operatören
Vid 63 decibel arbetar maskinen inom ett område som i många produktionshallar upplevs som betydligt behagligare än konventionella system. En tystare process innebär mindre stress, mindre trötthet och ofta färre kommunikationsproblem mellan teamet och operatören. Särskilt i flerskiftsmiljöer kan detta vara en underskattad faktor: en bättre arbetsplats stabiliserar kvaliteten och minskar misstag.
Laserskärning och kantpressbockning: Standardprocessen i modern plåtproduktion
Många företag söker specifikt efter laserskärning och kantpressbockning eftersom denna kombination betraktas som standard i dag. Lasern levererar snabbt precisa ämnen, och kantpressen skapar den slutliga formen. För att detta arbetsflöde ska fungera effektivt måste båda processerna samordnas:
rena skärkanter för stabila referenskanter vid anslagning
korrekt utbredning så att måtten stämmer efter bockning
definierad bockningssekvens för att förhindra kollisioner
verktygsval anpassat till geometrin
repeterbar anslagningsprocess via bakanslag och anslagsfingrar
Det är här 3D-stöd blir viktigt: en realistisk simulering visar sekvens, verktygsval och möjliga kollisioner innan den första detaljen bockas. Detta minskar risken för kostsamma fel, särskilt vid stora detaljer eller komplexa lådor.
3D-stöd och manöverlogik: Kortare ställtid, färre fel
EVO III erbjuder realistiskt 3D-stöd via ER TOUCH. Nyttan är praktisk: operatörer kan skilja mellan detaljer, förstå bockningssekvenser och upptäcka potentiella kollisioner tidigt. Detta påskyndar utbildningen av nya medarbetare, minskar ställtiden och stabiliserar kvaliteten. Särskilt vid stor detaljvariation är det en avgörande förbättringsmöjlighet: färre provdetaljer, mindre justering och snabbare jobbyten.
Att köpa en kantpress: Urvalskriterier som spelar roll i praktiken
Den som söker efter köpa en kantpress tänker ofta först på presskraft och längd. För en verkligt lämplig investering bör företag gå systematiskt till väga:
Analysera detaljportföljen: material, tjocklek, längd, geometri, toleranser
Beräkna presskraften realistiskt, med reserv för höga hållfastheter
Välj en lämplig bockningslängd: inte för snävt tilltagen, men inte överdimensionerad
Klargör axelkraven: enkla detaljer eller komplexa lådor och steg
Definiera verktygsstandard: segmentering, snabbspänning, kompatibilitet
Planera bombering som ett krav, särskilt vid långa bockningslängder
Utvärdera styrning och programmering: operatörsvänlighet, 3D-funktioner
Service och reservdelsförsörjning: responstider, utbildning, dokumentation
Beräkna energi- och driftskostnader: inte bara inköp, utan hela livscykeln
Det är därför söktermer som kantpresstillverkare är så vanliga: många köpare vill inte bara ha en maskin, utan ett långsiktigt partnerskap inom service, verktygsrådgivning och processtöd.
Kantpressens pris och lönsamhet: Varför driftskostnader är viktigare än inköpsbeloppet
En kantpress pris är ett centralt ämne, men en seriös utvärdering beaktar hela livscykeln. Den som bara jämför inköpspriset förbiser ofta de huvudsakliga kostnaderna:
Energiförbrukning över flera år
Underhåll, oljebyten, slitdelar
Stillestånd på grund av oplanerade fel
Kassation och efterbearbetning på grund av instabila processer
Ställtid och operatörens arbetsinsats
Verktygsinvesteringar och verktygsbytestider
Hybridteknik och en sluten hydraulkrets har just denna effekt: mindre energi, mindre olja, mindre underhåll. Samtidigt minskar ett precist bakanslag, axelstabilitet och motordriven bombering efterbearbetningen. Resultatet blir vanligtvis en betydligt bättre totalkalkyl, särskilt vid hög nyttjandegrad.
Begagnad kantpress: När begagnat är lämpligt och när det inte är det
Många företag söker efter en begagnad kantpress eftersom ingångspriset verkar lägre. Begagnat kan vara lämpligt om:
detaljportföljen är stabil och enkel
tillräckligt med verktyg finns tillgängliga
service och reservdelar är säkerställda
axelnoggrannheten och stativets skick har verifierats
styr- och säkerhetstekniken motsvarar kraven
Det blir kritiskt när hög precision, växlande detaljer och korta leveranstider krävs. Då kan en modern CNC-lösning med stabil processtyrning och låga driftskostnader bli billigare totalt sett, även om inköpspriset är högre. Här är det värt att utvärdera energi, stillestånd och kassation.
Metallbearbetning och plåtproduktion: Typiska tillämpningar för EVO III
Inom metallbearbetning och plåtproduktion finns typiska arbetsstycken som en maskin på 4.1 meter med hög presskraft hanterar särskilt väl:
långa sidopaneler och kåpor inom maskintillverkning
komponenter för elskåp och kapslingar
profiler, konsoler, hållare, stöd
lådor, tråg, huvar, beklädnader
ståldetaljer med hög hållfasthet och höga kraftkrav
rostfria ståldetaljer med höga ytkrav
aluminiumdetaljer med fokus på rena ytor och reproducerbara vinklar
Det är inte bara kraften som är viktig, utan även gapdjup, öppningshöjd och slaglängd. 410 millimeters gapdjup och 550 millimeters öppningshöjd utökar området betydligt, eftersom djupare detaljer kan tillverkas utan kollisioner.
Processäkerhet i det dagliga arbetet: Från inläggningskant till seriekvalitet
En högpresterande plåtbockningsmaskin är bara så bra som processen som byggts kring den. Företag som levererar konsekvent hög kvalitet standardiserar tre saker:
Material- och ämneskvalitet
Verktygs- och ställstandarder
Kontroll- och korrigeringsstrategi
Konkret innebär det: samma dynöppningar för samma tjocklekar, definierade verktygsgrupper, tydliga bockningssekvenser, rena anslagsytor, regelbunden verktygskontroll och ett dokumenterat godkännande av första detaljen. Med en stabil maskin och välordnad processorganisation blir bockningen ett förutsägbart produktionssteg, inte en erfarenhetsbaserad variabel.
EVO III hybridkantpress som en hållbar lösning för precision, hastighet och låga driftskostnader
Hybridkantpressen EVO III förenar hög presskraft och lång bockningslängd med modern energieffektivitet och processäker precision. Upp till 73 procents energibesparing, en sluten hydraulkrets med endast 34.5 liter olja, 6 axlar som standard, motordriven bombering, ett servodrivet bakanslag, höga hastigheter och tyst drift vid 63 decibel: denna kombination riktar sig mot just det som företag söker i dag när de utvärderar en bockningslösning för krävande serieproduktion och flexibla jobb. Den som konsekvent vill förena kvalitet, produktivitet och lönsamhet inom plåttillverkning hittar i denna konstruktion en stark grund för hållbar konkurrenskraft.