Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
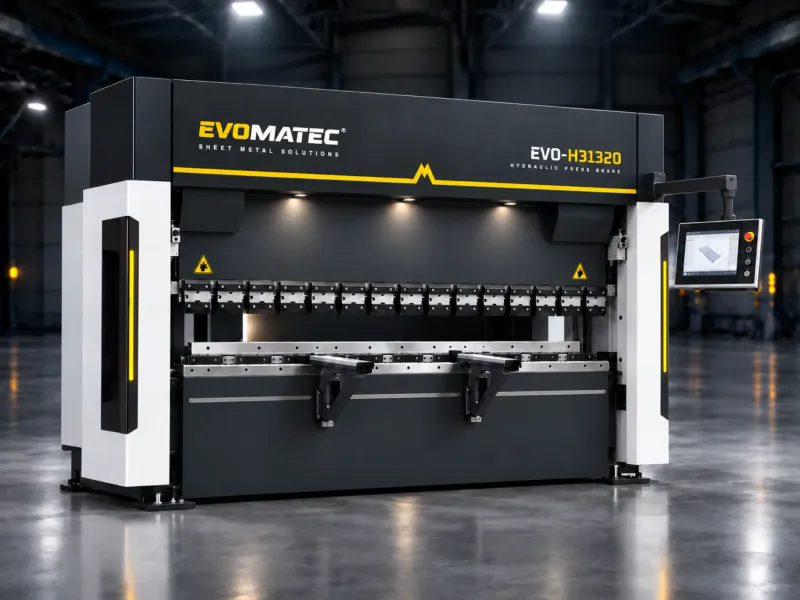
АБКАНТ ПРЕСА EVO III
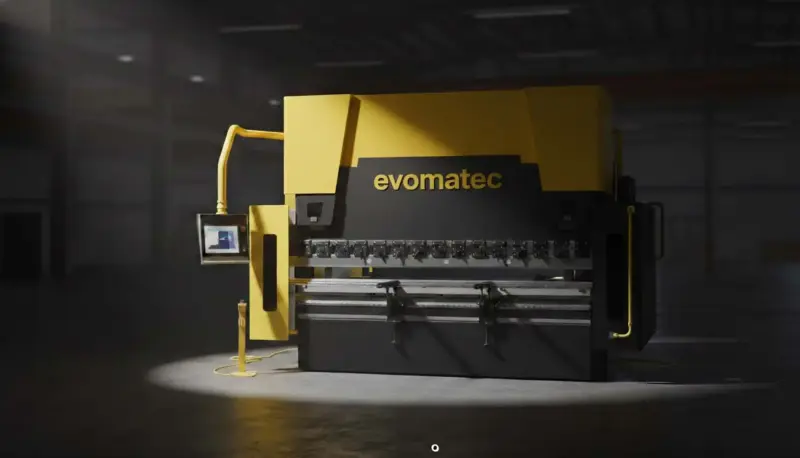
Абкант преса — хибридна абкант преса за прецизно савијање лима уз ниске трошкове енергије EVO III
Зашто је абкант преса постала средиште савремене обраде лима
У индустријској производњи квалитет се често одређује на ивицама, радијусима и угловима. Тамо где су раније били неопходни обимно ручно исправљање, дорада и контролна мерења, савремени системи сада дају поновљиве резултате са истинским производним квалитетом. Управо ту абкант преса заузима место централне машине: она спаја прецизност, продуктивност и рентабилност у процес који се савршено уклапа у савремену обраду лима.
Савремена абкант преса више није само тешка преса са алатима. То је високопрецизан систем који обухвата управљачку технологију, регулацију оса, механику мерења и корекције, технологију алата, познавање материјала и стручност у процесима. Свакоме ко жели ефикасно да савија лим или обликује метал потребан је уредан, предвидљив процес: од сечења, преко редоследа савијања, до завршне контроле. У многим радионицама обликовање на абкант преси представља уско грло, али и највећу могућност за унапређење: са одговарајућом машином повећавају се обим производње, тачност понављања и квалитет површине, док се смањују шкарт, дорада и застоји.
Овај развој постаје нарочито јасан када се размотре савремени концепти као што су хибридни погони, затворени хидраулични системи, осе са сервопогоном и интелигентно бомбирање. Управо у овом окружењу EVO III се позиционира као хибридно решење за предузећа која желе доследно да споје високу прецизност, ниске оперативне трошкове и одрживу производњу.
Информације о производу — хибридна абкант преса EVO III
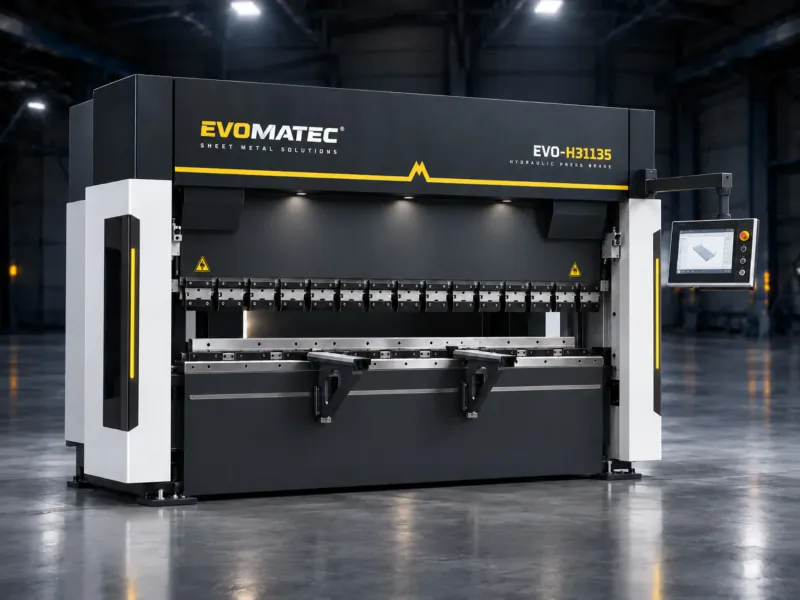
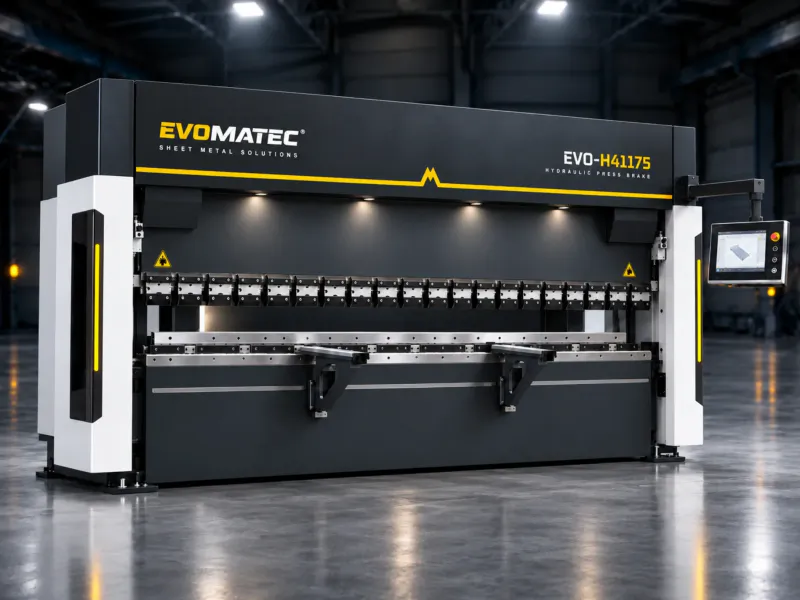
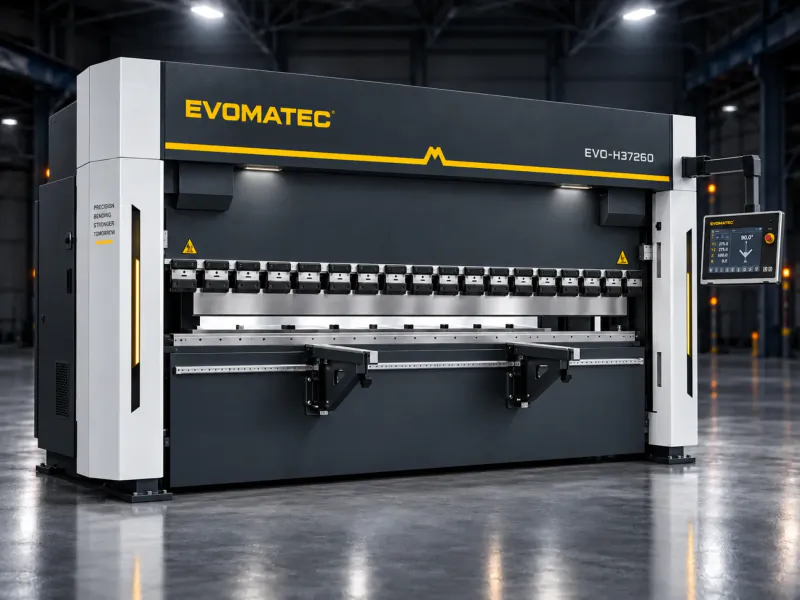
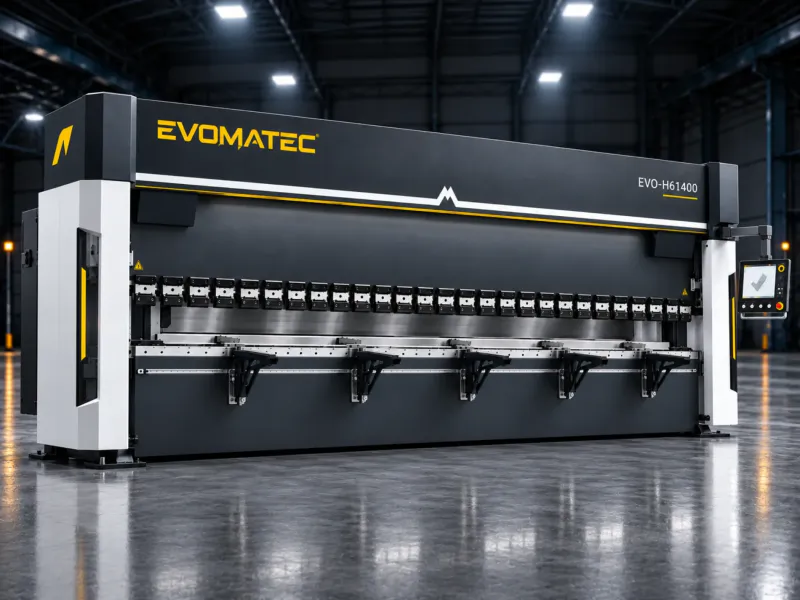
Хибридна абкант преса EVO III је енергетски ефикасно, високопрецизно решење за савијање за захтевне примене у индустријској производњи делова од лима. Развијена на основу вишедеценијског искуства са абкант пресама, она спаја савремену хибридну технологију са затвореним хидрауличним системом и остварује уштеду енергије до 73 процента у поређењу са конвенционалним системима. Затворено хидраулично коло смањује потребан рад на одржавању, а са само 34.5 литара уља, машина је пројектована са нарочитом пажњом према животној средини.
Са дужином савијања од 4.1 метара и силом пресовања до 260 тона, EVO III покрива широк опсег, од компонената средње величине до делова од лима великог формата. CNC управљање са 6 оса уграђено је као стандард, као и моторизовано бомбирање за прецизне углове дуж целе дужине савијања. Висока динамика оса своди непроизводно време на минимум: брзина прилаза од 200 милиметара у секунди скраћује време циклуса, док радна брзина од 10 милиметара у секунди омогућава контролисана, чиста савијања. Са нивоом буке од само 63 децибела, систем ствара знатно пријатније радно окружење од многих конвенционалних машина.
Додатне карактеристике, као што су задњи граничник са сервопогоном, велика дубина грла од 410 милиметара, велики ход притисне греде од 275 милиметара и светли отвор од 550 милиметара, пружају флексибилност за сложене обратке, дубоке кутије и поновљиву серијску производњу. Подршка за реалистично 3D програмирање преко ER TOUCH поједностављује програмирање и руковање, смањује време подешавања и спречава грешке услед колизија.
Преглед техничких података за EVO III
| Параметар | Хибридна абкант преса EVO III |
|---|---|
| Технолошки сет (за конфигурацију) | SET 50/ 500-5.5 P |
| Дужина савијања | 4,100 mm (опције од 2,100 до 6,100 mm) |
| Сила пресовања | до 260 t (опције од 100 до 260 t) |
| Ход притисне греде | 275 mm |
| Светли отвор | 550 mm |
| Дубина грла (дохват) | 410 mm |
| Осе | Стандардно 6 оса: Y1, Y2, X, R, Z1, Z2 |
| Брзина прилаза | 200 mm/s |
| Радна брзина | 10 mm/s |
| Брзина повратног хода | 190 mm/s |
| Хидраулични систем | затворено коло, мали захтеви за одржавањем |
| Запремина уља | 34.5 l |
| Ниво буке | 63 dB |
| Бомбирање | моторизовано, стандардно |
| Задњи граничник | са сервопогоном, високопрецизно позиционирање |
| 3D подршка | реалистично 3D програмирање и вођење руковаоца преко ER TOUCH |
Абкант преса, CNC абкант преса или машина за савијање преклапањем: шта предузећа заиста траже
У пракси се користи више термина, често у зависности од региона, индустрије или величине предузећа. Неки говоре о машини за савијање преклапањем, други о машини за савијање лима или, уопштеније, о машини за савијање. Међутим, није важан назив већ техничке могућности: тачност оса, стабилност, резерва силе пресовања, стандард алата, логика управљања и поузданост процеса.
Основна машина за савијање преклапањем може бити довољна за једноставне профиле. Али када су потребни серијска производња, честе промене делова, уске толеранције углова и димензија или осетљиве површине, CNC решење се тешко може заобићи. Управо зато су појмови за претрагу као што су CNC абкант преса и CNC машина за савијање толико тражени: предузећа траже предвидљив квалитет и поновљиву производњу без ослањања на појединачне стручњаке који свако савијање подешавају по осећају.
Како ради абкант преса: савијање у матрици као индустријски стандард
Већина савремених система ради као преса за савијање у матрици. Лим се поставља између горњег и доњег алата и обликује на контролисан начин. Основни принцип је једноставан, али је стварност захтевна: дебљина материјала, чврстоћа, смер савијања, оријентација зрна, геометрија алата, отвор матрице и еластични поврат утичу на коначни угао.
Да би процес остао стабилан, потребно је неколико основних елемената:
Стабилна сила пресовања и крута машина за уједначене резултате
Прецизан задњи граничник за поновљиву дубину уметања
Одговарајући алати за абкант пресу и правилно изабране матрице
Прецизно изведен механизам корекције, као што је бомбирање, за уједначене углове
Познавање процеса у погледу еластичног поврата материјала и стратегије постизања угла
У овом окружењу термини као што су угао савијања, дужина савијања, сила пресовања и тонажа абкант пресе добијају веома конкретно значење. То нису само вредности у техничком листу, већ одређују да ли се део може поуздано произвести или ће доћи до дораде, шкарта и губитака времена.
Хибридна технологија у абкант преси: зашто мање енергије често значи боље перформансе
Многа предузећа суочавају се са истим сукобом циљева: већи обим производње и бољи квалитет док трошкови енергије настављају да расту. Конвенционални хидраулични системи обезбеђују велике силе, али у многим радним стањима непотребно троше енергију. Савремени хибридни концепти решавају управо то: енергија се обезбеђује према потреби, непроизводна времена се скраћују, а укупна ефикасност система расте.
EVO III користи хибридни концепт и остварује уштеду енергије до 73 процента у поређењу са конвенционалним системима. То директно побољшава рентабилност, нарочито при раду у више смена или високом уделу серијске производње. Истовремено се смањује топлотно оптерећење, што смањује оптерећење уља и побољшава стабилност процеса.
Друга ставка је одржавање: затворени систем смањује контаминацију, смањује запремину уља и своди типичне тачке одржавања на минимум. Комбинација затвореног кола и само 34.5 литара уља није само еколошки аргумент већ и практична предност: смањују се потреба за заменом уља, ризик од цурења и застоји.
Хидраулична абкант преса, електрична абкант преса, сервоелектрична абкант преса: која технологија одговара којој ситуацији
При избору машине предузећа често чују за три главне категорије:
хидраулична абкант преса
електрична абкант преса
сервоелектрична абкант преса
Хидраулика традиционално подразумева велике силе и робусну индустријску конструкцију. Електрични концепти истичу се ефикасношћу, чистоћом и динамиком, али у зависности од величине и класе силе нису увек први избор. Сервоелектрични системи спајају предности управљивости и ефикасности, али захтевају одговарајућу архитектуру машине.
Хибридна решења су у пракси често најбољи компромис: велике резерве силе пресовања, стабилна способност савијања на великим дужинама и истовремено знатно смањена потреба за енергијом. Управо зато су хибридне машине привлачне у многим производним окружењима: изради челичних конструкција, производњи кућишта, машиноградњи, изради намештаја од лима, изради управљачких ормана и општој обради метала.
Прецизност машине за савијање лима: задњи граничник, осе и поновљивост
Ко производи прецизно, размишља у осама, а не само у тонама. Савремена CNC машина ради најмање са осама притисне греде и једном осом задњег граничника. У пракси је 6 оса данас веома уобичајен стандард за захтевне делове, јер омогућавају сложене редоследе савијања и стабилизују позиционирање.
На EVO III је систем са 6 оса уграђен као стандард: Y1, Y2, X, R, Z1, Z2. То значи:
Y1 и Y2 засебно управљају притисном гредом са леве и десне стране и обезбеђују паралелност
X позиционира задњи граничник у уздужном смеру
R управља висином задњег граничника, што је важно за различите фазе савијања
Z1 и Z2 омогућавају сегментиране граничнике или флексибилно позиционирање за асиметричне делове
Задњи граничник са сервопогоном додатно обезбеђује брзо достизање положаја и њихово сигурно одржавање. То скраћује непроизводно време и повећава способност процеса. У упитима за претрагу ова област се често појављује под терминима као што су задњи граничник, помагало за савијање или и у темама о алатима, јер у стварној производњи уметање, позиционирање уз граничник и савијање чине целину.
Бомбирање: кључ за уједначене углове дуж целе дужине савијања
При великим дужинама савијања рам се може благо угибати у зависности од силе и расподеле оптерећења. Без корекције то узрокује разлику између углова у средини и оних на бочним странама. Управо зато је бомбирање толико важно. Под појмом за претрагу бомбирање произвођачи подразумевају систем корекције који компензује ово угибање.
EVO III нуди моторизовано бомбирање као стандард. То је нарочито значајно за серијску производњу, јер се подешавања могу сачувати тако да буду поновљива. Корист имају и сви који често мењају материјале и дебљине: руковалац може да прилагоди бомбирање задатку и добије уједначене углове дуж целе дужине.
Алати за абкант пресу, горњи алат, доњи алат: зашто алати праве разлику
При куповини машине многи прво гледају тонажу и дужину. У производњи, међутим, алат одређује резултат и стабилност процеса. Појмови за претрагу као што су алат за абкант пресу, алати за абкант пресу, горњи алат абкант пресе и доњи алат абкант пресе толико су чести зато што предузећа желе да реше стварне проблеме: спрече трагове алата, савијају мале радијусе, израђују кратке прирубнице, смање колизије и скрате времена подешавања.
У начелу:
Горњи алат је жиг, а његова геометрија одређује радијус и формирање ивице
Доњи алат је матрица, а њен отвор утиче на потребну силу, радијус и еластични поврат
Сегментирани алати повећавају флексибилност, скраћују време подешавања и поједностављују прелазак између серија
Стандарди алата и компатибилност штите инвестиције и обезбеђују брзу набавку
У пракси су многе претраге усмерене на матрицу за абкант пресу и жиг за абкант пресу, јер се ови делови хабају у свакодневном раду или се морају прилагодити новим производима. Професионална производња делова од лима зато у прорачун укључује не само машину већ цео систем алата, радног тока и стратегије квалитета.
Угао савијања, еластични поврат и понашање материјала: потцењени део процеса
Свако ко жели поуздано да савија челик, нерђајући челик или алуминијум мора да разуме еластични поврат материјала. Што је већа чврстоћа, то је већи еластични поврат и утолико важнији постају стабилно управљање и дефинисана стратегија постизања угла. Нерђајући челик често захтева веће силе и осетљивији је на површинске трагове. Алуминијум је мекши, али осетљиво реагује на површине алата и при погрешном избору матрице може показати трагове притиска.
Најважнији фактори који утичу на угао су:
Дебљина материјала и стварне толеранције дебљине
Чврстоћа, стање и варијације између шаржи
Отвор матрице и радијус алата
Брзина савијања и процесни прозор
Бомбирање и паралелност притисне греде
Дужина дела и расподела силе
Свако ко стабилизује ове факторе постиже поновљиве углове савијања и смањује потребан рад на мерењу и корекцији. Управо ту помажу савремени управљачки системи, регулација оса и прецизно изведена механика.
Систем за мерење угла: када се мерење у реалном времену исплати
Многа предузећа траже систем за мерење угла јер и поред добре механике машине и даље уочавају варијације: шарже материјала, температура, стање алата или различити руковаоци. Систем за мерење угла мери угао током савијања или непосредно после њега и може аутоматски да изврши корекцију. Нарочито при великој разноврсности делова или веома уским толеранцијама угла, он је средство за повећање продуктивности: мање пробних делова, мање поновног савијања, мање шкарта.
У зависности од изведбе, систем за мерење угла је опција која се често брзо исплати када се материјали и дебљине често мењају или када су захтеви за квалитет нарочито високи.
Велика брзина, кратко непроизводно време: зашто су прилаз и повратни ход важни
Код многих делова трошкове не одређује само време савијања, већ збир времена уметања, позиционирања уз граничник, прилаза, савијања, повратног хода и вађења. EVO III овде пружа јасне вредности: прилаз од 200 милиметара у секунди, радну брзину од 10 милиметара у секунди и повратни ход од 190 милиметара у секунди. То значи: кратко непроизводно време, али контролисано савијање у радном прозору, тако да површина и угао остају стабилни.
У пракси ова комбинација често доводи до приметног добитка, јер машина производи више делова по смени без пада удела квалитетних делова.
Тих рад и ергономска производња: продуктивност почиње од руковаоца
При 63 децибела машина ради у опсегу који се у многим производним халама доживљава као знатно пријатнији од конвенционалних система. Тиши процес значи мање стреса, мање замора и често мање проблема у комуникацији између тима и руковаоца. Нарочито у окружењима са више смена, то може бити потцењен фактор: боље радно место стабилизује квалитет и смањује грешке.
Ласерско сечење и савијање на абкант преси: стандардни процес у савременој производњи делова од лима
Многа предузећа циљано траже ласерско сечење и савијање на абкант преси јер се ова комбинација данас сматра стандардом. Ласер брзо израђује прецизне припремке, а абкант преса ствара коначни облик. Да би овај радни ток био ефикасан, оба процеса морају бити усклађена:
чисте резане ивице за стабилне референтне ивице током позиционирања уз граничник
исправан развијени облик, тако да димензије буду тачне после савијања
дефинисан редослед савијања ради спречавања колизија
избор алата усклађен са геометријом
поновљив процес позиционирања помоћу задњег граничника и граничних прстију
Ту 3D подршка постаје важна: реалистична симулација приказује редослед, избор алата и могуће колизије пре него што се савије први део. То смањује ризик од скупих грешака, нарочито код великих делова или сложених кутија.
3D подршка и логика руковања: мање времена подешавања, мање грешака
EVO III нуди реалистичну 3D подршку преко ER TOUCH. Корист је практична: руковаоци могу да разликују делове, разумеју редоследе савијања и рано препознају потенцијалне колизије. То убрзава обуку нових запослених, скраћује време подешавања и стабилизује квалитет. Нарочито при великој разноврсности делова, то је одлучујуће средство за унапређење: мање пробних делова, мање подешавања, бржи преласци између послова.
Куповина абкант пресе: критеријуми избора који су важни у пракси
Свако ко претражује куповину абкант пресе често прво размишља о сили пресовања и дужини. За заиста одговарајућу инвестицију предузећа треба да поступају систематично:
Анализирајте асортиман делова: материјал, дебљину, дужину, геометрију, толеранције
Реално прорачунајте силу пресовања, са резервом за високе чврстоће
Изаберите одговарајућу дужину савијања: не сувише малу, али ни предимензионисану
Разјасните захтеве у погледу оса: једноставни делови или сложене кутије и степенице
Дефинишите стандард алата: сегментацију, брзо стезање, компатибилност
Планирајте бомбирање као обавезно, нарочито за велике дужине савијања
Оцените управљање и програмирање: прилагођеност руковаоцу, 3D функције
Сервис и снабдевање резервним деловима: време одзива, обука, документација
Прорачунајте трошкове енергије и оперативне трошкове: не само набавку већ животни циклус
Зато су појмови за претрагу као што је произвођач абкант преса толико чести: многи купци желе не само машину већ дугорочно партнерство у сервису, саветовању о алатима и подршци процесу.
Цена абкант пресе и рентабилност: зашто су оперативни трошкови важнији од набавног износа
Цена абкант пресе је кључна тема, али озбиљна процена разматра цео животни циклус. Свако ко упоређује само набавну цену често превиђа главне трошкове:
Потрошња енергије током више година
Одржавање, замене уља, хабајући делови
Застоји услед непланираних кварова
Шкарт и дорада услед нестабилних процеса
Време подешавања и рад руковаоца
Инвестиције у алате и времена замене алата
Хибридна технологија и затворено хидраулично коло имају управо овај ефекат: мање енергије, мање уља, мање одржавања. Истовремено прецизан задњи граничник, стабилност оса и моторизовано бомбирање смањују дораду. Резултат је обично много повољнији укупан прорачун, нарочито при високој искоришћености.
Половна абкант преса: када половна машина има смисла, а када нема
Многа предузећа траже половну абкант пресу јер почетна цена делује нижа. Половна машина може имати смисла ако:
асортиман делова је стабилан и једноставан
на располагању је довољно алата
сервис и резервни делови су обезбеђени
тачност оса и стање рама су проверени
управљачка и безбедносна технологија одговарају захтевима
Ситуација постаје критична када су потребни висока прецизност, променљиви делови и кратки рокови испоруке. Тада савремено CNC решење са стабилним управљањем процесом и ниским оперативним трошковима може укупно бити јефтиније, чак и ако је набавна цена виша. Овде вреди проценити енергију, застоје и шкарт.
Обрада метала и производња делова од лима: типичне примене за EVO III
У обради метала и производњи делова од лима постоје типични обратци које машина дужине 4.1 метара са великом силом пресовања нарочито добро покрива:
дуги бочни панели и поклопци у машиноградњи
компоненте управљачких ормана и кућишта
профили, конзоле, држачи, ослонци
кутије, посуде, хаубе, облоге
челични делови високе чврстоће и са великим захтевима за силу
делови од нерђајућег челика са високим захтевима за површину
алуминијумски делови са нагласком на чистим површинама и поновљивим угловима
Није важна само сила већ и дубина грла, светли отвор и ход. Дубина грла од 410 милиметара и светли отвор од 550 милиметара знатно проширују опсег, јер се дубљи делови могу производити без колизија.
Поузданост процеса у свакодневном раду: од ивице за уметање до серијског квалитета
Високоперформансна машина за савијање лима добра је само онолико колико је добар процес изграђен око ње. Предузећа која доследно испоручују висок квалитет стандардизују три ствари:
Квалитет материјала и припремка
Стандарди алата и подешавања
Стратегија контроле и корекције
Конкретно, то значи: исти отвори матрице за исте дебљине, дефинисане групе алата, јасни редоследи савијања, чисте површине за позиционирање уз граничник, редовна контрола алата и документовано одобрење првог комада. Са стабилном машином и уредном организацијом процеса, савијање постаје предвидљив производни корак, а не променљива заснована на искуству.
Хибридна абкант преса EVO III као одрживо решење за прецизност, брзину и ниске оперативне трошкове
Хибридна абкант преса EVO III спаја велику силу пресовања и велику дужину савијања са савременом енергетском ефикасношћу и процесно поузданом прецизношћу. Уштеда енергије до 73 процента, затворено хидраулично коло са само 34.5 литара уља, 6 оса као стандард, моторизовано бомбирање, задњи граничник са сервопогоном, велике брзине и тих рад при 63 децибела: ова комбинација циља управо оно што предузећа данас траже када процењују решење за савијање за захтевну серијску производњу и флексибилне послове. Свако ко жели доследно да споји квалитет, продуктивност и рентабилност у обради лима у овој конструкцији наћи ће снажну основу за одрживу конкурентност.