Inglês
 Alemão
 Francês
 Espanhol
 Português
 Italiano
 Polonês
 Turco
 Romeno
 Grego
 Búlgaro
 Russo
 Árabe
 Hindi
 Neerlandês
 Tcheco
 Sérvio
 Sueco
 Português do Brasil
 Indonésio

PRENSA DOBRADEIRA EVO III
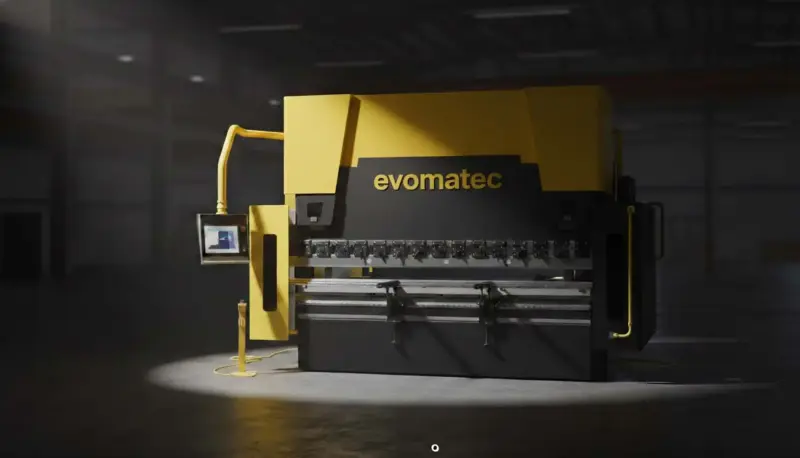
Prensa dobradeira híbrida para dobra precisa de chapas metálicas com baixos custos de energia EVO III
Por que a prensa dobradeira se tornou o núcleo da fabricação moderna de peças em chapa metálica
Na fabricação industrial, a qualidade muitas vezes é definida nas bordas, nos raios e nos ângulos. Onde antes eram necessários extensos trabalhos de desempeno manual, retrabalho e medições de controle, os sistemas modernos agora entregam resultados reproduzíveis com verdadeira qualidade de produção. É exatamente nesse contexto que a prensa dobradeira se destaca como máquina central: ela combina precisão, produtividade e rentabilidade em um processo que se integra perfeitamente à moderna fabricação de peças em chapa metálica.
Uma prensa dobradeira moderna já não é apenas uma prensa pesada com ferramentas. É um sistema altamente preciso composto por tecnologia de comando, regulação de eixos, mecanismos de medição e correção, tecnologia de ferramental, conhecimento de materiais e experiência em processos. Quem deseja dobrar chapas ou conformar metais com eficiência precisa de um processo bem organizado e previsível: desde o corte, passando pela sequência de dobras, até a inspeção final. Em muitas oficinas, a conformação na prensa dobradeira é o gargalo, mas também a maior alavanca: com a máquina certa, a produção, a precisão de repetição e a qualidade superficial aumentam, enquanto o refugo, o retrabalho e o tempo de parada diminuem.
Esse desenvolvimento fica especialmente claro ao observar conceitos modernos como acionamentos híbridos, sistemas hidráulicos fechados, eixos servoacionados e compensação de deflexão inteligente. É precisamente nesse ambiente que a EVO III se posiciona como uma solução híbrida para empresas que desejam combinar de maneira consistente alta precisão, baixos custos operacionais e fabricação sustentável.
Informações do produto: prensa dobradeira híbrida EVO III
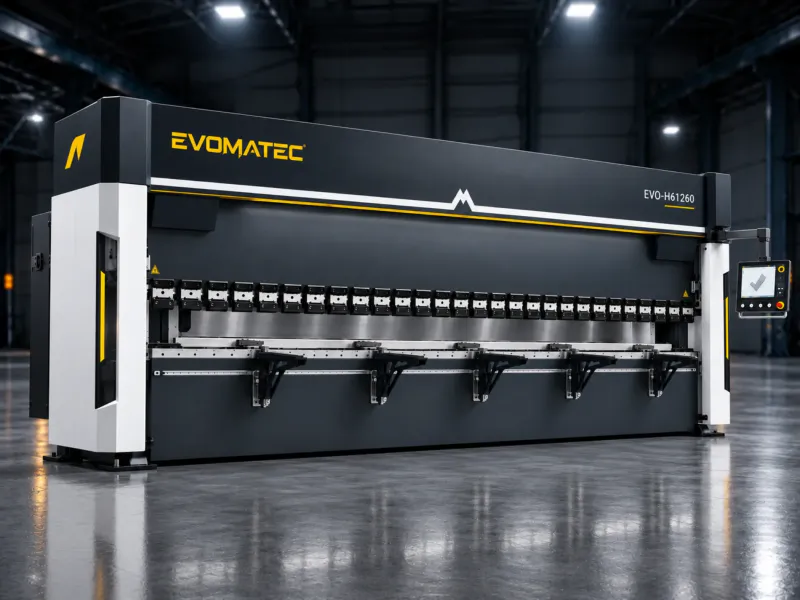
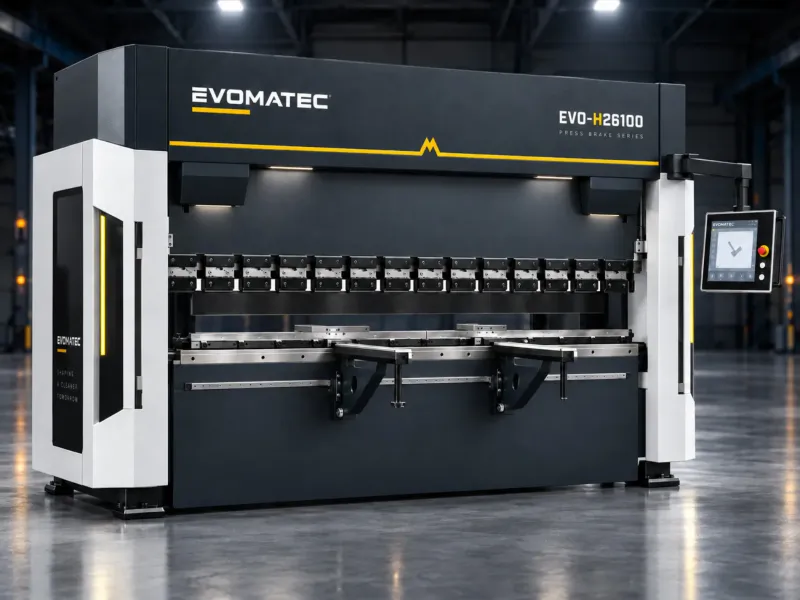
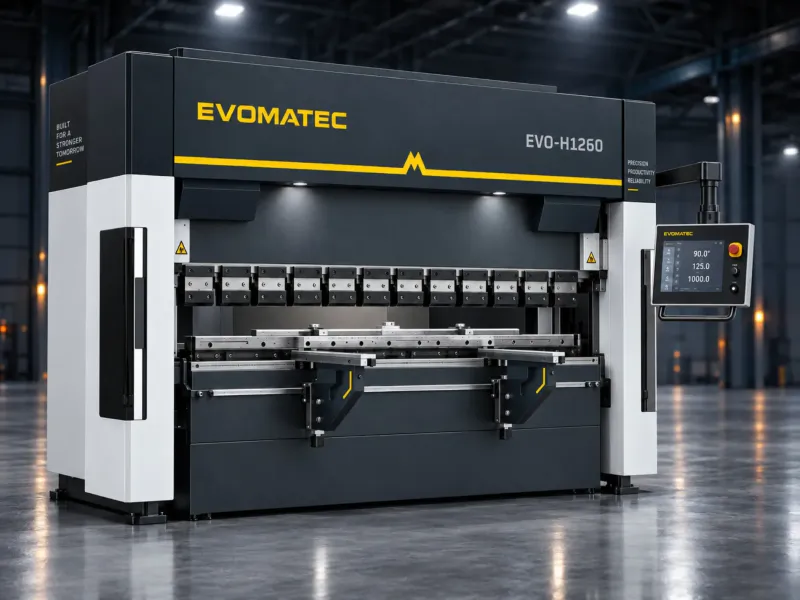
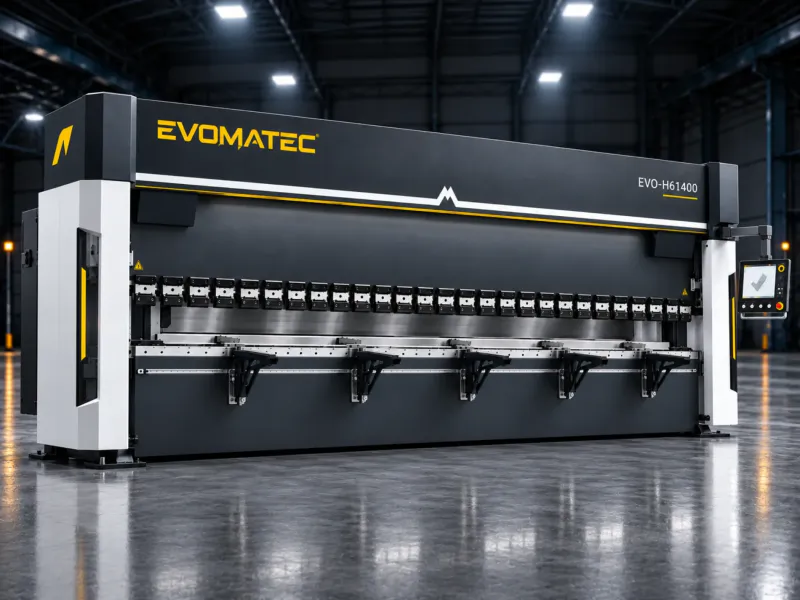
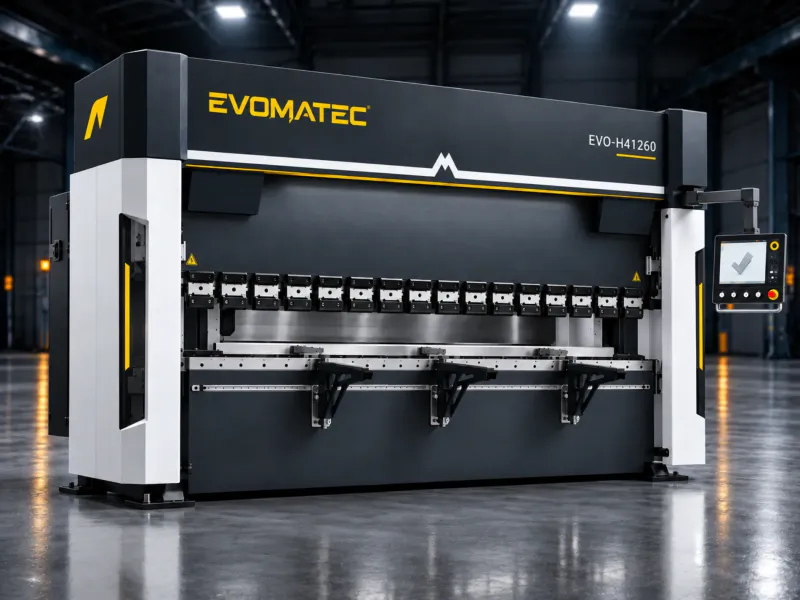
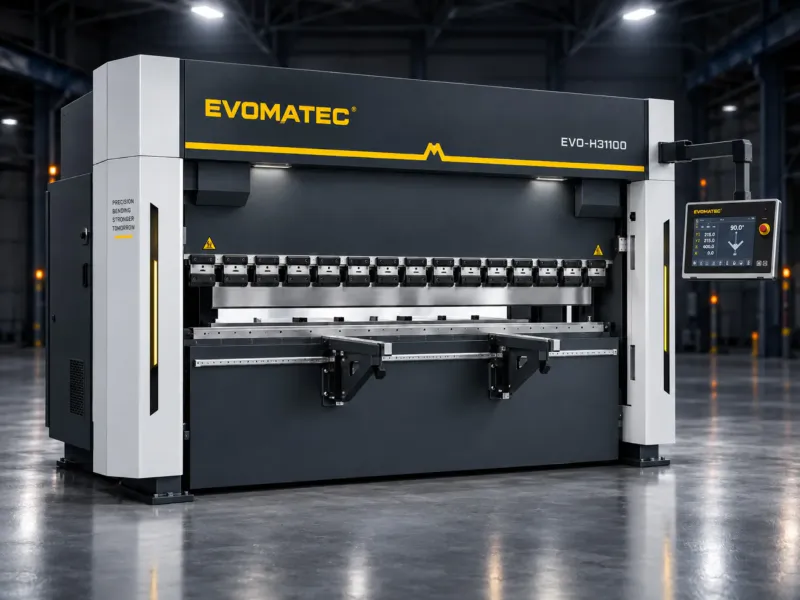
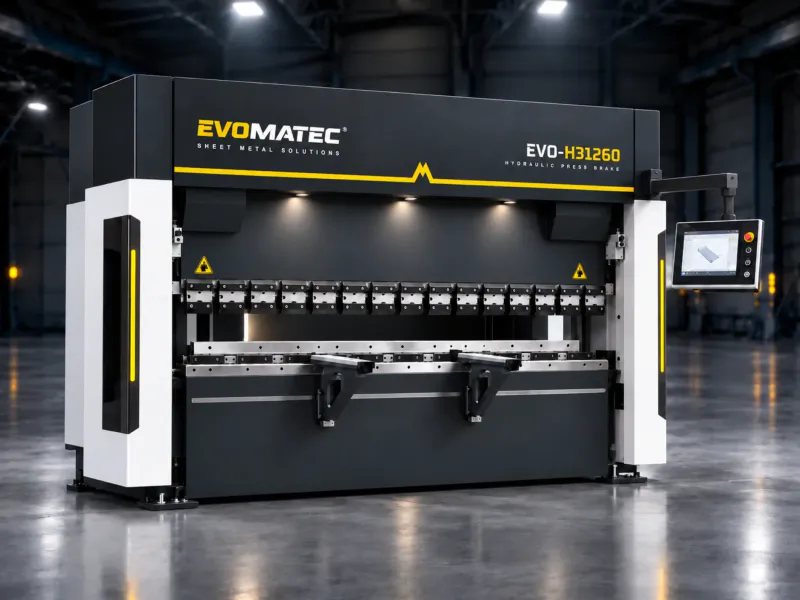
A prensa dobradeira híbrida EVO III é uma solução de dobra de alta precisão e eficiência energética para aplicações exigentes na produção industrial de peças em chapa metálica. Desenvolvida com base em décadas de experiência com prensas dobradeiras, ela combina tecnologia híbrida moderna com um sistema hidráulico fechado e alcança economia de energia de até 73 por cento em comparação com sistemas convencionais. O circuito hidráulico fechado reduz o esforço de manutenção e, com apenas 34.5 litros de óleo, a máquina foi projetada para ser particularmente consciente do ponto de vista ambiental.
Com 4.1 metros de comprimento de dobra e até 260 toneladas de força de prensagem, a EVO III abrange uma ampla gama, desde componentes de tamanho médio até peças de chapa metálica de grande formato. O comando CNC de 6 eixos é integrado de série, assim como a compensação de deflexão motorizada para ângulos precisos em todo o comprimento de dobra. A elevada dinâmica dos eixos minimiza o tempo improdutivo: uma velocidade de aproximação de 200 milímetros por segundo reduz o tempo de ciclo, enquanto uma velocidade de trabalho de 10 milímetros por segundo favorece dobras controladas e limpas. Com um nível de ruído de apenas 63 decibéis, o sistema cria um ambiente de trabalho significativamente mais confortável do que muitas máquinas convencionais.
Recursos adicionais, como um encosto traseiro servoacionado, uma grande profundidade de garganta de 410 milímetros, um elevado curso do avental de 275 milímetros e uma abertura livre de 550 milímetros, proporcionam flexibilidade para peças complexas, caixas profundas e produção em série repetível. O suporte à programação realista em 3D via ER TOUCH simplifica a programação e a operação, reduz o tempo de preparação e evita erros de colisão.
Dados técnicos da EVO III em resumo
| Parâmetro | Prensa dobradeira híbrida EVO III |
|---|---|
| Conjunto tecnológico (para configuração) | SET 50/ 500-5.5 P |
| Comprimento de dobra | 4,100 mm (opções de 2,100 a 6,100 mm) |
| Força de prensagem | até 260 t (opções de 100 a 260 t) |
| Curso do avental | 275 mm |
| Abertura livre | 550 mm |
| Profundidade de garganta (alcance) | 410 mm |
| Eixos | De série, 6 eixos: Y1, Y2, X, R, Z1, Z2 |
| Velocidade de aproximação | 200 mm/s |
| Velocidade de trabalho | 10 mm/s |
| Velocidade de retorno | 190 mm/s |
| Sistema hidráulico | circuito fechado, baixa necessidade de manutenção |
| Volume de óleo | 34.5 l |
| Nível de ruído | 63 dB |
| Compensação de deflexão | motorizada, de série |
| Encosto traseiro | servoacionado, posicionamento de alta precisão |
| 3D: suporte | programação realista em 3D e orientação ao operador via ER TOUCH |
Prensa dobradeira, prensa dobradeira CNC ou dobradeira de abas: o que as empresas realmente procuram
Na prática, são usados vários termos, muitas vezes dependendo da região, do setor ou do porte da empresa. Alguns falam em folding machine, outros em sheet metal bending machine ou, de forma mais geral, em bending machine. O que importa, porém, não é o nome, mas a capacidade técnica: precisão dos eixos, estabilidade, reserva de força de prensagem, padrão de ferramental, lógica de comando e confiabilidade do processo.
Uma dobradeira de abas básica pode ser suficiente para perfis simples. Mas quando são exigidos produção em série, trocas frequentes de peças, tolerâncias angulares e dimensionais estreitas ou superfícies sensíveis, dificilmente se pode dispensar uma solução CNC. É exatamente por isso que termos de busca como CNC press brake e CNC bending machine são tão procurados: as empresas buscam qualidade previsível e produção repetível sem depender de especialistas individuais para ajustar cada dobra por percepção.
Como funciona uma prensa dobradeira: dobra em matriz como padrão industrial
A maioria dos sistemas modernos opera como uma prensa de dobra em matriz. A chapa é posicionada entre a ferramenta superior e a inferior e conformada de maneira controlada. O princípio central é simples, mas a realidade é exigente: a espessura do material, a resistência, a direção de dobra, a orientação dos grãos, a geometria da ferramenta, a abertura da matriz e o retorno elástico influenciam o ângulo final.
Para manter o processo estável, são necessários vários elementos fundamentais:
Força de prensagem estável e máquina rígida para resultados consistentes
Encosto traseiro preciso para profundidade de inserção repetível
Ferramental adequado para prensa dobradeira e matrizes corretamente selecionadas
Um mecanismo de correção preciso, como a compensação de deflexão, para ângulos consistentes
Conhecimento do processo quanto ao retorno elástico do material e à estratégia angular
Nesse ambiente, termos como ângulo de dobra, comprimento de dobra, força de prensagem e tonelagem da prensa dobradeira assumem um significado muito concreto. Não são apenas valores de ficha técnica, mas determinam se uma peça pode ser produzida de forma confiável ou se ocorrem retrabalho, refugo e perdas de tempo.
Tecnologia híbrida na prensa dobradeira: por que menos energia muitas vezes significa mais desempenho
Muitas empresas enfrentam o mesmo conflito de objetivos: volumes maiores e melhor qualidade enquanto os custos de energia continuam subindo. Sistemas hidráulicos convencionais fornecem forças elevadas, mas consomem energia desnecessária em muitos estados operacionais. Os conceitos híbridos modernos abordam exatamente isso: a energia é fornecida sob demanda, os tempos improdutivos são reduzidos e a eficiência geral do sistema aumenta.
A EVO III utiliza um conceito híbrido e alcança economia de energia de até 73 por cento em comparação com sistemas convencionais. Isso melhora diretamente a rentabilidade, especialmente na operação em vários turnos ou com uma elevada participação da produção em série. Ao mesmo tempo, a carga térmica diminui, o que reduz a solicitação do óleo e melhora a estabilidade do processo.
O segundo ponto é a manutenção: um sistema fechado reduz a contaminação, diminui o volume de óleo e minimiza os pontos típicos de manutenção. A combinação de um circuito fechado com apenas 34.5 litros de óleo não é apenas um argumento ambiental, mas também uma vantagem prática: as trocas de óleo, o risco de vazamento e o tempo de parada são reduzidos.
Prensa dobradeira hidráulica, elétrica e servoelétrica: qual tecnologia é adequada em cada situação
Ao selecionar uma máquina, as empresas frequentemente ouvem falar de três categorias principais:
prensa dobradeira hidráulica
prensa dobradeira elétrica
prensa dobradeira servoelétrica
A hidráulica tradicionalmente representa forças elevadas e projeto industrial robusto. Conceitos elétricos se destacam pela eficiência, limpeza e dinâmica, mas, dependendo do tamanho e da classe de força, nem sempre são a primeira escolha. Sistemas servoelétricos combinam as vantagens da controlabilidade e da eficiência, mas exigem uma arquitetura de máquina adequada.
Soluções híbridas muitas vezes são o melhor equilíbrio na prática: elevadas reservas de força de prensagem, capacidade de dobra estável em grandes comprimentos e, ao mesmo tempo, demanda de energia significativamente reduzida. É exatamente por isso que máquinas híbridas são atraentes em muitos ambientes de produção: construção em aço, fabricação de invólucros, engenharia mecânica, móveis de chapa metálica, fabricação de armários de comando e fabricação geral de peças metálicas.
Precisão na máquina de dobrar chapas: encosto traseiro, eixos e repetibilidade
Quem produz com precisão pensa em eixos, não apenas em toneladas. Uma máquina CNC moderna trabalha, no mínimo, com os eixos do avental e um eixo do encosto traseiro. Na prática, 6 eixos são hoje um padrão muito comum para peças exigentes, pois permitem sequências de dobra complexas e estabilizam o posicionamento.
Na EVO III, um sistema de 6 eixos é integrado de série: Y1, Y2, X, R, Z1, Z2. Isso significa:
Y1 e Y2 controlam o avental à esquerda e à direita separadamente e asseguram o paralelismo
X posiciona o encosto traseiro na direção longitudinal
R controla a altura do encosto traseiro, importante para diferentes etapas de dobra
Z1 e Z2 permitem encostos segmentados ou posicionamento flexível para peças assimétricas
Um encosto traseiro servoacionado também garante que as posições sejam alcançadas rapidamente e mantidas com segurança. Isso reduz o tempo improdutivo e aumenta a capacidade do processo. Nas consultas de busca, essa área frequentemente aparece sob termos como backgauge, bending aid ou também sob tópicos de ferramental, porque carregamento, posicionamento no encosto e dobra estão interligados na produção real.
Compensação de deflexão: a chave para ângulos uniformes em todo o comprimento de dobra
Com grandes comprimentos de dobra, a estrutura pode sofrer uma pequena deflexão dependendo da força e da distribuição de carga. Sem correção, isso faz com que os ângulos no centro sejam diferentes dos das laterais. É exatamente por isso que a compensação de deflexão é tão importante. Pelo termo de busca crowning, os fabricantes entendem um sistema de correção que compensa essa deflexão.
A EVO III oferece compensação de deflexão motorizada de série. Isso é especialmente relevante para a produção em série, pois as configurações podem ser armazenadas de forma reproduzível. Quem alterna frequentemente entre materiais e espessuras também se beneficia: o operador pode ajustar a compensação de deflexão ao trabalho e obter ângulos consistentes em todo o comprimento.
Ferramental para prensa dobradeira, ferramenta superior e ferramenta inferior: por que o ferramental faz a diferença
Ao comprar uma máquina, muitas pessoas observam primeiro a tonelagem e o comprimento. Na produção, porém, a ferramenta determina o resultado e a estabilidade do processo. Termos de busca como press brake tool, press brake tools, upper tool press brake e lower tool press brake são, portanto, tão comuns porque as empresas querem resolver problemas reais: evitar marcas de ferramenta, dobrar raios pequenos, produzir abas curtas, reduzir colisões e diminuir os tempos de preparação.
Em princípio:
A ferramenta superior é o punção, e sua geometria determina o raio e a formação da borda
A ferramenta inferior é a matriz, e sua abertura influencia a força necessária, o raio e o retorno elástico
Ferramentas segmentadas aumentam a flexibilidade, reduzem o tempo de preparação e simplificam as trocas entre séries
Padrões de ferramentas e compatibilidade protegem os investimentos e garantem aquisição rápida
Na prática, muitas buscas se concentram em press brake die e press brake punch, porque essas peças se desgastam na operação diária ou precisam ser adaptadas a novos produtos. Uma produção profissional de peças em chapa metálica, portanto, calcula não apenas a máquina, mas todo o sistema de ferramental, fluxo operacional e estratégia de qualidade.
Ângulo de dobra, retorno elástico e comportamento do material: a parte subestimada do processo
Quem deseja dobrar aço, aço inoxidável ou alumínio de forma confiável precisa compreender o retorno elástico do material. Quanto maior a resistência, maior o retorno elástico e mais importantes se tornam um comando estável e uma estratégia angular definida. O aço inoxidável frequentemente exige forças maiores e é mais sensível a marcas superficiais. O alumínio é mais macio, mas reage de forma sensível às superfícies das ferramentas e pode apresentar marcas de pressão com a seleção incorreta da matriz.
Os fatores mais importantes que influenciam o ângulo são:
Espessura do material e tolerâncias reais de espessura
Resistência, condição e variações entre lotes
Abertura da matriz e raio da ferramenta
Velocidade de dobra e janela de processo
Compensação de deflexão e paralelismo do avental
Comprimento da peça e distribuição de força
Quem estabiliza esses fatores obtém ângulos de dobra reproduzíveis e reduz o esforço de medição e correção. É exatamente nesse ponto que comandos modernos, regulação de eixos e mecânica precisa ajudam.
Sistema de medição angular: quando a medição em tempo real compensa
Muitas empresas procuram um sistema de medição angular porque ainda observam variações apesar da boa mecânica da máquina: lotes de material, temperatura, condição das ferramentas ou operadores diferentes. Um sistema de medição angular mede o ângulo durante a dobra ou imediatamente após ela e pode corrigi-lo automaticamente. Especialmente com elevada variabilidade de peças ou tolerâncias angulares muito estreitas, ele é uma alavanca de produtividade: menos peças de teste, menos redobras e menos refugo.
Dependendo do projeto, um sistema de medição angular é uma opção que frequentemente se paga rapidamente quando materiais e espessuras mudam com frequência ou quando os requisitos de qualidade são especialmente elevados.
Alta velocidade, baixo tempo improdutivo: por que a aproximação e o retorno importam
Para muitas peças, não é o tempo de dobra propriamente dito que determina os custos, mas o total de carregamento, posicionamento no encosto, aproximação, dobra, retorno e descarregamento. A EVO III fornece valores claros nesse aspecto: 200 milímetros por segundo na aproximação, 10 milímetros por segundo de velocidade de trabalho e 190 milímetros por segundo no retorno. Isso significa: tempos improdutivos curtos, mas dobra controlada na janela de trabalho para que a superfície e o ângulo permaneçam estáveis.
Na prática, essa combinação frequentemente leva a um ganho perceptível, porque a máquina produz mais peças por turno sem que a taxa de qualidade diminua.
Operação silenciosa e fabricação ergonômica: a produtividade começa com o operador
A 63 decibéis, a máquina opera em uma faixa percebida como significativamente mais confortável em muitos galpões de produção do que a dos sistemas convencionais. Um processo mais silencioso significa menos estresse, menos fadiga e, frequentemente, menos problemas de comunicação entre a equipe e o operador. Especialmente em ambientes com vários turnos, esse pode ser um fator subestimado: um local de trabalho melhor estabiliza a qualidade e reduz os erros.
Corte a laser e dobra em prensa dobradeira: o processo padrão na produção moderna de peças em chapa metálica
Muitas empresas buscam especificamente laser cutting and press brake bending porque essa combinação é considerada padrão atualmente. O laser fornece peças planas recortadas de forma rápida e precisa, e a prensa dobradeira cria a forma final. Para que esse fluxo de trabalho funcione com eficiência, ambos os processos precisam ser coordenados:
bordas de corte limpas para bordas de referência estáveis durante o posicionamento no encosto
planificação correta, para que as dimensões estejam certas após a dobra
sequência de dobras definida para evitar colisões
seleção de ferramentas adequada à geometria
processo repetível de posicionamento por meio do encosto traseiro e dos dedos de encosto
É nesse ponto que o suporte 3D se torna importante: uma simulação realista mostra a sequência, a seleção de ferramentas e possíveis colisões antes que a primeira peça seja dobrada. Isso reduz o risco de erros dispendiosos, especialmente com peças grandes ou caixas complexas.
3D: suporte e lógica de operação — menos tempo de preparação, menos erros
A EVO III oferece suporte realista em 3D via ER TOUCH. O benefício é prático: os operadores podem distinguir peças, compreender sequências de dobra e identificar possíveis colisões antecipadamente. Isso acelera o treinamento de novos funcionários, reduz o tempo de preparação e estabiliza a qualidade. Especialmente com uma grande variedade de peças, é uma alavanca decisiva: menos peças de teste, menos ajustes e trocas de trabalhos mais rápidas.
Comprar uma prensa dobradeira: critérios de seleção que importam na prática
Quem busca buy a press brake frequentemente pensa primeiro na força de prensagem e no comprimento. Para um investimento realmente adequado, as empresas devem proceder de forma sistemática:
Analise o portfólio de peças: material, espessura, comprimento, geometria e tolerâncias
Calcule a força de prensagem de forma realista, com reserva para resistências elevadas
Escolha o comprimento de dobra adequadamente: nem muito limitado nem superdimensionado
Esclareça os requisitos de eixos: peças simples ou caixas e degraus complexos
Defina o padrão de ferramental: segmentação, fixação rápida e compatibilidade
Planeje a compensação de deflexão como obrigatória, especialmente para grandes comprimentos de dobra
Avalie o comando e a programação: facilidade para o operador e funções 3D
Assistência técnica e fornecimento de peças de reposição: tempos de resposta, treinamento e documentação
Calcule os custos de energia e operação: não apenas a compra, mas o ciclo de vida
É por isso que termos de busca como press brake manufacturer são tão comuns: muitos compradores não querem apenas uma máquina, mas uma parceria de longo prazo em assistência técnica, orientação sobre ferramental e suporte ao processo.
Preço da prensa dobradeira e rentabilidade: por que os custos operacionais importam mais do que o valor de compra
O preço da prensa dobradeira é um tema central, mas uma avaliação séria considera todo o ciclo de vida. Quem compara apenas o preço de compra frequentemente deixa de considerar os principais custos:
Consumo de energia ao longo de vários anos
Manutenção, trocas de óleo e peças de desgaste
Tempo de parada devido a falhas não planejadas
Refugo e retrabalho decorrentes de processos instáveis
Tempo de preparação e esforço do operador
Investimentos em ferramental e tempos de troca de ferramentas
A tecnologia híbrida e um circuito hidráulico fechado têm exatamente esse efeito: menos energia, menos óleo e menos manutenção. Ao mesmo tempo, um encosto traseiro preciso, a estabilidade dos eixos e a compensação de deflexão motorizada reduzem o retrabalho. O resultado geralmente é um cálculo global muito melhor, especialmente com elevada utilização.
Prensa dobradeira usada: quando uma máquina usada faz sentido e quando não faz
Muitas empresas procuram uma prensa dobradeira usada porque o preço inicial parece menor. Uma máquina usada pode fazer sentido se:
o portfólio de peças for estável e simples
houver ferramental suficiente disponível
a assistência técnica e as peças de reposição estiverem garantidas
a precisão dos eixos e a condição da estrutura tiverem sido verificadas
a tecnologia de comando e de segurança atender aos requisitos
A situação se torna crítica quando são exigidos alta precisão, peças variáveis e prazos de entrega curtos. Nesse caso, uma solução CNC moderna com controle de processo estável e baixos custos operacionais pode ser mais barata no total, mesmo que o preço de compra seja maior. Aqui, vale a pena avaliar energia, tempo de parada e refugo.
Trabalho em metais e produção de peças em chapa metálica: aplicações típicas da EVO III
No trabalho em metais e na produção de peças em chapa metálica, há peças típicas que uma máquina de 4.1 metros com elevada força de prensagem atende particularmente bem:
painéis laterais longos e tampas na engenharia mecânica
componentes de armários de comando e invólucros
perfis, cantoneiras, fixadores e suportes
caixas, bandejas, capôs e revestimentos
peças de aço com resistências elevadas e altas exigências de força
peças de aço inoxidável com elevados requisitos de superfície
peças de alumínio com foco em superfícies limpas e ângulos reproduzíveis
Não é apenas a força que importa, mas também a profundidade de garganta, a abertura livre e o curso. Uma profundidade de garganta de 410 milímetros e uma abertura livre de 550 milímetros ampliam significativamente a gama, porque peças mais profundas podem ser produzidas sem colisões.
Confiabilidade do processo no trabalho diário: da borda de carregamento à qualidade em série
Uma máquina de dobrar chapas de alto desempenho é tão boa quanto o processo construído ao seu redor. Empresas que entregam alta qualidade de forma consistente padronizam três coisas:
Qualidade do material e da peça plana recortada
Padrões de ferramental e preparação
Estratégia de inspeção e correção
Em termos concretos, isso significa: mesmas aberturas de matriz para as mesmas espessuras, grupos de ferramentas definidos, sequências de dobra claras, superfícies de encosto limpas, inspeção regular das ferramentas e aprovação documentada da primeira peça. Com uma máquina estável e uma organização de processo bem estruturada, a dobra se torna uma etapa de produção previsível, não uma variável baseada na experiência.
Prensa dobradeira híbrida EVO III como solução sustentável para precisão, velocidade e baixos custos operacionais
A prensa dobradeira híbrida EVO III combina elevada força de prensagem e grande comprimento de dobra com eficiência energética moderna e precisão confiável no processo. Até 73 por cento de economia de energia, um circuito hidráulico fechado com apenas 34.5 litros de óleo, 6 eixos de série, compensação de deflexão motorizada, encosto traseiro servoacionado, altas velocidades e operação silenciosa a 63 decibéis: essa combinação visa exatamente o que as empresas procuram hoje ao avaliar uma solução de dobra para produção em série exigente e trabalhos flexíveis. Quem deseja reunir de forma consistente qualidade, produtividade e rentabilidade na fabricação de peças em chapa metálica encontrará nesse projeto uma base sólida para uma competitividade sustentável.