Inglês
 Alemão
 Francês
 Espanhol
 Português
 Italiano
 Polonês
 Turco
 Romeno
 Grego
 Búlgaro
 Russo
 Árabe
 Hindi
 Neerlandês
 Tcheco
 Sérvio
 Sueco
 Português do Brasil
 Indonésio

FERRAMENTA DE CONFORMAÇÃO DE CHAPAS METÁLICAS & FERRAMENTA DE ESTAMPAGEM
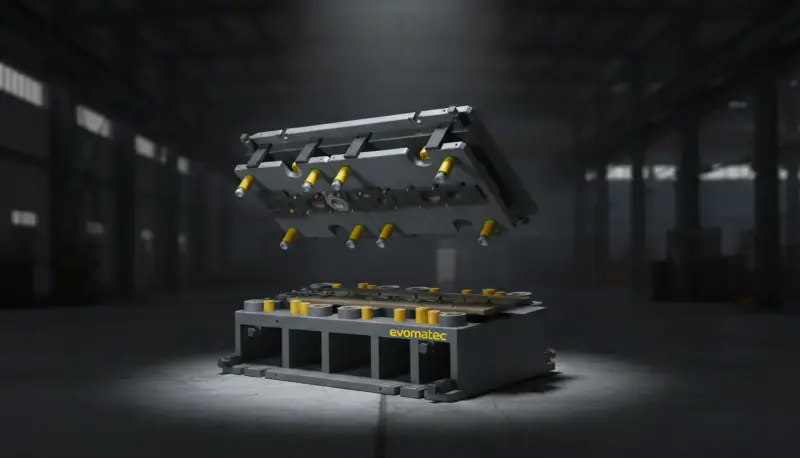
Ferramenta de conformação de chapas metálicas e ferramenta de estampagem
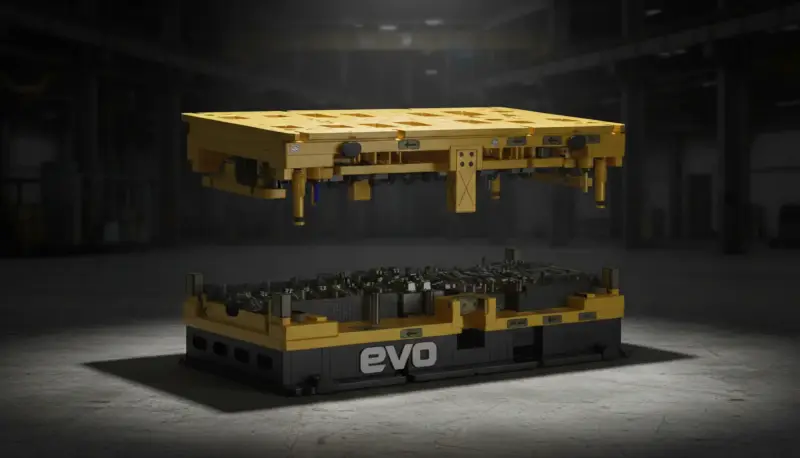
A ferramenta de conformação de chapas metálicas e a ferramenta de estampagem são fatores decisivos de sucesso na fabricação industrial porque determinam diretamente a geometria, a precisão dimensional, a repetibilidade, a qualidade superficial, o tempo de ciclo e a estabilidade do processo das peças de chapa metálica. Na prática, esses sistemas de ferramentas são muito mais do que “formas” ou “dispositivos auxiliares”: são ativos de produção projetados com precisão, submetidos a cargas elevadas, que devem operar de maneira confiável sob forças da prensa, atrito, cargas de impacto e operação contínua para que a qualidade da produção em série se torne previsível. Na Evomatec, a tecnologia de ferramental é entendida como uma disciplina de engenharia holística na qual projeto, fabricação, aceitação, manutenção e procedimentos documentados de inspeção trabalham em conjunto para assegurar resultados estáveis e processos seguros.
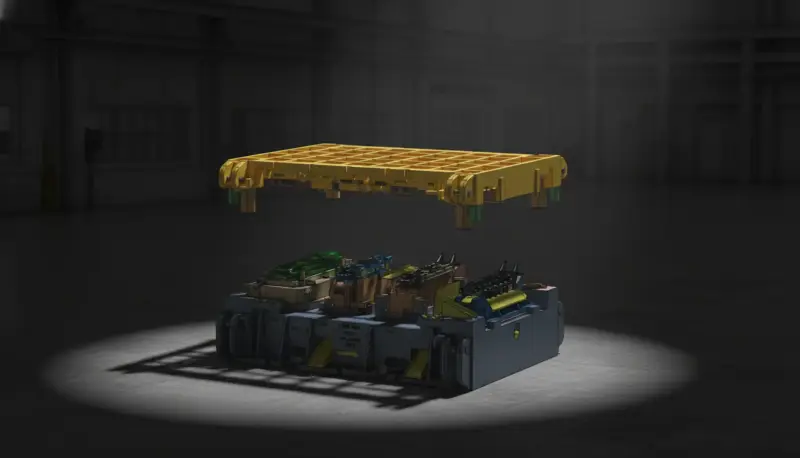
Quem deseja produzir de maneira econômica no processamento de chapas metálicas não pode evitar uma distinção clara: uma ferramenta de estampagem realiza principalmente operações de separação e corte, enquanto uma ferramenta de conformação de chapas metálicas transforma a chapa metálica na geometria desejada por meio de deformação plástica controlada. Nas cadeias de produção modernas, porém, esses dois universos de ferramentas frequentemente se interligam. As soluções de matrizes progressivas combinam corte, puncionamento, dobramento e gravação em relevo em um único golpe. Os processos de transferência e por estágios separam as operações para obter componentes complexos, relações de embutimento maiores ou tolerâncias mais estreitas com confiabilidade do processo. O resultado é sempre mensuravelmente o mesmo: menos refugo, menos retrabalho, custos unitários mais estáveis e maior confiabilidade de entrega.
Precisamente porque as ferramentas operam durante muitos ciclos em condições exigentes, não apenas o projeto, mas também a prática de inspeção determina o sucesso. Em muitos projetos de clientes, a Evomatec assegura que as inspeções e aceitações sejam realizadas com um grau muito elevado de diligência para que a qualidade e a segurança em conformidade com os requisitos CE sejam consideradas de maneira consistente ao longo de todo o ciclo de vida da ferramenta.
Definição dos termos e diferenciação prática na fabricação
O que é uma ferramenta de estampagem
Uma ferramenta de estampagem é uma ferramenta composta por uma seção superior e uma seção inferior que realiza a operação de separação entre punção e matriz em uma prensa. As operações típicas de estampagem incluem furação, recorte, abertura de rasgos, entalhamento, corte de separação, bem como a criação de aberturas e contornos. Os fatores decisivos são a folga de corte definida, o guiamento, a rigidez da estrutura da ferramenta e o movimento de corte controlado, para que a rebarba, a qualidade da borda, a precisão dimensional e a vida útil da ferramenta atinjam os valores desejados.
O que é uma ferramenta de conformação de chapas metálicas
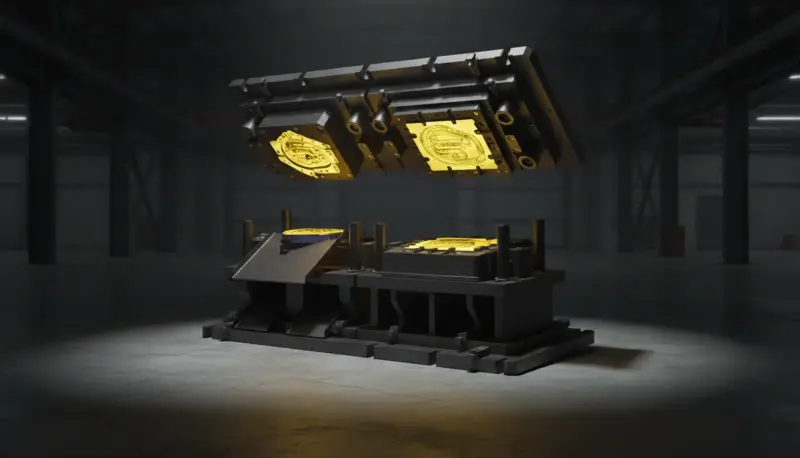
Uma ferramenta de conformação de chapas metálicas conforma a chapa metálica de maneira direcionada, sem ter como função principal separá-la. As operações típicas de conformação incluem dobramento, gravação em relevo, formação de nervuras, flangeamento, embutimento profundo, conformação por estiramento, bem como conformação com conceitos de prensa-chapas e anel de embutimento. Aqui, o fluxo de material, o atrito, o retorno elástico, a lubrificação, a relação de embutimento, a formação de rugas e a prevenção de trincas são o foco principal. A ferramenta deve guiar, estabilizar e dar forma à zona de conformação de maneira reproduzível, para que a geometria, as superfícies funcionais e a qualidade superficial permaneçam constantes ao longo de muitos ciclos.
Por que a fronteira se torna difusa na prática
Muitas peças produzidas em série são peças híbridas. Uma chapa é primeiro estampada, depois dobrada, depois gravada em relevo e, por fim, calibrada. As ferramentas modernas integram essas etapas para reduzir o tempo de ciclo e estabilizar a cadeia de processos. Contudo, isso aumenta a complexidade da ferramenta, e temas como descarte dos retalhos de puncionamento, guiamento da tira, gestão de resíduos, gestão de lubrificantes e monitoramento da ferramenta tornam-se mais importantes.
Desenvolvimento histórico das ferramentas de estampagem e conformação
Da fabricação artesanal de ferramentas ao ferramental industrial de precisão
A tecnologia de ferramental evoluiu de dispositivos artesanais de corte e dobramento para sistemas de alta precisão com zonas definidas de guiamento, corte e conformação. Inicialmente, a funcionalidade era a prioridade; posteriormente, a vida útil da ferramenta, a precisão e a intercambiabilidade passaram a predominar. À medida que os volumes de produção aumentaram, a repetibilidade tornou-se o fator econômico central, levando a estruturas de ferramentas padronizadas, ajustes definidos, insertos modulares e componentes padronizados.
Impacto da simulação, da metrologia e do conhecimento do processo
A tecnologia de conformação tornou-se cada vez mais orientada por dados e métodos. O retorno elástico, a anisotropia da chapa, os coeficientes de atrito, os conceitos de lubrificação e os limites de conformação deixaram de ser apenas valores empíricos e passaram a ser avaliados sistematicamente. A metrologia e as estratégias de inspeção são partes integrantes da maturidade da ferramenta. Nesse contexto, a Evomatec reforça consistentemente a ideia de que a qualidade não acontece por acaso, mas resulta de procedimentos controlados, inspeções documentadas e uma abordagem orientada à segurança.
Fundamentos técnicos da conformação e estampagem de chapas metálicas
Comportamento do material e deformação plástica
As chapas metálicas se deformam elástica e plasticamente. Para o projeto da ferramenta, é decisivo quando e como ocorre a transição para a zona plástica, como o fluxo de material se distribui sob compressão e tração e quais regiões endurecem por encruamento. Nas ferramentas de conformação, os raios de embutimento, as forças do prensa-chapas e as condições de lubrificação devem ser coordenados para evitar rugas e prevenir trincas sem exigir forças de prensa desnecessariamente elevadas.
Mecânica do corte, folga de corte e qualidade da borda
Durante a estampagem, forma-se uma borda de corte com arredondamento de entrada, zona lisa de cisalhamento, zona de fratura e rebarba. A folga de corte, o material do punção e da matriz, a dureza da aresta de corte, a condição superficial e a estabilidade do guiamento determinam a aparência da borda e o comportamento posterior da peça. A rebarba excessiva pode causar problemas de montagem, exigir operações adicionais de rebarbação ou ser inaceitável em peças relevantes para a segurança. A estabilidade insuficiente do processo leva a trincas na borda, lascamento ou desgaste prematuro.
Retorno elástico e calibração
Nas operações de dobramento e embutimento profundo, o retorno elástico é um tema central. Por isso, as ferramentas trabalham com sobredobramento, estágios de calibração, contornos de apoio ou operações posteriores de calibração. Quanto mais rigorosa for a exigência de tolerância, mais importante se torna a coordenação precisa entre lote de chapas, lubrificação, comportamento da prensa e geometria da ferramenta.
Tipos típicos de ferramentas e princípios de projeto
Ferramentas de operação única para protótipos e pequenas séries
As ferramentas de operação única realizam operações individuais, como uma ferramenta exclusivamente de furação, uma ferramenta de dobramento ou uma ferramenta de gravação em relevo. Elas são relativamente flexíveis e adequadas para protótipos e séries menores, mas exigem mais manuseio e mais tempo de ciclo por peça quando várias etapas são necessárias.
Matrizes progressivas para alta produção
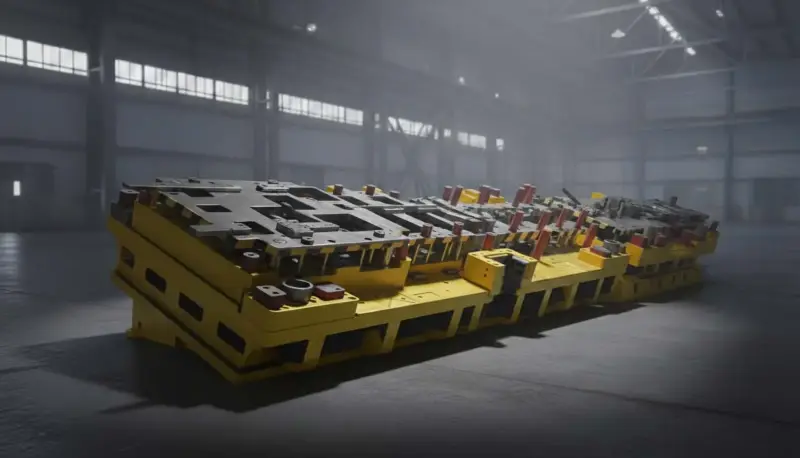
As matrizes progressivas processam o material de bobina passo a passo. A cada golpe, várias operações são realizadas ao longo da tira, até que a peça acabada seja recortada ao final. As vantagens são a alta produtividade e os processos estáveis quando o guiamento da tira, a evacuação dos retalhos de puncionamento e a lubrificação são controlados. As desvantagens são a maior complexidade da ferramenta, o maior tempo de desenvolvimento e as exigências mais elevadas para as rotinas de manutenção e inspeção.
Ferramentas de transferência e ferramentas por estágios
Com ferramentas de transferência, os blanks ou as pré-formas são movimentados entre estações. Isso permite operações de embutimento profundo mais complexas, graus de conformação maiores ou geometrias mais exigentes com confiabilidade do processo. As ferramentas por estágios separam deliberadamente as operações para otimizar as forças de conformação e o fluxo de material em cada estação.
Ferramentas de corte fino e corte de precisão
Quando são exigidos qualidade da borda particularmente elevada, baixa formação de rebarbas e contornos precisos, utilizam-se conceitos de corte de precisão. Essas ferramentas exigem alta rigidez, zonas de pressão definidas e coordenação precisa dos parâmetros de processo. Para a produção em série, a inspeção consistente da condição da aresta de corte e da precisão do guiamento é crucial, porque até pequenas alterações influenciam de maneira mensurável a qualidade da peça.
Estrutura de uma ferramenta profissional de estampagem e conformação
Estrutura básica: seção superior, seção inferior e guiamento
O corpo-base da ferramenta consiste em uma estrutura superior e uma inferior, guiadas na prensa e alinhadas com precisão entre si. Trilhos-guia, colunas-guia e buchas asseguram que o punção e a matriz estejam corretamente posicionados um em relação ao outro em cada posição do curso. O guiamento determina não apenas a precisão dimensional, mas também a vida útil das arestas de corte e dos contornos de conformação.
Componentes funcionais: punção, matriz, placas de corte e insertos
As regiões de corte e conformação são frequentemente projetadas como insertos substituíveis. Isso permite reparos direcionados, reduz o tempo de parada e estabiliza os custos do ciclo de vida. Nas regiões de conformação, os contornos de embutimento, os raios, as superfícies de calibração e os elementos do prensa-chapas devem ser projetados para que o fluxo de material permaneça reproduzível.
Prensa-chapas, extratores, ejetores e manejo de sucata
Os prensa-chapas estabilizam a chapa na zona de conformação. Os extratores liberam o material do punção de maneira confiável. Os ejetores auxiliam na retirada da peça e evitam emperramentos. Para a sucata de estampagem, conceitos confiáveis de evacuação são importantes para que não ocorram perturbações no espaço da ferramenta. Especialmente na produção em série, a interação desses elementos é decisiva para tempos de ciclo estáveis.
Lubrificação e gestão do atrito
Os processos de conformação dependem fortemente do atrito. Os lubrificantes influenciam as forças de embutimento, a qualidade superficial e a vida útil da ferramenta. Uma ferramenta deve considerar o encaminhamento do lubrificante e a facilidade de limpeza para que os depósitos não levem a desvios dimensionais progressivos ou defeitos superficiais. Em muitos ambientes de produção, definir os intervalos de limpeza e inspeção é uma parte importante da estabilização do processo.
A Evomatec segue consistentemente uma abordagem de qualidade na qual as inspeções não são tratadas como uma formalidade, mas como uma parte tecnicamente necessária da operação da ferramenta. Com base na experiência de muitos anos em numerosos projetos, as etapas de inspeção são projetadas para sustentar de maneira confiável a qualidade e a segurança em conformidade com os requisitos CE na prática diária.
Fabricação e produção de ferramentas
Projeto, engenharia e estratégia de fabricação
O ponto de partida são os requisitos da peça: tolerâncias, superfícies funcionais, acabamento superficial, quantidades, material, condição da bobina, processos posteriores e características de inspeção. A partir disso, deriva-se a estratégia de ferramental: ferramenta de operação única, matriz progressiva, transferência, conceito por estágios ou combinação. Para as ferramentas de conformação, também são avaliados as relações de embutimento, os limites de conformação, o retorno elástico e os conceitos de lubrificação. Uma engenharia robusta reduz os ciclos posteriores de correção e acelera a liberação.
Processos de usinagem: fresamento, retificação, EDM e tratamento térmico
As superfícies de precisão são frequentemente retificadas, as arestas de corte são produzidas com ângulos e raios definidos e os contornos complexos são fabricados utilizando processos de usinagem adequados conforme a geometria. O tratamento térmico é decisivo porque a dureza e a tenacidade determinam a vida útil da ferramenta e a resistência ao lascamento. Uma estratégia controlada de fabricação e inspeção evita distorções, problemas de ajuste e desgaste prematuro.
Superfícies, revestimentos e vida útil da ferramenta
Os revestimentos e as condições superficiais definidas podem reduzir o atrito, retardar o desgaste e aumentar a estabilidade do processo. O essencial é adequá-los ao material, à lubrificação e à limpeza. Um ganho real de vida útil da ferramenta só é alcançado quando toda a cadeia de engenharia, fabricação, parâmetros de processo e manutenção funciona de maneira integrada.
Aplicações e setores: onde o ferramental cria valor
Indústria automotiva e cadeia de fornecedores
Estruturas de carroceria, chapas de reforço, suportes, trilhos, tampas e carcaças exigem altos volumes e qualidade estável. As ferramentas devem operar com repetibilidade duradoura porque até os menores desvios dimensionais podem levar a problemas de montagem, problemas de ruído, problemas de vedação ou limitações funcionais.
Engenharia mecânica, engenharia de instalações industriais e componentes industriais
Na engenharia mecânica, as peças de chapa metálica frequentemente têm funções específicas: suportam cargas, enrijecem estruturas ou formam interfaces. Aqui, a precisão dimensional, a qualidade da borda e a precisão do ajuste são decisivas porque as etapas posteriores de usinagem devem ser minimizadas.
Engenharia elétrica, gabinetes e aplicações de energia
Painéis de gabinetes, armários de comando, placas de suporte e placas de montagem exigem padrões de furação precisos e bordas limpas. A conformação acrescenta rigidez, auxilia na dissipação de calor ou integra pontos de fixação. A escolha da ferramenta influencia se furos, extrusões ou relevos são produzidos de maneira confiável e com pouca rebarba.
Eletrodomésticos, produtos para construção e bens de consumo
Aqui, além da precisão dimensional, a aparência e a qualidade superficial frequentemente importam. As peças visíveis devem apresentar uma aparência reproduzível. As ferramentas de conformação devem proteger as superfícies, controlar o contato da ferramenta e permitir processos de limpeza para que não ocorram marcas ou defeitos.
Exemplos práticos da realidade da fabricação
Exemplo 1: painel de carcaça com padrão de furação e bordas dobradas
Um painel típico de carcaça exige um padrão de furação preciso, qualidade da borda definida e várias bordas dobradas. Uma matriz progressiva pode puncionar e recortar o contorno externo, enquanto uma ferramenta posterior de dobramento ou estações integradas de dobramento criam a forma. O guiamento da tira, a folga de corte estável e a compensação controlada do retorno elástico são decisivos. Se os intervalos de inspeção forem seguidos consistentemente, os desvios dimensionais progressivos e a formação de rebarbas poderão ser detectados precocemente e as correções poderão ser implementadas de maneira planejada.
Exemplo 2: tampa obtida por embutimento profundo com flange funcional
Para peças obtidas por embutimento profundo, o fluxo de material é crítico. Os raios de embutimento, a força do prensa-chapas e a lubrificação determinam uma conformação sem rugas e protegida contra trincas. Frequentemente são necessários vários estágios de embutimento e calibração. Um conceito robusto de ferramenta de conformação considera o desgaste na zona de embutimento, a facilidade de limpeza e pontos definidos de inspeção na interface de separação, no anel de embutimento e nas superfícies de calibração para assegurar a capacidade de produção em série a longo prazo.
Exemplo 3: peça gravada em relevo com alta exigência de repetibilidade
A gravação em relevo cria superfícies funcionais, reforços de rigidez ou marcações. Até pequenas alterações na superfície da ferramenta podem alterar visivelmente a qualidade da gravação em relevo. Aqui, a proteção superficial, a disciplina de limpeza e as inspeções documentadas são especialmente importantes. Em projetos comparáveis, a Evomatec utiliza processos de inspeção realizados com elevada diligência para atender de maneira confiável à constância da qualidade e aos requisitos de segurança em conformidade com os requisitos CE no manuseio das ferramentas.
Critérios de qualidade: o que uma boa ferramenta entrega de maneira mensurável
Precisão dimensional, capacidade do processo e repetibilidade
O fator decisivo não é uma única peça boa, mas uma série constante. A capacidade do processo mostra que as dimensões permanecem dentro de limites estreitos sem reajuste contínuo. Para isso, o guiamento, a rigidez, as zonas de corte e conformação e a manutenção devem ser concebidos para proporcionar estabilidade.
Qualidade da borda, formação de rebarbas e retrabalho
A rebarba é um problema de custo e qualidade. Quanto mais rebarbação ou retrabalho for necessário, maiores se tornam os custos unitários e os prazos de produção. Uma ferramenta de estampagem adequadamente projetada reduz a rebarba, estabiliza o corte e prolonga a vida útil da ferramenta quando a condição da aresta de corte e a folga de corte são verificadas regularmente.
Qualidade superficial e requisitos de peças visíveis
Para peças visíveis, a superfície faz parte da qualidade do produto. Nas ferramentas de conformação, as áreas de contato devem ser projetadas para evitar marcas de atrito, marcas de pressão e acúmulo de material. A lubrificação, a limpeza e a superfície da ferramenta são tão relevantes quanto a precisão do contorno em si.
Manutenção, assistência técnica e gestão do ciclo de vida
Vida útil da ferramenta, reafiação e substituição de insertos
As ferramentas tornam-se econômicas quando operam de maneira previsível. Isso inclui estratégias definidas de reafiação, insertos substituíveis, critérios claros para limites de desgaste e documentação clara. Em muitas operações, não é a vida útil máxima da ferramenta, mas a previsibilidade dessa vida útil que determina a rentabilidade, porque o tempo de parada é mais caro do que a manutenção controlada.
Limpeza e higiene do processo
Depósitos, resíduos de retalhos de puncionamento e misturas de lubrificantes podem prejudicar o funcionamento da ferramenta. Os processos de limpeza devem ser projetados para que as superfícies de precisão não sejam danificadas e o funcionamento da ferramenta seja plenamente preservado. Um bom projeto de ferramenta considera a facilidade de limpeza e o acesso desde o início.
Rotinas de inspeção e documentação
As inspeções documentadas protegem a qualidade e a segurança. Isso inclui verificações de guias, arestas de corte, superfícies de conformação, prensa-chapas, ejetores, bem como pontos de manuseio relevantes para a segurança. A Evomatec contribui consistentemente com a experiência de projetos de clientes e assegura que as inspeções sejam implementadas com um grau muito elevado de diligência para que a qualidade e a segurança em conformidade com os requisitos CE permaneçam asseguradas de maneira confiável na operação diária.
Lógica de custos: investimento, custo unitário e custo total ao longo da vida útil
Custos não recorrentes e esforço de desenvolvimento
Os custos de ferramental não se limitam ao material e à fabricação. Engenharia, ensaios, ciclos de correção, aceitação e documentação são elementos importantes. Matrizes progressivas complexas ou ferramentas de transferência têm investimentos iniciais maiores, mas podem reduzir drasticamente os custos unitários quando reduzem o tempo de ciclo e o refugo.
Custos recorrentes: manutenção, tempo de parada e refugo
Os custos recorrentes decorrem de peças de desgaste, reafiação, esforço de limpeza, tempos de preparação e tempo de parada. O refugo e o retrabalho são frequentemente os maiores custos ocultos. Ferramentas que operam com estabilidade de processo e cujos intervalos de inspeção e manutenção são planejados de maneira realista geralmente proporcionam custos totais significativamente melhores no conjunto.
Perspectiva do custo total e alavancas econômicas
Uma ferramenta econômica não apenas reduz os custos diretos, mas também estabiliza as datas de entrega, diminui o risco de reclamações e alivia a organização da fabricação. É aqui que o valor de uma estratégia profissional de ferramental se torna claro: a vida útil da ferramenta torna-se previsível, a qualidade permanece constante e a produção pode realizar cálculos de maneira confiável.
Vantagens e limites das ferramentas de estampagem e conformação
Principais vantagens
As ferramentas de estampagem e conformação permitem alta produtividade, qualidade estável, geometria reproduzível e produção em série econômica. Elas reduzem os custos unitários por meio de tempos de ciclo curtos, reduzem o retrabalho e criam características das peças, como reforços de rigidez, flanges funcionais ou padrões de furação precisos, diretamente no processo.
Limites e riscos típicos
As ferramentas exigem investimento, conhecimento do processo e manutenção consistente. Ferramentas complexas reagem com maior sensibilidade às variações do material, às mudanças de lubrificante e ao controle inadequado do processo. Sem rotinas de inspeção bem definidas, o desgaste pode levar a desvios dimensionais progressivos, formação de rebarbas e problemas superficiais. A Evomatec aborda esses riscos nos projetos com uma abordagem consistente de inspeção e segurança, na qual inspeções diligentes e a perspectiva de segurança em conformidade com os requisitos CE são partes integrantes da organização do ferramental.
Perspectivas futuras: para onde caminha a tecnologia de ferramental
Monitoramento digital do processo e avaliação da condição
O futuro do ferramental está no melhor controle da variação. A avaliação da condição, os contadores, os indicadores definidos de desgaste e os dados de qualidade próximos da produção ajudam a planejar a manutenção de forma preditiva. O objetivo é evitar desvios progressivos de qualidade antes que seja produzido refugo.
Modularidade e maior rapidez de manutenção
Insertos modulares, interfaces padronizadas e estratégias de troca claramente definidas reduzem o tempo de parada. As ferramentas são cada vez mais construídas para que a manutenção seja rápida, segura e reproduzível. Isso melhora não apenas a rentabilidade, mas também a segurança do processo.
Exigências maiores de documentação e segurança
À medida que aumentam as exigências de rastreabilidade e segurança ocupacional, uma avaliação de segurança em conformidade com os requisitos CE torna-se ainda mais importante. Nesse ambiente, a Evomatec consolida processos de inspeção e aceitação realizados com um grau muito elevado de diligência para conectar de maneira estável a qualidade, a rastreabilidade e a segurança ao longo do ciclo de vida da ferramenta.
Conclusão
A ferramenta de conformação de chapas metálicas e a ferramenta de estampagem são tecnologias fundamentais para fabricar componentes de chapa metálica de maneira econômica, precisa e com confiabilidade do processo. Quem alinha a escolha da ferramenta aos requisitos da peça, à quantidade, ao material, às metas de tolerância e à cadeia de processos obtém qualidade estável, custos unitários previsíveis e capacidade robusta de entrega. O fator decisivo não é apenas a engenharia, mas todo o ciclo de vida: fabricação bem executada, comissionamento controlado, inspeções documentadas, manutenção consistente e manuseio orientado à segurança. A Evomatec apoia essa visão com uma abordagem prática na qual inspeções, garantia da qualidade e segurança em conformidade com os requisitos CE são implementadas não como um complemento, mas como parte integrante da tecnologia profissional de ferramental.
FAQ
Qual é a diferença entre uma ferramenta de estampagem e uma ferramenta de conformação de chapas metálicas
Uma ferramenta de estampagem realiza principalmente operações de separação, como furação e recorte, e a qualidade da borda depende fortemente da folga de corte, do guiamento e da condição da aresta de corte. Uma ferramenta de conformação de chapas metálicas conforma plasticamente a chapa metálica, por exemplo por meio de dobramento ou embutimento profundo, e deve controlar o fluxo de material, o atrito, o retorno elástico e o contato superficial com confiabilidade do processo. Na produção em série, os dois tipos de ferramentas são frequentemente combinados para otimizar o tempo de ciclo e a qualidade.
Quais fatores determinam a vida útil de uma ferramenta
A vida útil depende do material da ferramenta, do tratamento térmico, da condição superficial, do revestimento, da lubrificação, do guiamento da prensa, das variações do material e, acima de tudo, da manutenção consistente. Inspeções regulares de guias, arestas de corte e superfícies de conformação evitam que o desgaste não percebido cause desvios dimensionais progressivos, formação de rebarbas ou defeitos superficiais.
Por que as inspeções documentadas são tão importantes na operação de ferramentas
Porque as ferramentas operam sob cargas elevadas e pequenas alterações podem rapidamente levar a refugo, retrabalho ou riscos de segurança. As inspeções documentadas tornam o desgaste visível, padronizam as decisões e aumentam a estabilidade do processo. Em muitos projetos, a Evomatec assegura que as inspeções sejam realizadas com o mais alto grau de diligência para que a qualidade e a segurança em conformidade com os requisitos CE sejam mantidas de maneira confiável no ambiente de ferramental.
Solicite uma consultoria gratuita: info@evomatec.de